Artículos similares
Varilla de Anclaje Derecha para Galería de Mina de Carbón, Especificaciones Completas, Ventas al Contado a Nueve Días, Protección de Varilla de Anclaje Derecha para Minería
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo


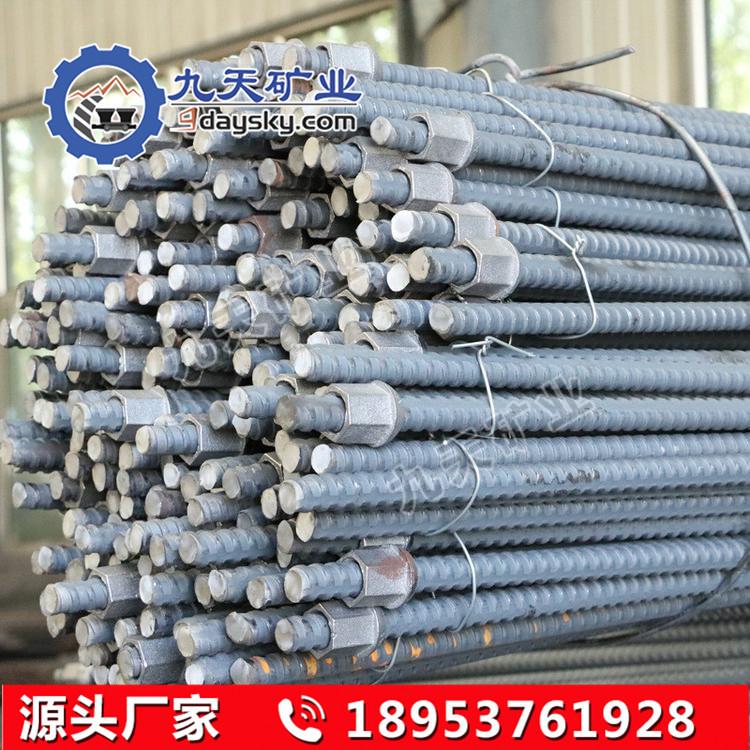
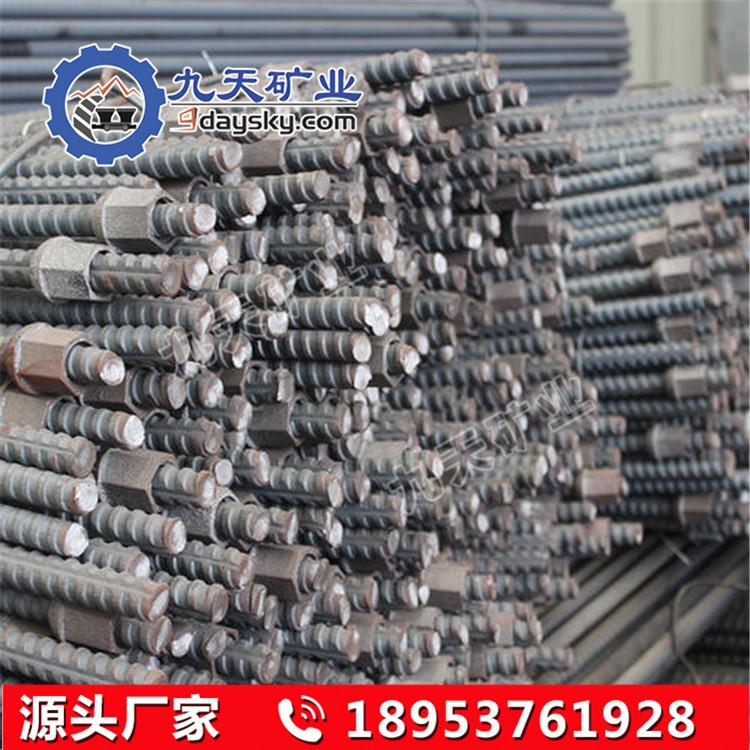
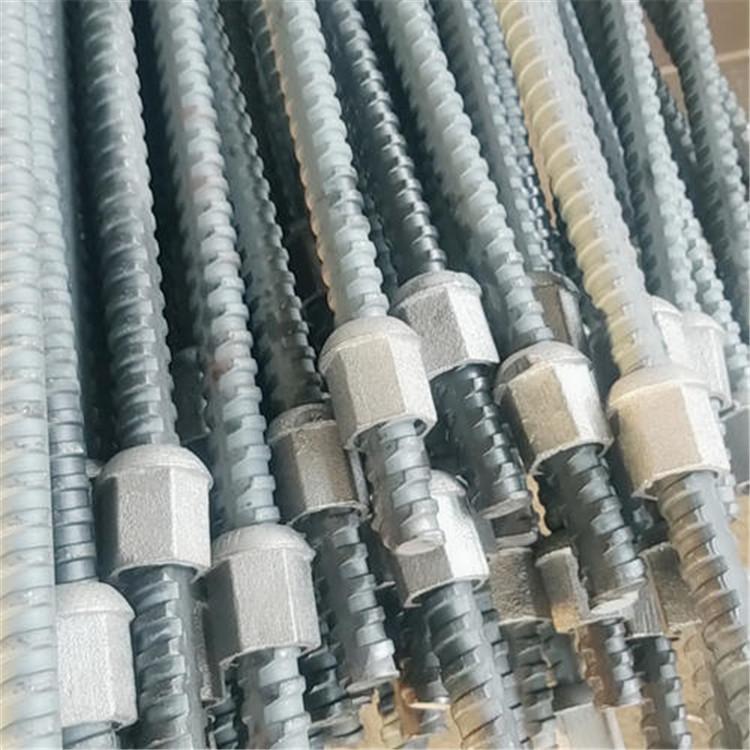
Ancla de mano derecha
1.Descripción del Producto:
Ancla de mano derechaSe trata de un nuevo tipo de ancla, desarrollado y producido en 1996, cuyo rendimiento ha alcanzado un nivel internacional avanzado. Este ancla sustituye al ancla de torsión inversa y ofrece un rendimiento superior.
2.composición
Hay varios factores que componen la varilla de anclaje:
①Una varilla con mayor resistencia a la tracción que el suelo.
2Un extremo de la varilla puede estar en estrecho contacto con la roca y el suelo para formar resistencia de fricción (o unión).
③El otro extremo del cuerpo de la varilla, ubicado fuera del cuerpo de roca y suelo, puede formar resistencia radial al cuerpo de roca y suelo.
Como elemento de tracción enterrado profundamente en el suelo, la varilla de anclaje está conectada a la estructura de ingeniería por un extremo y al suelo por el otro. La varilla de anclaje se divide en una sección libre y una sección de anclaje. La sección libre es el área que transmite la tensión en la cabeza de la varilla de anclaje al cuerpo del anclaje. Su función es aplicarPreesforzadoLa sección de anclaje se refiere al área donde la lechada de cemento une los tendones pretensados a la capa de suelo. Su función es aumentar la fricción de adherencia entre el cuerpo de anclaje y la capa de suelo, aumentar la capacidad portante del cuerpo de anclaje y transmitir la tensión de la sección libre al suelo profundo.
De acuerdo con la definición anterior, se da la estructura básica del ancla.
(1) La estructura es razonable y toda la rosca y la longitud de la varilla de anclaje son igualmente fuertes, lo que resuelve las deficiencias de baja resistencia de la rosca de la varilla de anclaje de torsión inversa y la parte aplanada.
(2) La capacidad de carga es un 40 % mayor que la del anclaje de torsión inversa de la misma especificación.
(3) Operación simple, ampliamente utilizado en varios soportes de túneles de minas de carbón, ferrocarriles, hidroelectricidad y otros proyectos.
(4) Operación simple, ampliamente utilizado en varios soportes de túneles en minas de carbón, ferrocarriles, hidroelectricidad y otros proyectos
MSGLD –Mpa / O × A
EM :Anclaje de resina
G :Cuerpo de la varilla
Mpa:Resistencia a la fluencia de la varilla, en MPa
L:Acero roscado
D:Igual fuerza
O:Diámetro nominal, en milímetros (mm)
A:Longitud, en milímetros (mm)
Ejemplo: Un cuerpo de varilla metálica de anclaje de resina de acero roscado sin nervaduras con un diámetro nominal de 20 mm, una longitud de 2000 mm y un límite elástico de 335 MPa se puede expresar como MSGLW-335 / 20×2000.
Material | HRB355(20MnSi) | ||||
actuación Especificación | Fuerza de fluencia (MPa) | Resistencia a la tracción (MPa) | Alargamiento (%) | Carga de rotura (Kn/m) | Peso teórico (kg/m) |
φ16 | ≥335 | ≥490 | ≥16 | ≥100 | 1.6 |
φ18 | ≥335 | ≥490 | ≥16 | ≥126 | 2.0 |
φ20 | ≥335 | ≥490 | ≥16 | ≥156 | 2.5 |
φ22 | ≥335 | ≥490 | ≥16 | ≥189 | 3.0 |
12. Inspección de proceso: se refiere a la inspección de calidad de los procesos designados en la producción de varillas de anclaje de resina hasta antes del empaquetado.
23. Inspección de fábrica: Inspección de varillas de anclaje de resina y bandejas después del laminado de roscas, punzonado y antes del envío, o inspección aleatoria antes del envío.
32. Inspección de tipo: Inspección requerida por las normas pertinentes o cuando la agencia de supervisión de calidad del producto realiza una solicitud.
B.Método de prueba
Los siguientes procesos deben completarse antes de cada turno de producción.Inspector de calidadRealice la primera inspección y la producción solo podrá llevarse a cabo después de pasar la primera inspección.
1Proceso de corte:
Verifique la longitud de corte del material. El operador la verificará cuatro veces con una cinta métrica de acero en cada turno de trabajo, con una tolerancia de longitud de L ± 10 mm.
2Proceso de laminación:
Verifique el diámetro, la longitud y la calidad superficial del acero laminado. El operador revisará cada diez barras de acero con un calibrador vernier. Tolerancia de diámetro: 0,2.
La tolerancia de longitud es de 120 ± 10 mm y la superficie es lisa y sin dobleces. El inspector de calidad realiza inspecciones aleatorias cuatro veces por turno.
31. Proceso de enderezado: Verificar que la rectitud de la barra sea ≤2㎜/m. El operador verifica cada barra una por una, y el inspector de calidad realiza inspecciones aleatorias a razón de 3‰ por turno.
4Proceso de laminado de roscas:
Verifique el diámetro, la longitud y la calidad superficial de la rosca del cuerpo de la varilla. El operador revisará cada cinco varillas con un calibrador vernier. La tolerancia del diámetro de la rosca es de M-0,4-0,3, y también se puede verificar con un calibre de anillo de rosca. La tolerancia de la longitud de la rosca es de 90 ± 5 mm y la forma de los dientes de la rosca no presenta daños. El inspector de calidad realizará inspecciones aleatorias cuatro veces por turno.
51. Proceso de corte de paletas: Verificar la medida de corte. Los operadores usarán una cinta métrica para verificar dos veces por turno de trabajo. La tolerancia de medida es 120±5mm y el inspector de calidad verificará una vez por turno.
61. Proceso de formación: Verifique la formación de la bandeja. La altura cóncava no debe ser inferior a 20 mm. Mida con una regla de acero.
71. Proceso de punzonado: Verifique que el diámetro de punzonado sea 1-2 mm mayor que el diámetro nominal de la rosca correspondiente y que la posición de punzonado esté centrada. Los operadores deben verificar dos veces con un calibrador vernier durante cada turno de trabajo.
12. Determine la posición del orificio de anclaje de acuerdo con los requisitos de diseño y perfore los orificios con un taladro.
2, use aire comprimido para soplar el polvo de roca en el agujero.
3, el diámetro de perforación debe ser 6-12 mm mayor que el diámetro de la varilla de anclaje derecha.
41. Utilice varillas de anclaje para enviar el agente de anclaje al fondo del orificio, inicie el dispositivo de agitación para agitar y controle estrictamente el tiempo de agitación de acuerdo con los requisitos del agente de anclaje de resina.
5, Transcurrido el tiempo de espera, coloque la placa de anclaje y apriete la tuerca.