Artículos similares
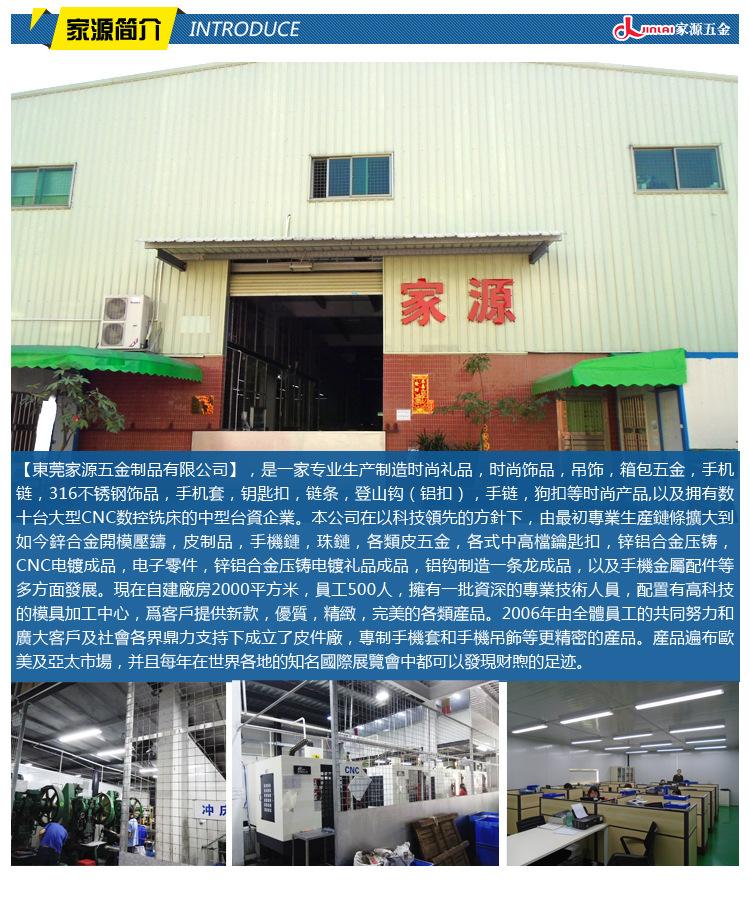
Perfil de aluminio industrial directo de fábrica, accesorios de aleación de aluminio, extrusión de metal, tubo redondo, piezas de hardware, procesamiento de fundición a presión
Cantidad

Automóvil club británico
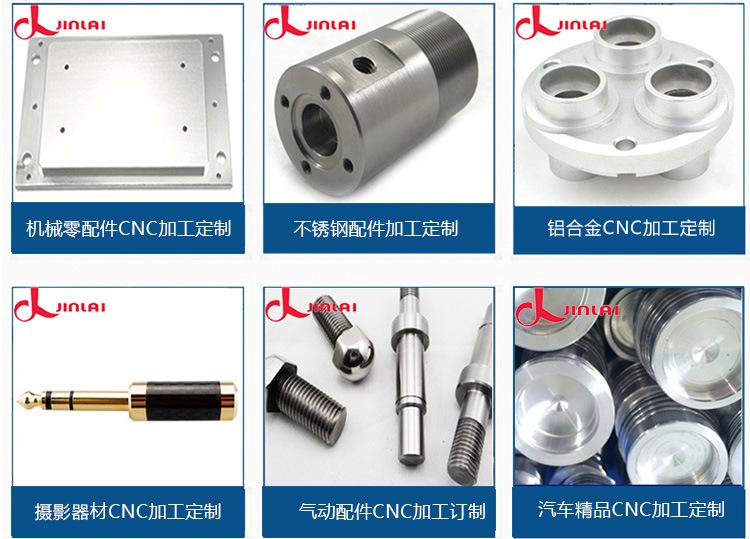
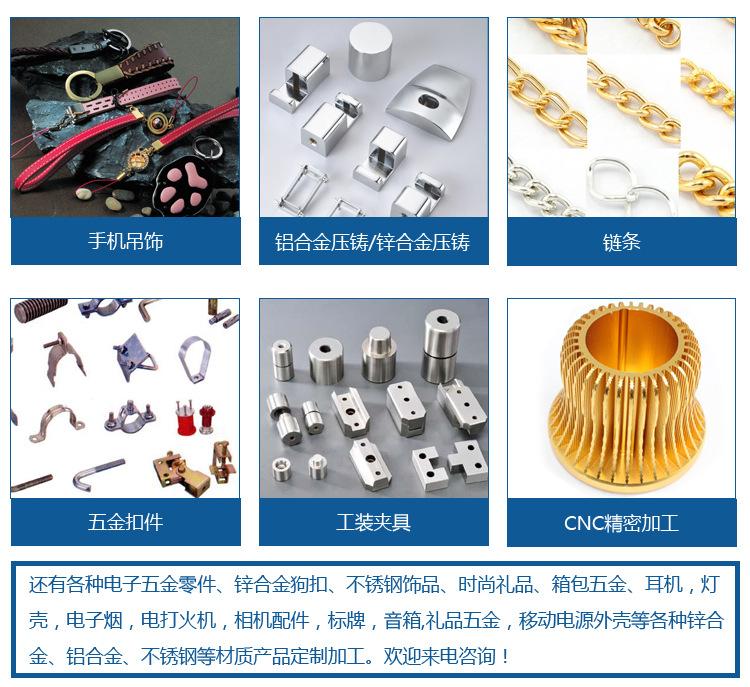
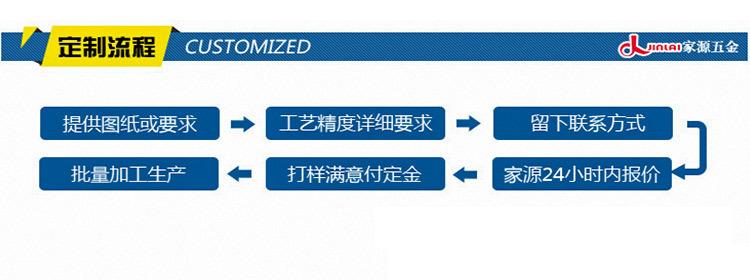
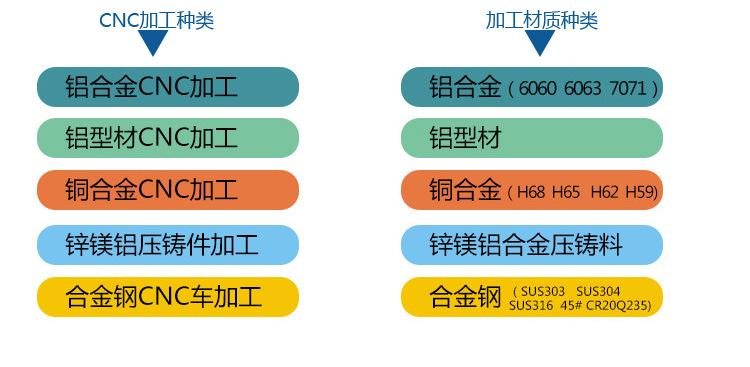
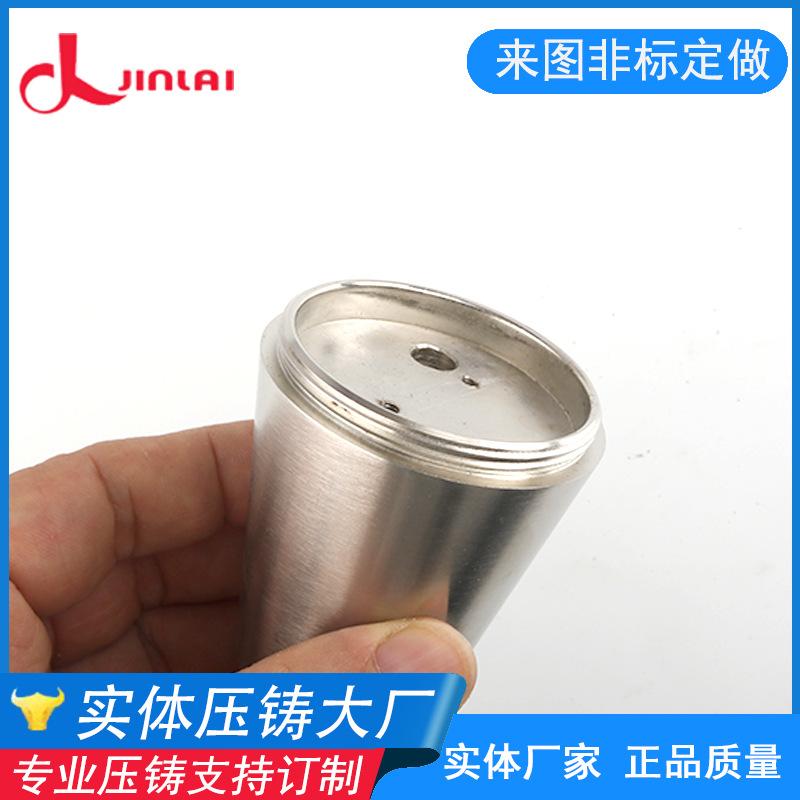
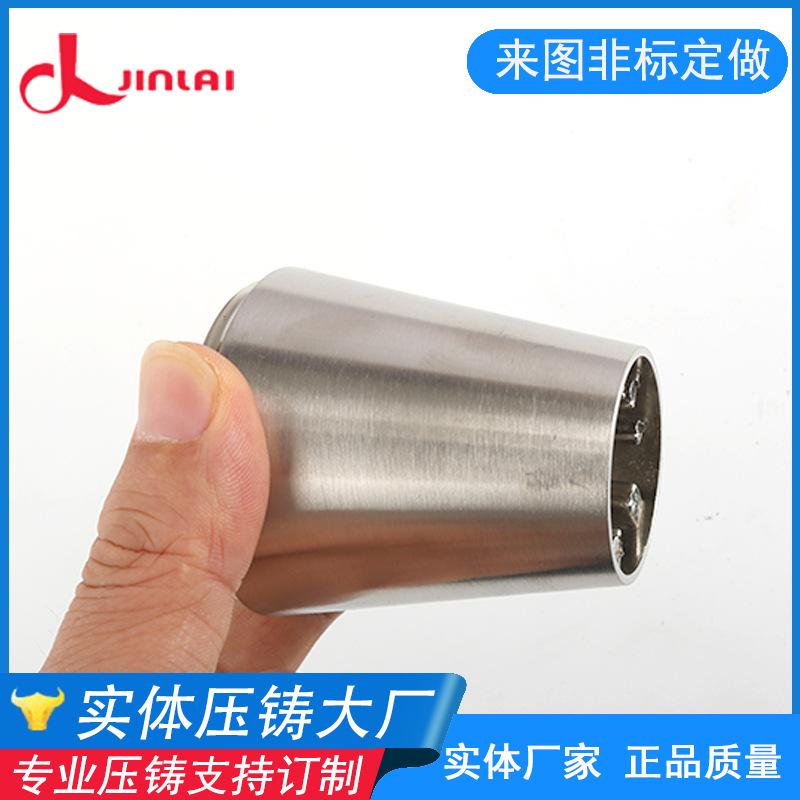
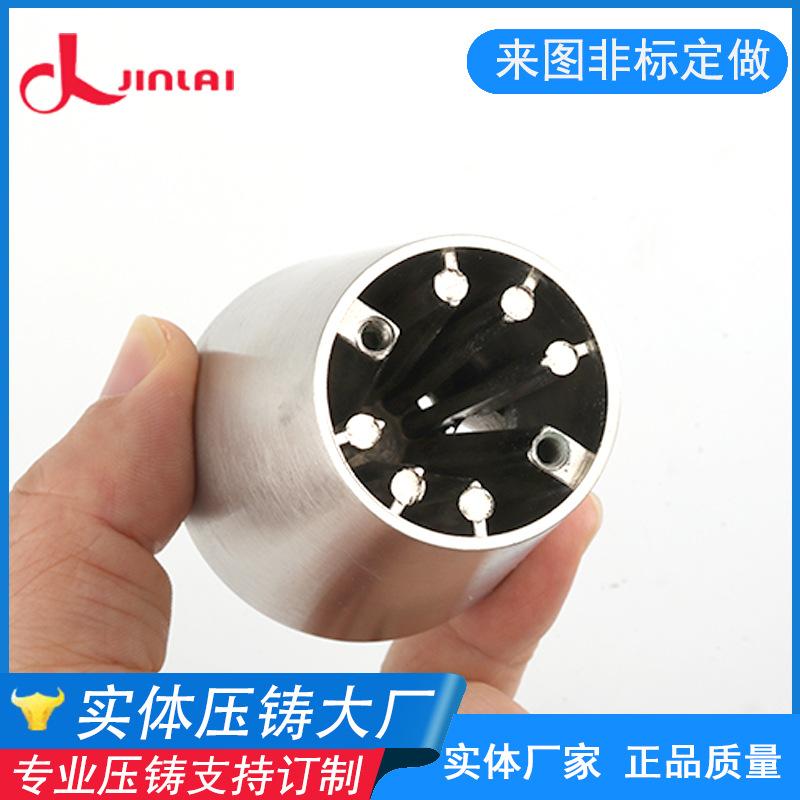

Con el continuo desarrollo de la sociedad actual, el uso de piezas fundidas a presión de aleación de aluminio se ha vuelto muy común. Estos productos se emplean en las industrias petrolera, industrial y minera. En la vida diaria, este tipo de fundición a presión de aleación de aluminio hace que muchas personas incluyan piezas de hardware de tubos redondos extruidos en la lista de piezas fundidas a presión.
Las trazas en las piezas fundidas a presión de aleación de aluminio se deben principalmente a la superficie lineal de la pieza a lo largo de la dirección de apertura. Si el cableado es demasiado profundo, en casos graves, toda la superficie curva puede deformarse. La superficie del molde de las piezas fundidas a presión de aleación de aluminio se adhiere al metal líquido, lo que resulta en una pérdida de material superficial del molde.
El tratamiento de las piezas fundidas a presión de aleación de aluminio consiste en reparar oportunamente los daños en la superficie del molde y corregir su inclinación, mejorando así su suavidad y equilibrando la fuerza de expulsión durante el proceso. El pasador ha sido ajustado.
Tras un período de uso, el agente desmoldante de las piezas fundidas a presión de aleación de aluminio debe reemplazarse oportunamente, y luego el contenido de hierro y el tiempo de enfriamiento de la aleación de aluminio deben ajustarse razonablemente para lograr la compuerta del producto terminado. Se requiere una modificación oportuna.
Pulido químico
El pulido químico consiste en seleccionar primero la parte ligeramente convexa de la materia prima en la superficie del material químico para disolver la parte cóncava, obteniendo así una superficie lisa. Este método permite pulir piezas con formas complejas y pulir varias simultáneamente con alta eficiencia.
Pulido electrolítico
El principio del pulido electrolítico es el mismo que el del pulido químico. Permite disolver selectivamente las pequeñas protuberancias en la superficie de la materia prima para alisarla. A diferencia del pulido químico, elimina la influencia de las reacciones negativas y ofrece un buen resultado.
En primer lugar, la forma y la estructura de la pieza fundida a presión; B, el rendimiento del proceso de fundición; la precisión dimensional y los requisitos de superficie; C, la fundición a presión; D, la medición de tipo. El diseño del proceso de producción de fundición a presión es una parte importante del diseño. Se deben considerar los siguientes aspectos: tipo de molde, selección del orificio de la puerta, selección de la posición de expulsión, contracción de la pieza fundida, tamaño de la pieza fundida, mantenimiento del orificio de la pieza fundida, prevención de defectos internos, requisitos relacionados, proporción de los bordes de procesamiento, etc.
Hay dos principios de diseño para la fundición a presión
En primer lugar, el material de los accesorios de aleación de aluminio para perfiles industriales de aluminio debe seleccionarse correctamente: B, fundición de precisión razonable; C, procurar que el espesor de la pared se distribuya uniformemente; D, aumentar el parque científico y tecnológico en cada ángulo para evitar esquinas afiladas. Según los requisitos, se pueden dividir en dos categorías: una es la velocidad relativa de movimiento, el tamaño de inspección, la calidad de la superficie, la composición química y las propiedades mecánicas (resistencia a la tracción, elongación, dureza); y la otra es el tamaño de inspección, la calidad de la superficie y la composición química. En el diseño del molde de fundición a presión, se debe prestar atención a cumplir con algunos requisitos del proceso de fundición a presión. Durante el proceso de fundición a presión, la deformación por contracción y el margen de procesamiento requeridos se obtienen desde la superficie superior de la varilla guía de la varilla de empuje hasta la superficie superior de la pieza fundida. Una división de fundición razonable no solo simplifica el molde de fundición a presión, sino que también garantiza la calidad de la pieza fundida. Requisitos de diseño para fundición a presión de aleación de zinc. Venta directa de fábrica de accesorios de aleación de aluminio para perfiles industriales de aluminio, extrusión de metal, tubo redondo, piezas de hardware y procesamiento de fundición a presión. ¡Bienvenido a consultar!