Artículos similares
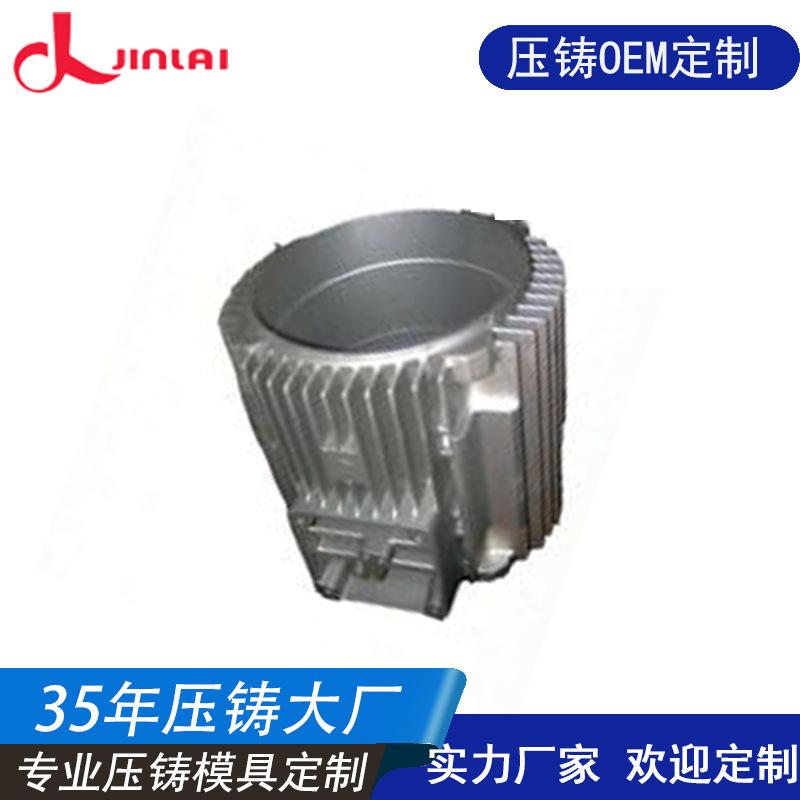
Fábrica de fundición a presión, venta al por mayor, fundición a alta presión, aleación de aluminio, accesorios de precisión, carcasa de chasis, accesorios mecánicos, personalización de fundición
Cantidad

Automóvil club británico
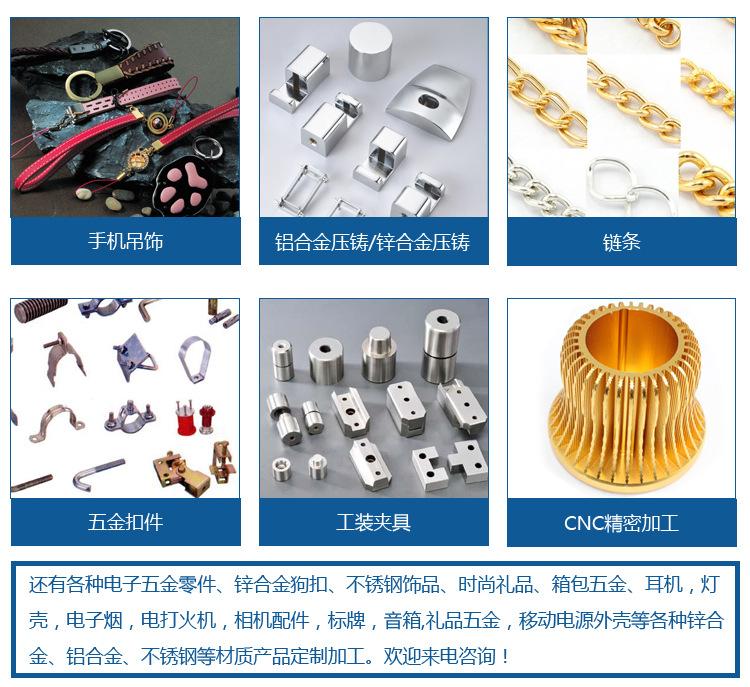
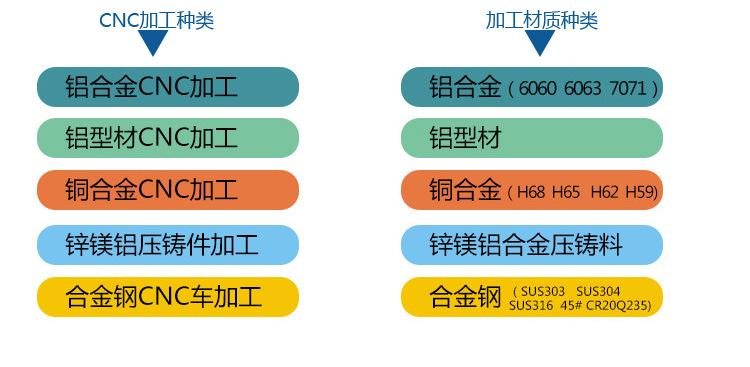
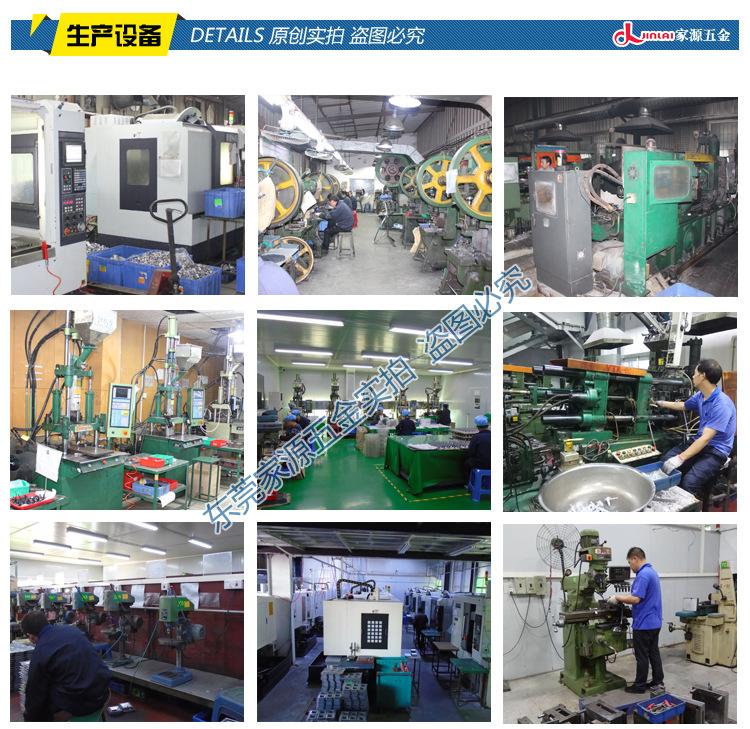
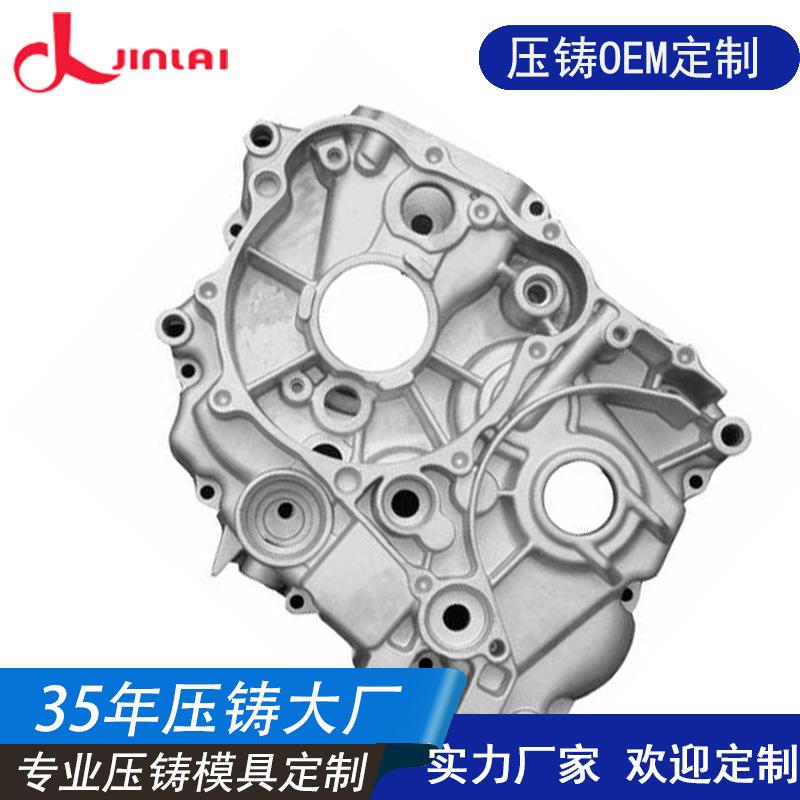
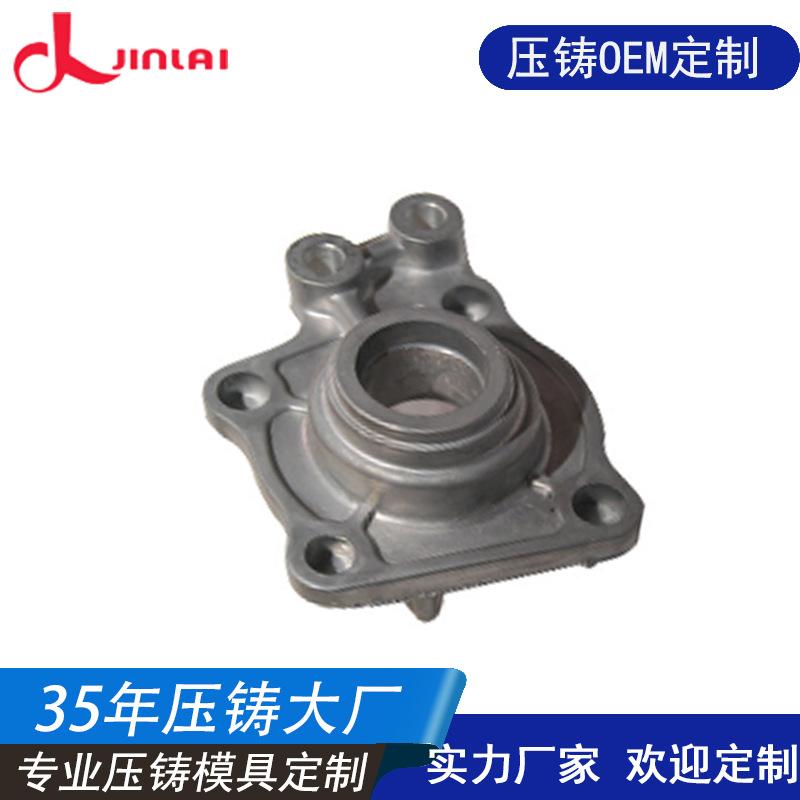
Fabricantes de fundición a presión al por mayor, fundición a alta presión, aleación de aluminio, piezas de precisión, chasis, carcasa, piezas mecánicas, fundición, personalización
La configuración del proceso de fundición a presión de aleación de aluminio también es muy importante. Generalmente, se utiliza un disparo lento a velocidad crítica y luego se cambia a un disparo rápido. El disparo lento consiste en expulsar el aire de la cámara de presión de la aleación de aluminio.
Cuando el líquido de aleación de aluminio llega a la compuerta, cambia a velocidad de inyección rápida.
Es necesario calcular la velocidad crítica de la inyección lenta, pero generalmente la fábrica de fundición a presión la establece entre 0,2 y 0,3 m/s. En la mayoría de los casos, la velocidad del punzón es demasiado lenta, lo que resulta en aluminio.
El líquido de aleación forma demasiada aleación de aluminio sólida o semisólida en la pared lateral de la cámara de presión. Para reducir la proporción de aleación de aluminio sólida, la práctica habitual es aumentar la temperatura de la aleación de aluminio. De esta manera, el molde es fácil de...
La erosión provocará adherencias y se reducirá la vida útil del molde.
En equipos de fundición a presión, al cambiar a la velocidad de inyección rápida establecida, el punzón acelera a alta velocidad. De esta manera, el equipo tiene un tiempo de respuesta de lento a rápido. Si el tiempo de respuesta es de 20
milisegundos, la velocidad media del golpe es de 1,5 m/s,
¿Cómo debería ser un corredor razonable? Los resultados de la simulación digital del giro del corredor en diferentes estados. Cuando el área de la sección transversal del corredor principal es menor que la del corredor después del giro, y se trata de un giro en ángulo recto, el flujo en el corredor...
El líquido en movimiento formará un vórtice en ángulo recto. Tras el giro en ángulo recto, también se formará un vórtice a lo largo de la pared lateral, y el líquido no fluirá por allí. Si el giro en ángulo recto se convierte en un giro con un ángulo R
El flujo del líquido será más fluido. Sin embargo, dado que el área de la sección transversal del canal principal es menor que el área después del giro, el líquido formará turbulencia después del giro durante el flujo del canal. Lo ideal es que el canal principal...
El área de la sección transversal del canal es más grande que el área de la sección transversal después del giro y el giro debe tener un ángulo R suficientemente grande, para que el flujo en el canal del molde de fundición a presión de líquido sea muy suave.