Artículos similares
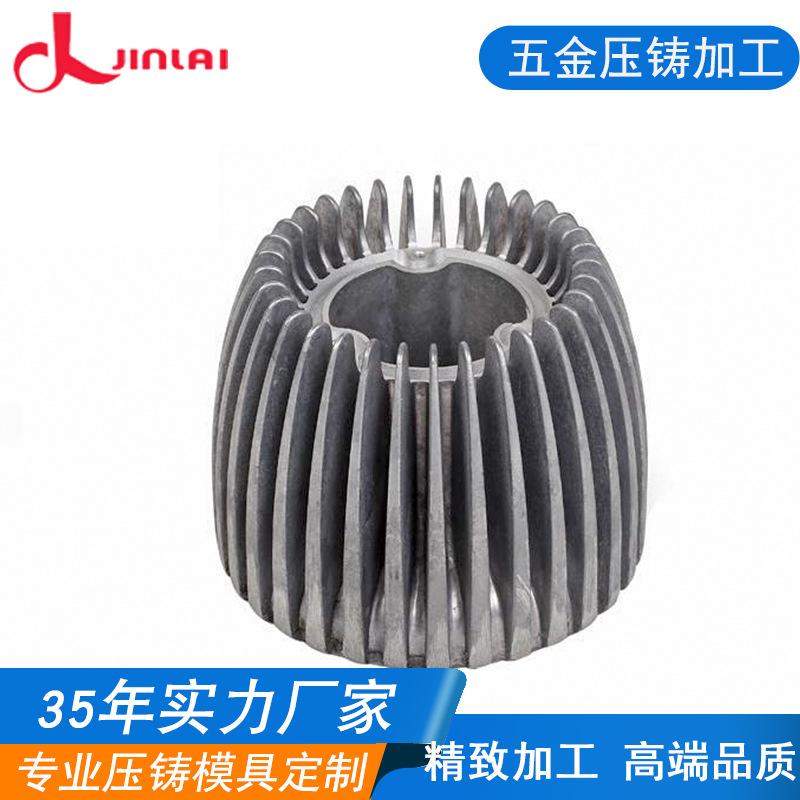
Empresa mayorista de fundición de carcasas de aleación de zinc, dibujo de piezas de zinc, procesamiento personalizado, fundición a presión de metal, fabricante de resistencia
Cantidad

Automóvil club británico
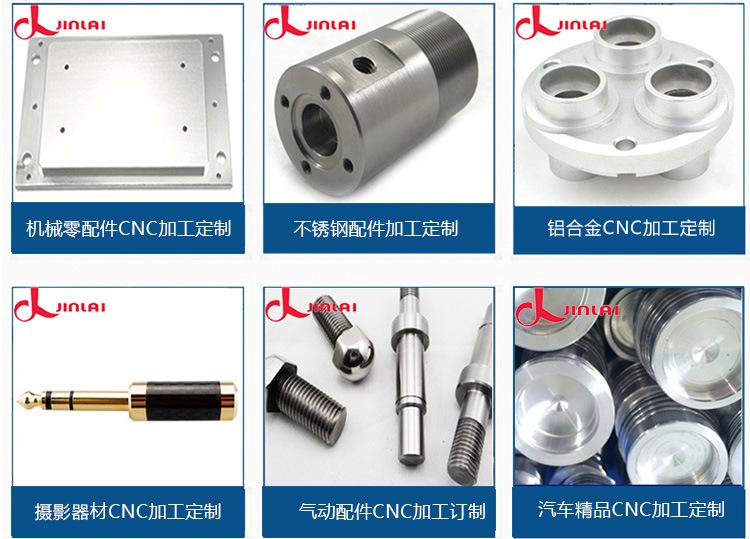
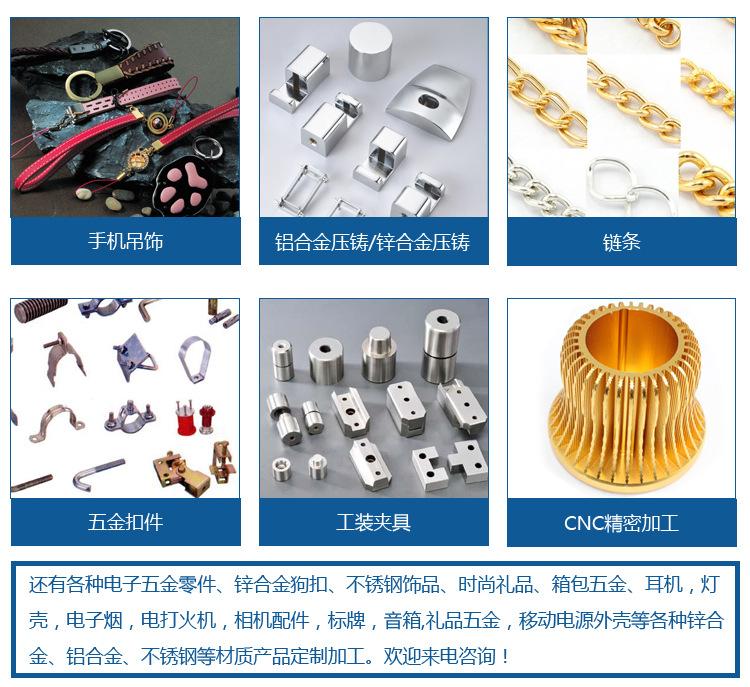
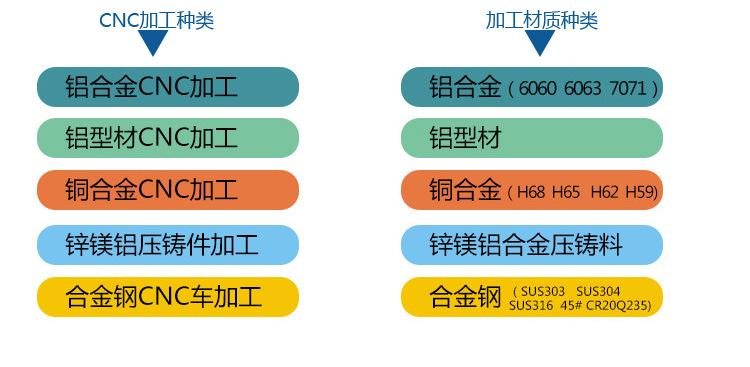
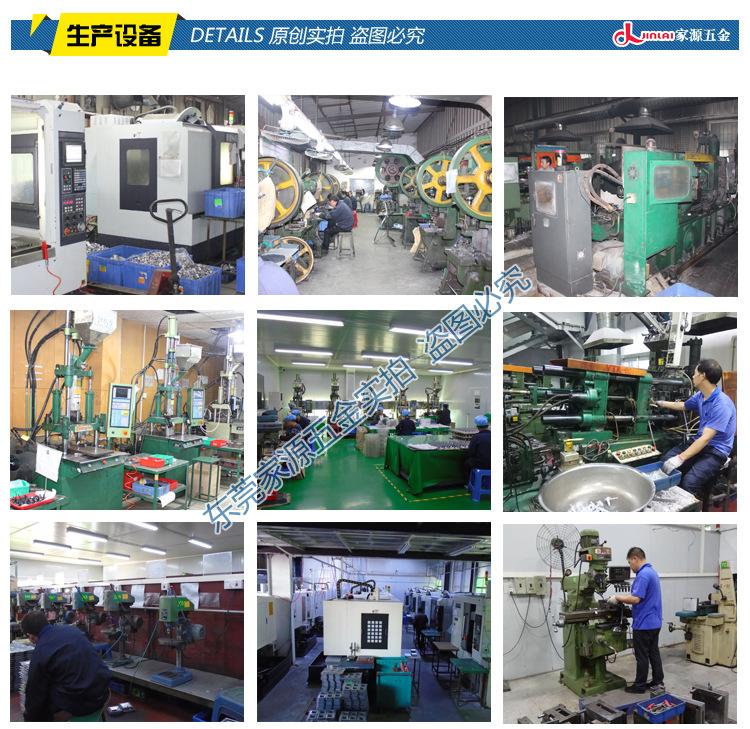
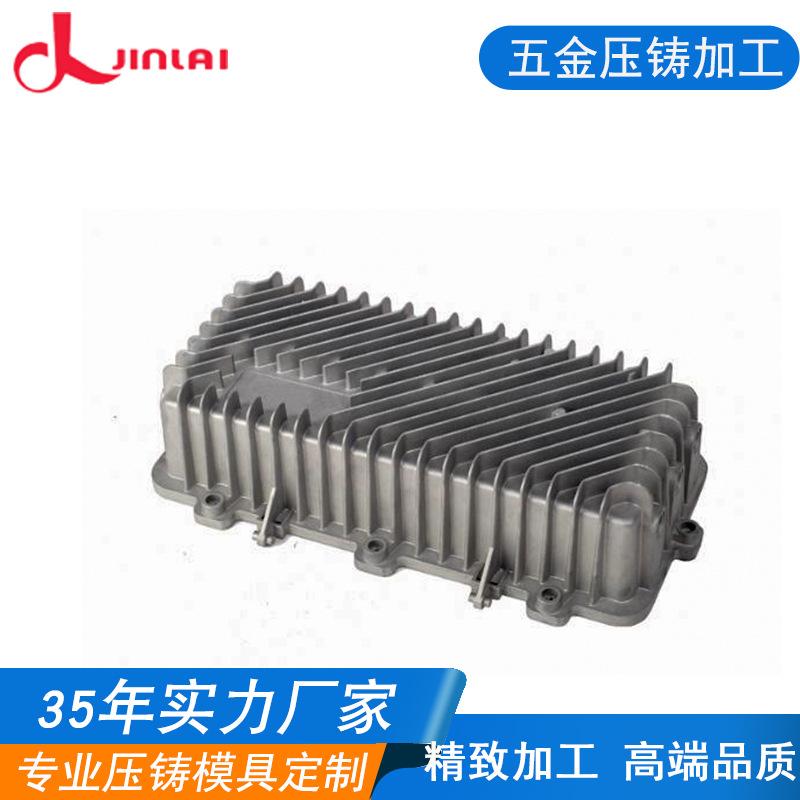
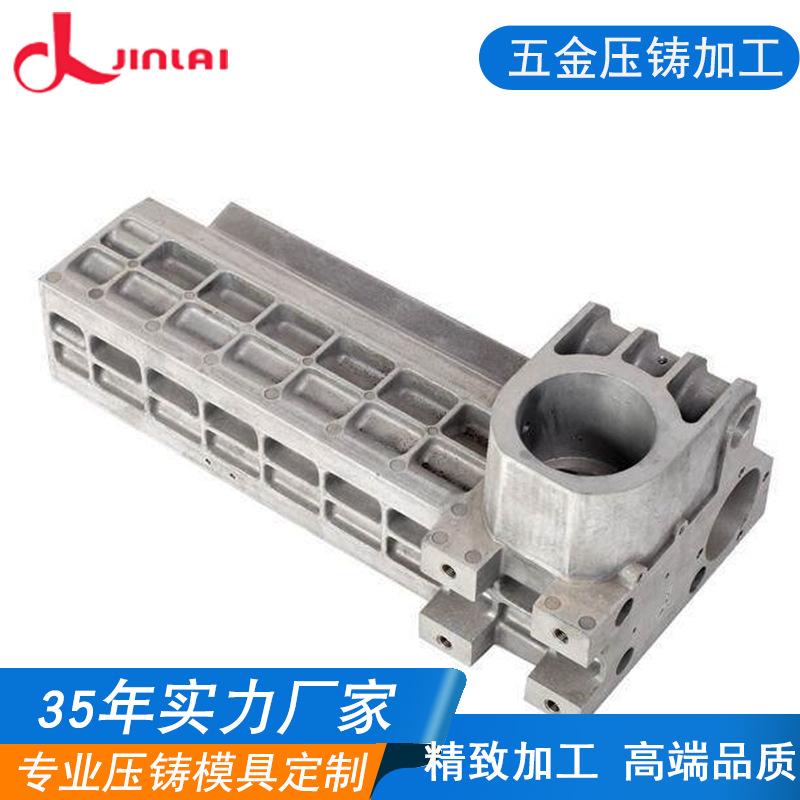
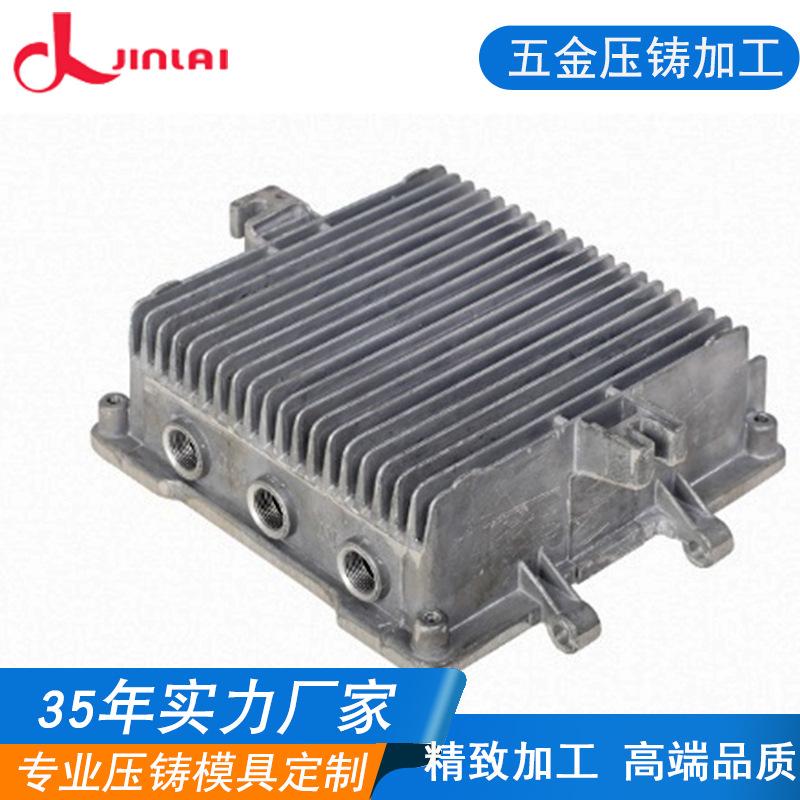
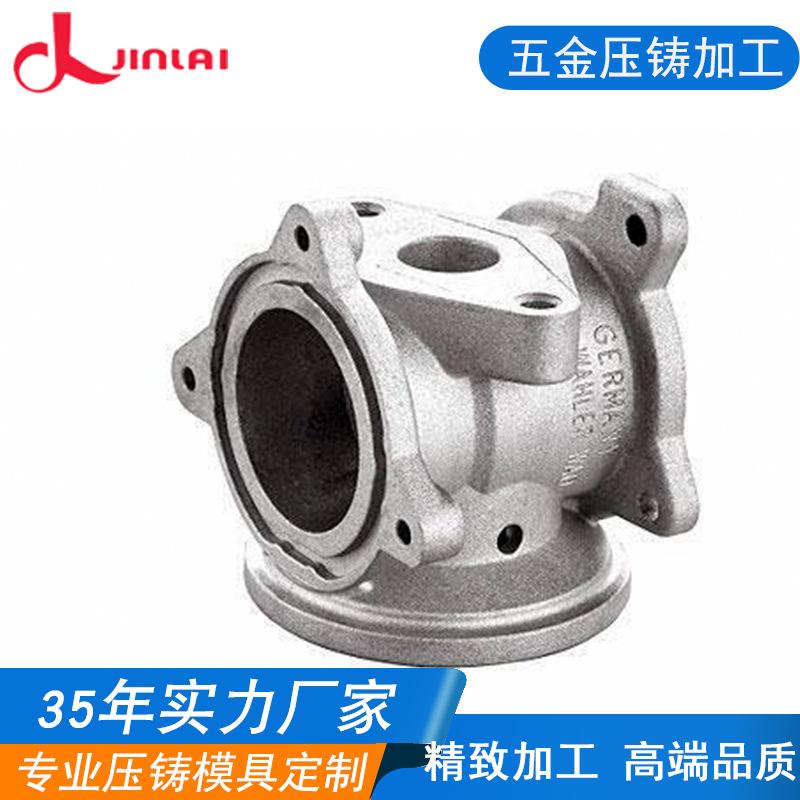
Fundición de carcasa de aleación de zinc al por mayor realiza procesamiento personalizado de piezas de zinc fabricante de fundición a presión de molde metálico
Durante el proceso de fundición a presión de aleación de zinc, la velocidad de inyección se ve directamente afectada por la presión, y junto con la presión, juega un papel importante en la calidad interna, la calidad superficial y la claridad del contorno de la fundición a presión.
. ¡Así que es muy importante controlar la velocidad de inyección! ¿Qué es la velocidad de inyección: La velocidad a la que el pistón de inyección en la cámara de inyección empuja la aleación de zinc para que se mueva se llama velocidad de inyección.
Efecto e influencia de la velocidad de inyección: Aumentar la velocidad de inyección convierte energía cinética en energía térmica, mejora la fluidez de la masa fundida de la aleación, ayuda a eliminar defectos como marcas de flujo y uniones frías, y mejora las propiedades mecánicas
y calidad superficial; pero cuando la velocidad es demasiado rápida, la aleación fundida se mezcla con el gas en forma de niebla, lo que provoca serias corrientes parásitas e inclusiones de aire, lo que reduce las propiedades mecánicas.
Velocidad de entrada: Bajo la acción del movimiento del pistón, el metal fundido pasa a través del bebedero al punto de entrada y luego llena la cavidad. Cuando el sistema de inyección de la máquina tiene buen rendimiento, el metal fundido pasa a través del punto de entrada.
La velocidad de la compuerta puede considerarse constante (o cambia muy poco). Esta velocidad constante, es decir, la velocidad lineal a la que se introduce el metal fundido en la cavidad a través de la compuerta, se llama velocidad de la compuerta. Se utiliza habitualmente en el proceso.
El único parámetro a medir es la velocidad constante, por lo que la velocidad de la compuerta es uno de los parámetros importantes del proceso. La velocidad de la compuerta tiene una gran influencia en las propiedades mecánicas de la fundición.
Si la velocidad es demasiado baja, la resistencia de la fundición disminuirá; si se aumenta la velocidad, la resistencia aumentará; si la velocidad es demasiado alta, la resistencia disminuirá. Selección de velocidad: Si se requieren las propiedades mecánicas de la fundición a presión, como la resistencia a la tracción y la densidad
Si los requisitos son altos, la velocidad de la puerta no debe ser demasiado grande, lo que puede reducir la corriente parásita causada por el flujo turbulento. Esta corriente parásita contiene aire y gas volatilizado por la pintura.
El aumento de aire y vapor en el flujo hace que la fundición a presión sea porosa y las propiedades mecánicas se deterioren significativamente. Si la estructura de la fundición a presión es una pieza compleja de pared delgada y se requiere su calidad superficial
Es absolutamente necesario seleccionar una velocidad de inyección y una velocidad de compuerta más altas para requisitos más elevados. El efecto de inyección no puede transformarse en un flujo de metal ideal al instante, y es imposible garantizar el metal
Después de que el metal fluye a través del gas, empuja el gas fuera de la cavidad. La combinación completa de gas y metal es inevitable, y la presión en la cavidad aumenta.
El proceso de desgasificación es el proceso de contacto cercano entre metal y gas. A medida que avanza la desgasificación, la presión del gas en la cavidad aumentará gradualmente, lo que incrementa la posibilidad de formación de poros.
El aire se descarga por la ranura de aire, lo que indica que la presión del aire en la cavidad es mayor que la presión atmosférica, y la presión en el punto de llenado será el punto límite de la presión final de la cavidad. Otro problema bien conocido es el escape pasivo
También es muy probable que cause metal volando, reduzca la eficiencia de inyección, contamine el medio ambiente y genere riesgos para la seguridad. Varias formas de escape pasivo pueden, de hecho, evacuar algo de gas de la cavidad hasta cierto punto, pero en realidad
El problema de escape nunca se ha resuelto fundamentalmente, porque la presión de la cavidad en este momento será una "presión positiva" mayor que la presión atmosférica, mientras que la fundición a presión al vacío es una "presión negativa" menor que la presión atmosférica, por lo que el uso del vacío
El efecto técnico de escape es excelente.
Según las diferentes condiciones de las fundiciones a presión de aleación de zinc, en la producción de fundición a presión, la velocidad y la presión de inyección juegan un papel importante en la calidad intrínseca, los requisitos superficiales y la claridad del contorno de las fundiciones.
Es muy importante elegir la velocidad de inyección adecuada en el proceso de fundición a presión para mejorar la calidad y eficiencia de las fundiciones a presión de aleación de zinc.