Fábrica de fundición a presión de aluminio manija de puerta de aleación de aluminio directa de fábrica manija de cerradura de embutir de metal de alta calidad se puede fundir
Cantidad
Coincidencias exactas a un precio más bajo



Productos similares a un precio más bajo








Automóvil club británico
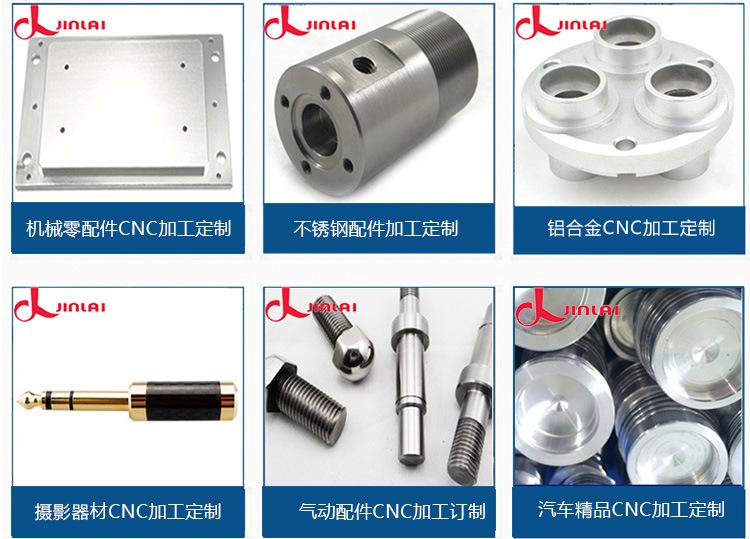
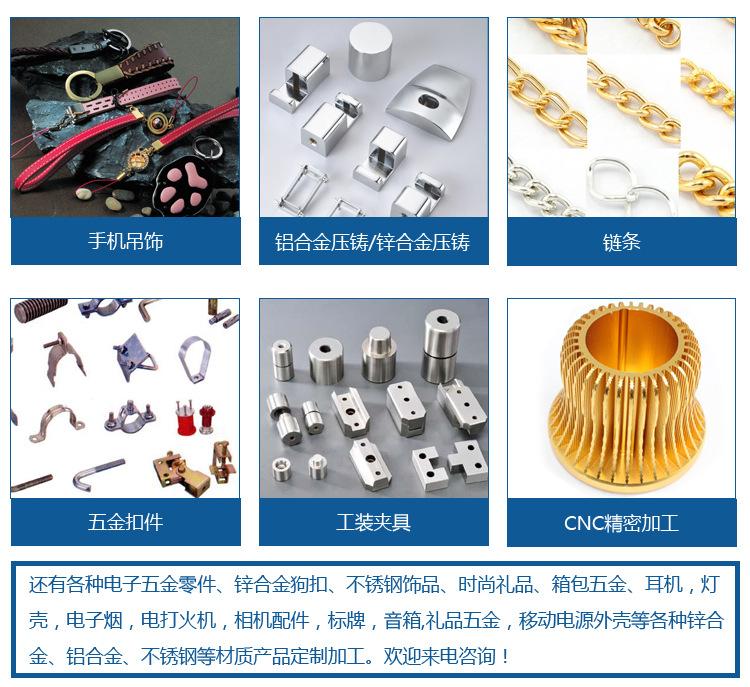
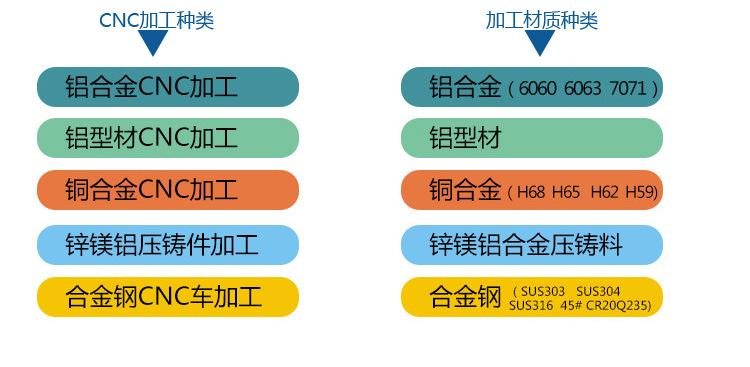
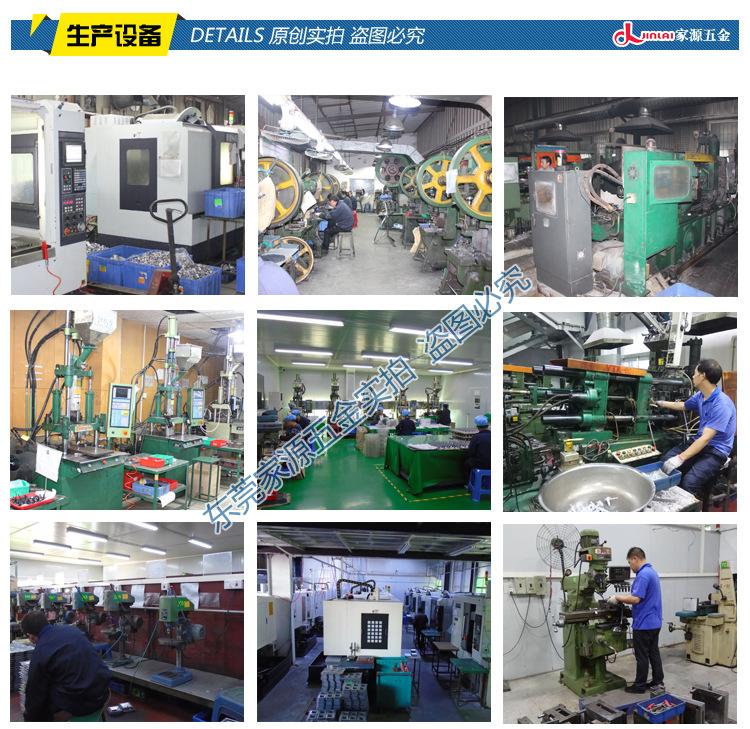
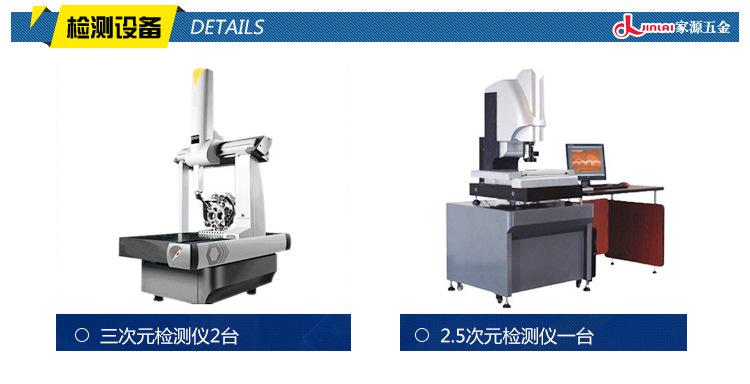
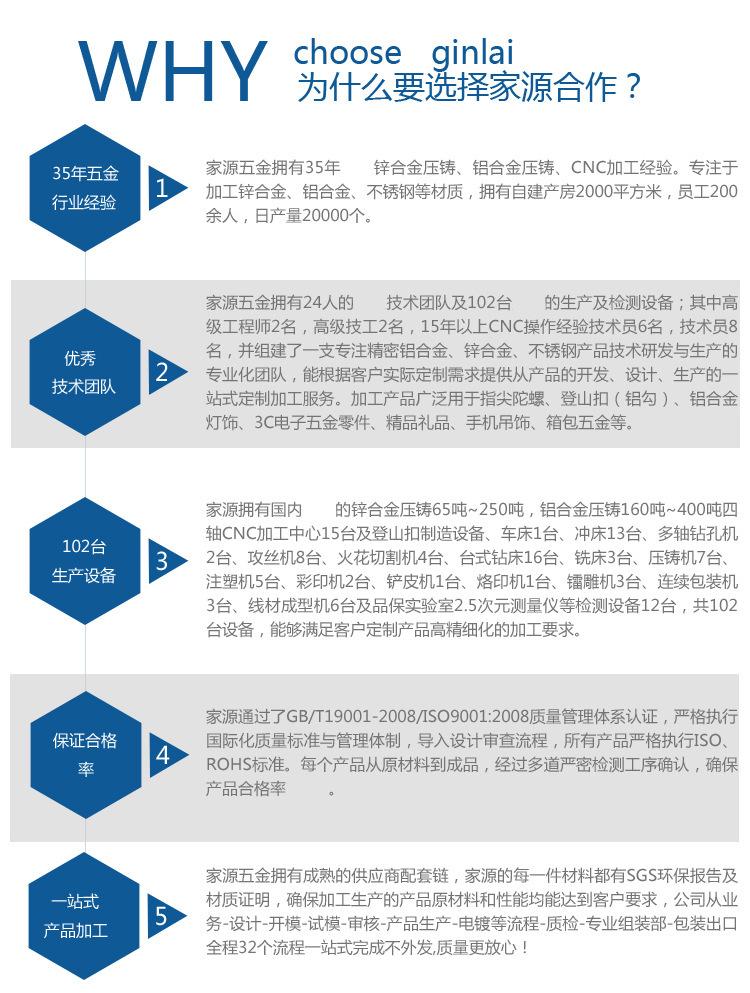


Si el pretratamiento de las piezas fundidas a presión de manijas de puerta de aleación de aluminio es razonable es la clave para el éxito del galvanizado. Sin embargo, en el proceso de pre-galvanizado, el pretratamiento a menudo es equivalente al pretratamiento de otros materiales metálicos, o se omite uno de los procesos, lo que resulta en un gran número de piezas que requieren retrabajo o son desechadas. Debido a la particularidad de las piezas fundidas a presión de aleación de zinc, es difícil reprocesarlas, lo que es la razón de la alta tasa de desecho de las piezas fundidas a presión de aleación durante el galvanizado.
Precauciones para el pre-plateado de piezas fundidas a presión de aleación de zinc
1. Comprender las características estructurales de las piezas fundidas a presión para manijas de puertas de aleación de aluminio: La superficie de las piezas fundidas a presión de aleación de zinc es muy similar a la superficie de vapor, con una capa metálica lisa y densa de 0.02-0.10 mln de espesor, y una estructura porosa suelta debajo. Por lo tanto, durante el pulido mecánico, es estrictamente necesario evitar que la capa lisa y densa se pula por completo y evitar los materiales internos sueltos y porosos, que pueden causar ampollas y descamación del recubrimiento.
Cómo evitar o reducir la tasa de escasez de dinero:
Este defecto se puede prevenir utilizando aleaciones con una composición que cumpla con los estándares y una operación adecuada para asegurar que no se introduzcan elementos extraños mediante el uso de materiales de desecho.
Defectos de fundición a presión de aleaciones - cavidad de contracción:
Los poros de contracción son huecos que se forman en la superficie o en el interior de la aleación de zinc líquido debido a la reducción de volumen durante la solidificación. La naturaleza del sistema de inyección determina que los poros de contracción siempre aparezcan donde sea posible en la fundición a alta presión. Los poros de contracción deben distribuirse uniformemente y su volumen debe ser lo más pequeño posible.
La calidad interna se refiere a la composición química, las propiedades físicas y mecánicas, la estructura metalográfica y la presencia de poros, inclusiones y grietas en la fundición. La calidad de uso se refiere a si la fundición puede cumplir con diversos requisitos de aplicación y rendimiento de trabajo, como resistencia al desgaste, resistencia a la corrosión, resistencia al corte, confiabilidad, soldabilidad, etc. Las causas directas de los defectos de fundición a presión se pueden resumir de la siguiente manera:
1) Diseño de estructura de fundición irrazonable
2) El plan de moldes y fundición a presión es pequeño y correcto
3) Materiales y fundición incorrectos
4) La máquina de fundición a presión y las condiciones del proceso son incorrectas
5) Operación de fundición incorrecta (operación manual)
Además, por razones de gestión, la calidad de las piezas fundidas a presión incluye la calidad de apariencia, la calidad interna y la calidad de servicio. La calidad de apariencia se refiere a la rugosidad superficial, la calidad superficial, la tolerancia dimensional, la tolerancia de forma y posición y la desviación de calidad de las piezas fundidas. Si la organización de producción, la gestión in situ, la gestión de calidad, etc. no son perfectas, la negligencia y la responsabilidad del operador también son causas indirectas de defectos en la fundición a presión.
Los poros son comunes en las manijas de cerraduras de mortaja en fundiciones a alta presión, pero el tamaño de los poros es crítico para la calidad de las fundiciones. Los poros son redondos, con diámetros que van desde micrones hasta milímetros. Las burbujas finas distribuidas uniformemente en las piezas fundidas a presión generalmente no afectan las propiedades mecánicas de las fundiciones, pero las burbujas grandes pueden reducir significativamente la resistencia al impacto de las fundiciones.
Los poros en o cerca de la superficie de una pieza fundida pueden causar problemas durante el procesamiento posterior. Los poros pueden aparecer después del pulido o mecanizado. Las cavidades formadas por burbujas en una pieza fundida se llenan primero con agua durante el tratamiento de la superficie, luego se colocan en un horno para hornear después de rociar o galvanizar. A medida que el agua sale de las cavidades o el gas se expande, el recubrimiento se ampolla. Los agujeros de burbuja se confunden fácilmente con los agujeros de contracción. Ambos defectos pueden producir cavidades en la pieza fundida, pero los agujeros de burbuja suelen ser redondos y los agujeros de contracción son mayormente puntiagudos. Fábrica de Fundición a Presión de Aluminio Jiayuan de Dongguan Venta Directa Manijas para Puertas de Aleación de Aluminio Cerraduras de Mortaja Metálicas de Alta Calidad Manijas se pueden fundir según los dibujos, ¡bienvenido a consultar!