Los fabricantes personalizados de piezas de fundición a presión de aleación de aluminio de Dongguan, fundición a presión de zinc y aluminio, realizan procesamiento y producción no estándar de dibujos.
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo



Automóvil club británico
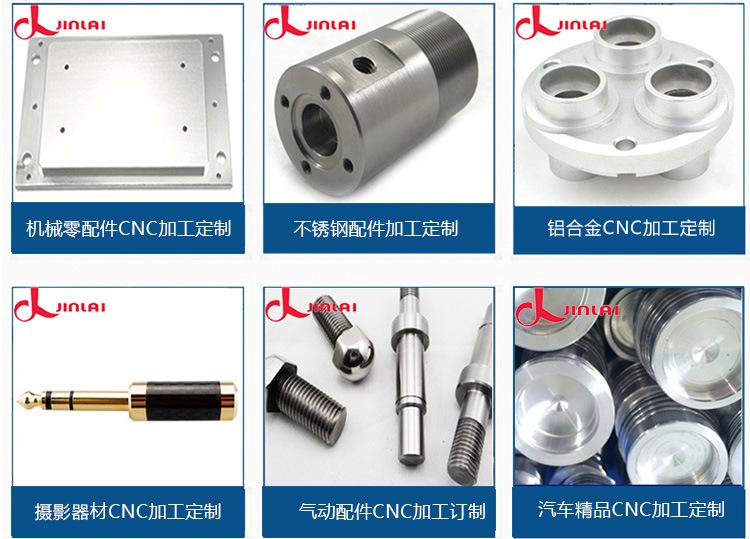
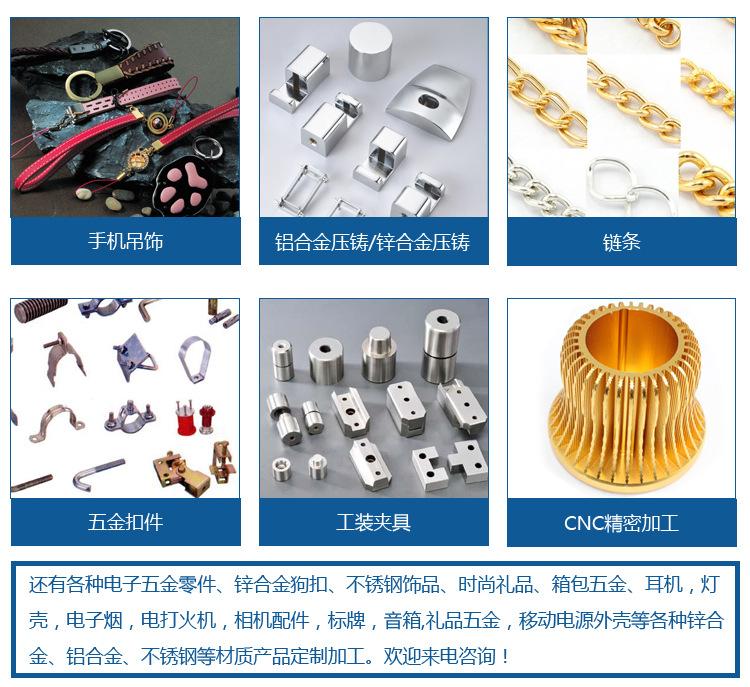
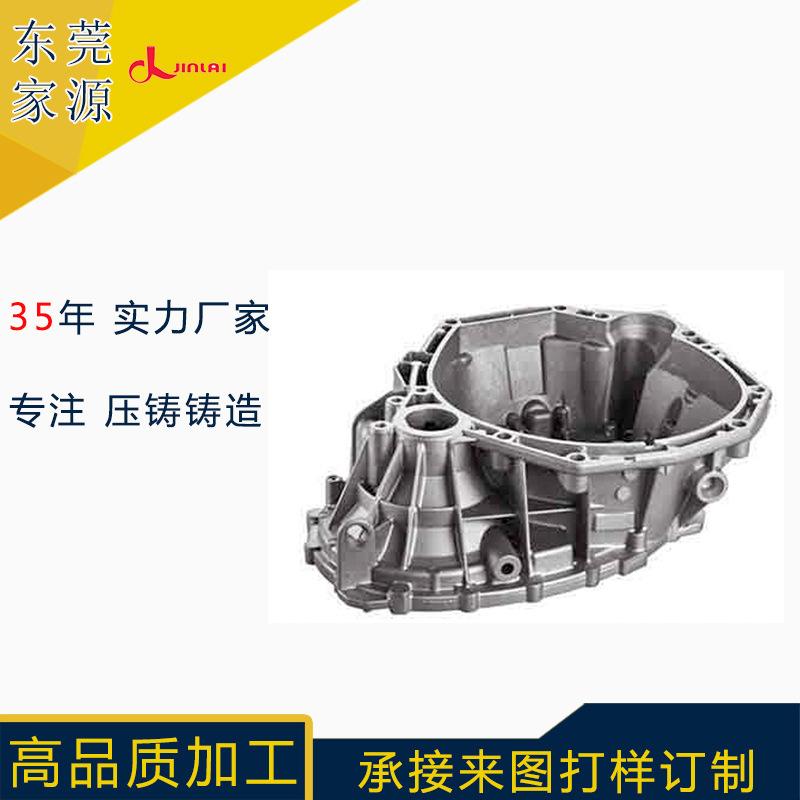
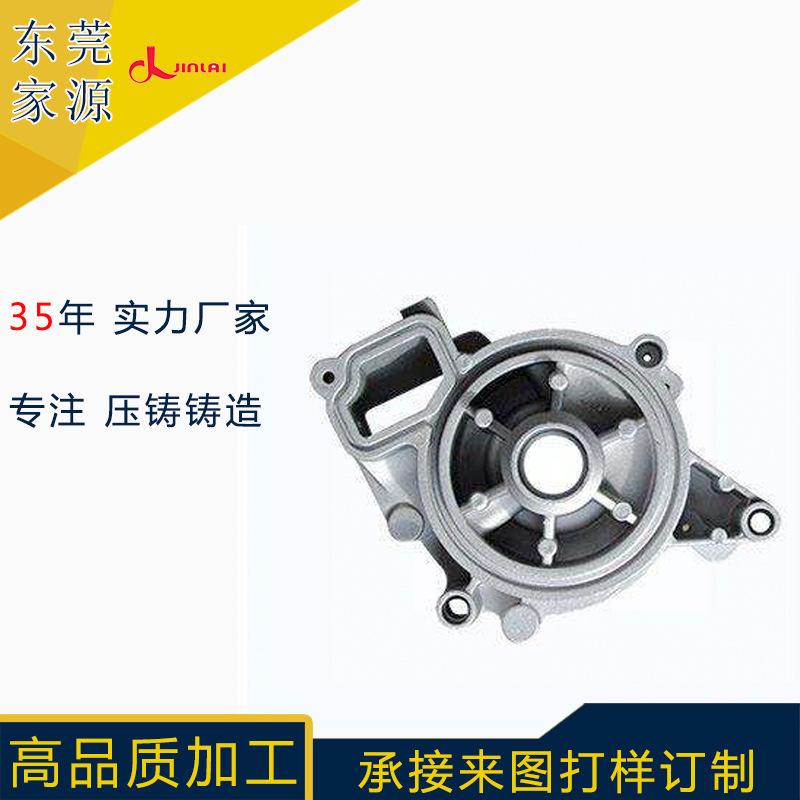


Las piezas fundidas a presión de aleación de aluminio no pueden utilizarse inmediatamente después de su fundición. Requieren limpieza y procesamiento. Aunque no requieran pulverización exterior, sí deben procesarse para eliminar rebabas.
Sin embargo, muchas empresas de fundición a presión de Shenzhen utilizan ahora métodos de procesamiento muy primitivos, que son ineficientes y conllevan muchos riesgos.
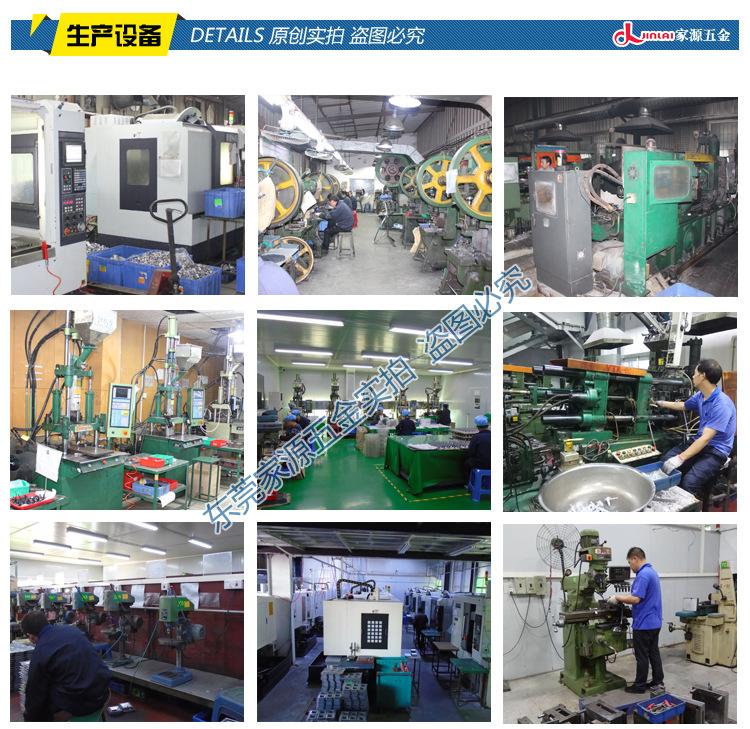
En muchas empresas de fundición a presión de Shenzhen, las limas y las rectificadoras convencionales siguen siendo los métodos de limpieza para las piezas fundidas a presión de aleación de aluminio. No solo la eficiencia del trabajo es baja, sino también la intensidad de la mano de obra, el entorno laboral es deficiente y existen riesgos de seguridad. Y lo que es más importante, la calidad de las piezas fundidas a presión de aleación de aluminio depende completamente de las sensaciones de los trabajadores, y la productividad de cada uno es limitada.
Sin embargo, la eficiencia de la máquina de fundición a presión es tan alta que, para cooperar con la eficiencia de trabajo de la máquina de fundición a presión, se necesita mucho personal para limpiar las piezas fundidas a presión de aleación de aluminio, y luego siempre existe preocupación por cuestiones de calidad y eficiencia.
Por lo tanto, mejorar la eficiencia de limpieza de las piezas fundidas a presión de aleación de aluminio y el tratamiento de boquillas de vertido, rebabas y rebabas de las piezas fundidas a presión de aleación de aluminio siempre han sido la dirección de investigación de la empresa Dongguan Jiayuan.
Dado que la inversión manual es excesiva, Shenzhen Die Casting Company naturalmente consideró el uso de máquinas para reemplazar la limpieza manual de las piezas fundidas a presión de aleación de aluminio. Sin embargo, el uso de máquinas presenta varios problemas que deben resolverse.
1. Equipos costosos. Los países extranjeros tienen el monopolio tecnológico en este campo y no existen fabricantes nacionales fuertes que puedan competir, por lo que los equipos extranjeros son extremadamente caros.
2. El equipo no es sistemático y a menudo está orientado a un proceso determinado sin un conjunto completo de soluciones de tratamiento.
3. La cooperación entre el fabricante del equipo y la empresa Dongguan Jiayuan no era estrecha, y la empresa Dongguan Jiayuan no estaba al tanto de la eficiencia de la máquina.
Cómo mejorar la calidad de las piezas fundidas a presión de aleación de aluminio
Una fundición a presión de aleación de aluminio de buena calidad incluye no tener muchos defectos indeseables.
Por ejemplo, defectos comunes como inclusiones de escoria, cavidades por contracción y capas duras frías no deberían aparecer en una fundición a presión de aleación de aluminio calificada.
1. Otros defectos similares
Las inclusiones de escoria en la cavidad de contracción se manifiestan como depresiones en la superficie de la compuerta de las piezas fundidas a presión de aleación de aluminio, y su aspecto aún no es liso después del pulido y la pintura. Esto se debe a que la temperatura de la compuerta es relativamente alta, siendo la última parte en solidificarse, lo que impide que el aluminio líquido presente en ella tenga tiempo de compensar la contracción, lo que resulta en defectos en la cavidad de contracción. 2. Manchas de aceite en piezas fundidas a presión de aleación de aluminio.
Para garantizar un funcionamiento fluido, la máquina de fundición a presión generalmente añade automáticamente aceite lubricante al molde para asegurar un desmoldeo sin problemas. Sin embargo, si el aceite lubricante no funciona correctamente después de prensar el aluminio líquido, se envolverá en él y formará impurezas que se expulsarán juntas, se solidificarán y permanecerán en el producto final, lo que provocará defectos.
3. Capa dura fría
La capa fría se refiere a la capa formada por la rápida condensación del líquido de aluminio inyectado en el barril y su superficie a baja temperatura. Durante el llenado a alta velocidad, se introduce en la cavidad junto con el líquido de aluminio, y la capa fría se acumula lentamente al final del líquido de aluminio.
La capa dura fría se presenta principalmente en forma de láminas delgadas, con una superficie brillante y dura. A menudo existen huecos entre la capa dura fría y el material original circundante, lo que no solo afecta la apariencia, sino que también reduce la resistencia de las piezas.
