Artículos similares
Fabricantes suministran carcasa de aleación de aluminio de precisión para piezas de automóvil fundición a presión de piezas de automóvil fundición a presión de alta presión piezas de aleación de aluminio
Cantidad

Automóvil club británico
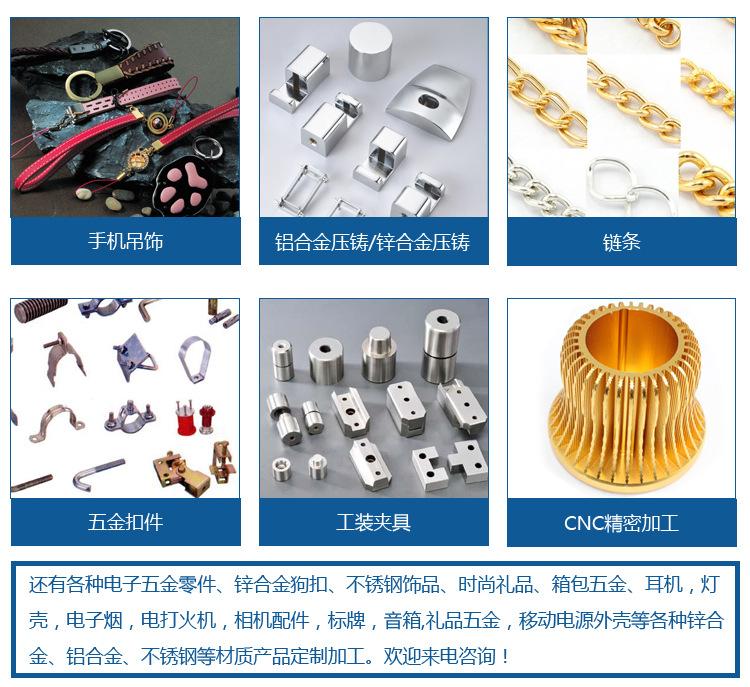
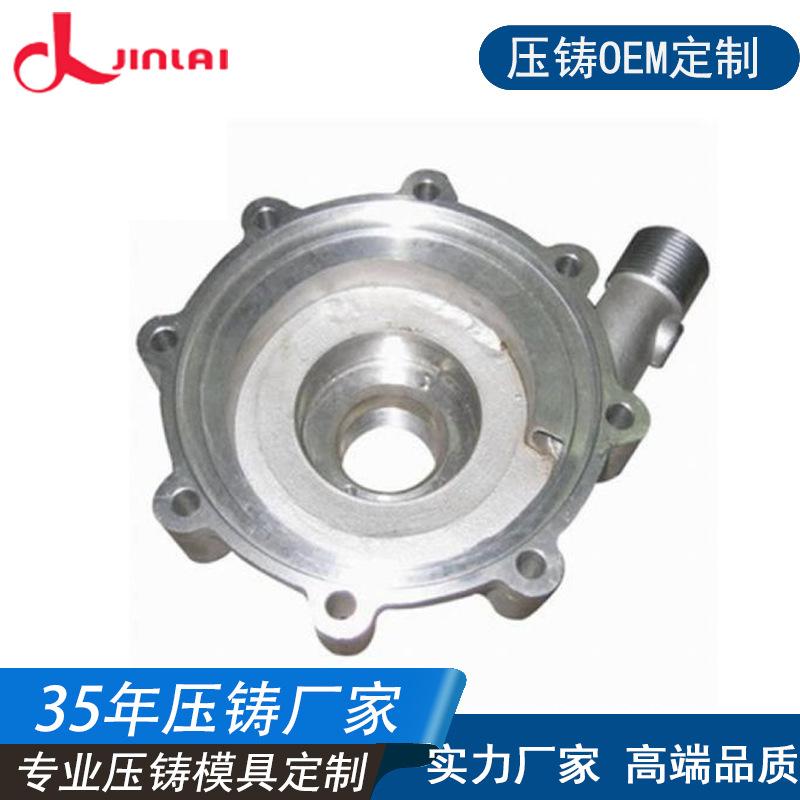
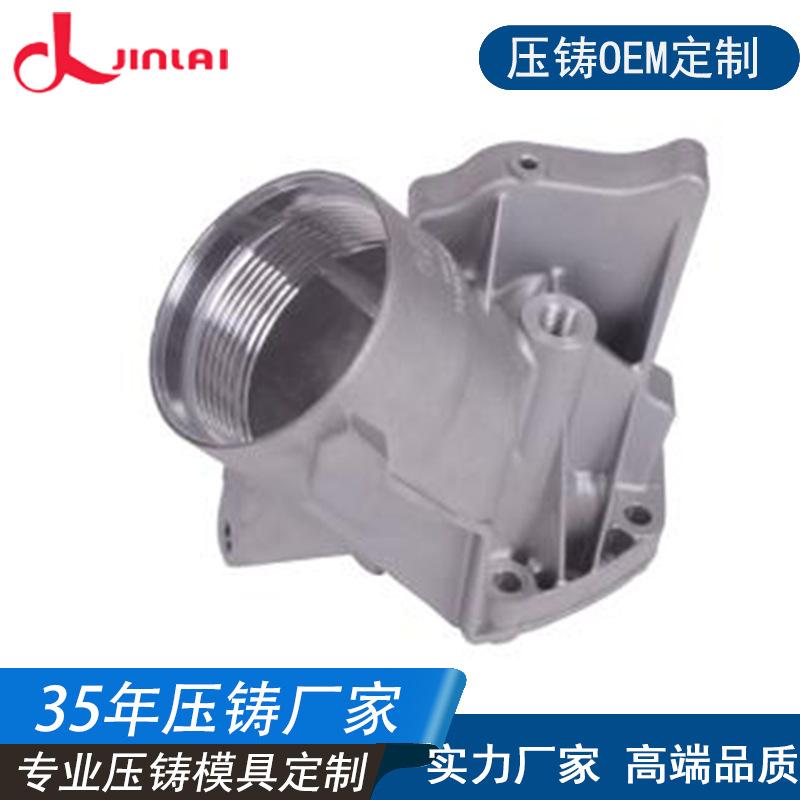

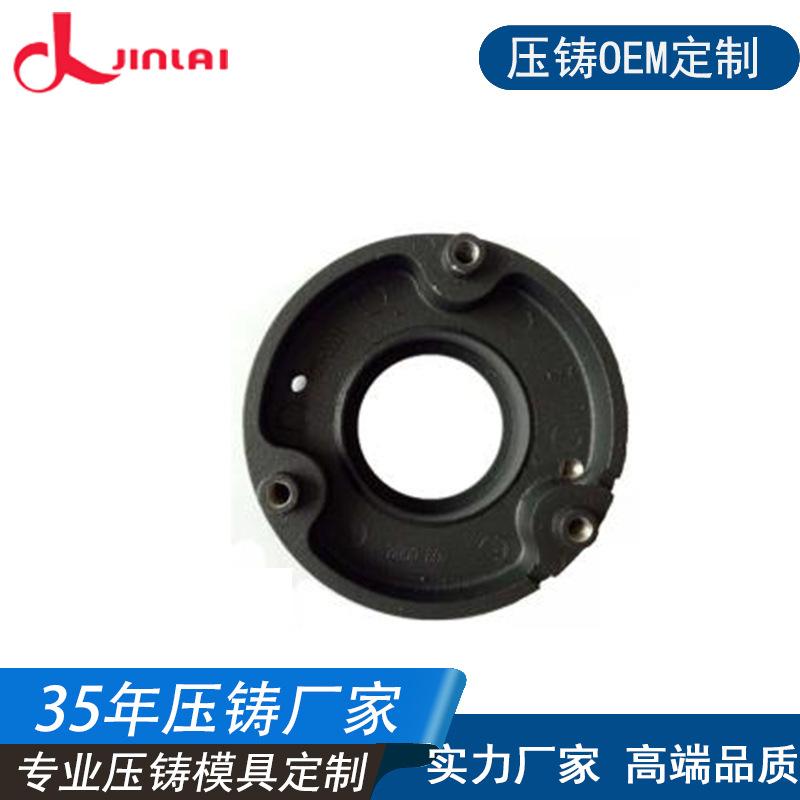
Fabricantes suministran carcasa de aleación de aluminio de precisión para piezas de automóvil fundición a presión de piezas de automóvil fundición a presión de alta presión piezas de aleación de aluminio
La configuración del proceso de fundición a presión de aleación de aluminio también es muy importante. Generalmente, se utiliza un disparo lento a velocidad crítica y luego se cambia a un disparo rápido. El disparo lento consiste en expulsar el aire de la cámara de presión de la aleación de aluminio.
El extremo frontal del líquido de aleación de aluminio. Cuando el líquido de aleación de aluminio llega a la compuerta, cambia a una velocidad de inyección rápida.
Se necesita calcular la velocidad crítica del disparo lento, pero generalmente se observa que la fábrica de fundición a presión establece la velocidad del disparo lento en 0.2-0.3 m/s. En la mayoría de los casos, la velocidad de movimiento del émbolo es demasiado lenta.
Esto provoca que el líquido de aleación de aluminio forme demasiado aluminio sólido o semisólido en la pared lateral de la cámara de presión. Para reducir la proporción de aleación de aluminio sólido, la práctica habitual es aumentar la temperatura de la aleación de aluminio.
El molde es propenso a la erosión y a la adherencia, lo que reduce su vida útil.
Para equipos de fundición a presión, al cambiar a la velocidad de inyección rápida establecida, el pistón se acelera a alta velocidad. De esta manera, el equipo tiene un tiempo de respuesta lento a rápido. Si el tiempo de respuesta
es 20 milisegundos, y la velocidad promedio del punzón es 1.5 m/s. Entonces el desplazamiento del movimiento del punzón durante la transición de velocidad lenta a velocidad rápida es: 30 mm.
Entonces, ¿cómo debería ser un corredor razonable? Los resultados de la simulación digital de un corredor girando en diferentes estados. Cuando el área de la sección transversal del canal principal es menor que la del corredor después de girar, y es un giro en ángulo recto, el corredor
El líquido que fluye en el interior formará un vórtice en el ángulo recto. Después del giro en ángulo recto, también se formará un vórtice a lo largo de la pared lateral después del giro, y el líquido no fluirá aquí.
Si el canal principal tiene una curva en ángulo, el flujo del líquido será más suave. Sin embargo, dado que el área de la sección transversal del canal principal es menor que el área después de la curva, el líquido formará turbulencia después de la curva durante el flujo del canal.
La situación ideal es que el área de la sección transversal del canal principal sea mayor que el área de la sección transversal después del giro y que el giro necesite tener un ángulo R suficientemente grande, para que el flujo en el canal del molde de fundición a presión de líquido sea muy suave.