Artículos similares
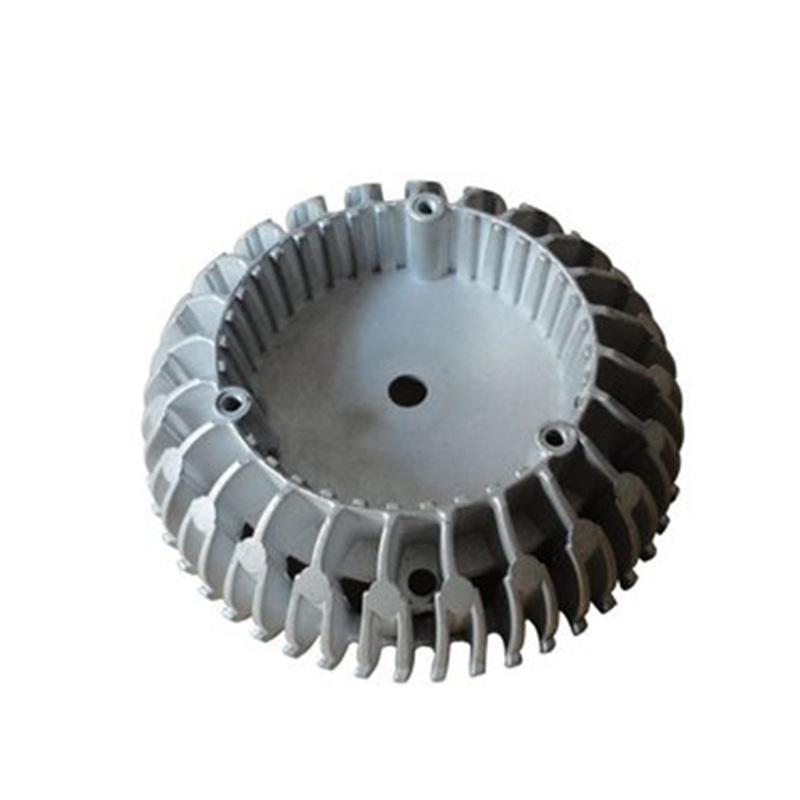
Fábrica al por mayor de productos de aleación de aluminio de precisión, fabricación de carcasas de fundición a presión de aleación de aluminio, procesamiento de fundición a presión de alta presión
Cantidad

Automóvil club británico
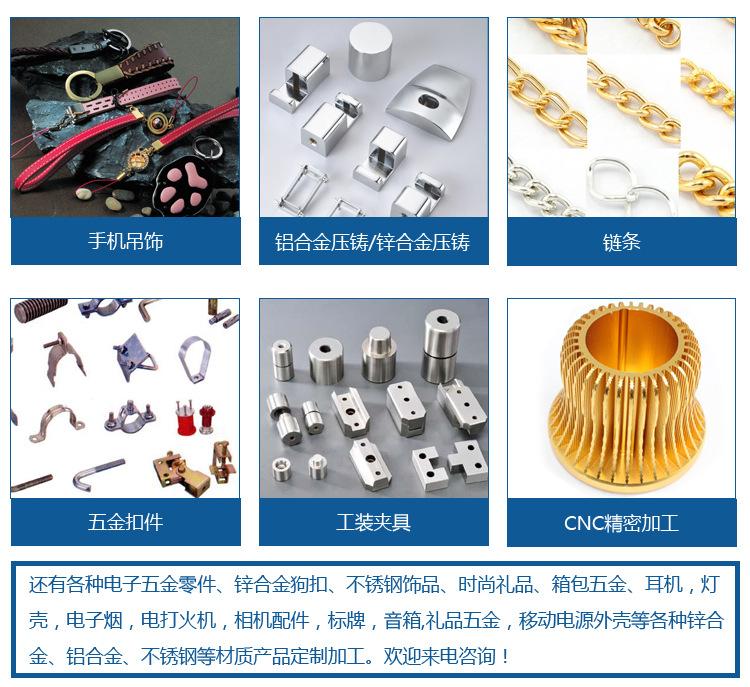
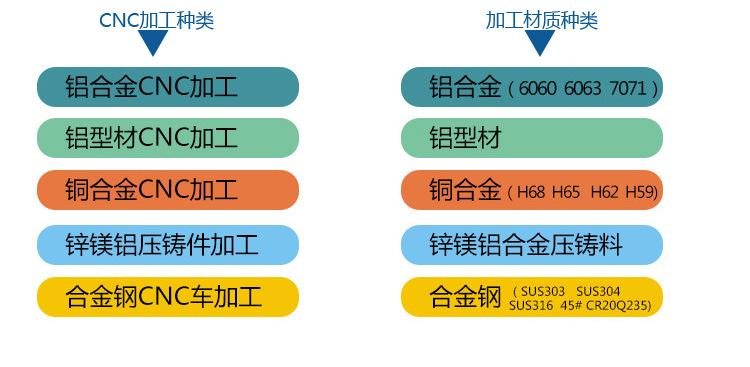
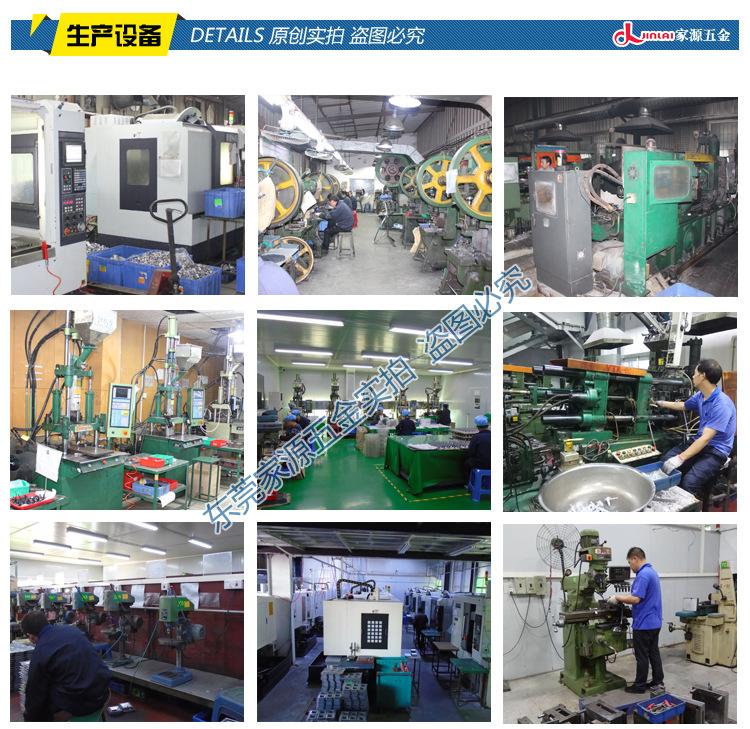
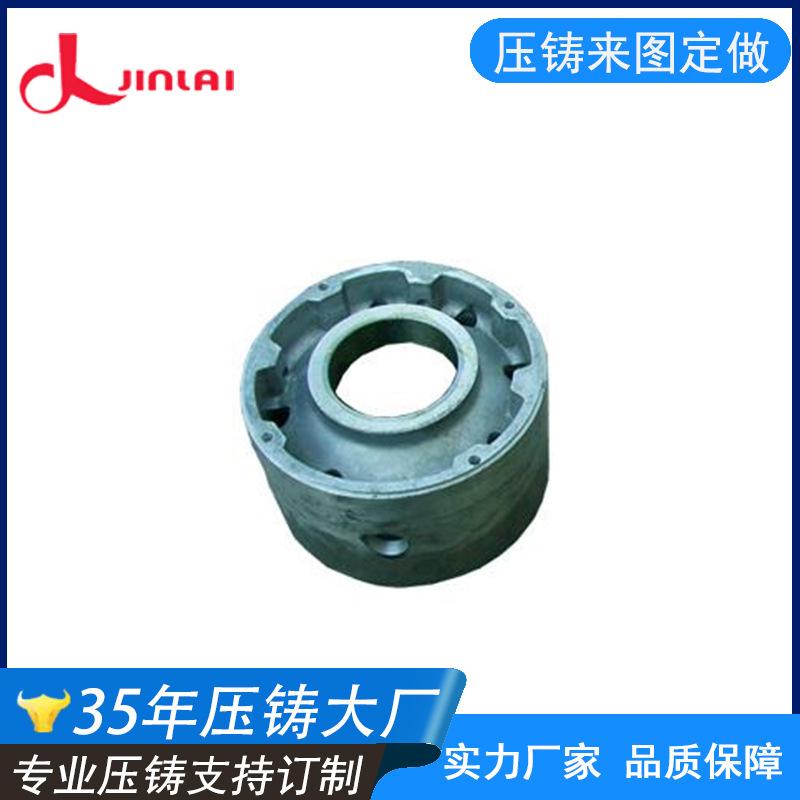
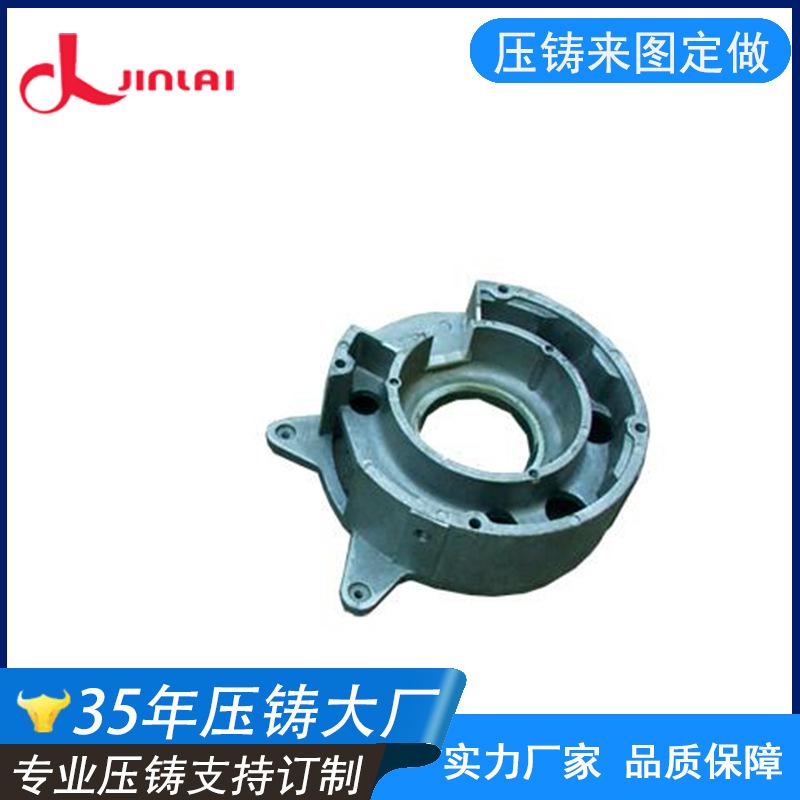
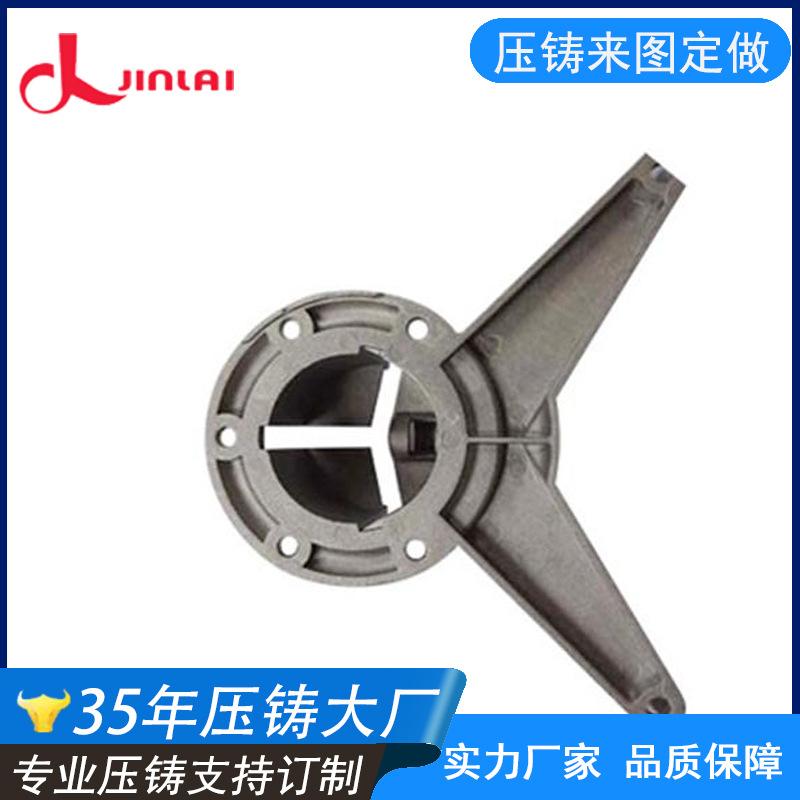
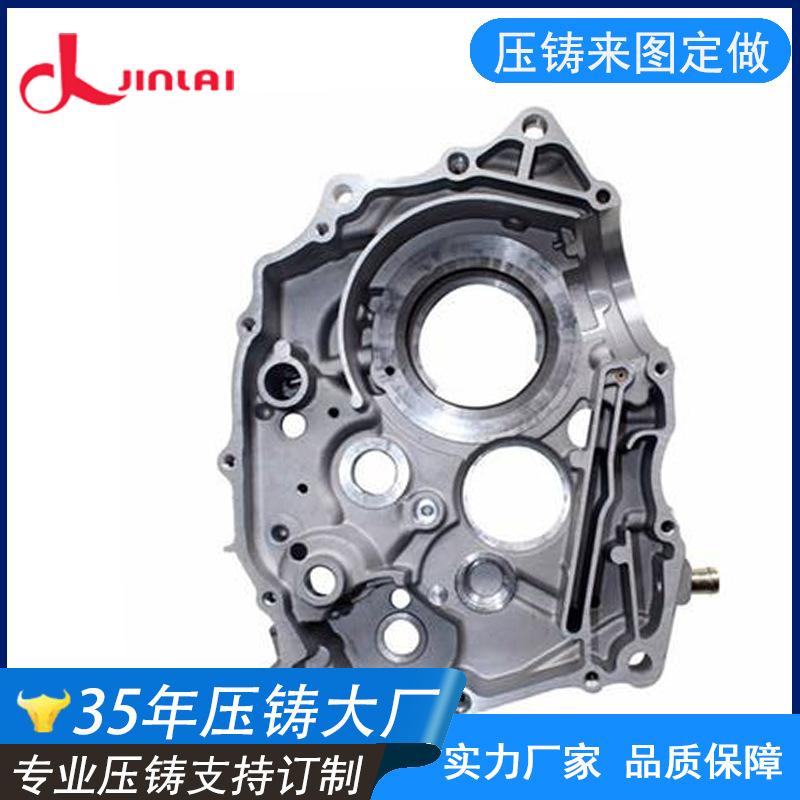
Fabricantes mayoreo productos de precisión de aleación de aluminio fabricación aleación de aluminio fundición a presión carcasa procesamiento de fundición a alta presión
Uso del sistema de refrigeración del molde. Cuando el agua de refrigeración del molde se utiliza correctamente, no solo prolonga la vida útil del molde, sino que también mejora la eficiencia de producción.
En la producción real, a menudo ignoramos que los productos producidos también son propensos a deformación, tensión, adherencia al molde, etc. Al usar agua de refrigeración del molde, el agente desmoldeante se puede reducir considerablemente.
Úselo, para que la operación no utilice el agente desmoldante para reducir la temperatura del molde. Sus beneficios son extender eficazmente la vida útil del molde, ahorrar ciclos de forja, mejorar la calidad del producto y reducir
Puede reducir la ocurrencia de pegado de molde, desgarro y pegado de aluminio, reducir el uso de agente desmoldante y reducir la pérdida de expulsores y machos causada por el sobrecalentamiento del molde.
2. El molde debe precalentarse antes del inicio de la producción.
Debido a diversos factores, las fundiciones a presión de aleación de aluminio a menudo
Se encuentran porosidad, agujeros de alfiler, inclusiones de escoria, grietas, picaduras y otros defectos. El equipo de reparación comúnmente utilizado incluye máquina de soldadura por arco argón, máquina de soldadura por resistencia, máquina de soldadura en frío, etc. Se puede utilizar una máquina de soldadura por arco argón de alta temperatura y alta velocidad para reparar
La calidad de las fundiciones a presión de aleación de aluminio incluye calidad de apariencia, calidad interna y calidad de servicio. La calidad de apariencia se refiere a la rugosidad superficial de la fundición.
, defectos superficiales, desviación de tamaño, desviación de forma, desviación de peso. La calidad interna se refiere principalmente a la composición química, propiedades físicas, propiedades mecánicas, estructura metalográfica y fundición
La calidad de uso se refiere a la durabilidad de trabajo de las fundiciones a presión de aleación de aluminio en diferentes condiciones, incluyendo resistencia al desgaste, resistencia a la corrosión, etc.
La calidad de las fundiciones a presión de aleación de aluminio tiene una gran influencia en sus propiedades mecánicas.
Si no
Si el efecto de alimentación se ve afectado, el extremo de alimentación debe colocarse en el punto más alto de la cavidad para facilitar la descarga de escoria y humo. Ajuste la presión de mantenimiento y la fecha de apertura. Establezca razonablemente la posición y el número de expulsores.
En 4 posiciones de apertura. Ajuste la posición de la compuerta para que la compuerta tenga un punto y se reduzca el espesor de la compuerta. Asegure la calidad de fundición del producto
Una salida al aire libre está situada en la posición más alta sobre la cavidad.
El área total de la tobera debe ser mayor o igual al área total de la puerta para asegurar la descarga suave del aire en la cavidad. Diseñe correctamente la forma y el tamaño del sistema de colada y la copa de colada para evitar
El diseño de bebedero redondo y copa de colada redonda es bueno, porque este tipo de bebedero producirá corriente de Foucault. Debe haber un orificio de alimentación debajo del bebedero, y prestar atención a controlar el tamaño del flujo de líquido de colada para que el metal fundido no
Fenómenos de salpicadura, cizalladura y corrientes parásitas
Lo anterior son las causas y métodos de tratamiento de la deformación de la fundición a presión de aleación de aluminio. Descubra los problemas de las fundiciones a presión de aleación de aluminio y analícelos y resuélvalos a tiempo.
Mejorar la tasa de rendimiento de las fundiciones a presión y mejorar la eficiencia de producción
Cuando la superficie superior de la cavidad es un plano relativamente grande, se debe usar el vertido inclinado tanto como sea posible, y se debe colocar un orificio de ventilación o mazarota en el punto más alto.
Cuando el metal líquido se vierte en la cavidad y el nivel del líquido en la cavidad se eleva, el aire y la escoria deben ser llevados al punto más alto de la cavidad, y el puerto de escape o la mazarota deben descargarse suavemente.
, la mayoría de los fabricantes piensan que el galvanizado es necesario
Hemos estado explorando durante mucho tiempo y hemos resumido la tecnología madura del electrochapado de fundición a presión de aleación de aluminio. Este proceso se puede producir en líneas de producción de electrochapado ordinarias.
Si no hay ningún requerimiento especial se puede tramitar.