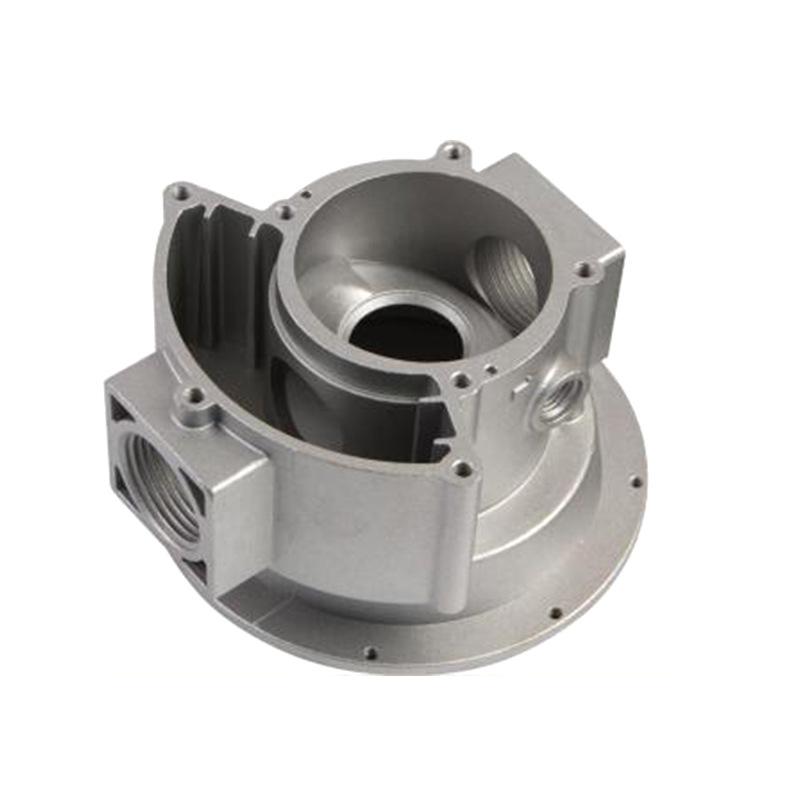
Fabricante de piezas de automóvil, fundición a presión de aleación de aluminio, procesamiento de carcasa digital, accesorios para muebles, fundición a presión de alta presión, apertura de molde libre
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo



Automóvil club británico
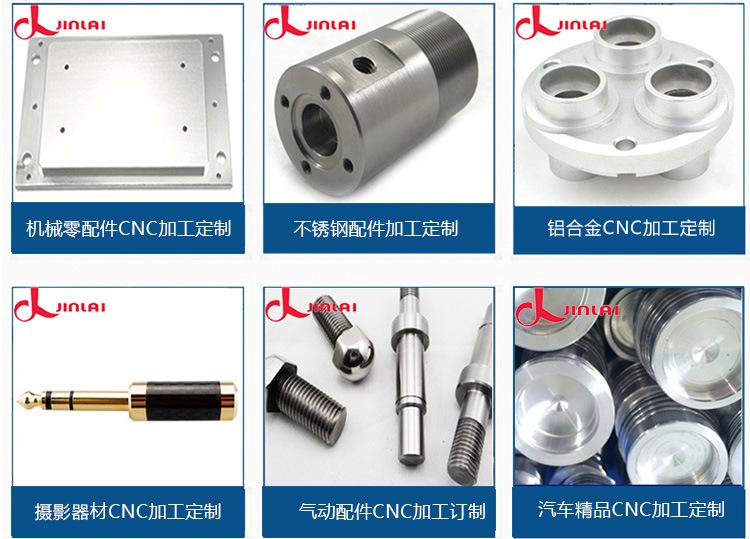
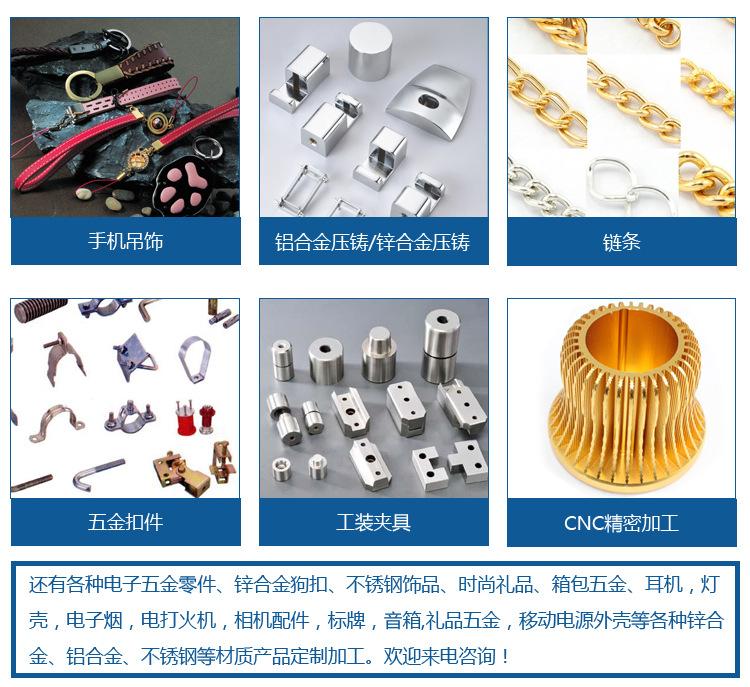
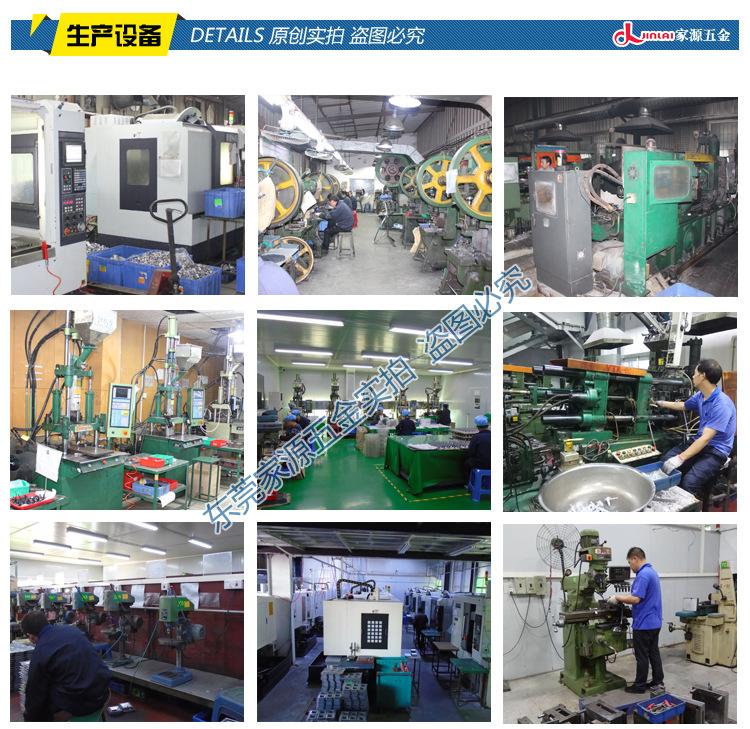
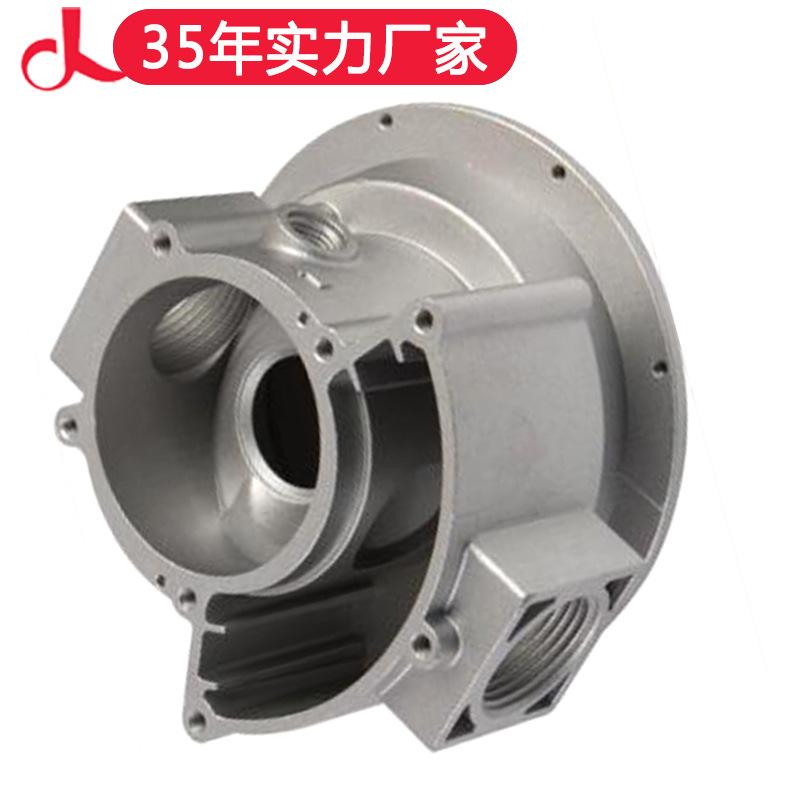
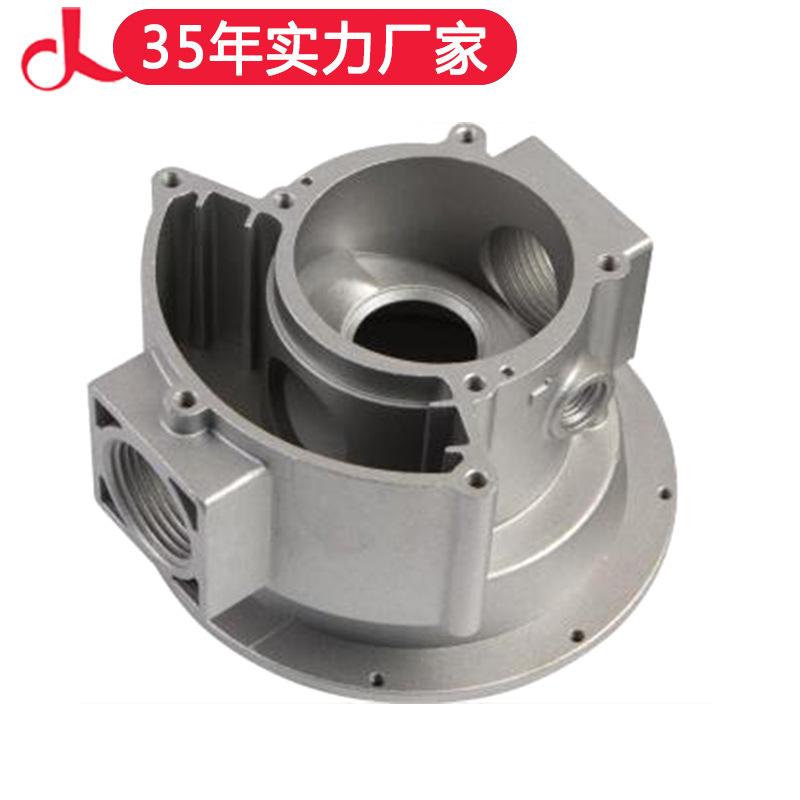
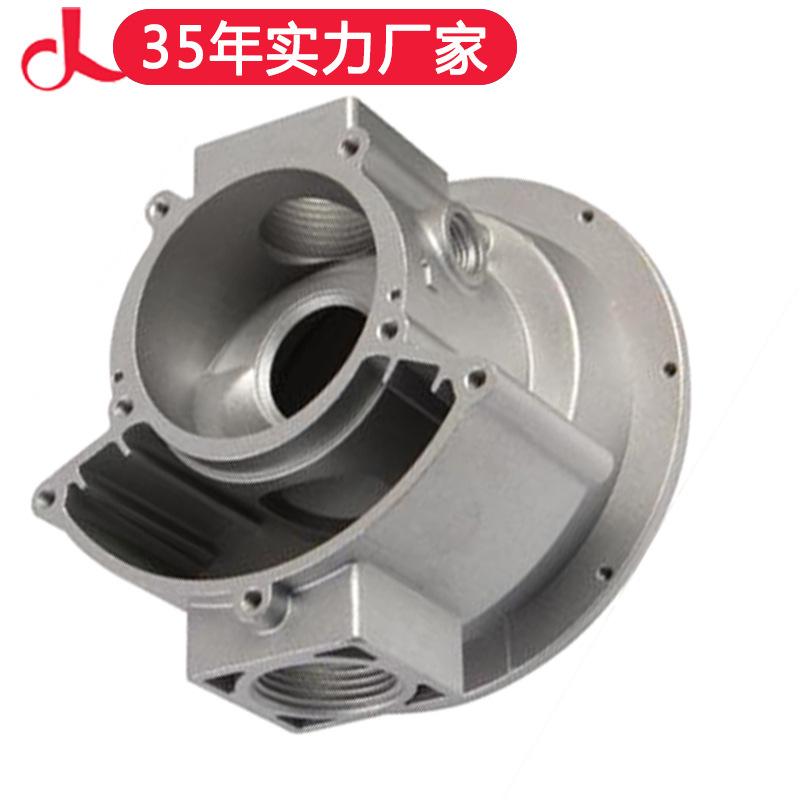
Accesorios de coche de fábrica aleación de aluminio fundición a presión Carcasa digital accesorios privados para el hogar fundición a presión de alta presión apertura de molde libre
1. Fundición a presión de alta presión de accesorios para muebles de carcasa digital. Determinar la información básica como la dirección de apertura del molde y la superficie de partición
La planta de moldeo por fundición a presión de carcasa digital de alta presión debe determinar primero la dirección de fundición a presión y la línea de tipografía antes de la apertura del molde para garantizar que la línea típica sea fácil de remover, y se debe diseñar la precisión y la estética de las fundiciones a presión de aleación de aluminio tanto como sea posible.
2. Problemas de pendiente de dos pendientes
Una pendiente moderada fundida adecuadamente puede evitar el ojo de arena y las ondulaciones en la superficie de la aleación de aluminio.
3 Pero no debe ser demasiado grueso, de lo contrario causará que el tiempo de enfriamiento de la fundición a presión de aleación de aluminio sea demasiado largo y el enfriamiento sea desigual.
Capítulo IV
El refuerzo adecuado puede mejorar la resistencia de las fundiciones a presión de aleación de aluminio y reducir la probabilidad de deformación.
5. Las esquinas redondeadas razonables y los agujeros no deben diseñarse con demasiados agujeros complicados para facilitar el moldeo y la producción en masa.
6. Deformación de fundición a presión de aleación de aluminio
Optimizar la estructura de la fundición a presión de aleación de aluminio, lo que puede mejorar eficazmente el acero de la fundición y reducir la deformación.
La transferencia al agua es un proceso de impresión realizado por la película plástica con papel de transferencia de color bajo la acción de la presión del agua. Sensación. A menudo vemos que la carcasa de aleación de aluminio galvanizado tiene un estilo novedoso y una textura diferente.
1. Hidrochapado
El galvanizado en agua es un método común de galvanoplastia.
El recubrimiento se utiliza a menudo en el área de cepillado del accesorio del producto para producir reacciones químicas, recubrimiento por acumulación y operación manual para cumplir con los requisitos de la "alimentación" en la pieza de trabajo. Se utiliza a menudo en el procesamiento de cigüeñales y bielas de motores diésel.
Tres.
El revestimiento al vacío también se ha utilizado ampliamente en la apariencia del producto después del revestimiento al vacío real. Tiene buena sensación de espejo y una fuerte textura metálica.