Artículos similares
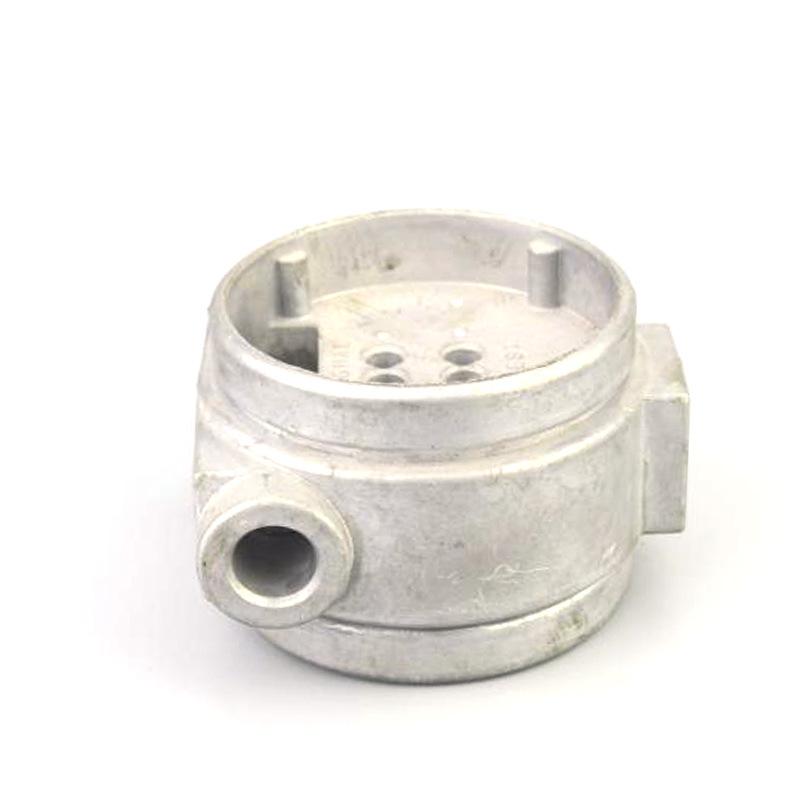
Accesorios de hardware fundición a presión de alta presión aleación de aluminio fundición a presión Dongguan Chang'an fábrica personalizada de piezas de aluminio fundido a presión
Cantidad

Automóvil club británico
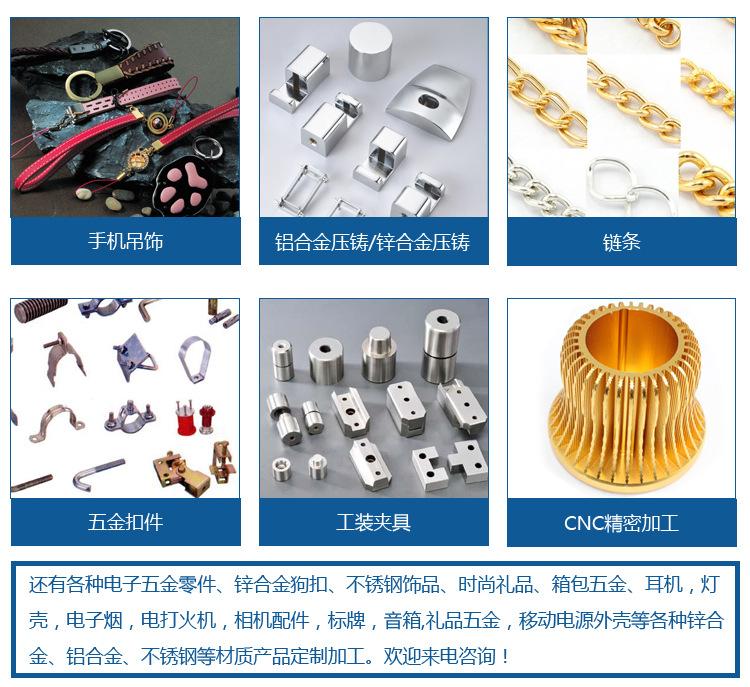
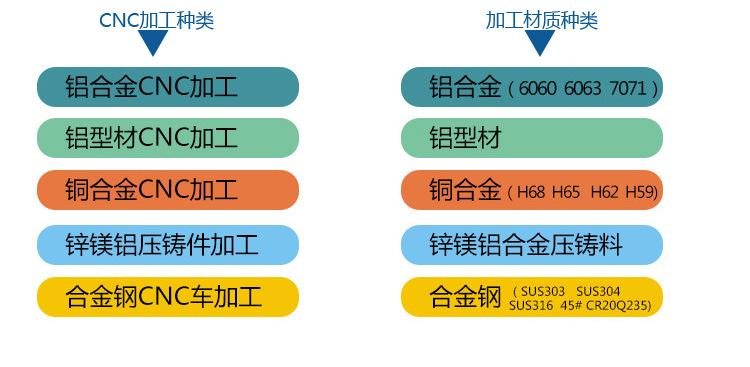
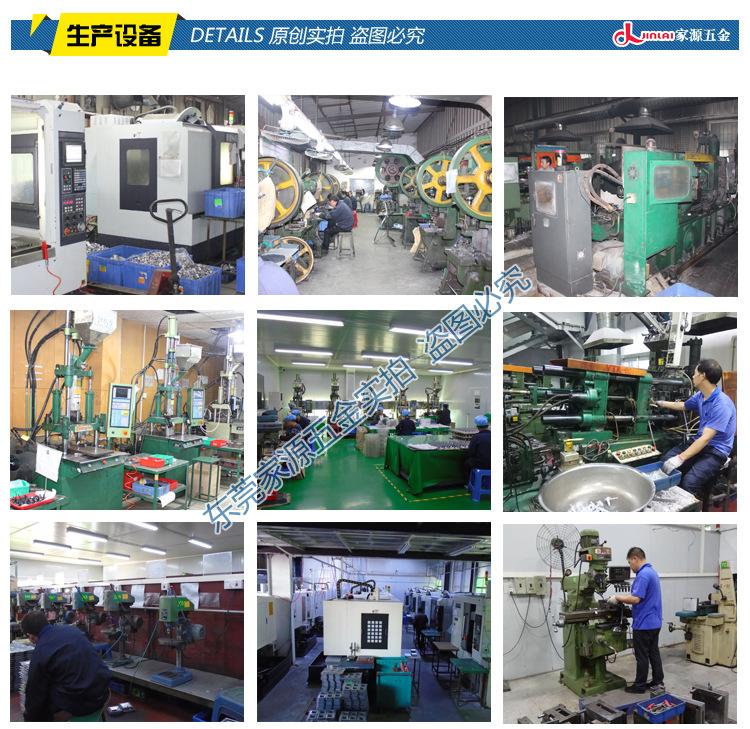
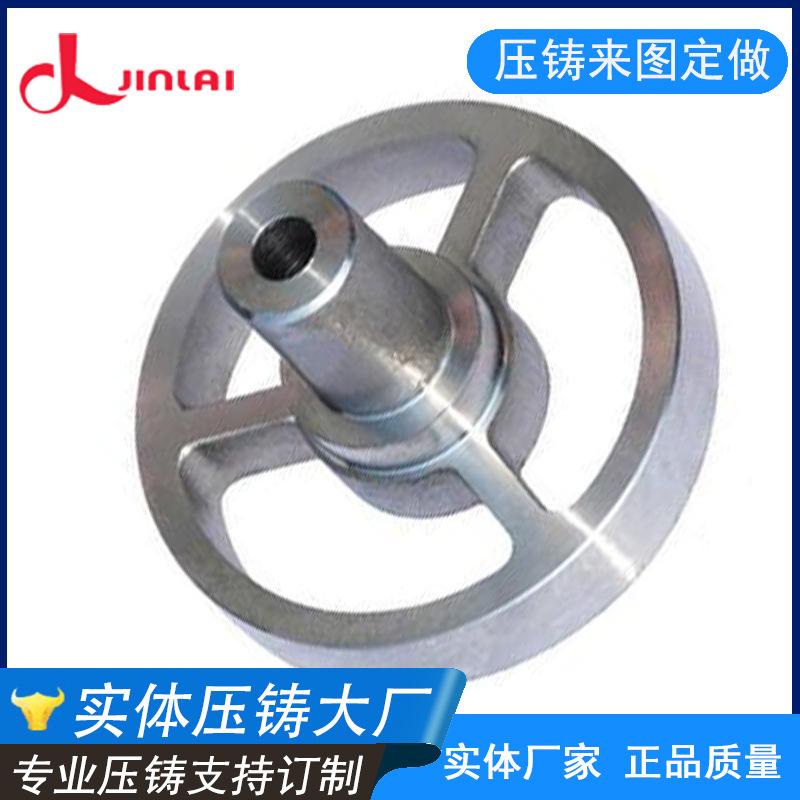
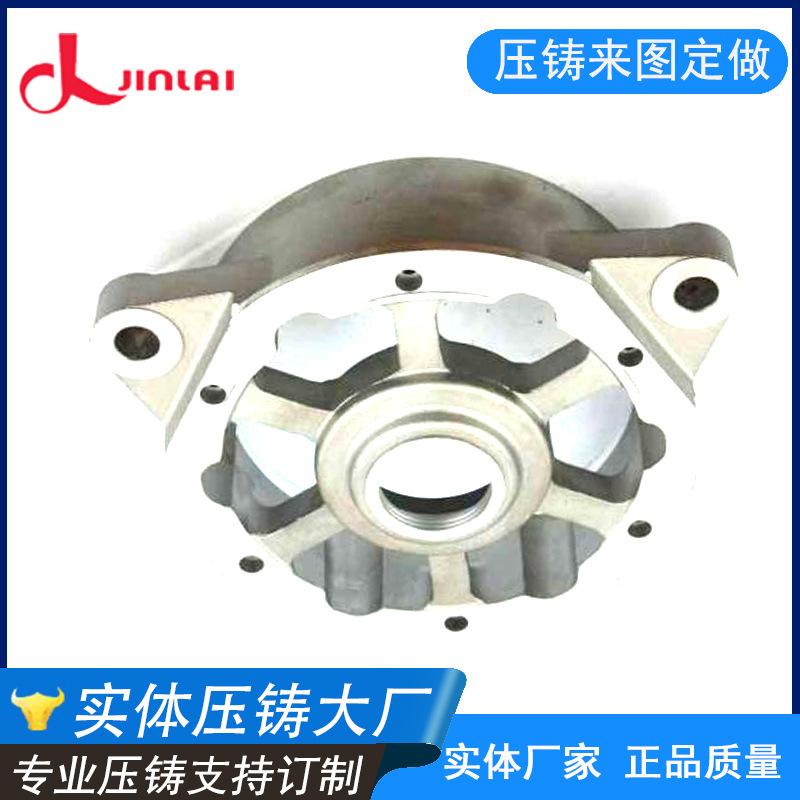
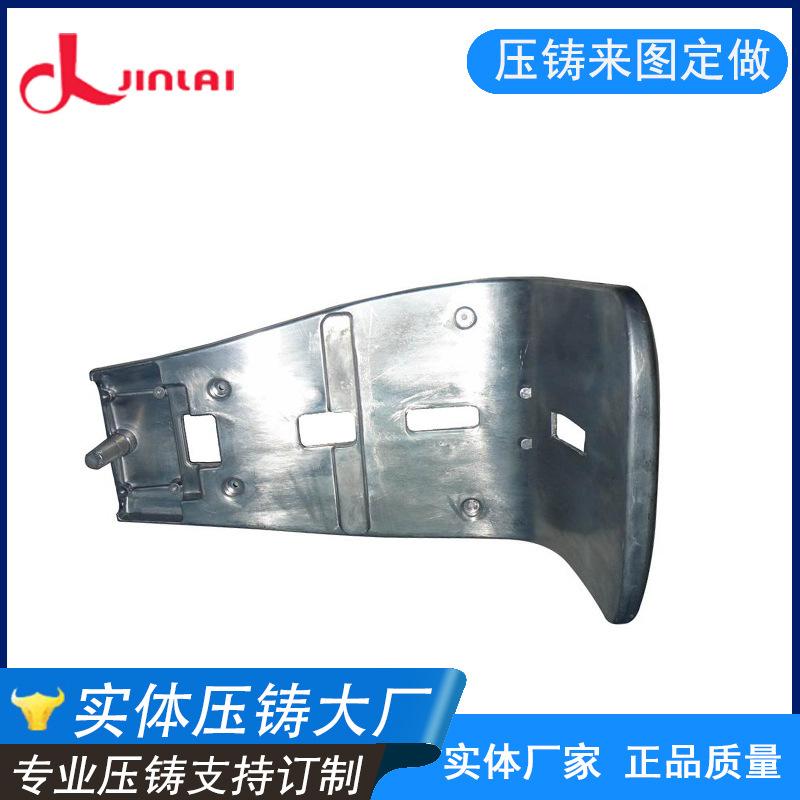
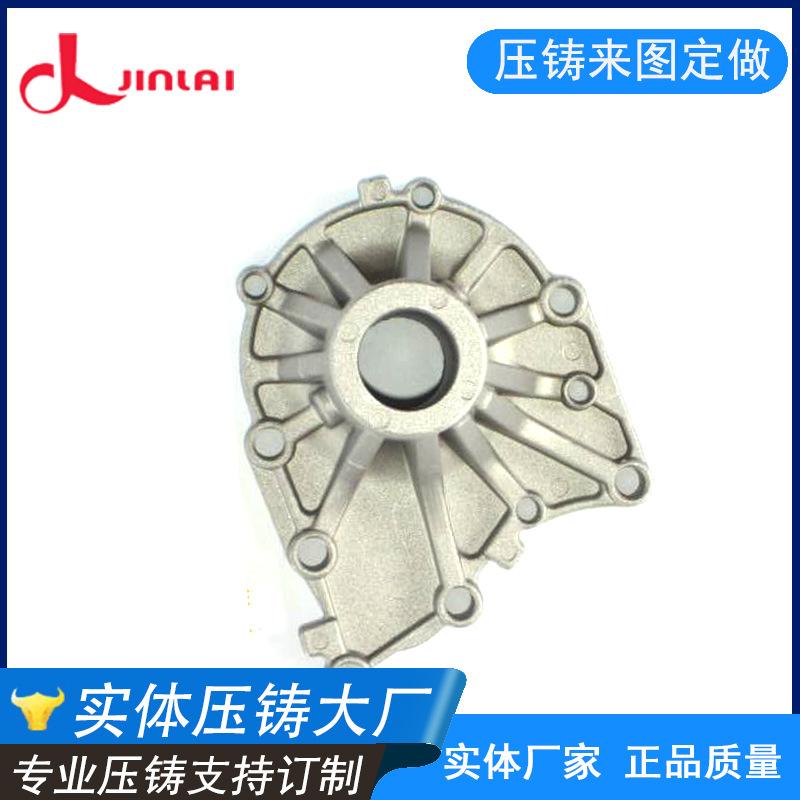
Accesorios de hardware procesamiento de fundición a presión de alta presión aleación de aluminio fundición a presión Dongguan Changan fábrica personalizada de piezas de aluminio fundidas a presión
Diseño y desarrollo de moldes de fundición a presión para fundición a presión de aluminio. Fabricante profesional de moldes de fundición a presión de aluminio.
Defectos de fundición a presión: porosidad
Definición: Porosidad se refiere a la presencia de huecos en un sólido. Hay dos tipos principales de poros en la fundición a presión de aluminio: poros de burbuja y poros de contracción.
En la producción de fundiciones de alta presión, los agujeros de burbujas son comunes debido al corto tiempo de curado y al pequeño número de agujeros de contracción. Los agujeros de burbujas pueden definirse además como la fundición causada por la penetración de gas durante el proceso de solidificación del metal.
Las propiedades mecánicas dependen principalmente de la resistencia a la tracción, la dureza y la elongación. La resistencia a la tracción es la resistencia máxima del material cuando se rompe; la elongación es una medida de la fragilidad y la plasticidad del material.
; La dureza es la resistencia de la superficie del material a la deformación plástica causada por objetos duros que presionan o rozan contra ella. Después de un período de tiempo, el fenómeno de saturación disminuirá gradualmente, y la forma y el tamaño de las piezas fundidas a presión de aleación de aluminio
Cambiará ligeramente.
3. La fundición a presión de aleación de aluminio de precisión no es adecuada para su uso en condiciones de trabajo de alta temperatura y baja temperatura (por debajo de 0℃). Las fundiciones a presión de aleación de aluminio tienen buenas propiedades mecánicas a temperatura ambiente.
, bajo condiciones de baja temperatura, tanto la resistencia a la tracción como las propiedades de impacto disminuyen significativamente. La posición de instalación del molde de fundición a presión debe ser consistente con los requisitos de diseño, y la distancia entre el centro de la fuerza de expansión del molde y el centro de la máquina de fundición a presión debe minimizarse.
La distancia entre ellos hace que la fuerza de la máquina de fundición a presión sea relativamente uniforme.
2. Verifique que los pernos de ojo de elevación del molde, los orificios para tornillos y el equipo de elevación estén intactos y garantice la seguridad del personal, el equipo y los moldes durante la elevación.
3. Determinación
Verifique el error de fuerza de la máquina de fundición a presión regularmente y realice los ajustes necesarios.
Sus beneficios son extender eficazmente la vida útil del molde, ahorrar el ciclo de fundición a presión, mejorar la calidad del producto, reducir la adherencia del molde, la deformación y la adherencia del aluminio.
La estructura del molde está compuesta por varias partes según el diseño.
Requisitos, combinados en la posición adecuada, las estructuras dispersas se combinan en un todo, y pueden finalmente instalarse en el equipo para su uso. Sus componentes principales incluyen varias plantillas y
Hay coches. Especializados en la producción y procesamiento de diversas carcasas de aluminio.
Debido a varios factores, el gas reacciona con el metal fundido, el oxígeno reacciona fuertemente y la superficie de la aleación se oxida produciendo una cierta cantidad de escoria.
La escoria contiene hierro, aluminio, óxidos de aluminio y compuestos intermetálicos. La escoria raspada de la superficie del material fundido generalmente contiene 90% de aleación de aluminio. La velocidad de reacción de la escoria de aluminio aumenta con la temperatura de fusión.
En circunstancias normales, la escoria producida por el lingote de aleación de aluminio original es inferior al 1%, dentro del rango de 0.3-0.5%. La escoria producida por la boquilla de refusión y la pieza de trabajo de desecho generalmente está entre el 2% y el 5%.
producir.
1. Intente evitar mezclar líquido de aleación en la olla de aluminio. Cualquier agitación hará que más aleaciones líquidas entren en contacto con átomos de oxígeno en el aire y causen más residuos.
2. Control estricto
Temperatura de fusión. Cuanto mayor sea la temperatura, más escoria de aluminio se producirá.