Artículos similares
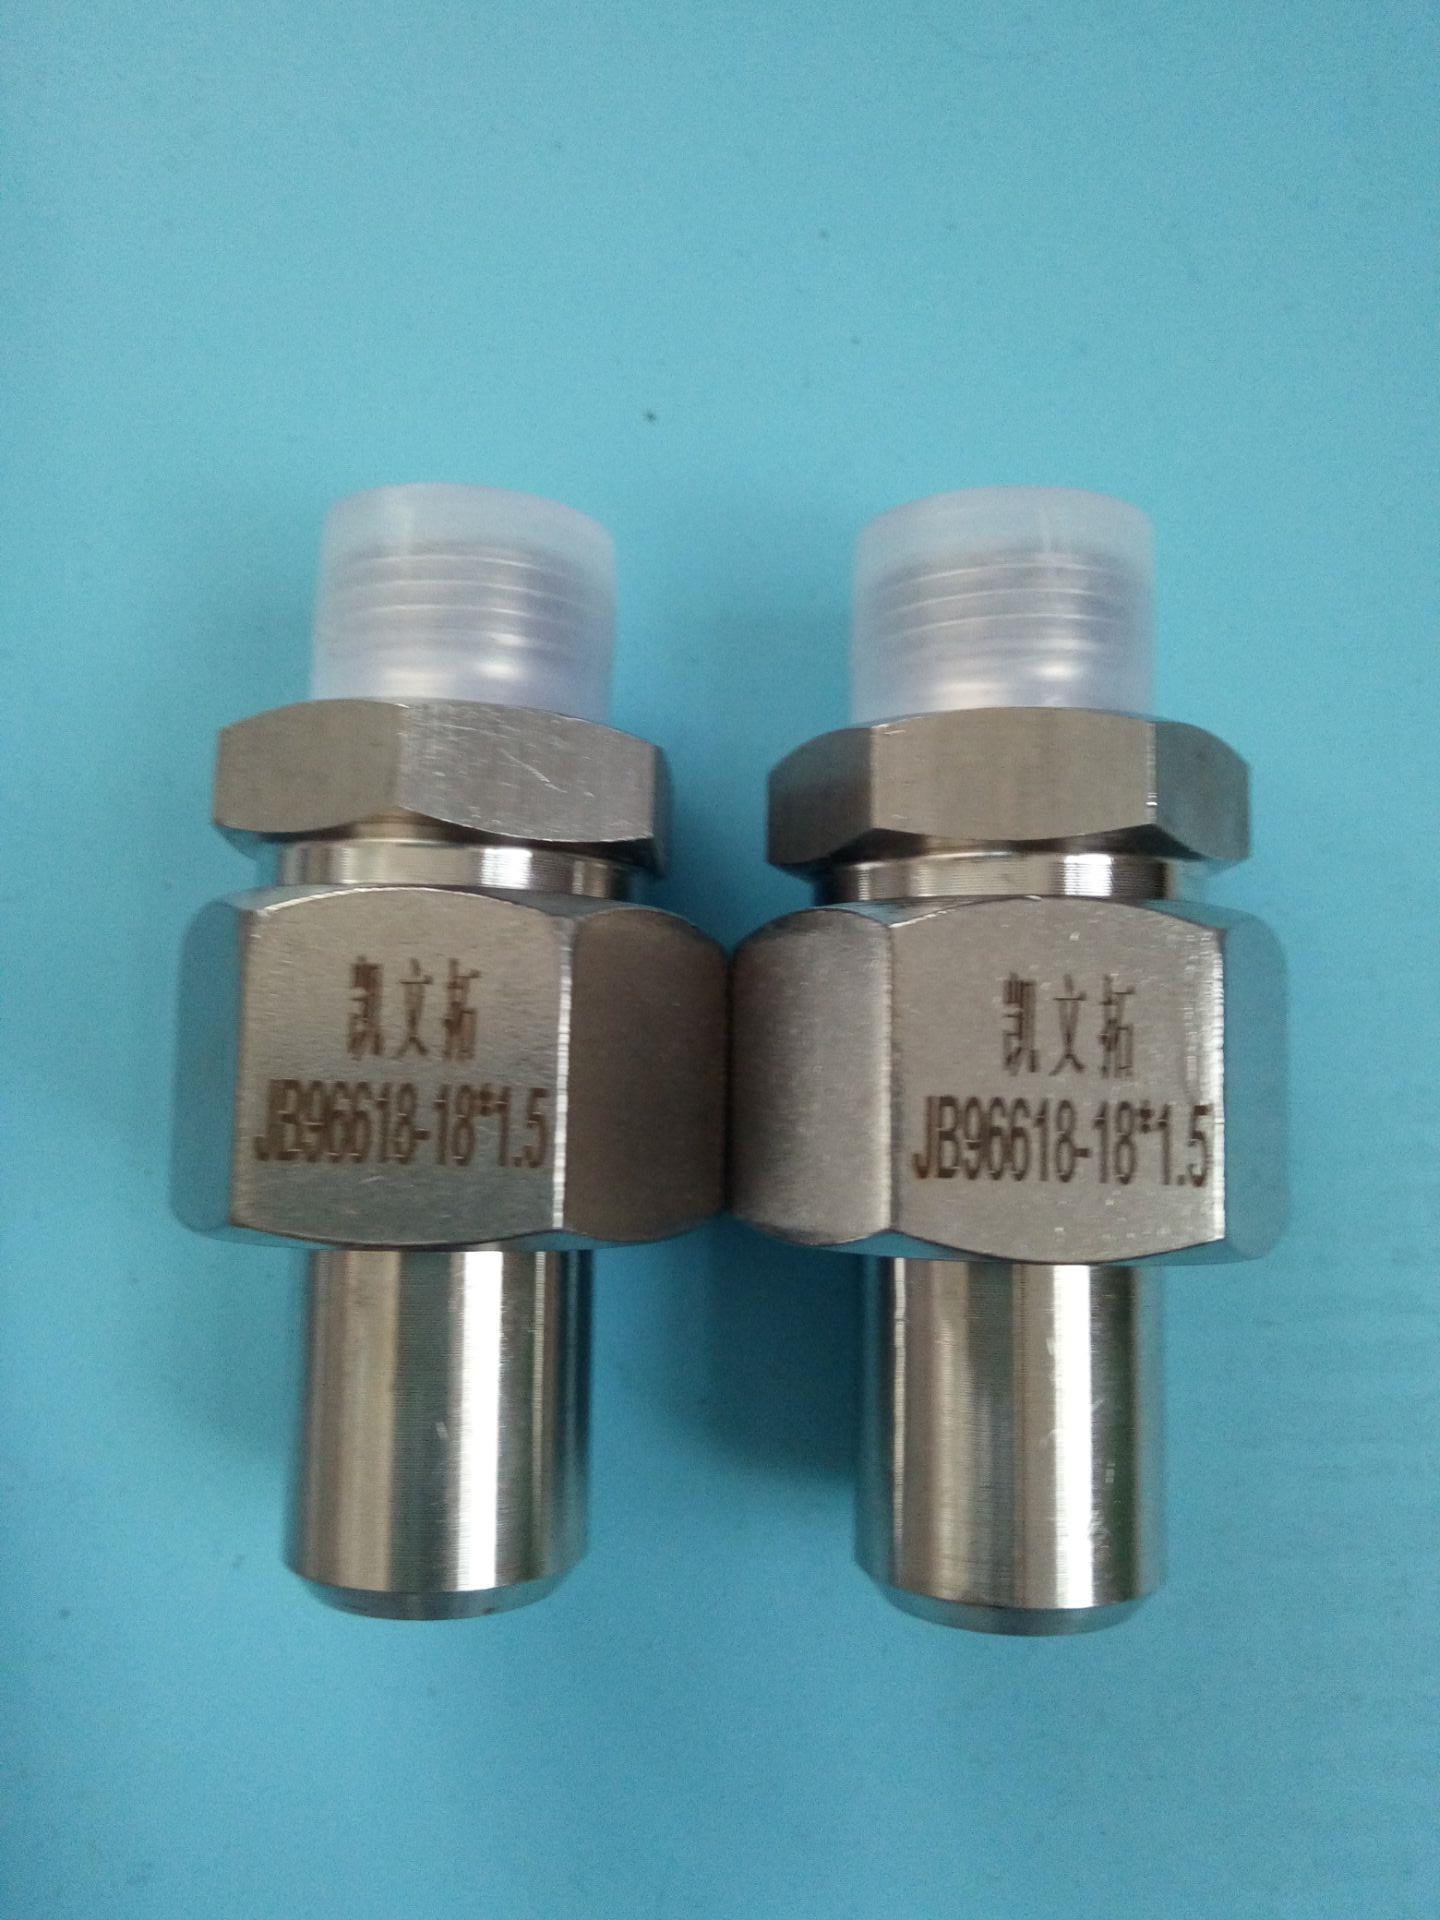
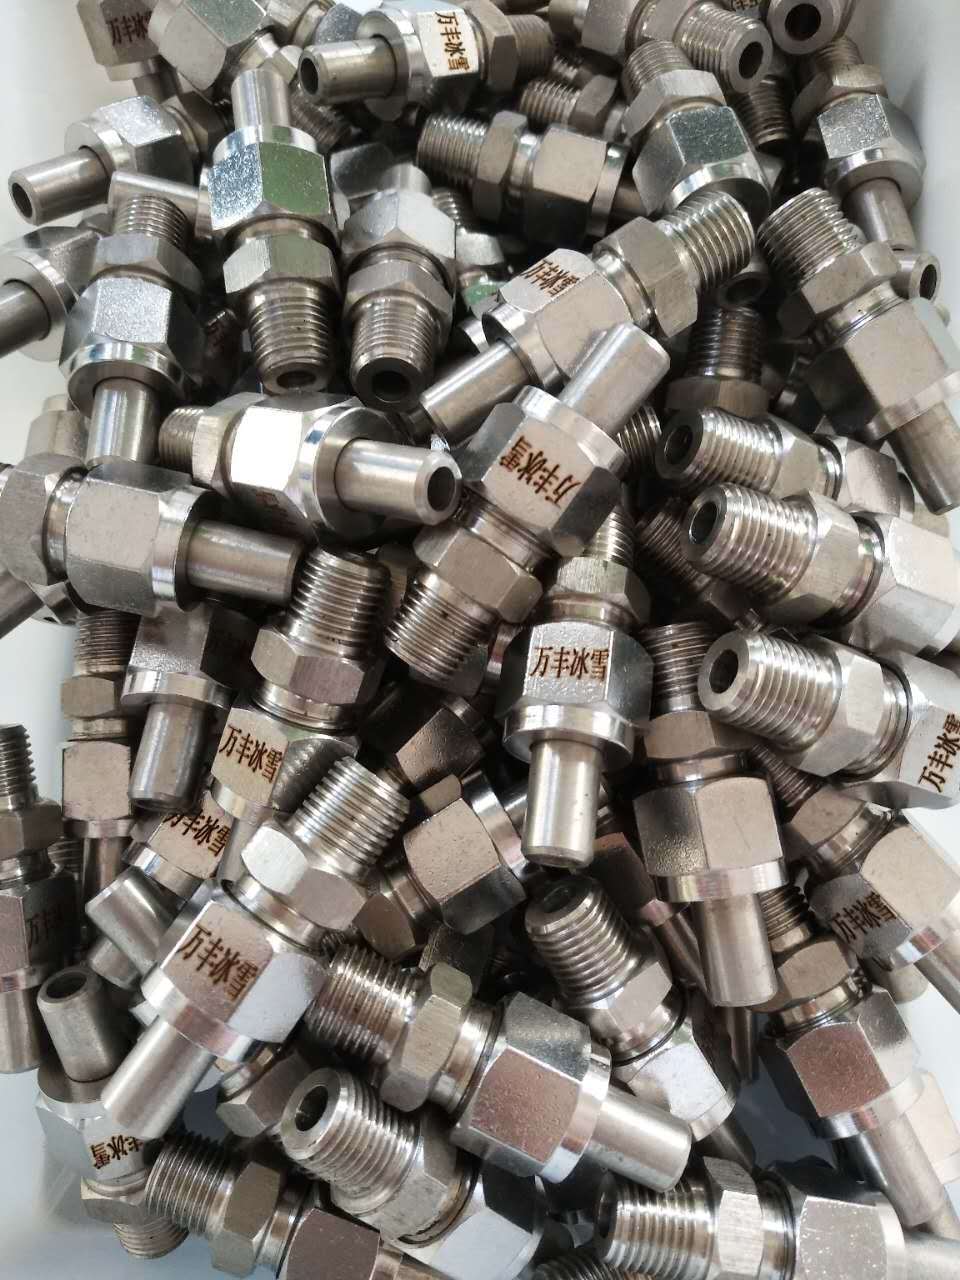
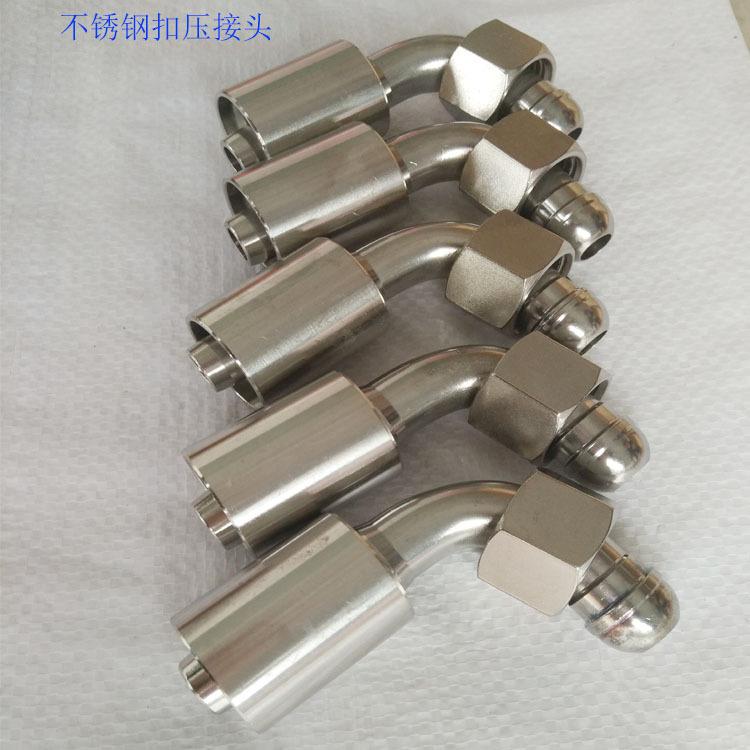
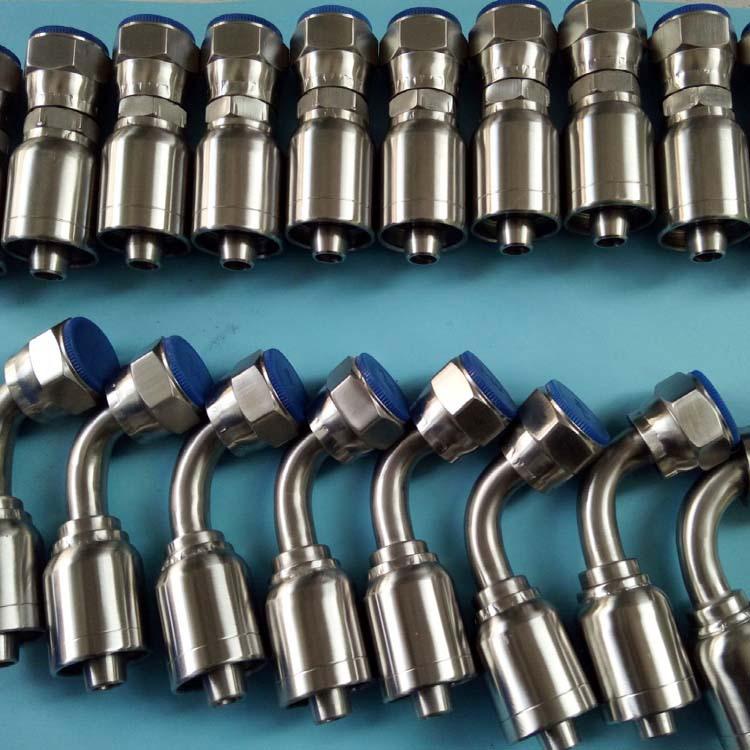
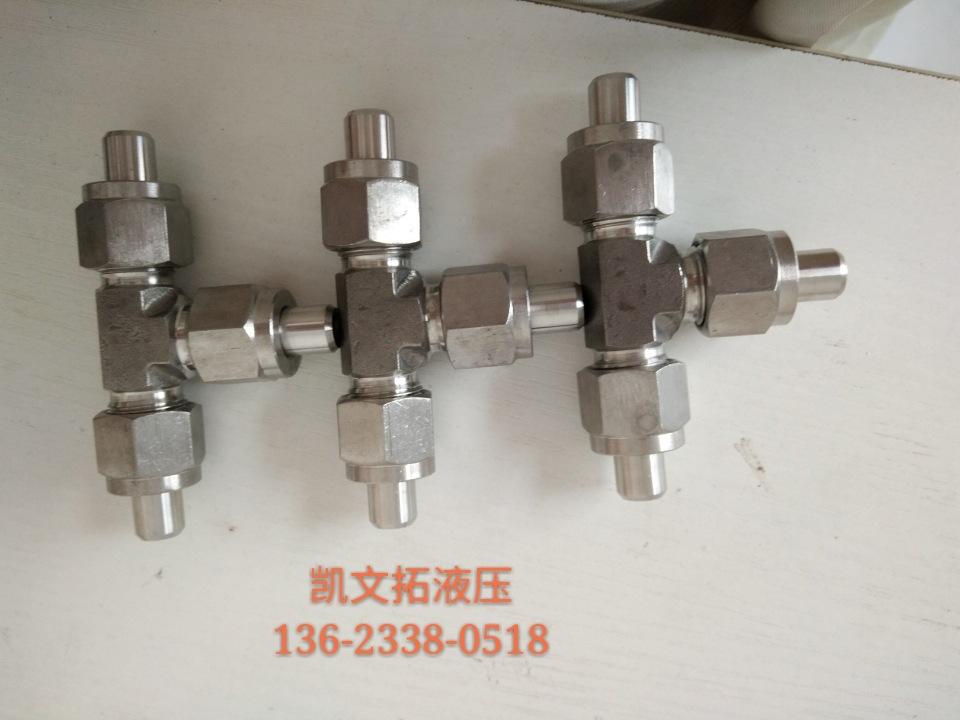
Hebilla de suministro de origen manguera conector de manguera de alta presión conector de soldadura conector de tubo de acero inoxidable
Cantidad
Coincidencias exactas a un precio más bajo
Productos similares a un precio más bajo


Fuente de Origen Manguera de Engarzado Junta de Manguera de Alta Presión Junta Soldada Junta de Tubería de Acero Inoxidable
Asuntos de mantenimiento
1. Inyecte con frecuencia aceite lubricante antidesgaste en la superficie móvil de la base del molde.
2. Cuando la máquina prensadora de tubos no esté funcionando, cubra la cubierta antipolvo para evitar que caigan residuos en la base del molde.
3. El aceite hidráulico del depósito debe reemplazarse cuando exceda el período de validez especificado por el fabricante, o bien, revise visualmente el indicador de nivel de aceite. Si el aceite hidráulico se ha oxidado y se ha vuelto negro, debe reemplazarse.
El mantenimiento de la crimpadora se realiza en solo tres sencillos pasos. Lo principal es que el personal se esfuerce por realizar un buen mantenimiento.
Juzgando los pros y los contras
1. Inspección: Se trata de observar visualmente si los accesorios hidráulicos y los componentes eléctricos utilizados en la crimpadora y la crimpadora de tubos son productos o fabricados por fabricantes convencionales; si la configuración del circuito es correcta; si el diseño de la tubería de la estación de servicio es adecuado; y si hay fugas de aceite en la conexión. Si la inspección visual supera la prueba, se puede realizar la siguiente prueba.
2. Escucha: Después de encender el equipo, enciéndalo y escuche para comprobar si funciona correctamente. Si se produce un ruido anormal, suele deberse a una coaxialidad no estándar entre el motor y la bomba de aceite. Otra posibilidad es que el caudal y el diámetro de la tubería de la bomba de aceite no se hayan seleccionado correctamente. Otra posibilidad es que la calidad del motor o la bomba de aceite seleccionados no sea muy buena.
3. Medición: Medir los principales parámetros del equipo.
3.1 Deje el equipo funcionando sin carga y toque cada bloque de molde con la mano. No debe haber vibraciones, de lo contrario se considerará un producto no apto.
3.2 Instale el molde en el equipo, engarce una junta de muestra y mida la junta engarzada con un calibrador o micrómetro. La redondez y la conicidad deben estar dentro de 0,1 mm, lo cual se considera excelente.
3.3 La dureza de la base de la matriz y del molde también son clave para el uso normal del equipo en el futuro. Los clientes pueden solicitar al fabricante que pruebe la base de la matriz o el molde con un durómetro de escritorio o portátil. Si la dureza de la base de la matriz es inferior a Rockwell HRC60 y la del molde es inferior a Rockwell HRC50, la calidad del prensado de la manguera se verá afectada.
3.4 El último paso es verificar la distribución uniforme de los ocho pétalos de la base del molde y la planitud del mismo. Un buen equipo realizará controles y ajustes específicos para estos dos aspectos, mientras que algunos equipos de menor calidad no controlan estos dos parámetros.
Cómo retener ediciones
Al prensar tuberías de alta presión, si la presión es demasiado baja, la unión y la manguera quedarán demasiado sueltas, y la manguera prensada podría soltarse por la presión del aceite al principio del uso. Si la presión es demasiado alta, la unión y la manguera quedarán demasiado apretadas, lo que puede causar fácilmente daños locales en la capa interna de la manguera y grietas. El aceite hidráulico penetrará directamente en la capa de alambre de acero desde la rotura, y luego se filtrará al extremo de la camisa exterior a través de los espacios entre los alambres de acero, o se acumulará a lo largo de la capa de alambre de acero hasta un punto determinado, provocando que la capa exterior de caucho se abombe o incluso se rompa.
Al doblar, no debe hacerlo demasiado rápido, ya que dañará fácilmente el caucho interior y romperá la capa de alambre de acero, lo que provocará daños prematuros en la manguera durante el uso. En condiciones reales, al reemplazar mangueras de alta presión, la longitud, el número de capas de alambre de acero, la forma y el tamaño de la junta deben ser razonables, y el grado de flexión debe minimizarse. La mayoría de los daños en las mangueras de alta presión se deben a una fabricación inadecuada.
Operación de la máquina crimpadora
1. Agregue 50 kg de aceite hidráulico n.° 46 (preferiblemente aceite original genuino) a la vez.
2. Instalación del posicionador: Primero inserte el posicionador en el extremo frontal del cabezal de la máquina (Nota: el posicionador se puede insertar directamente en el cabezal de la máquina) e inserte el otro extremo del enchufe en el enchufe correspondiente dentro de la caja de control eléctrico.
3. Conecte la fuente de alimentación. Si utiliza un motor trifásico, tenga cuidado de no invertir la rotación (mirando hacia abajo: el ventilador del motor gira en sentido horario, en sentido positivo).
4. Después de completar los procesos anteriores, puede iniciar la máquina para realizar pruebas de presión.
5. Uso del posicionador: Cada rotación inversa aumenta 1 mm, cada rotación hacia adelante 0,01 mm, y así sucesivamente. Para mangueras, juntas y juntas metálicas con la misma especificación, no es necesario volver a mover el posicionador para alcanzar la presión requerida. Mantenga la especificación presionada y los datos de compresión serán exactamente los mismos. Al finalizar la prueba de presión,