
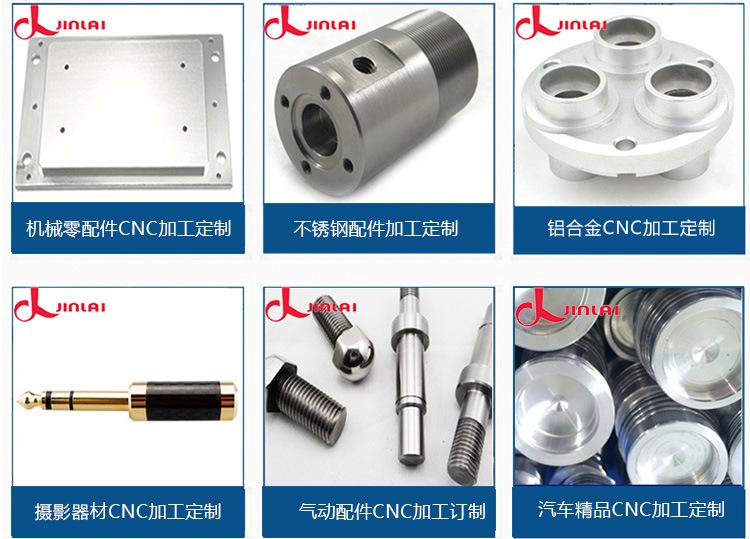
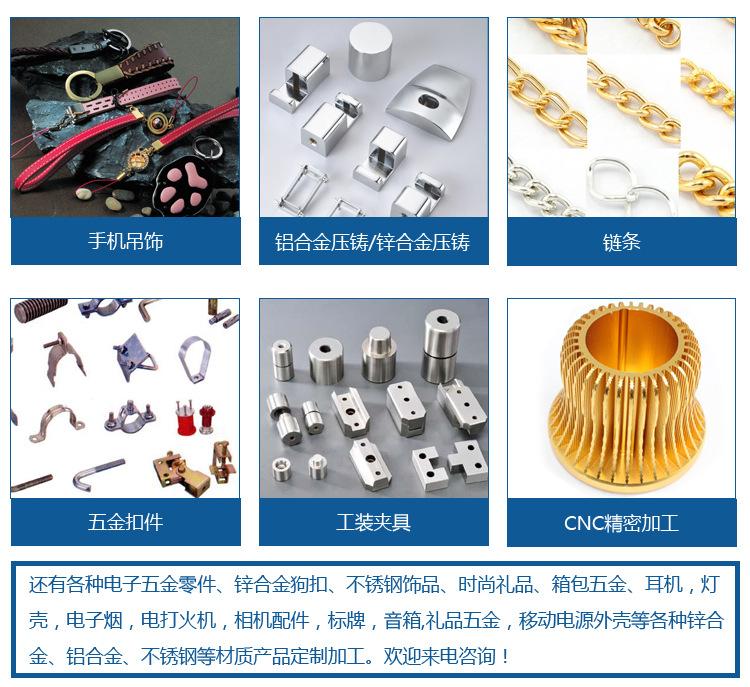
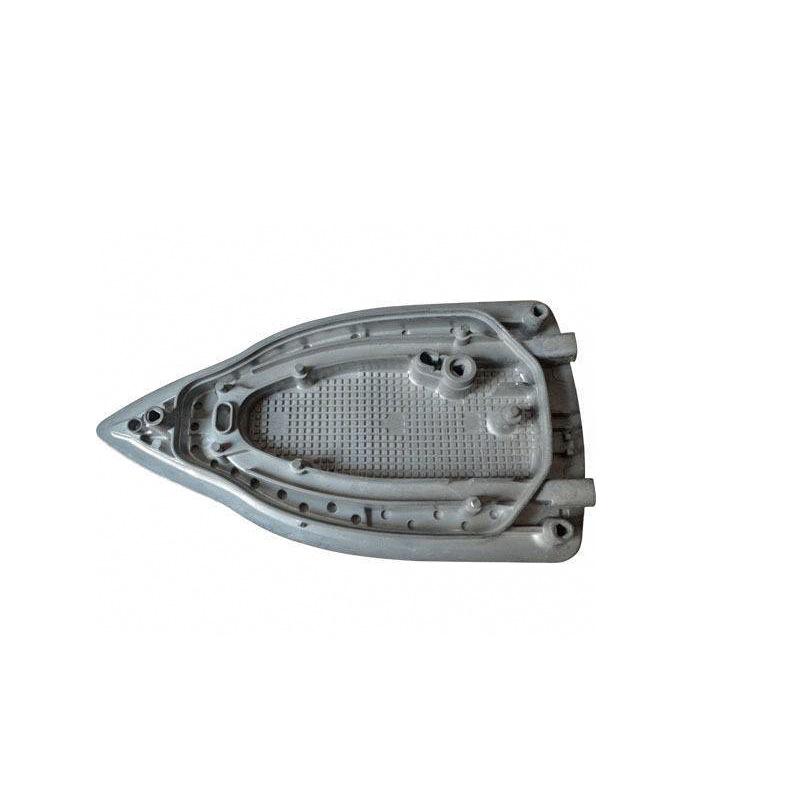
Fábrica de fundición a presión de aluminio y zinc de Dongguan apertura de molde carcasa de aleación de aluminio personalizada cuerpo de carcasa de aluminio procesamiento de fundición a presión de alta presión y precisión
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo







Automóvil club británico
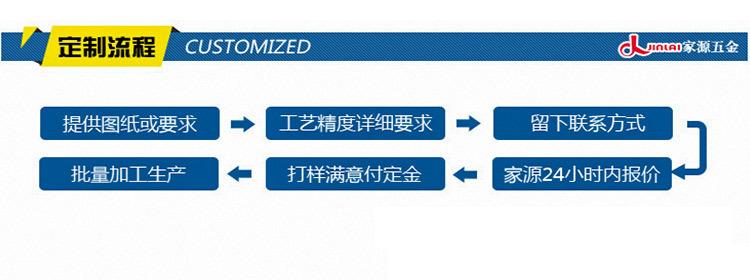
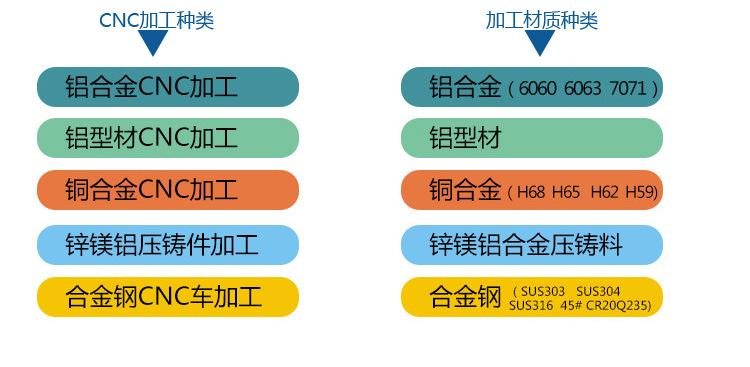
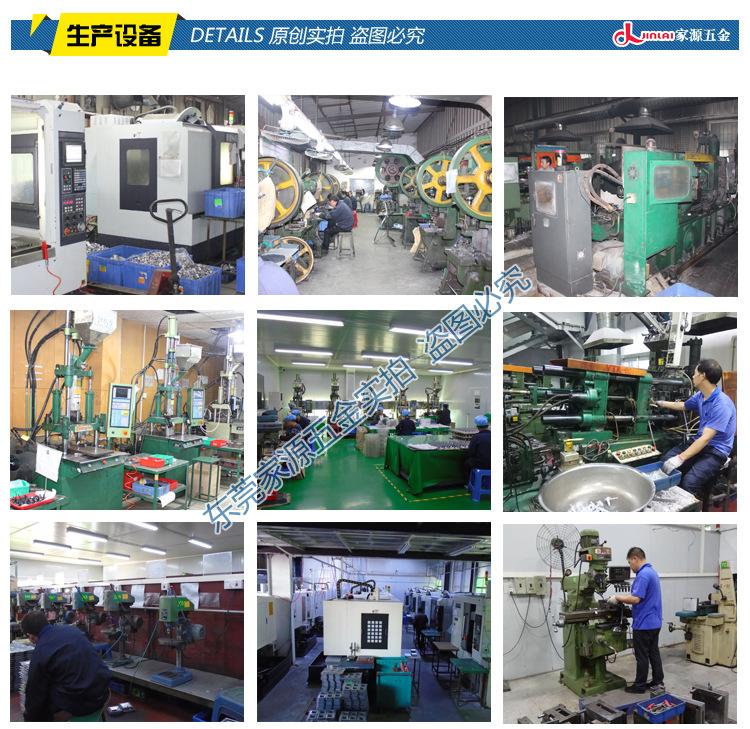
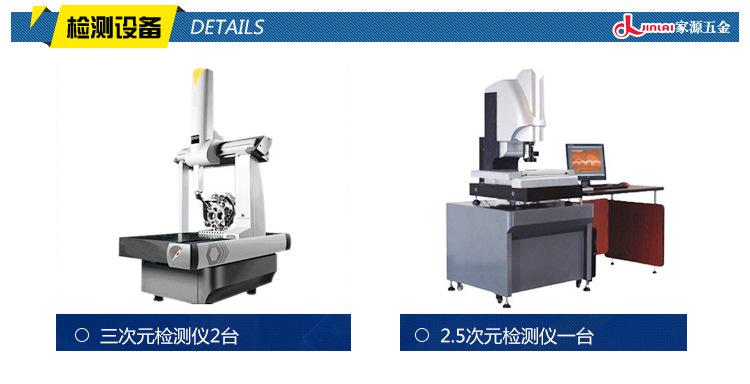
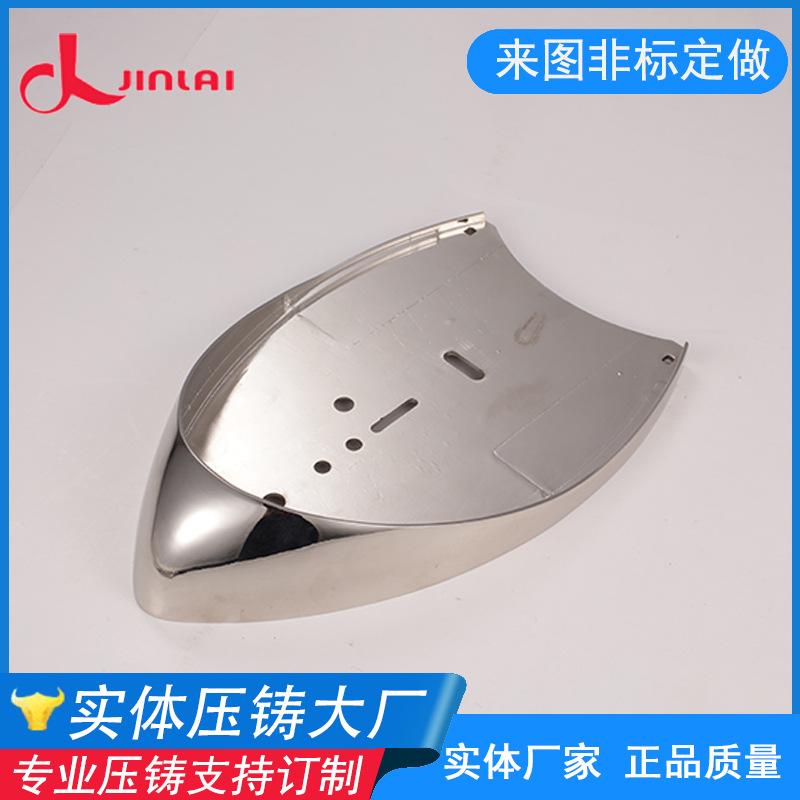


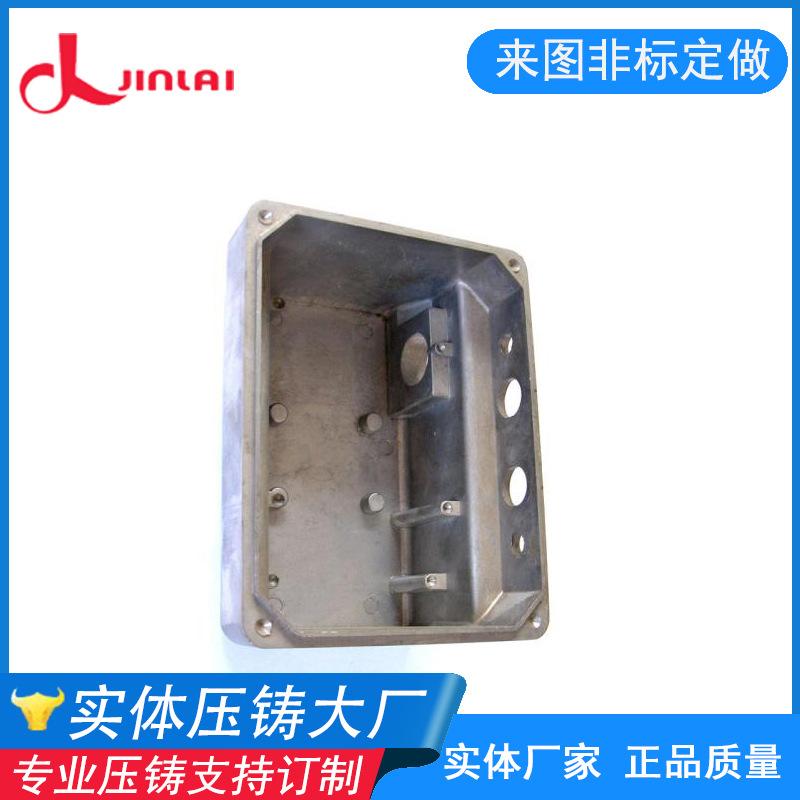
Según informes de los medios, el área de aglomeración de la industria de fundición a presión de aleación de zinc y aleación de aluminio en el Delta del Río Perla se formó hace tan solo 10 años, pero su estado de desarrollo no es optimista. Se entiende que las empresas de fundición a presión de aleación de aluminio y aleación de zinc de Foshan se concentran principalmente en Nanhai y Shunde. Hay muchas pequeñas y medianas empresas de fundición a presión de aleación de aluminio y aleación de zinc, la mayoría de las cuales son talleres familiares. Siempre que haya varias máquinas de fundición a presión, se puede formar una producción a pequeña escala, porque los clientes no tienen altos requisitos para sus fundiciones a presión de aleación de zinc y aleación de aluminio. Las condiciones de producción pueden básicamente cumplir con los requisitos de los pedidos. Esta situación no solo dificulta que la industria local de fundición a presión de aleación de zinc y aleación de aluminio se gestione de forma centralizada, sino que también conduce inevitablemente al desperdicio de algunas materias primas. Al mismo tiempo, una vez que cambian algunas políticas o mercados, la mayoría de estas pequeñas empresas tendrán dificultades para afrontarlo. Se puede ver que todavía hay muchos problemas por resolver en las áreas de aglomeración de las industrias de fundición a presión y fundición a presión de aleación de aluminio y aleación de zinc de mi país.
Las fundiciones a presión de aleación de aluminio son propensas a defectos de porosidad. Está relacionado con las características de la propia aleación de aluminio y una serie de factores externos. Para evitar o reducir los poros en la fundición de aleación de aluminio y garantizar la excelente calidad de las fundiciones a presión de carcasas de aleación de aluminio, se pueden tomar medidas preventivas adecuadas.
★ Siga estrictamente las regulaciones del proceso y maneje adecuadamente la carga. Antes de usar la carga, elimine el óxido y los sedimentos en la superficie de la carga mediante chorro de arena u otros métodos, y precaliente la carga. La temperatura de precalentamiento es de 350-450℃, mantenida durante más de 3 horas, y prevenga estrictamente la contaminación por agua y aceite. Las fundiciones de primer nivel requeridas por QJ169-75 solo pueden usar materiales reciclados de una sola vez. 1. Las fundiciones de Clase I pueden usar tarifas de reciclaje secundario. Sin embargo, la cantidad total de tarifas de reciclaje secundario para fundiciones de Clase I no excederá el 70%, y las tarifas de reciclaje primario para fundiciones de Clase I no se utilizarán para producir productos básicos.
Los crisoles, lingoteras y herramientas de fundición deben limpiarse antes de usarse. Precalentar a 120-250 grados Celsius y aplicar pintura protectora.
Los crisoles nuevos, los hornos de mampostería nuevos y los crisoles viejos oxidados deben ser arenados y limpiados y horneados antes de usarse. Generalmente, deben calentarse a 700-800 C durante 2-4 horas para eliminar el agua y otros químicos adsorbidos por el crisol.
Los crisoles, lingoteras y herramientas de fundición que han sido recubiertos deben precalentarse antes de su uso. Los crisoles deben precalentarse hasta un color rojo intenso (500-600 grados Celsius); las herramientas de fundición deben precalentarse a 200-400 grados Celsius durante más de 2 horas (excepto para los crisoles no precalentados al fundir aleaciones en un horno de inducción).
1. La gama de fundiciones a presión es muy amplia.
2. Las fundiciones a presión de aleación de aluminio tienen mayor precisión dimensional y menor rugosidad superficial.
3. Las fundiciones de aleación de aluminio tienen alta eficiencia de producción.
4. Hay menos desperdicio de metal y una alta tasa de utilización en el proceso de fundición a presión.
5. Las fundiciones a presión tienen mayor resistencia y dureza superficial.
/La fundición a presión de aleación de aluminio se ha desarrollado rápidamente en los últimos años. La producción de piezas de fundición a presión de aleación de aluminio en mi país ha aumentado año tras año y se ha desarrollado rápidamente. Las empresas nacionales han introducido líneas de producción automatizadas de máquinas de fundición a presión a gran escala y han desarrollado máquinas de fundición a presión de aleación de aluminio a gran escala. Por un lado, impulsado por la tendencia de los automóviles ligeros, el mercado mundial de fundición a presión de aleación de aluminio tiene una enorme demanda. En los últimos años, con la optimización y modernización de la industria automotriz, las piezas fundidas de aluminio han sido reemplazadas gradualmente por piezas fundidas de hierro gris, lo que ha estimulado continuamente el crecimiento de la demanda de piezas de fundición a presión de aleación de aluminio. Echemos un vistazo detallado a los principales mercados:
1. Mercado de autopartes y refacciones para motocicletas
Se ha convertido en una tendencia global que los fabricantes de autopartes se separen de los vehículos completos y formen un grupo de piezas especializadas. Casi todas las empresas de autopartes de fundición a presión de aleación de aluminio de renombre mundial han establecido empresas conjuntas o empresas de propiedad total en China, y hay más de 1,000 empresas conjuntas que han introducido tecnología. Un grupo de empresas nacionales de automóviles y autopartes con alto contenido tecnológico, buenos beneficios y gran escala están surgiendo gradualmente. A medida que la industria automotriz internacional comienza a implementar la estrategia de "adquisición global" de piezas y la estrategia de localización de automóviles multinacionales internacionales, el mercado nacional hará una enorme contribución a la brecha de piezas. Los fabricantes de fundición a presión de aluminio-zinc de Dongguan abren moldes para personalizar carcasas de aleación de aluminio y cuerpos de carcasas de aluminio para procesamiento de fundición a presión de alta presión. ¡Bienvenido a consultar!