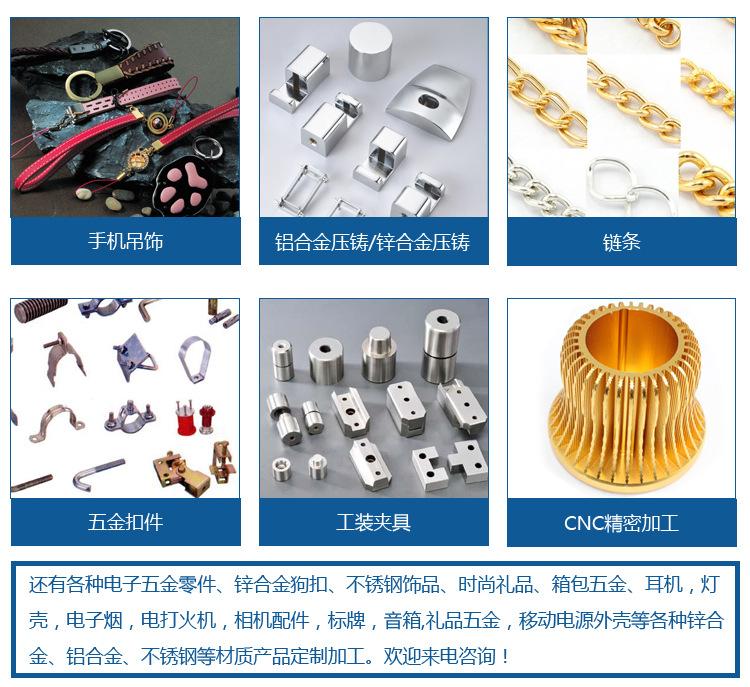
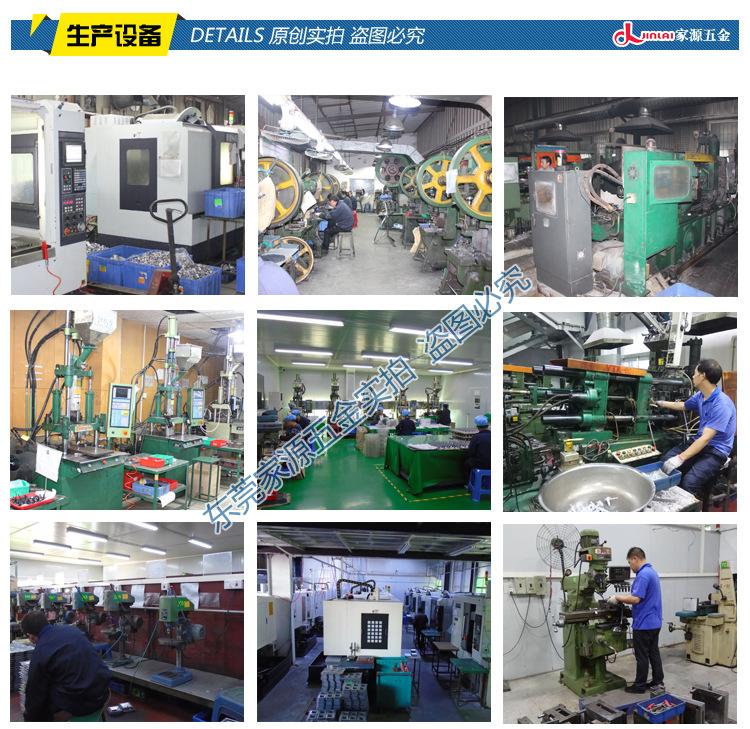
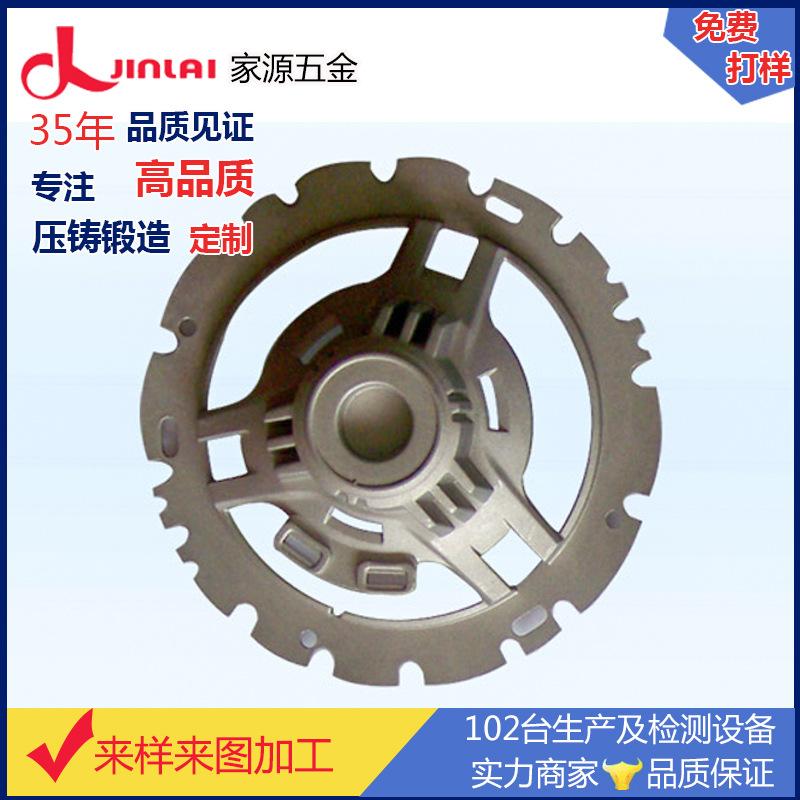
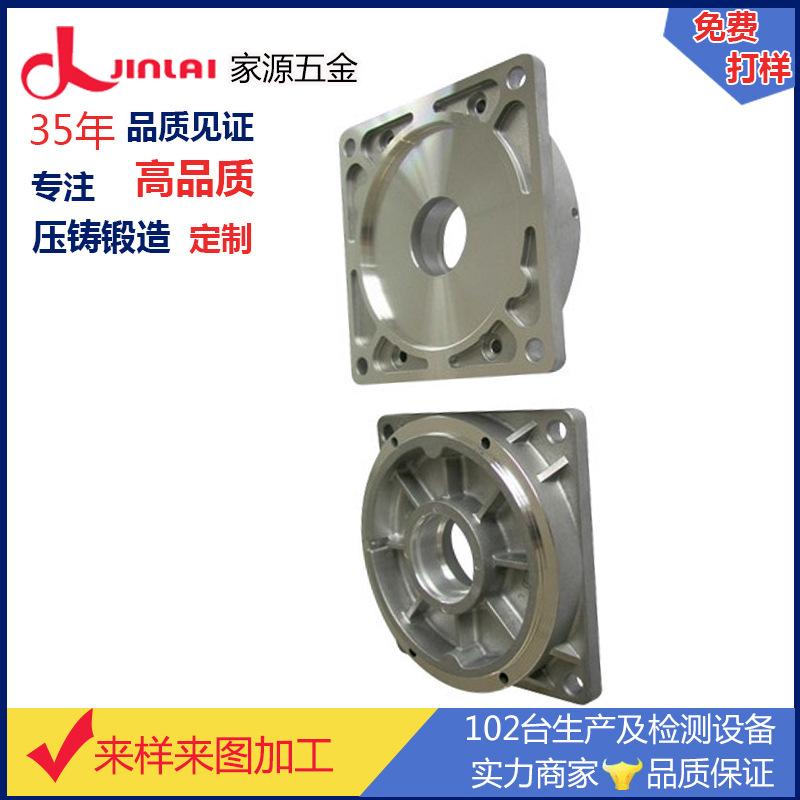
Accesorios de equipos mecánicos aleación de aluminio fundición a presión procesamiento de fabricación molde de fundición a presión de precisión puede abrir molde prueba
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo




Automóvil club británico


Métodos para eliminar la superficie irregular de las fundiciones a presión
Análisis de las causas:
1. La temperatura del molde no es lo suficientemente alta.
2. El molde de fundición a presión no está bien pulido.
Solución:
1. Ajustar la temperatura del molde.
2. Procesar el molde nuevamente para solucionar el problema del pulido deficiente.
3. La próxima vez que se encuentre con este tipo de problema, elija mejores materiales para el molde.
Explicación de razones relevantes:
1. La planitud de la superficie del molde está directamente relacionada con la planitud de la pieza fundida a presión, por lo que la calidad del pulido del molde es particularmente importante.
2. La temperatura del molde de fundición a presión es demasiado baja y el aluminio líquido se enfría demasiado rápido. El enfriamiento desigual provocará irregularidades en la fundición.
La clave para una larga vida útil del molde de fundición a presión
1. Materiales de molde de alta calidad.
2. Diseñe razonablemente el espesor de la pared del molde y otras dimensiones del molde.
3. Utilice insertos tanto como sea posible
4. Elija la esquina R más grande posible en las condiciones posibles
5. La distancia entre el canal de agua de enfriamiento y la superficie y la esquina del molde debe ser lo suficientemente grande.
6. El alivio de tensión y el revenido deben realizarse después del mecanizado en desbaste.
7. El tratamiento térmico correcto y el enfriamiento deben ser lo suficientemente rápidos.
8. Pula completamente y elimine la capa de deterioro de EDM.
9. La superficie no se puede pulir mucho.
10. La superficie del molde debe estar oxidada.
11. Si se selecciona la nitruración, la capa carburizada no debe ser demasiado profunda.
12. Precalentar el molde a la temperatura recomendada de la manera correcta.
13. Utilice una velocidad de martillo lenta para las primeras 5 a 10 piezas de fundición a presión.
14. Intente reducir la temperatura del líquido de aluminio mientras obtiene productos calificados.
15. No utilice una velocidad de inyección de líquido de aluminio demasiado alta.
16. Asegúrese de que el molde se enfríe correctamente. La temperatura del agua de refrigeración debe mantenerse entre 40 y 50 °C.
17. Cuando la máquina se apague temporalmente, cierre el molde tanto como sea posible y reduzca la cantidad de agua de enfriamiento para evitar un choque térmico en el molde cuando se reinicie la máquina.
18. Cuando la superficie del modelo esté a la temperatura más alta, se debe apagar el refrigerante.
19. No rocíe demasiado agente desmoldante
20. Revenido de alivio de tensión después de un cierto número de fundiciones a presión
