Artículos similares
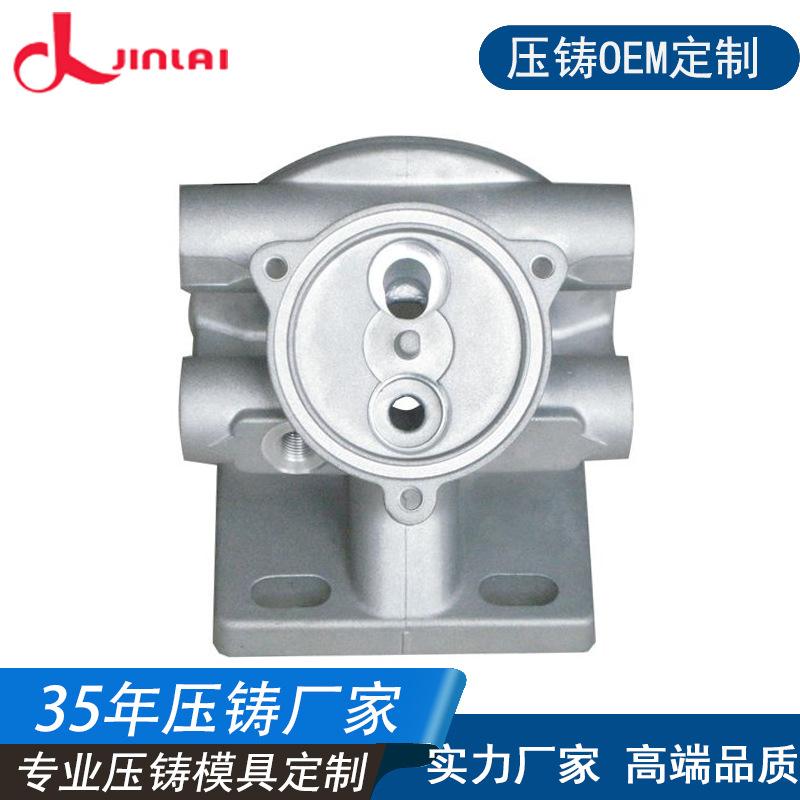
Direto da Fábrica moldagem sob pressão zinco liga moldagem sob pressão desenho customizado molde carcaça fabricação suporte prototipagem
Cantidad

ah
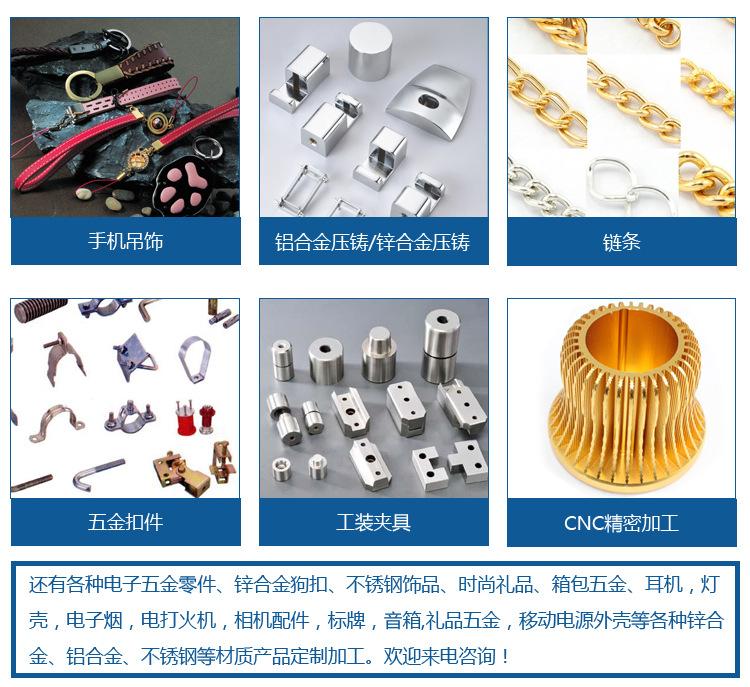
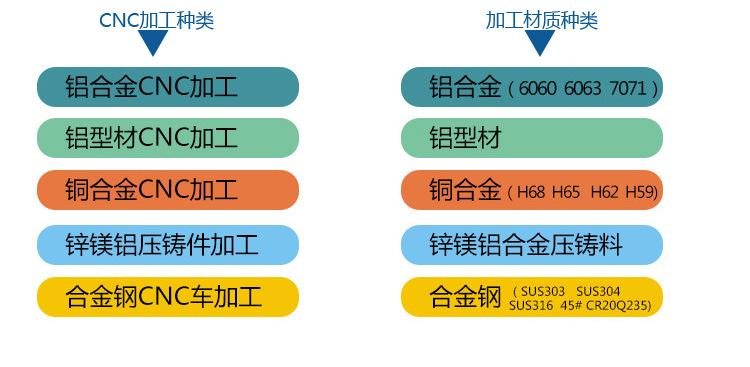
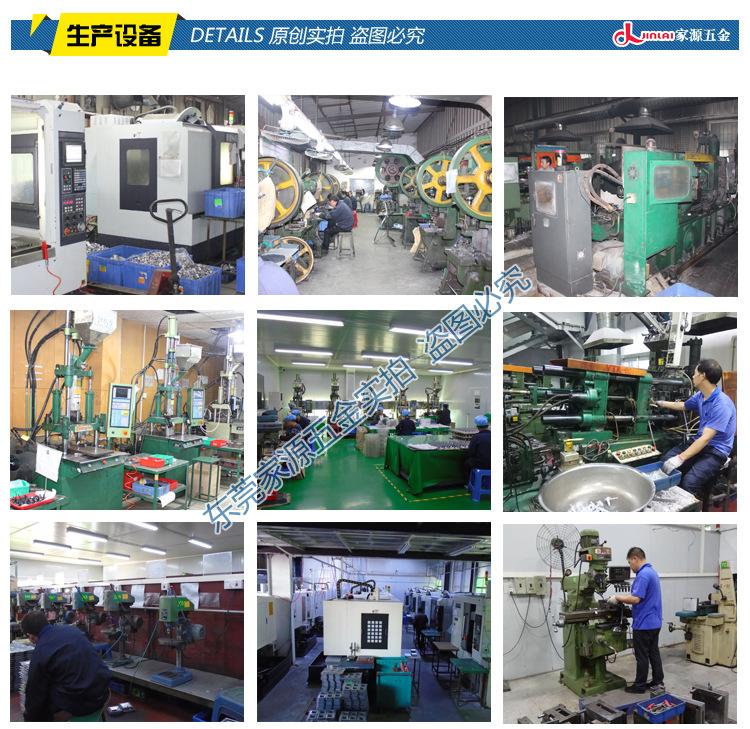
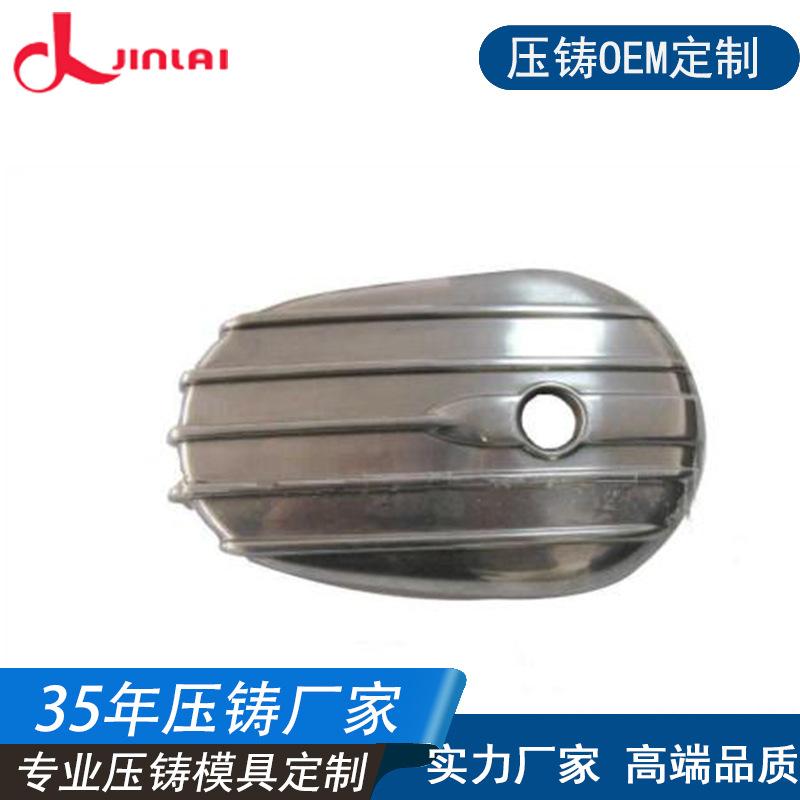
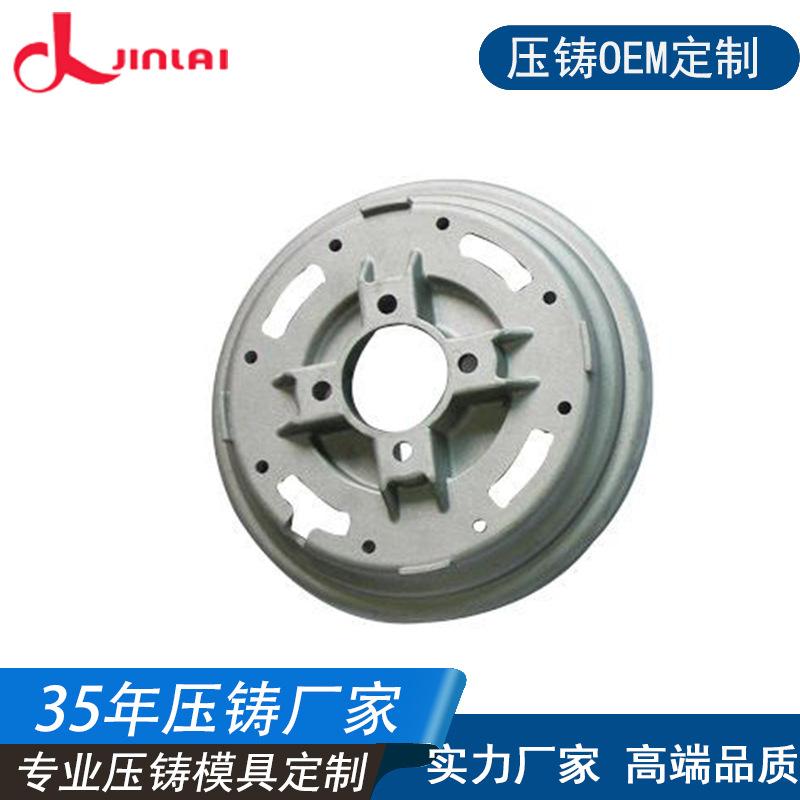
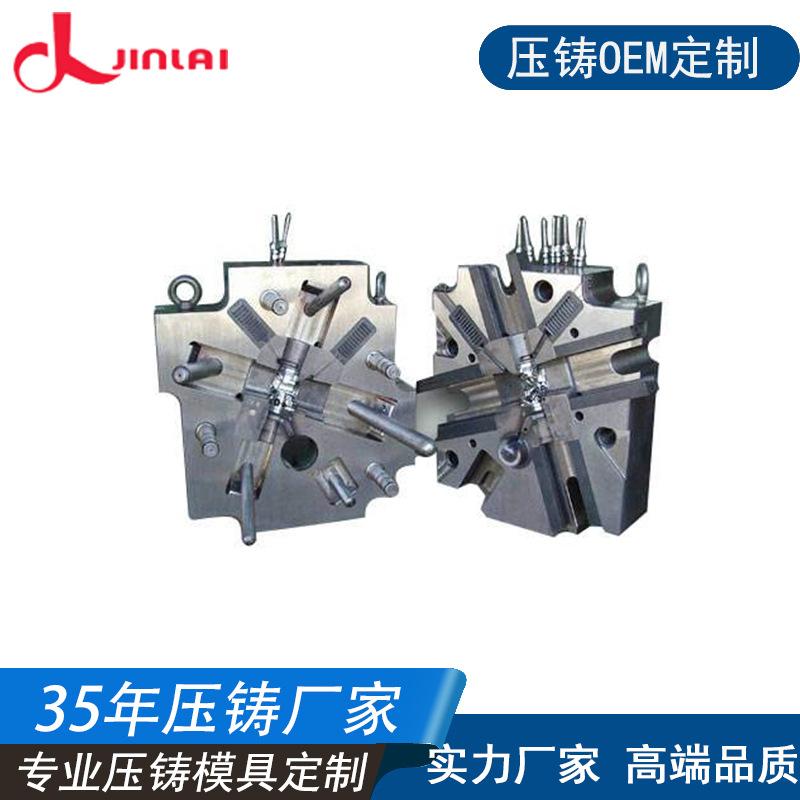
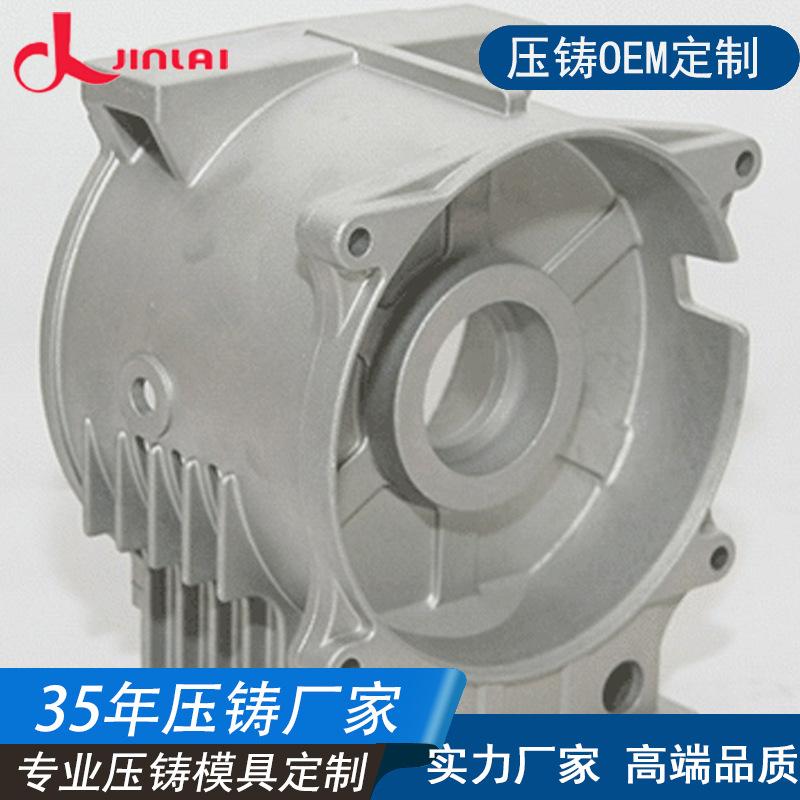
Vendas diretas de fábrica molde de fundição sob pressão liga de zinco peças fundidas sob pressão molde personalizado fabricação de carcaça
Que tipo de peças mecânicas a empresa de fundição sob pressão pode fabricar: peças mecânicas, moldes de injeção, moldes de estampagem, moldes de forjamento, moldes de cera para fundição, moldes de vidro, moldes de fundição sob pressão, etc. são quase todos usados.
1. Molde de injeção
As características do processo de moldagem do molde de injeção são que a matéria-prima plástica é injetada no cilindro de aquecimento da máquina injetora, o plástico derretido aquecido é injetado no parafuso ou pistão da máquina injetora, e o sistema de injeção do bico e do molde entra na cavidade do molde.
Pressão na cavidade do molde de plástico, resfriamento e solidificação.
Como o dispositivo de aquecimento e pressão pode ser usado em estágios, a moldagem por injeção não só pode moldar peças plásticas complexas, mas também produzir alta eficiência e alta qualidade.
Portanto, a moldagem por injeção representa uma grande proporção na moldagem de plásticos, e os moldes de injeção representam mais da metade dos moldes plásticos.
2. Moldagem por compressão
Características do processo de moldagem por compressão: diretamente na cavidade do molde
Ao moldar e, em seguida, fechar o molde, o plástico é formado sob calor e pressão, e a pressão está em estado de fusão, preenchido com uma certa quantidade de pressão. Neste ponto, a estrutura molecular do plástico produz uma reação química de reticulação,
Endurece e firma gradualmente.
Figura 3. Molde de transferência
Modo de transferência, também conhecido como pressão de injeção ou molde de borracha, é um processo de moldagem caracterizado pela adição de matérias-primas plásticas pré-aquecidas na câmara de alimentação e, em seguida, prensa de coluna
As matérias-primas plásticas e o plástico derretido na câmara de carregamento entram na cavidade através do sistema de injeção do molde sob alta temperatura e alta pressão, e então solidificam gradualmente através de reação química de reticulação.
4. Matriz de extrusão
Matriz de extrusão, produção contínua
Os mesmos plásticos podem ser produzidos, como tubos de plástico, varetas, chapas, etc. O dispositivo de aquecimento e pressão da extrusora é o mesmo do da máquina injetora. O plástico derretido é formado continuamente pela cabeça da matriz, e a eficiência de produção é muito alta.
Pesquisa sobre tecnologia e princípios de fundição sob pressão.
O processo de galvanoplastia deve atender aos seguintes requisitos: primeiro, o revestimento deve ser removido de forma rápida e completa e, segundo, não deve haver corrosão no próprio cabide.
A grade também pode ser dividida em métodos de galvanoplastia química e eletroquímica. Devido às várias formas e características estruturais da estrutura do dispositivo de suspensão, o método de anodização é geralmente usado para pendurar a galvanoplastia metálica
camada.
Método de desplatação:
Métodos químicos e eletroquímicos. Geralmente selecionados com base na natureza química do revestimento e do substrato.
Existem dois tipos principais de revestimento de cobre/níquel: oxidação com ácido nítrico concentrado (cloreto de sódio) e composto nitro (
O custo original é baixo e a taxa de remoção é rápida, mas produz uma grande quantidade de gás óxido de nitrogênio, que pode facilmente causar corrosão do metal base. O sal anti-mancha é o nitrobenzenossulfonato de sódio, embora não corroa o metal base.
, mas precisa ser removido em alta temperatura, o que leva muito tempo e tem baixa eficiência. Se usado em conjunto com cianeto de sódio altamente tóxico, a operação inadequada pode causar danos graves. Atualmente, este método é usado principalmente para tiocianato de potássio e etilenodiamina
。
A direção do desenvolvimento da galvanoplastia.
Revestimento eletroquímico de redução de metais em solução alcalina, ou uso de certos substratos contendo compostos de cromo na solução de passivação anódica, ou adição de inibidores de corrosão em solução ácida, etc.
Substâncias, somente o metal eletrodepositado anodiza e dissolve. Nos últimos anos, um agente complexante foi desenvolvido, e sua eficiência de dissolução é muito alta.
Embora as peças não qualificadas sejam galvanizadas e a produção de galvanoplastia seja
É importante notar que para cada processo de galvanoplastia da linha de produção automática de revestimento por galvanoplastia, se o revestimento não estiver limpo, isso afetará diretamente a composição da solução de galvanoplastia e o impacto na peça galvanizada.
Portanto, é muito importante manter o bom efeito da solução de galvanoplastia.