Artículos similares
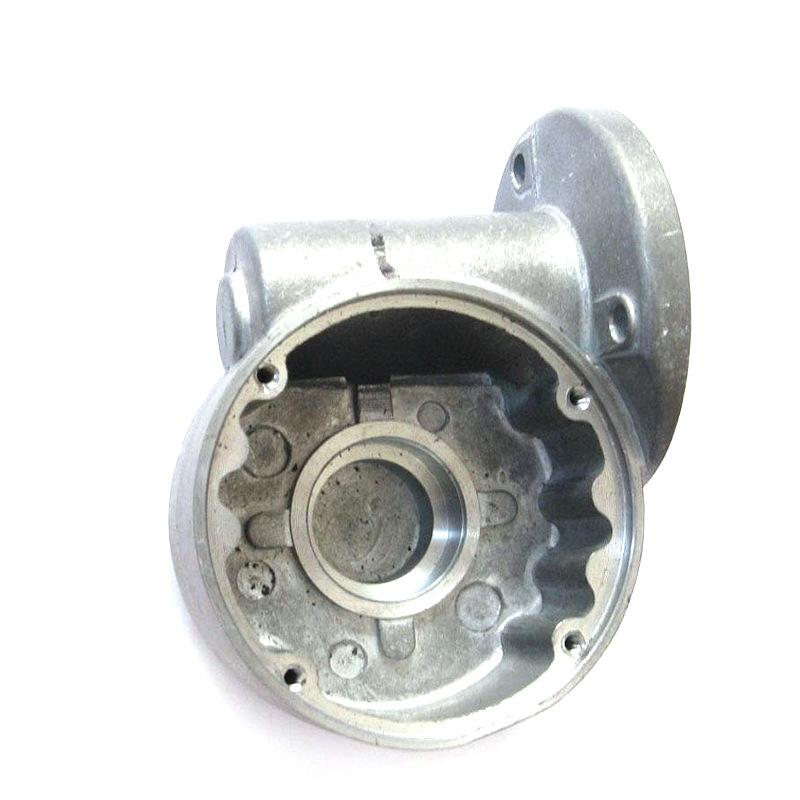
La fundición a presión de aleación de aluminio profesional de Guangdong realiza el procesamiento de fundición a presión de aluminio para personalizar la fundición a presión de piezas de automóviles.
Cantidad

Automóvil club británico
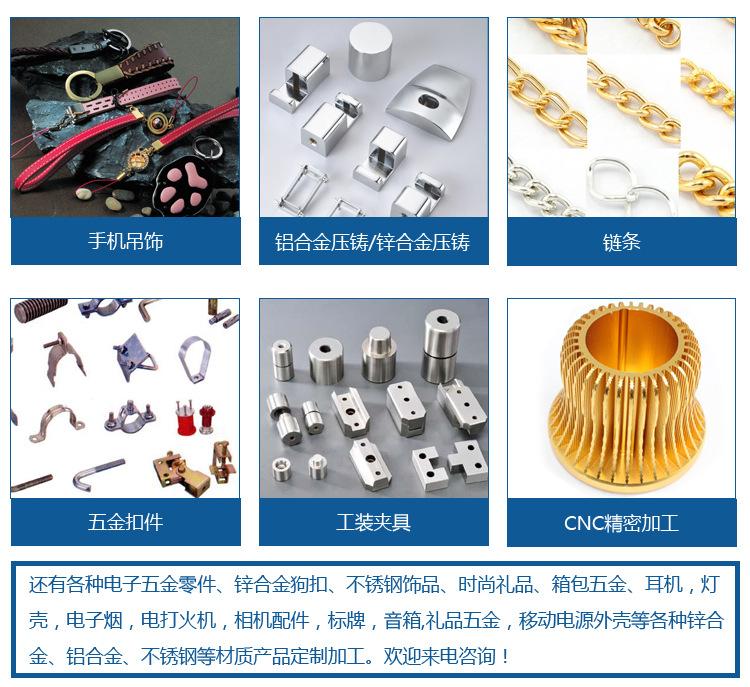
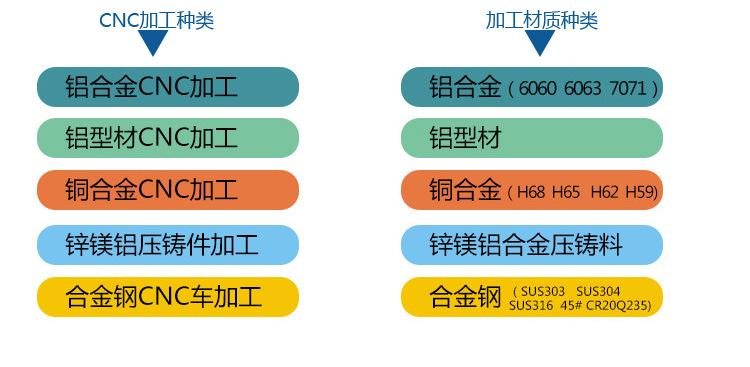
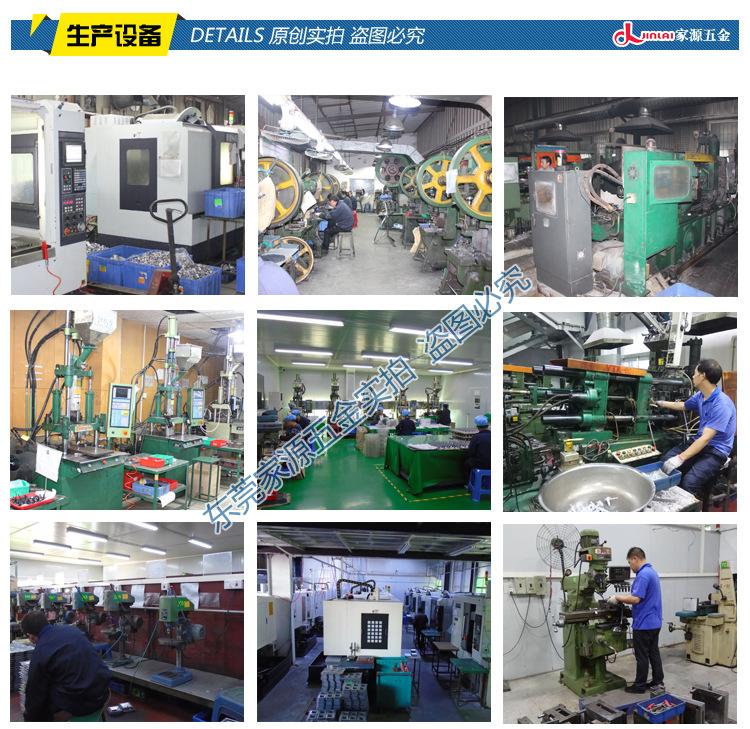

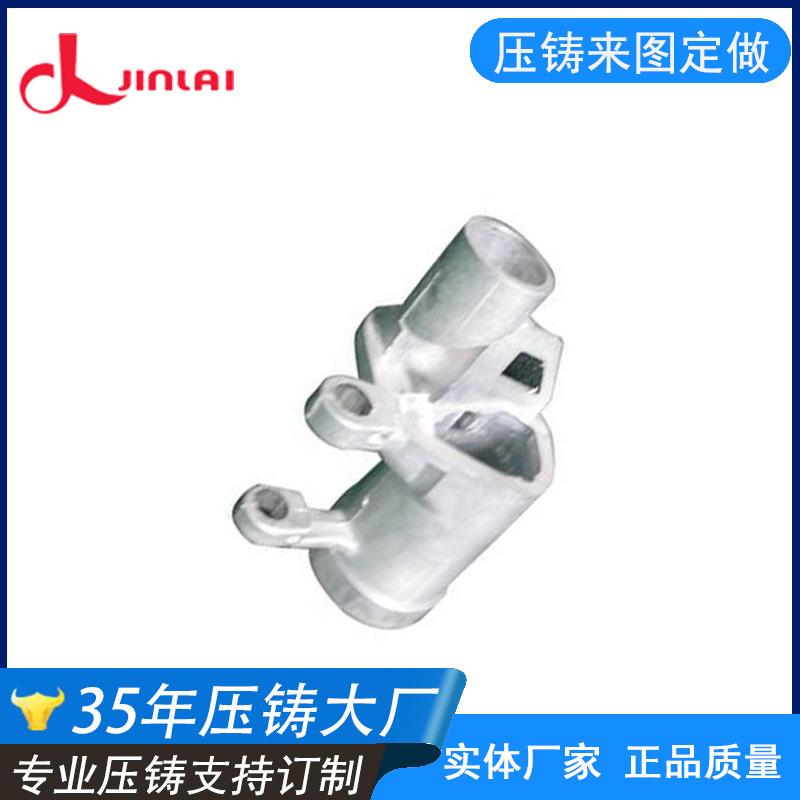
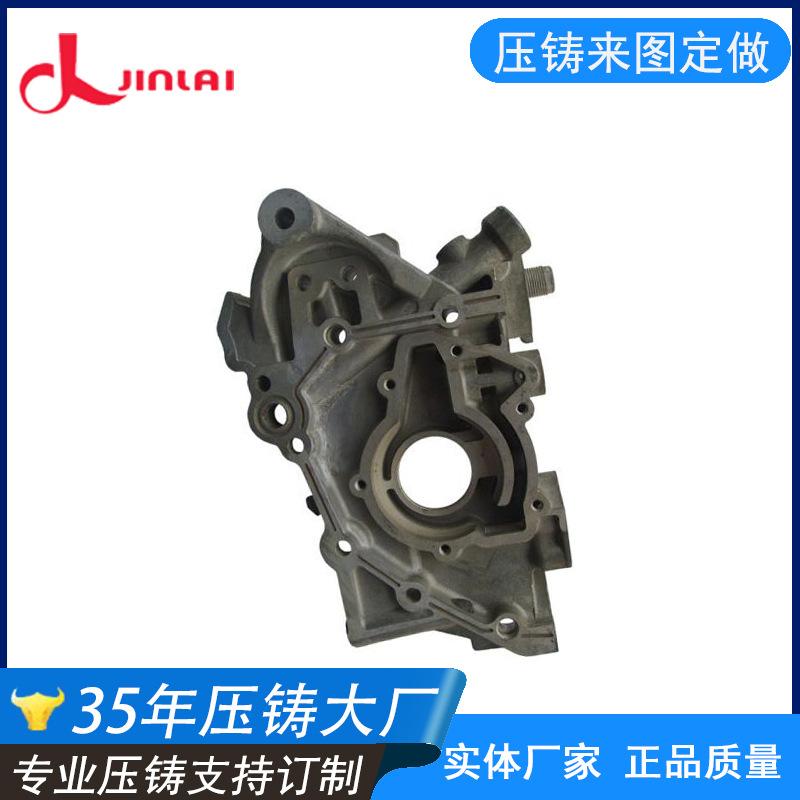
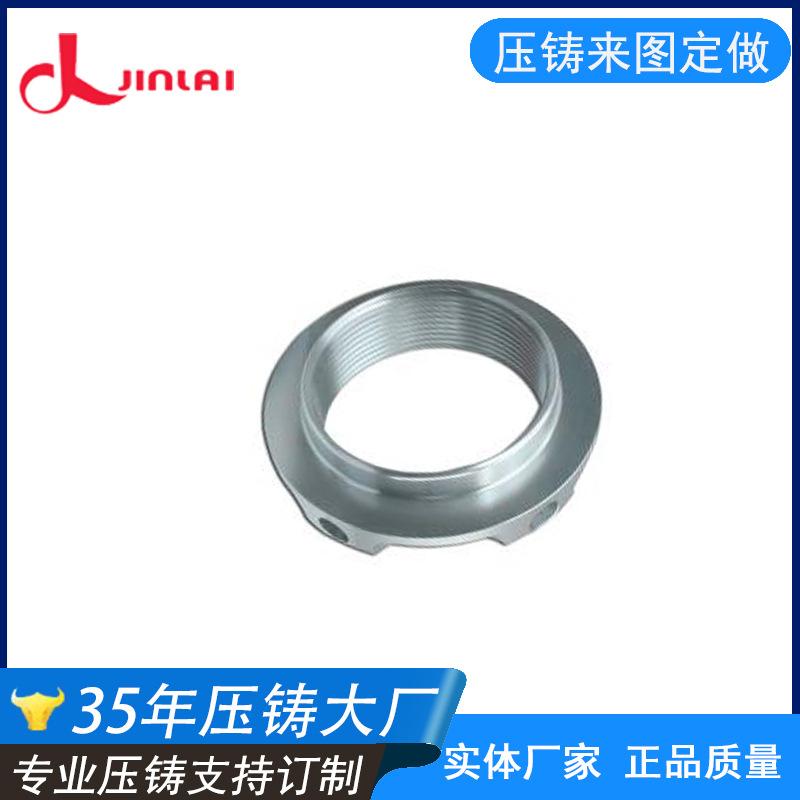
Fundición a presión profesional de aleación de aluminio de Guangdong realiza procesamiento de fundición a presión de aluminio y personaliza fundición a presión de piezas de automóvil según dibujos
Con el avance de la ciencia y la tecnología, los requisitos para los productos de fundición a presión de aleación de aluminio son cada vez más exigentes. Los requisitos de seguridad y estética son muy altos. Los principales factores que afectan la calidad de la fundición a presión de aleación de aluminio son: el tipo de máquina de fundición a presión.
La calidad de la fundición a presión afecta directamente la calidad de la misma. 1. Diseño de la fundición a presión: El diseño de la fundición a presión debe comprender primero las necesidades del usuario. A continuación, las condiciones de trabajo, la presión y el rendimiento de la fundición a presión.
En el diseño, se debe prestar especial atención a que la fundición a presión sea lo más simple posible. De lo contrario, es fácil que se presenten defectos como picaduras, poros, grietas, etc. La escala de la fundición a presión debe ser precisa y razonable.
De lo contrario, se producirán problemas innecesarios en el diseño, procesamiento y gestión del molde y se producirá una gran cantidad de productos no calificados.
El anodizado de aluminio es un proceso de oxidación electrolítica que generalmente implica
La superficie de la aleación se convierte en una película de óxido con propiedades protectoras, decorativas y otras funcionales. Esto puede reducir el rango de cambio de temperatura causado por el material. La fusión de aleaciones de sólido a líquido es un proceso complejo.
El proceso físico y químico del metal fundido es que el gas reacciona con el metal fundido, y el oxígeno reacciona violentamente. La superficie de la aleación se oxida para producir una cierta cantidad de escoria. La escoria contiene hierro, aluminio y óxidos de aluminio y metal
Compuesto, la escoria raspada de la superficie de la masa fundida generalmente contiene 90% de aleación de aluminio.
No raspar frecuentemente. La oxidación ocurre cuando la aleación fundida se expone al aire, y se forma escoria, que mantiene la cara del horno
Una capa delgada de escoria es beneficiosa para el líquido de la caldera sin mayor oxidación (2), escoria de hierro, use un rastrillo de disco poroso (6 mm) Ф, sople suavemente la escoria, trate de evitar agitar el líquido de la aleación,
Raspe la escoria y golpee suavemente el rastrillo de escoria de hierro en el borde de la olla de aluminio para hacer fluir el metal de la olla de aluminio.
(3) Los metales cobre, níquel y cromo contenidos en los residuos de galvanoplastia son insolubles en aluminio. La presencia de partículas duras en las aleaciones de aluminio causará
El proceso de pulido es difícil, así que evite colocar la boquilla directamente en la olla de aluminio de la máquina de fundición a presión para refundir y volver a fundir.
(4) La superficie de la boquilla se oxida durante el proceso de fundición a presión, y el contenido de óxido de aluminio es mucho más alto que el de la aleación original.
Lingotes. Cuando estos materiales se refunden en la olla de aluminio, el óxido de aluminio será pegajoso a altas temperaturas, y una gran cantidad de piezas de aleación se sacarán de la olla de aluminio. El canal de agua de refrigeración debe estar despejado y no se permite ninguna fuga.
La entrada y salida de agua deben estar claramente marcadas; el material del molde y los datos de tratamiento térmico deben cumplir los requisitos; la película de óxido metálico cambia el estado y el rendimiento de la superficie, como la coloración superficial, y mejora la resistencia a la corrosión.
Por ejemplo, cuando el aluminio se anodiza, el aluminio y sus aleaciones se colocan en un electrolito correspondiente (como ácido sulfúrico, ácido crómico, ácido oxálico, etc.)
Bajo ciertas condiciones, la electrólisis se lleva a cabo bajo la acción de una corriente externa. El aluminio anodizado o su aleación se oxida para formar una fina capa de óxido de aluminio en la superficie con un espesor de 5 a 30 micras.
La dureza y resistencia al desgaste del aluminio anodizado o sus aleaciones puede alcanzar 250 ~ 500 kg/mm2, y la resistencia al calor es buena. El punto de fusión de la película anodizada dura puede alcanzar
2320K, excelente rendimiento de aislamiento