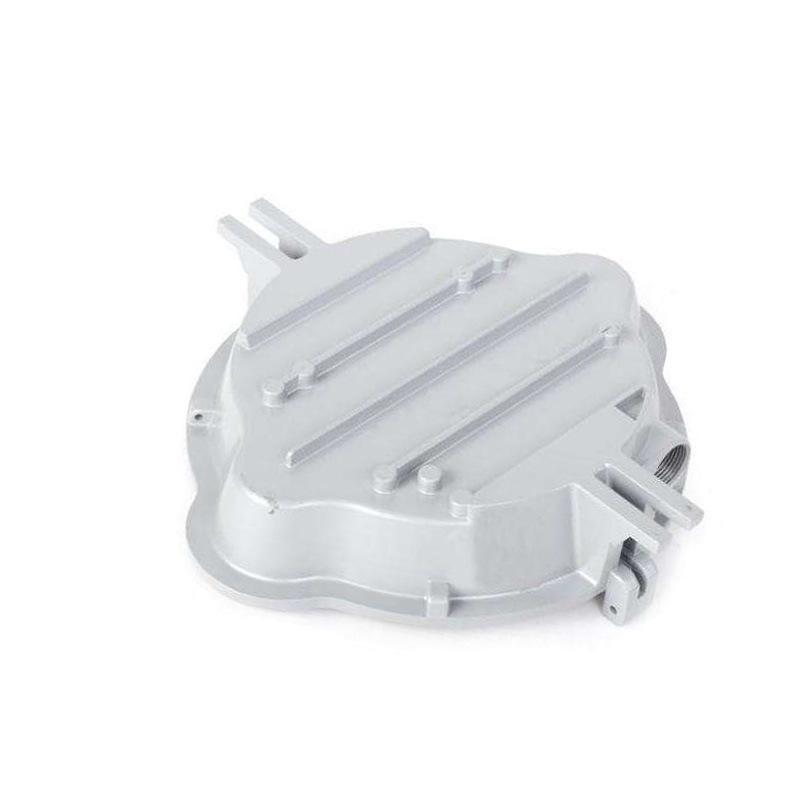
Piezas de fundición a presión de aleación de aluminio de precisión, procesamiento de piezas de ferretería de acabado, fundición a presión a alta presión, muestra de molde abierto en 7 días
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo







Automóvil club británico
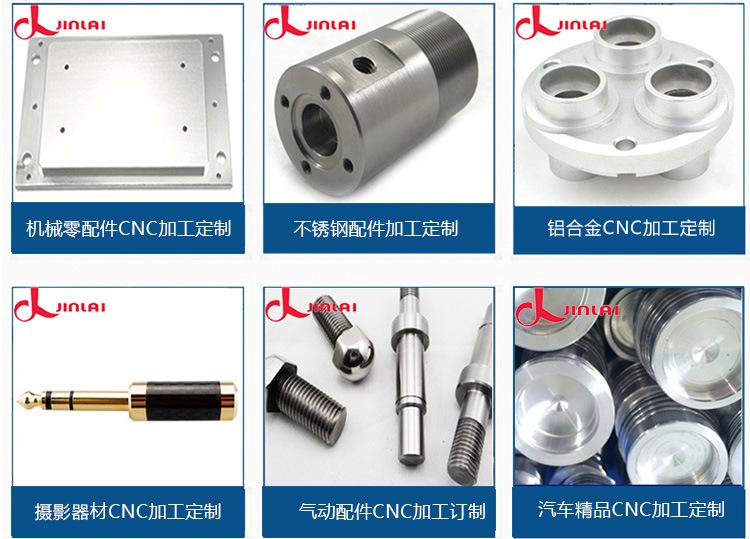
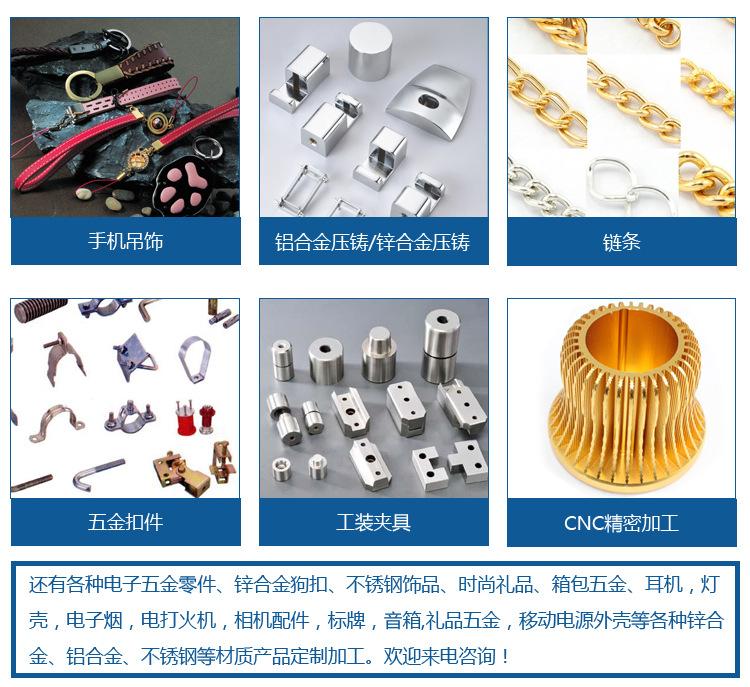
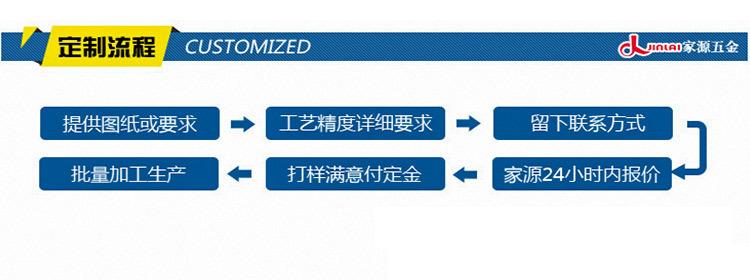
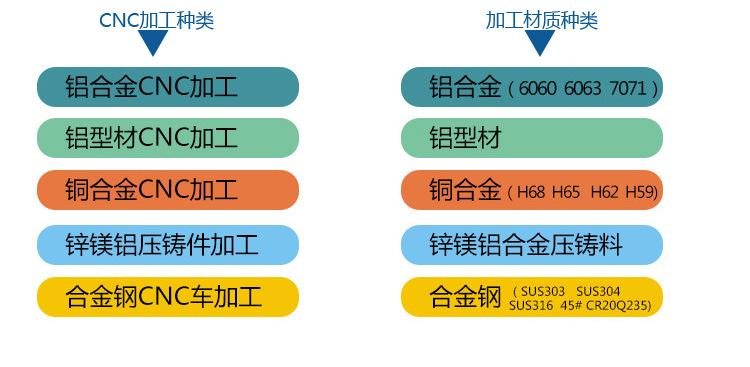
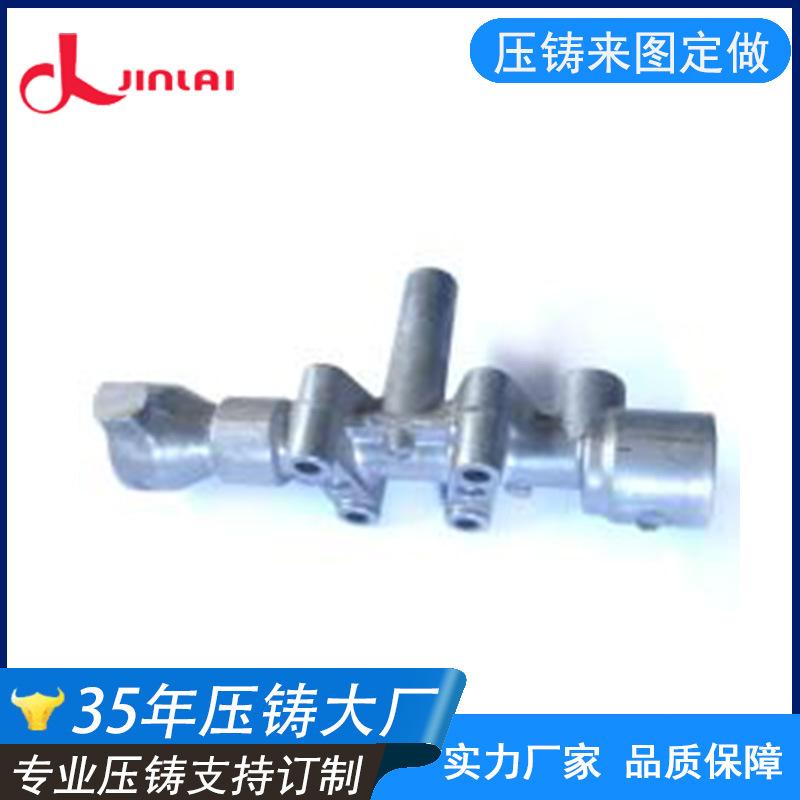

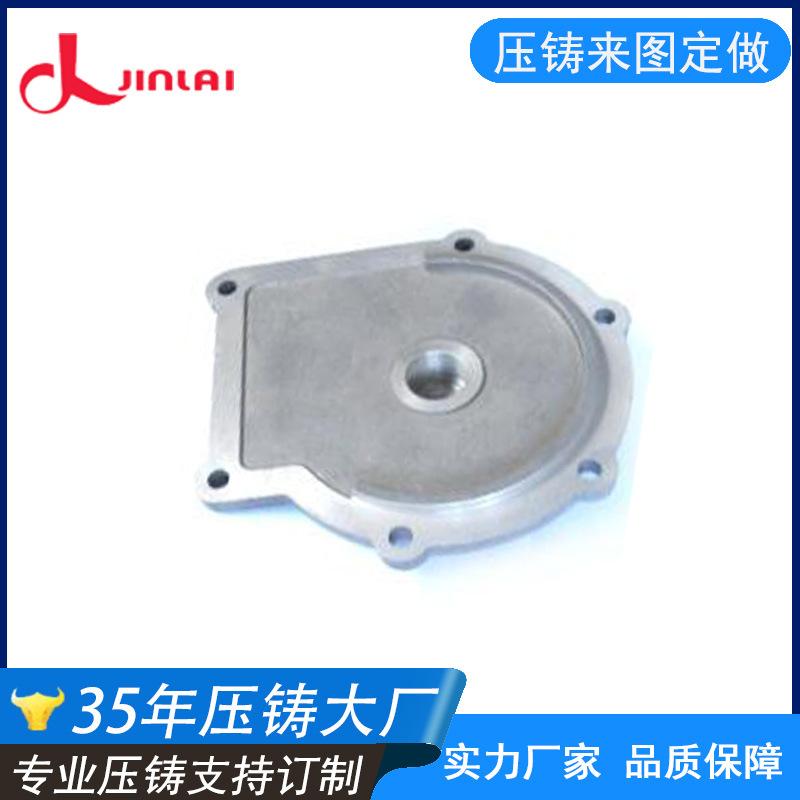
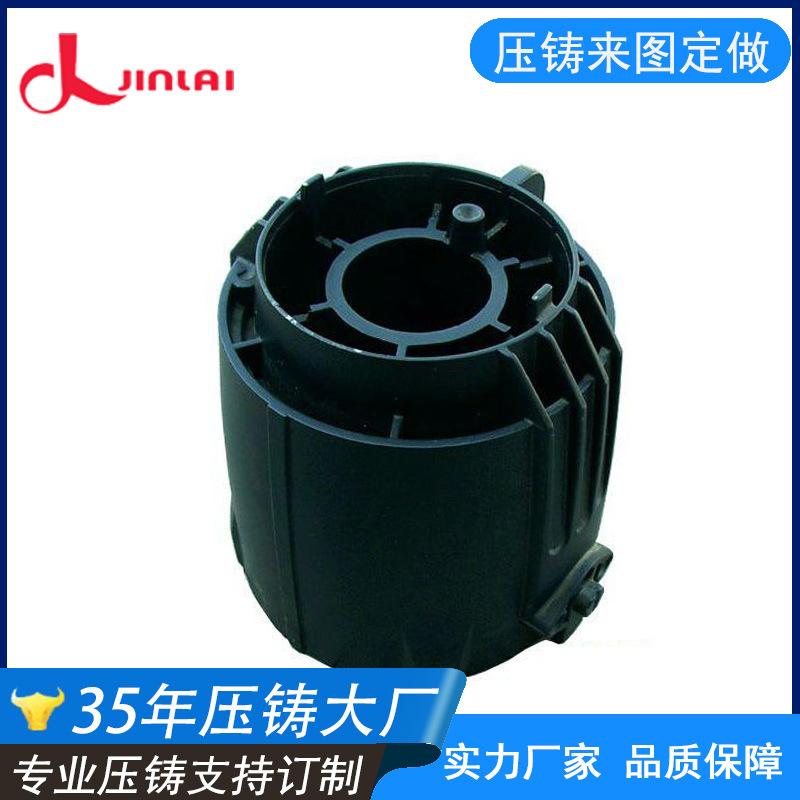
Procesamiento de piezas de fundición a presión de aleación de aluminio de precisión procesamiento de piezas de ferretería fundición a presión de alta presión 7 días para abrir el molde y producir muestras
Hay muchas dificultades en el galvanizado (o niquelado químico) sobre fundiciones a presión de aleación de aluminio. Debido a las propiedades químicas activas del aluminio, el potencial electroquímico es muy negativo (E = -1.66V), y tiene una alta afinidad por el oxígeno y es muy fácil de
Oxidación; El coeficiente de expansión lineal del aluminio es mayor que el de los metales generales (24×10-6/℃); También es un metal anfótero, inestable tanto en ácido como en álcali, y tiene reacciones químicas complejas; El recubrimiento tiene tensión interna, así que
Si el galvanizado (o el plateado químico) sobre aluminio puede ser exitoso depende de 4.20
El nuevo equipo de fundición a presión de aleación de aluminio tiene una función de aceleración de inyección multietapa, especialmente representada por Buhler. La función de inyección multietapa del equipo de fundición a presión tiene más de 10 etapas.
La función de aceleración del metal disminuirá después de entrar en la cavidad del molde, y la presión del metal también disminuirá. Cuando la presión del metal baja lo suficiente, el extremo frontal del metal comienza a formar una ramificación secundaria.
En el proceso de flujo posterior, el gas será succionado hacia él. Cuando dos o más corrientes de metal se encuentran en la cavidad del molde, el aire será succionado hacia él, causando la formación de poros en la fundición.
Durante el moldeo a presión, se mantiene una cierta presión hacia adelante, y el diseño del proceso del equipo de moldeo a presión puede ser un aumento continuo de velocidad. Cuando se alcanza la alta velocidad establecida, se realizan la desaceleración y el frenado según las condiciones establecidas.
La forma del producto y los requisitos exigen que el proceso de fundición a presión se configure primero lentamente, luego rápidamente y luego se desacelere, en lugar de usar un buen equipo para usar toda la alta velocidad y alta presión del equipo. Ahora el problema común es:
Al usar equipo Buhler y es un modelo nuevo, para reflejar la superioridad del equipo, la alta velocidad de disparo utilizada se acerca a la alta velocidad de disparo del equipo.
La energía realmente aplicada al metal de la aleación de aluminio se reduce al mínimo debido al rápido movimiento del punzón que avanza.
Antes de la fundición a presión, necesita comprender el diseño estructural de las piezas fundidas a presión. Un diseño estructural razonable hará que el trabajo posterior sea más fluido.
El conocimiento relevante de las especificaciones, los requisitos generales para el diseño de fundición a presión y los aspectos que requieren atención pueden prevenir la aparición de productos defectuosos, reducir costos, aumentar la vida útil del molde y aumentar la tasa de rendimiento.
Conocimiento relacionado con las especificaciones de diseño de fundición a presión
1. Espesor de pared de las piezas fundidas a presión
El espesor de pared de la fundición a presión tiene una gran influencia en la fundición a presión. Las propiedades mecánicas de la fundición a presión disminuirán con el aumento del espesor de pared de la fundición a presión, y también aumentará el peso y el material de la fundición a presión.
Dosificación; Si la pared de la fundición a presión es demasiado delgada, también provocará dificultades de moldeo. Una mala soldadura del metal fundido puede causar defectos en la fundición a presión, afectando la resistencia de la pieza fundida y también causando dificultades en la apertura del molde de fundición a presión.
Difícil. Si el espesor de pared de la fundición a presión es demasiado grande o seriamente desigual, es fácil producir defectos internos como poros de contracción y grietas.
2. Requisitos de filetes para el diseño de fundición
Todas las conexiones entre paredes en piezas de fundición a presión, ya sean de ángulo recto, agudo u obtuso, las raíces de los agujeros ciegos y las ranuras, generalmente se diseñan con esquinas redondeadas, porque las esquinas redondeadas ayudan al flujo del metal.
Cuando las piezas se galvanizan, las esquinas redondeadas pueden obtener un recubrimiento uniforme, prevenir la deposición en las esquinas afiladas y extender la vida útil del molde.
La rebaba no debe ser ni demasiado grande ni demasiado pequeña. Si es demasiado grande, causará agujeros por contracción, y si es demasiado pequeña, hará que las piezas fundidas a presión sean propensas a agrietarse.
3. Inclinación de desmoldeo
El ángulo de desmoldeo es una parte importante en el diseño de la estructura del molde de fundición a presión. Si el ángulo de desmoldeo no está bien diseñado, tendrá un cierto impacto en la tasa de aprobación de la fundición a presión.
Al colar, la dirección de la pendiente debe ser consistente con la dirección de desmoldeo de la fundición. Generalmente, la pendiente de desmoldeo de las piezas fundidas a presión de aleaciones de alto punto de fusión es mayor que la de las piezas fundidas a presión de aleaciones de bajo punto de fusión, y la pendiente de la pared gruesa es mayor que la de la pared delgada.
La pendiente de la forma compleja es mayor que la de la forma simple, y el agujero interior es mayor que el de la pared exterior. Bajo la premisa de cumplir los requisitos de uso de la fundición a presión, la pendiente de desmoldeo debe ser lo más grande posible.