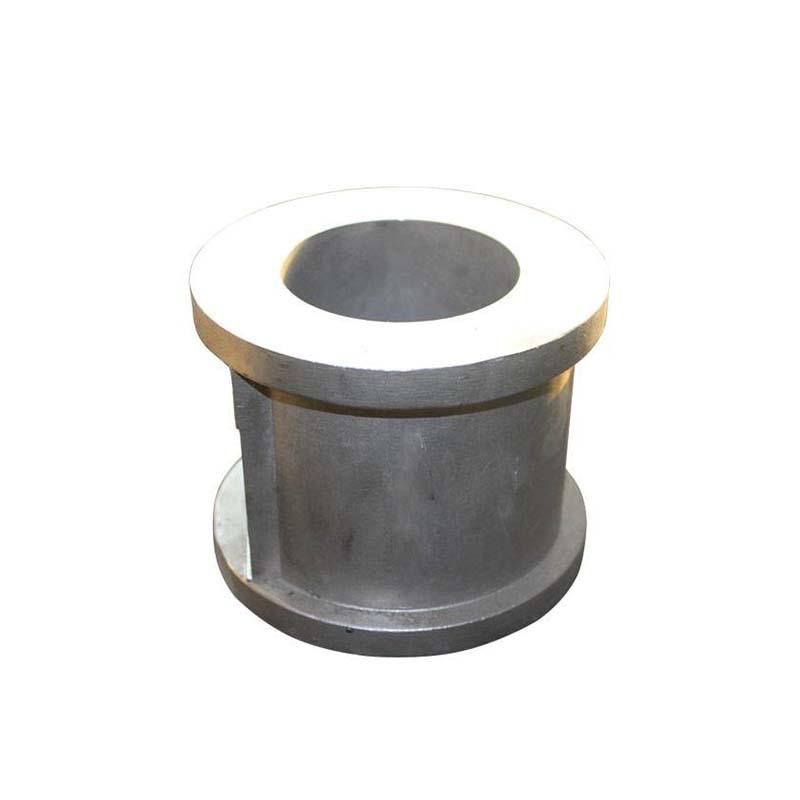
Guangdong aleación de aluminio fundición a presión aleación de aluminio fundición a presión personalizado 35 años fábrica de procesamiento de alta calidad para mapa fundición a presión personalizada
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo







Automóvil club británico
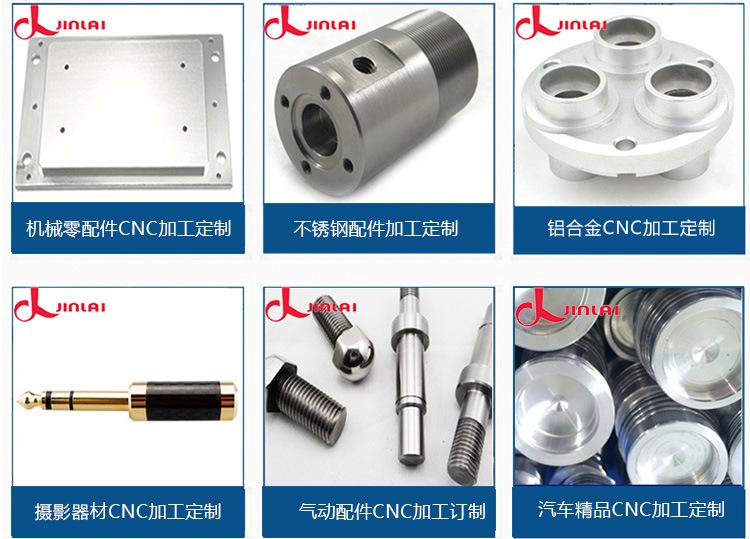
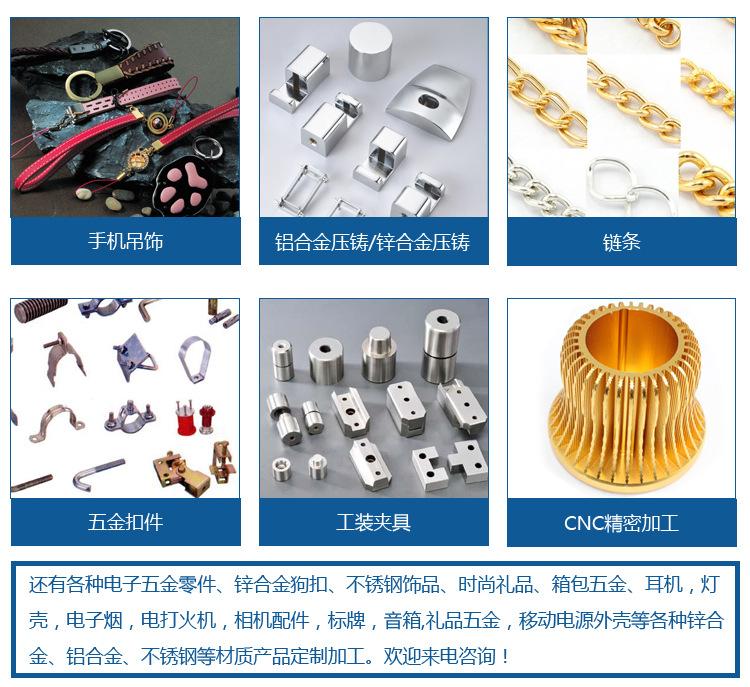
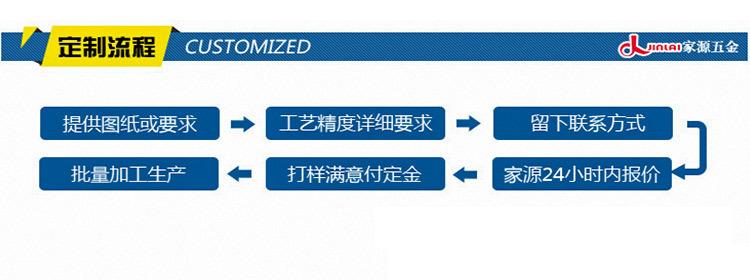
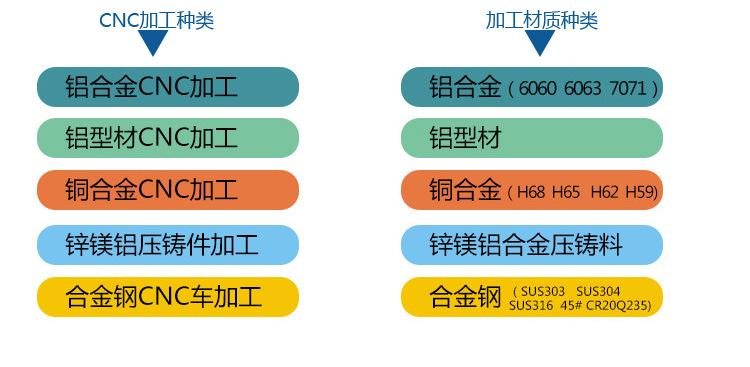
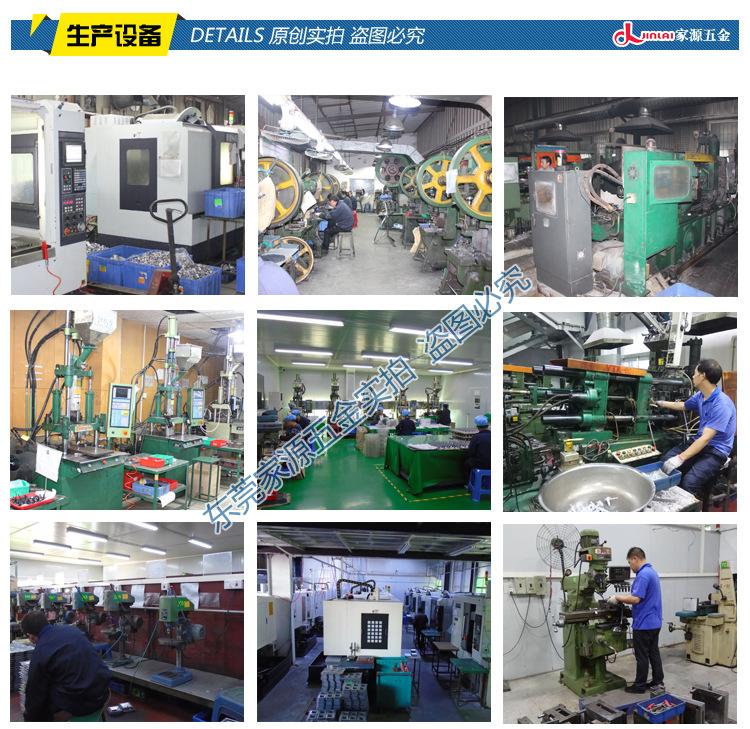
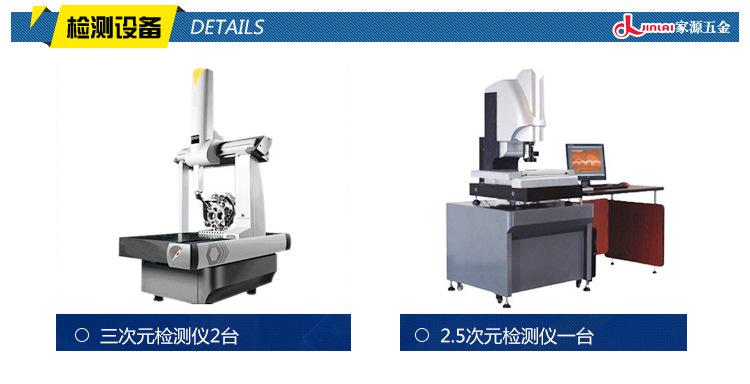
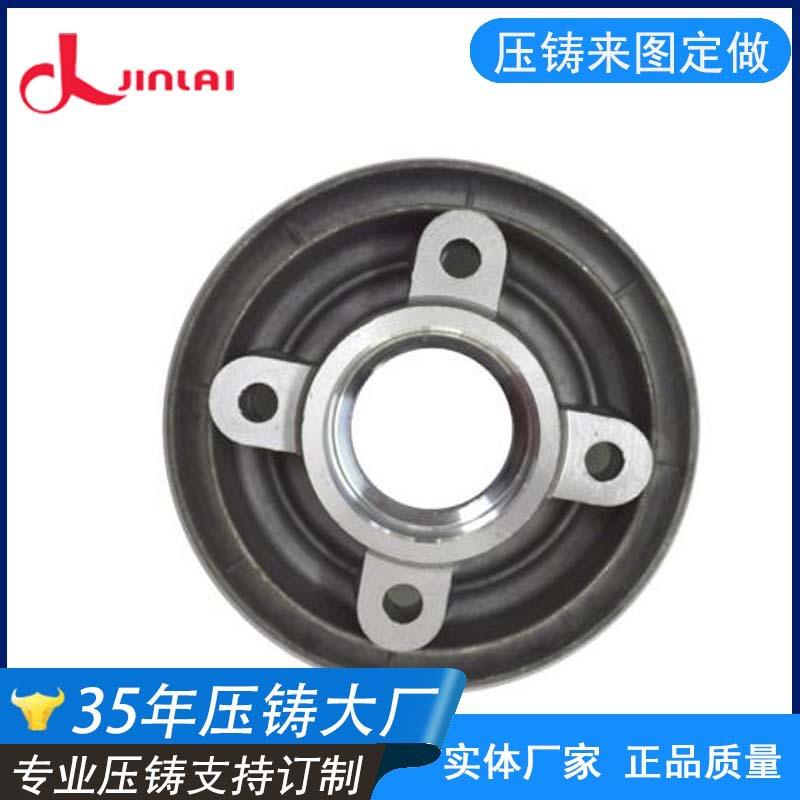
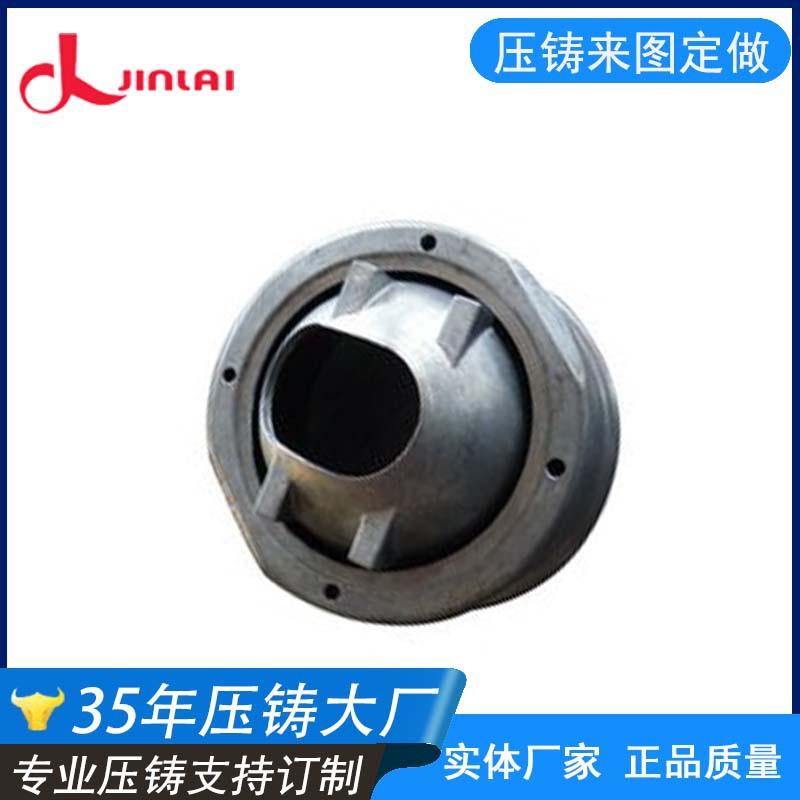

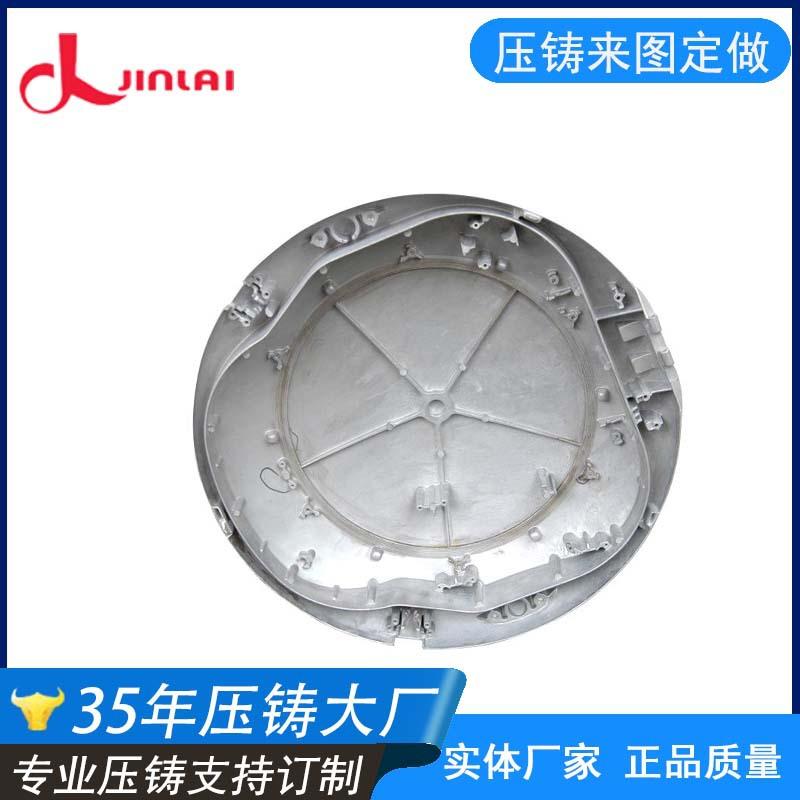
La fundición a presión de aleación de aluminio de Guangdong, el pedido de fundición de aleación de aluminio se realiza para fábricas de alta calidad de 35 años para resolver la fundición a presión
Las ventajas de la fundición a presión son: fuerte rendimiento de fundición, puede fundir a presión varias carcasas complejas de pared delgada, también se puede utilizar para tratamiento superficial, los productos tratados son resistentes a la corrosión, resistentes al desgaste, resistentes a las caídas y fuertes en resistencia al impacto.
El centro del espesor de la pared es donde el líquido de aluminio se solidifica, y también es la parte propensa a porosidades. Las porosidades en este espesor de pared son una mezcla de poros por precipitación y poros por contracción.
No se puede prevenir con medidas ordinarias.
1. Se produce en la entrada o compuertas de la superficie del molde que mira hacia la cavidad.
Estas áreas generalmente están sujetas a un impacto violento del flujo de metal fundido durante el llenado del molde, con alta temperatura superficial y alta presión. La capa protectora se daña fácilmente.
Cuando la capa protectora falla y la matriz metálica queda expuesta, la aleación reacciona con el material de la matriz para formar una fase compleja de compuesto intermetálico.
2. La rugosidad de la cavidad y del canal debe cumplir con los requisitos técnicos y no deben aparecer marcas de mecanizado ni marcas de mecanizado eléctrico;
3. El conducto de agua de refrigeración debe estar desbloqueado, no se permite ninguna fuga, y la entrada y la salida de agua deben estar marcadas obviamente;
4. Los materiales del molde y los datos de procesamiento térmico cumplen los requisitos; las membranas de óxido metálico cambian el estado y el rendimiento de la superficie, como la coloración superficial, mejorando la resistencia a la corrosión, la resistencia a la abrasión y la dureza, protegiendo la superficie metálica y protegiendo la superficie metálica
Por ejemplo, cuando se anodiza aluminio, el aluminio y sus aleaciones se colocan en un electrolito correspondiente (como ácido sulfúrico, ácido crómico, ácido oxálico, etc.) y, en determinadas condiciones, bajo la acción de una corriente aplicada.
Se realiza electrólisis. El aluminio anodizado o su aleación se oxidan para formar una capa delgada de óxido de aluminio en la superficie, con un espesor de 5 a 30 micras, y una película anodizada dura puede alcanzar de 25 a 150 micras. Aluminio anodizado
O su aleación, mejora su dureza y resistencia al desgaste, hasta 250 ~ 500 kg/mm², buena resistencia al calor, el punto de fusión de la película de anodizado duro puede alcanzar los 2320 K, excelente rendimiento de aislamiento
De hecho, al considerar el costo de fabricar moldes de fundición a presión, también debemos considerar el costo de la mano de obra, los recursos materiales y el tiempo para la producción posterior de las piezas de fundición a presión, para poder elegir un molde de fundición a presión de aleación de aluminio más adecuado.
El nuevo tipo de proceso de reparación de componentes de aluminio fundido es usar la difusión atómica entre el material base y el material de relleno para unirlos.
Reparación, sin importar el color o la dureza, la reparación es muy perfecta, no habrá grietas finas, puede cumplir con los requisitos industriales más altos, no solo la eficiencia de reparación es alta sino también
Beneficios económicos relativamente altos. La mayoría de los defectos de fundición de las piezas de aluminio se concentran en la superficie o en el interior, donde aparecerán poros, agujeros de arena, etc. Si se utilizan métodos de reparación tradicionales,
La reparación se realiza utilizando una soldadora eléctrica. Este método de reparación hará que la dureza de la soldadura sea demasiado alta después de soldar, lo que puede causar fácilmente tensiones dentro de la fundición de aluminio y provocar fácilmente deformaciones y grietas.
Después de la soldadura, se requiere un tratamiento térmico de recocido para cumplir con los requisitos. Sin embargo, si se utiliza la máquina de reparación de defectos de fundición de aluminio para reparar el desgaste del objeto, el calor generado durante el proceso de soldadura
La cantidad es muy pequeña, por lo que las piezas de fundición de aluminio reparadas mediante soldadura básicamente no tienen puntos duros, ni diferencias de color, ni socavaduras ni tensiones, ni grietas.