Artículos similares
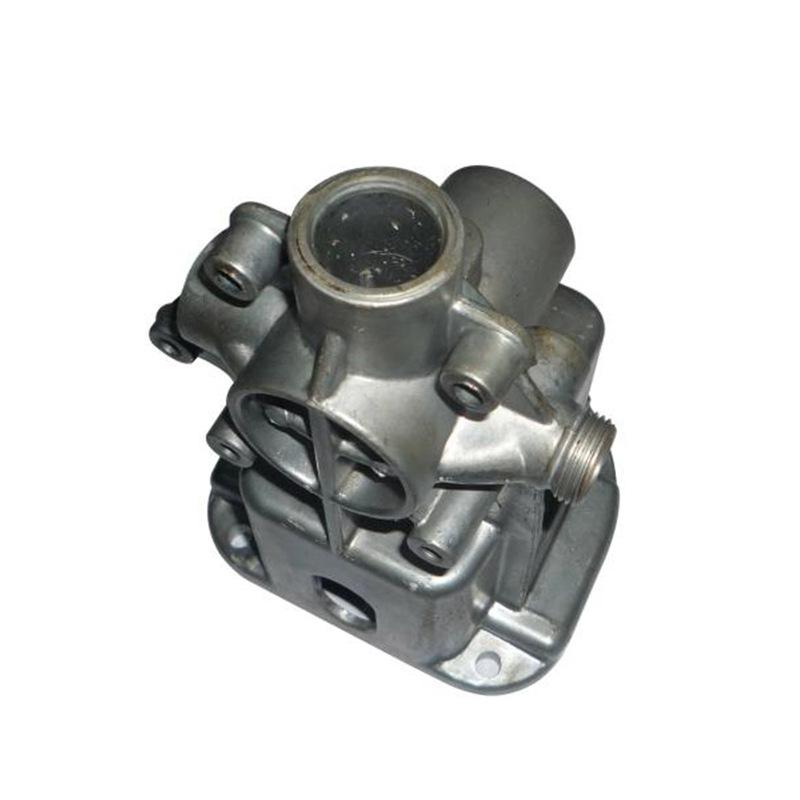
Fabricante de productos terminados de aleación de aluminio, procesamiento de maquinaria industrial, productos de aleación de aluminio, accesorios de aluminio, fundición a presión de alta presión, procesamiento personalizado.
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo





Automóvil club británico
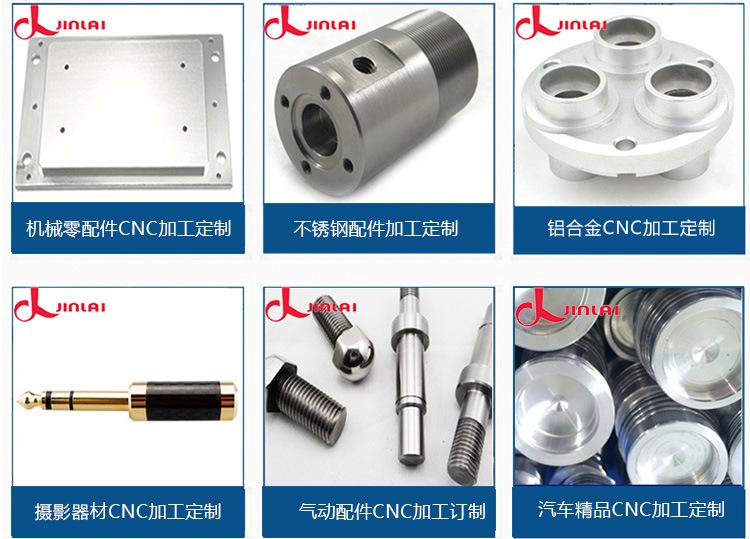
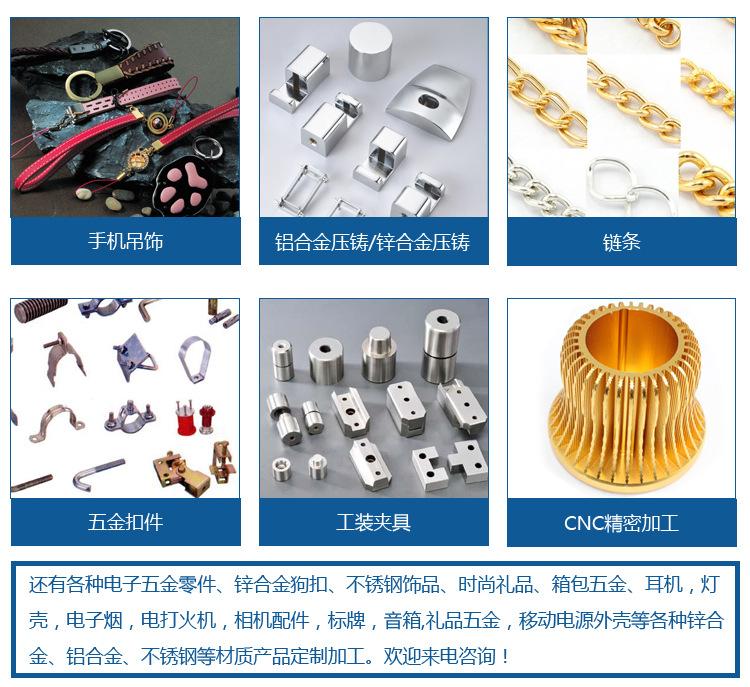
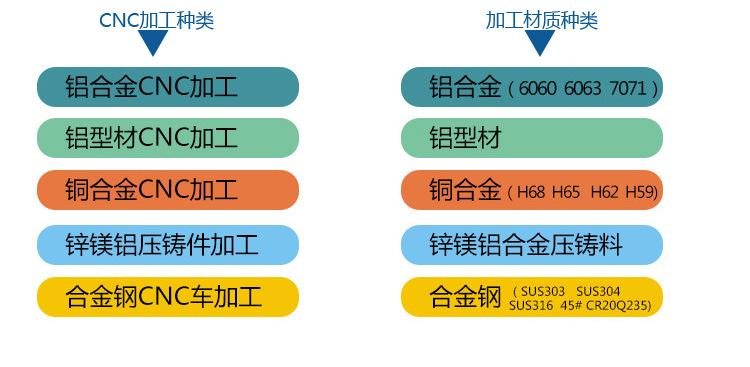
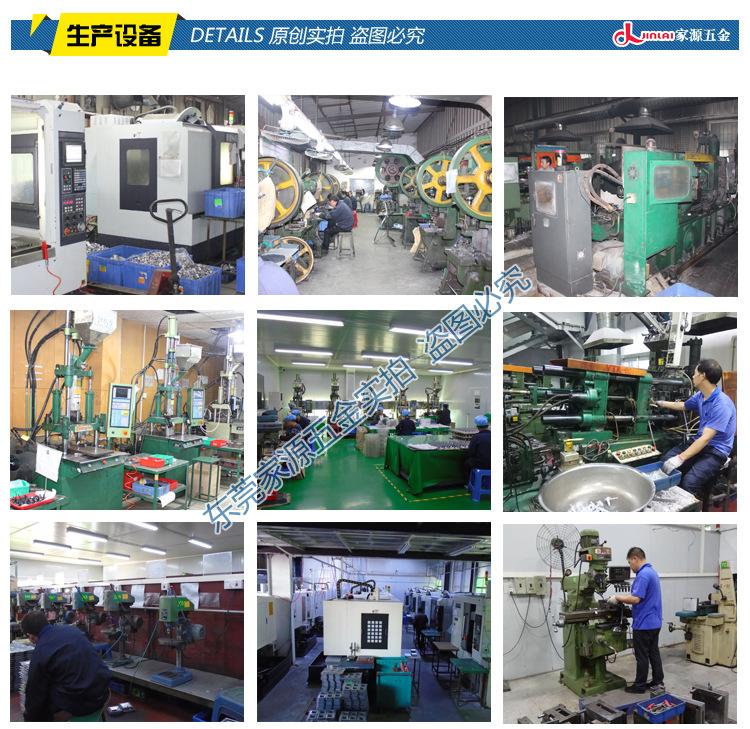
Fabricante de maquinaria para el procesamiento de aleación de aluminio, productos de aluminio, accesorios de aluminio, procesamiento de fundición a presión a alta presión.
El controlador de temperatura del molde de fundición a presión puede mantener el molde de fundición a presión de aleación de zinc dentro del rango de temperatura requerido por el proceso de fundición a presión, lo que garantiza que el líquido de aleación de zinc llene la cavidad de fundición a presión de acuerdo con los requisitos de diseño y obtenga la superficie.
Las piezas fundidas a presión presentan una superficie lisa, un contorno claro y una calidad interna calificada. El método de control automático contribuye al control de temperatura y mejora la calidad interna y superficial de las piezas fundidas a presión de aleación de zinc.
Fideos de calidad, prolongan la vida útil del molde.
El controlador de temperatura controla el calentamiento y el enfriamiento, y el sensor de temperatura detecta la temperatura del aceite o del molde. Si la temperatura es inferior a...
Si la temperatura es inferior al valor establecido, el sistema de control encenderá el elemento calentador para calentar el aceite térmico; si la temperatura es superior al valor establecido, el sistema de control encenderá el elemento de enfriamiento para enfriar el aceite térmico.
La temperatura del molde reducirá la tensión térmica del molde, tanto en frío como en caliente, y aumentará su vida útil. Mejorará las condiciones de escape de la cavidad para evaporar el exceso de agua, reducir el gas residual en la cavidad y evitar...
Para evitar cambios en el tamaño de las piezas de fundición a presión debido a cambios en la contracción, evitar grandes contracción y prevenir grietas, por lo que es más seguro utilizar un controlador de temperatura del molde para medir antes de la fundición a presión de aleación de zinc.
Dado que el punto de fusión de la parafina es superior al 70 %, para emulsionarla, la temperatura del agua de desparafinado debe ser superior a 70 °C para que sea eficaz. Anteriormente, solo se utilizaba un desengrasante químico común para aumentar la temperatura.
Depilación con cera. Este método es largo y poco eficiente. Actualmente, existe un sistema de agua especial para la depilación que acorta el tiempo y ofrece mejores resultados. Si se utilizan ondas ultrasónicas, el efecto será mejor. Generalmente, solo se utiliza agua para la depilación con cera.
Además de la eliminación de cera, también se requiere un desengrasado químico. La actividad química de la aleación es muy alta, y la alcalinidad de la solución desengrasante no debe ser demasiado alta, ya que corroerá la superficie. La temperatura generalmente se controla a 50 °C.
~70 °C, tiempo de 3 a 5 minutos. También existen agentes desengrasantes en el mercado que combinan desengrasado y desparafinado, y que funcionan bien con ondas ultrasónicas. Electrólisis de piezas fundidas de aleación de zinc.
La composición del desengrasante es similar a la del desengrasante químico. Sin embargo, debe contener un agente complejante. Durante el desengrasado electrolítico, las piezas fundidas a presión de aleación de zinc deben colocarse en el cátodo para su desengrasado a una temperatura de 50-70 °C.
, densidad de corriente 3-5A/dm2, tiempo 1-2min.
Al seleccionar el proceso de desparafinado y desengrasado, es posible que se forme una película de corrosión marrón en la superficie de la pieza fundida a presión bajo la acción del ultrasonido. No se debe utilizar este desengrasante.
Agente desengrasante para piezas fundidas a presión. ¡Preste especial atención a esto! Las piezas fundidas a presión de zinc-oro ofrecen las ventajas de un alto grado de desgaste, un desgaste mínimo o nulo durante el procesamiento, baja densidad y cierta resistencia mecánica.
En la industria, las piezas fundidas a presión de aleaciones de zinc se utilizan ampliamente para piezas estructurales y decorativas con pequeñas fuerzas y formas complejas. Las aleaciones de zinc se corroen fácilmente debido a su potencial negativo y su baja estabilidad química.
La corrosión es un problema común, por lo que la galvanoplastia se utiliza a menudo como capa protectora o decorativa. Para mejorar la calidad de la galvanoplastia, se suelen utilizar materiales de aleación de zinc con un contenido aproximado de 4 % de aluminio para la fundición a presión. Ferretería, lámparas, juguetes.
El desarrollo continuo de la industria de modelos de automóviles proporciona un amplio mercado para el crecimiento de las piezas fundidas a presión de aleación de zinc.