Fábrica de fundición a presión de metal de Dongguan que procesa accesorios de aleación de zinc de precisión, piezas de automóvil de aleación de zinc no estándar, procesamiento de precisión
Cantidad
Productos similares a un precio más bajo






Automóvil club británico
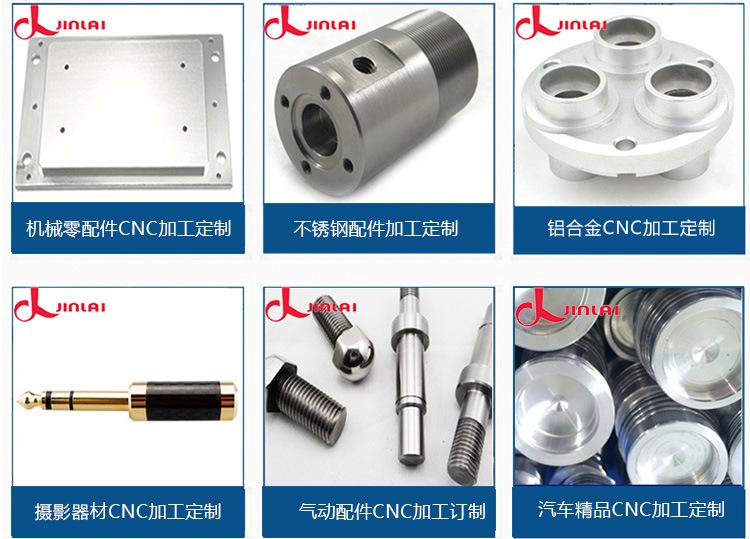
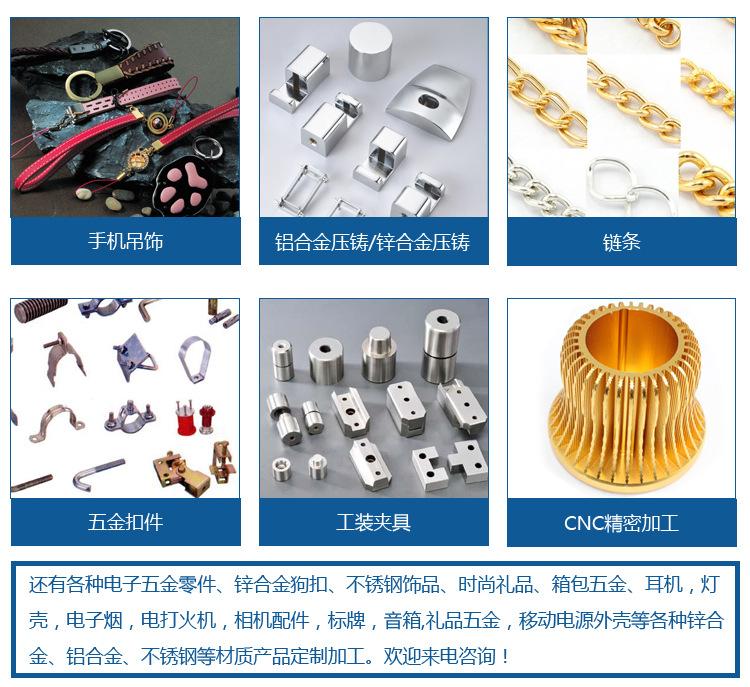
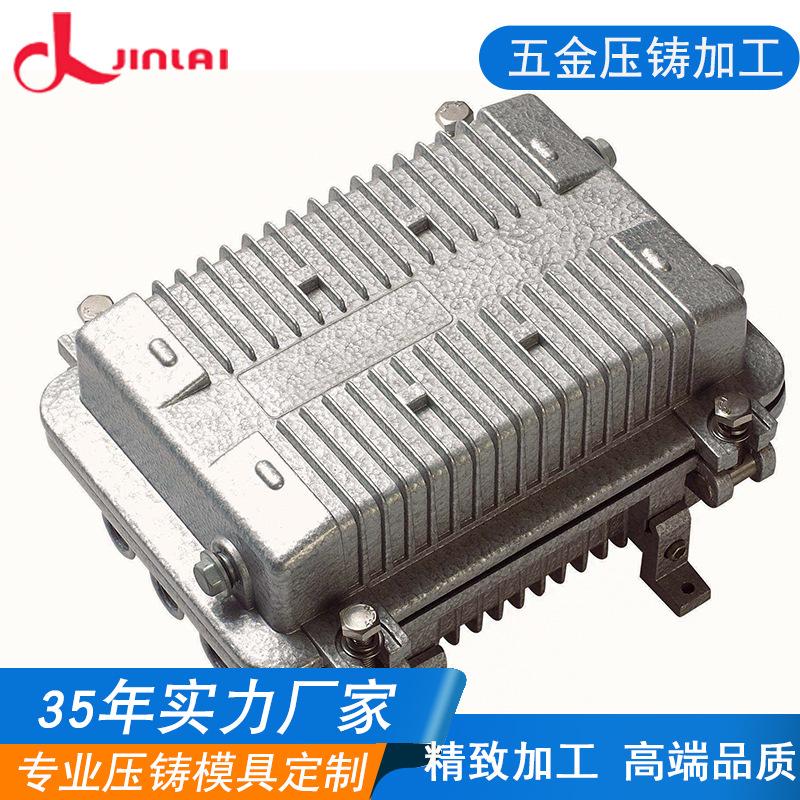
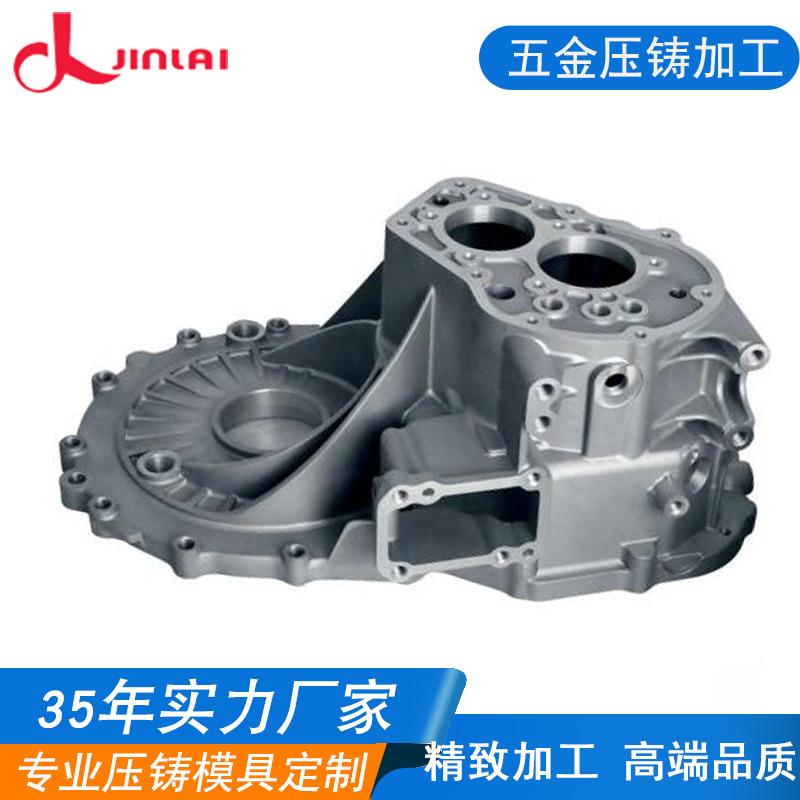

Potente fábrica comercial de Dongguan que procesa accesorios de aleación de zinc de precisión, accesorios de aleación de zinc para automóviles, muestra no estándar
En el proceso de producción de piezas fundidas a presión de aleación de zinc, las fábricas suelen encontrar diversos problemas de calidad. Los defectos de fundición por debajo de la base son muy comunes en nuestras piezas fundidas a presión de aleación de zinc.
No se permite que se produzcan defectos, lo que pone a prueba la profesionalidad de nuestro personal de fundición a presión y de ingeniería de proyectos.
Durante el proceso de fundición a presión de aleación de zinc, algunas piezas no se rellenan completamente, lo que se conoce como submoldeo. Cuando el submoldeo es grave, se puede considerar que la forma de la pieza no cumple con los requisitos del plano.
No se puede permitir que esta situación ocurra.
Las razones por las que se producen piezas fundidas a presión de aleación de zinc de menor calidad son:
1. Malas condiciones de llenado, condensación irregular del metal en el área inferior; cuando la presión es insuficiente, el metal en el frente de flujo se solidifica prematuramente, lo que da como resultado esquinas, cóncavos profundos, paredes delgadas (incluso
El empotramiento se produce en piezas como paredes con un espesor de pared más delgado que el promedio) y en paredes de orificios cilíndricos.
La temperatura del molde es demasiado baja; la temperatura de vertido de la aleación es demasiado baja; la posición de la compuerta no es buena, lo que genera una gran resistencia al flujo.
2. Obstrucción de gas, la superficie de la parte inferior es lisa pero la forma es irregular.
El gas se acumula en zonas donde es difícil abrir un sistema de desbordamiento; cuando fluye metal fundido, la turbulencia es severa y arrastra el gas.
3. Quedan restos de pintura en la cavidad del molde. La cantidad de pintura utilizada o el método de pulverización son inadecuados, lo que provoca la deposición local de pintura.
El espacio entre las piezas moldeadas es demasiado grande o la holgura de ajuste deslizante es excesiva. El metal se filtra durante el llenado y, una vez extraída la pieza fundida, no puede extraerse completamente y queda atascado en el espacio formando una lámina.
La chapa metálica (el espesor de la chapa metálica es el tamaño del espacio) sobresale más de la superficie del molde circundante, por lo que cuando el molde se cierra, la altura que sobresale cambia al espesor de pared apropiado de la pieza fundida.
Esto provocará que la pieza fundida posterior presente una ranura pasante (en relación con el espesor de la pared) en esta ubicación. Esta ranura pasante es un tipo especial de fundición inferior. Este fenómeno se debe principalmente a las incrustaciones.
Se produce cuando la cavidad es profunda. Material vertido insuficiente (incluida una sección de material residual demasiado delgada).
En una máquina de fundición a presión vertical, durante la inyección, el punzón inferior se mueve hacia abajo para dejar lugar al orificio de la boquilla, lo que da lugar a una serie de malas condiciones de llenado.
Después de analizar las causas de la fundición insuficiente de las piezas fundidas a presión de aleación de zinc, la fábrica de fundición a presión Shenzhen Huayin discutirá y encontrará soluciones a estos defectos y elaborará instrucciones de operación.
Por lo tanto, exigimos a nuestros técnicos de fundición a presión que fundan a presión piezas de aleación de zinc de forma correcta según las instrucciones de funcionamiento para evitar defectos innecesarios.
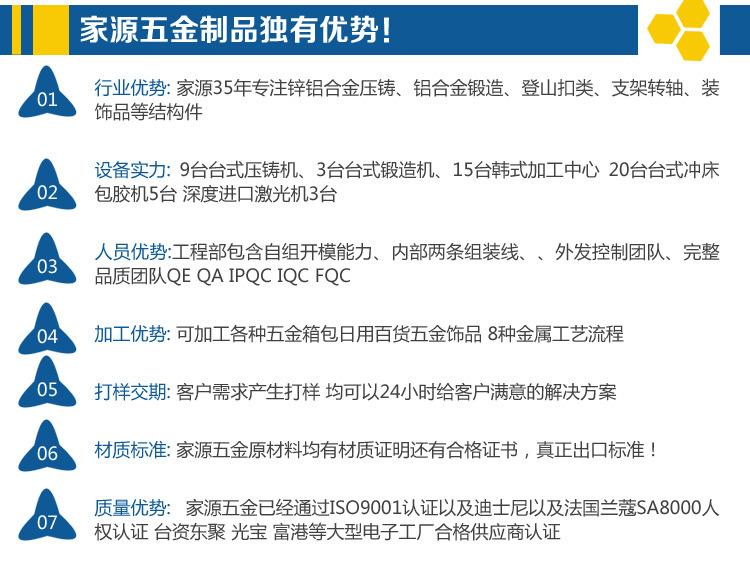
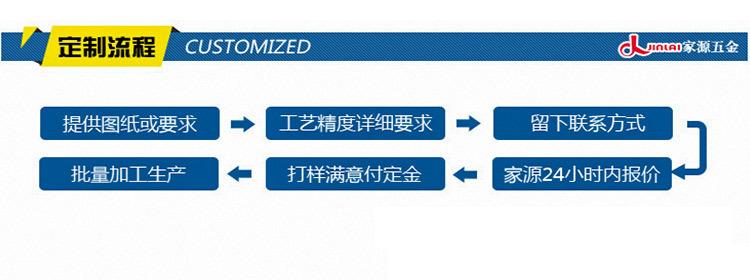
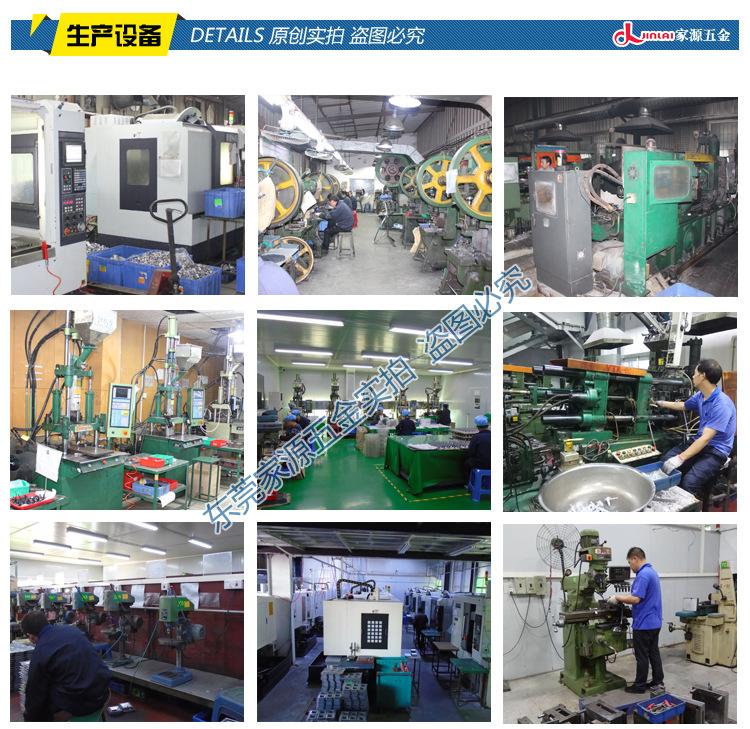
La fábrica de fundición a presión de Jiayuan Hardware también cuenta con más de 35 años de experiencia en fundición a presión entre sus ingenieros técnicos. La empresa produce de forma independiente desde el diseño del molde hasta el envío del producto, garantizando así la fundición a presión de aleación de zinc.
Piezas de mercancías