Artículos similares
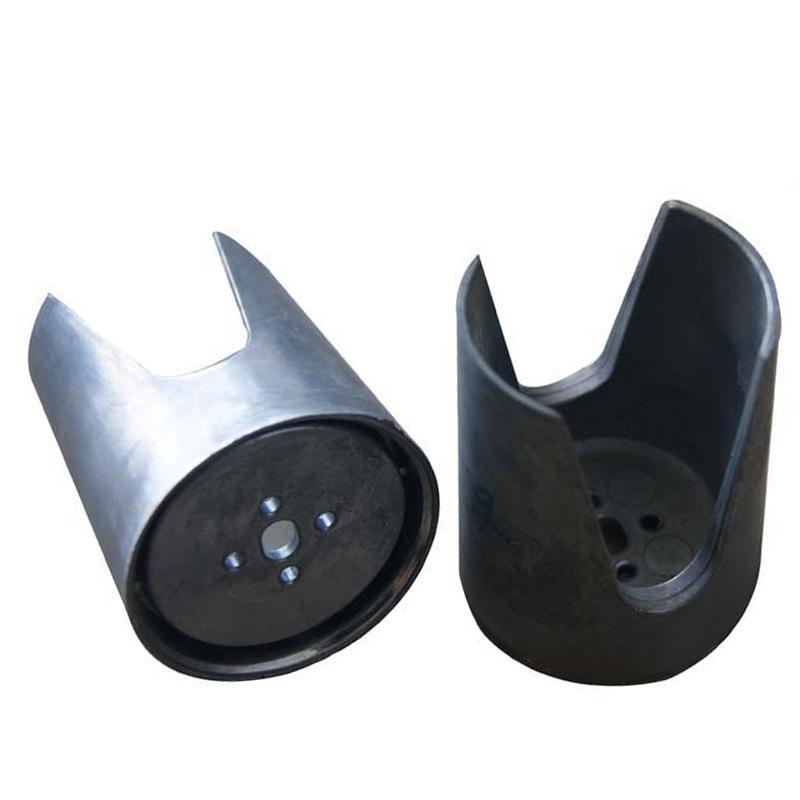
Piezas de aleación de aluminio fundición a presión alta presión hechas a medida de fábrica servicios integrales de procesamiento de hardware de fundición a presión de aleación de aluminio
Cantidad

Automóvil club británico
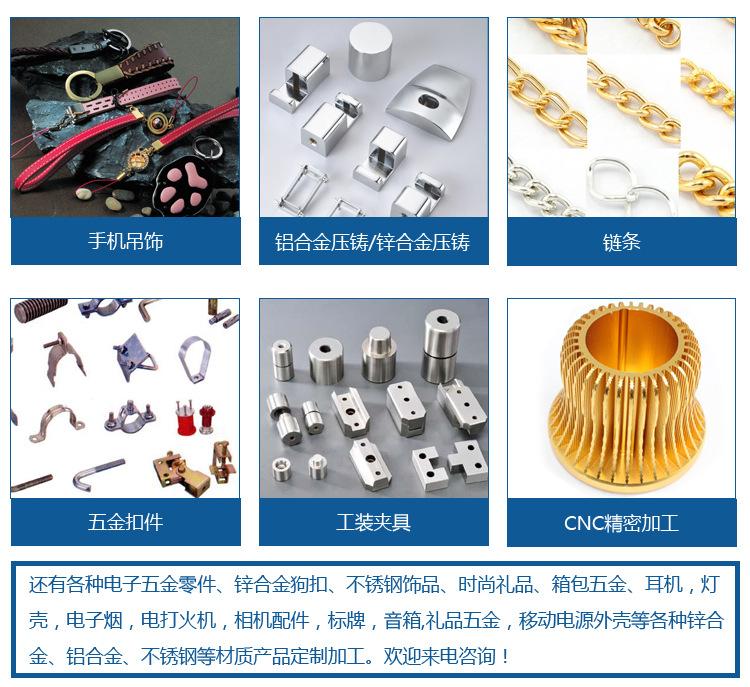
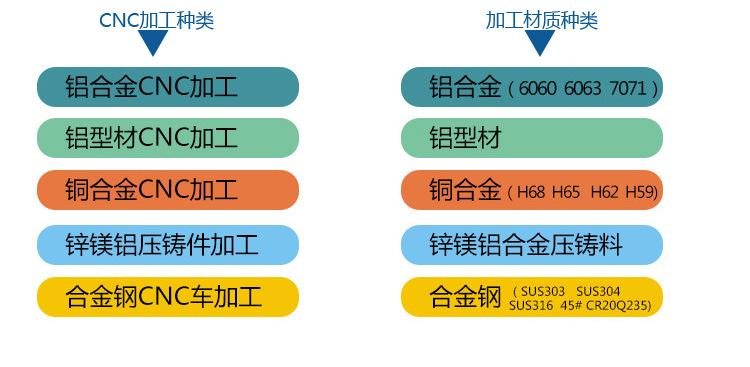
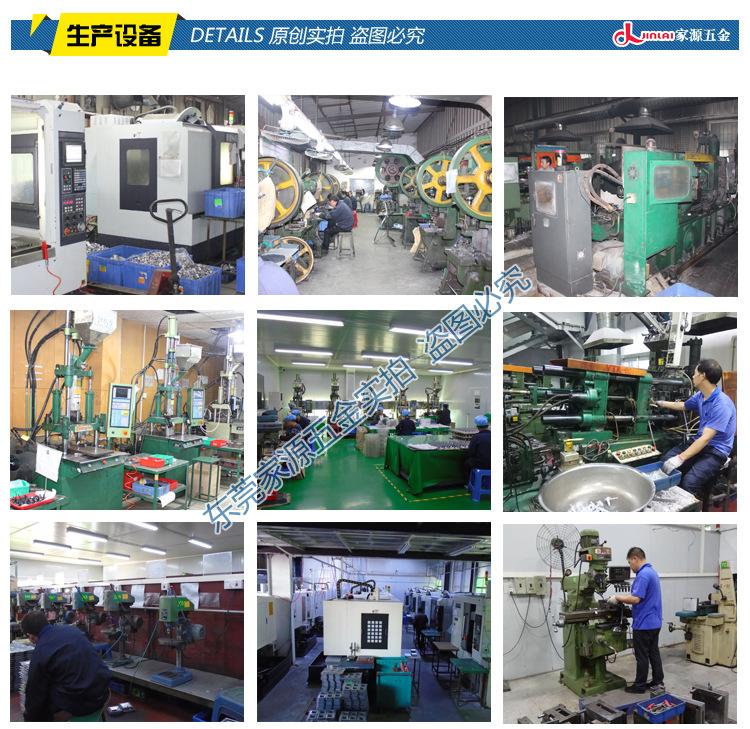
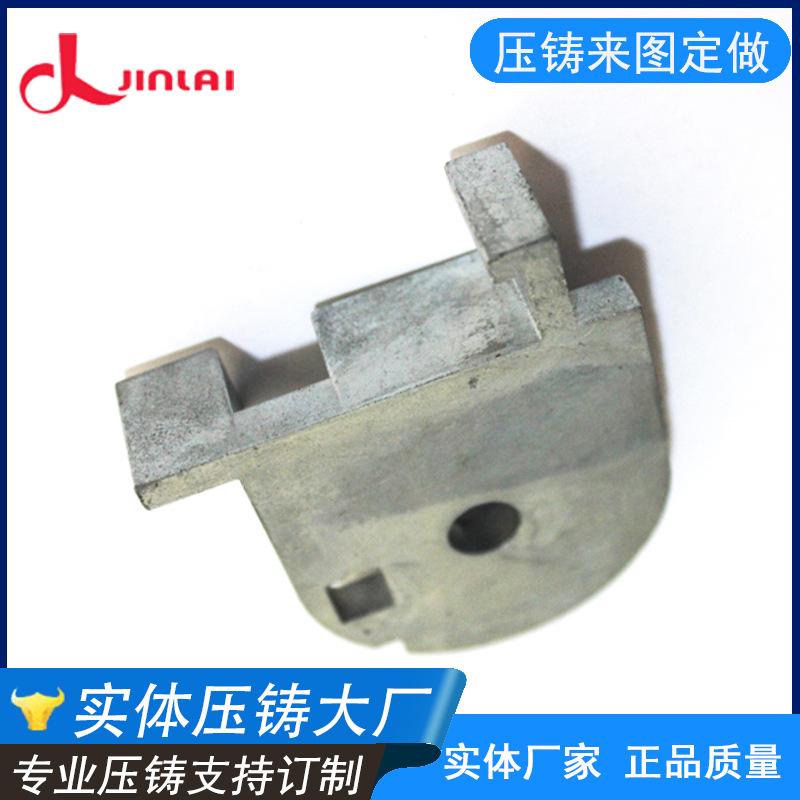
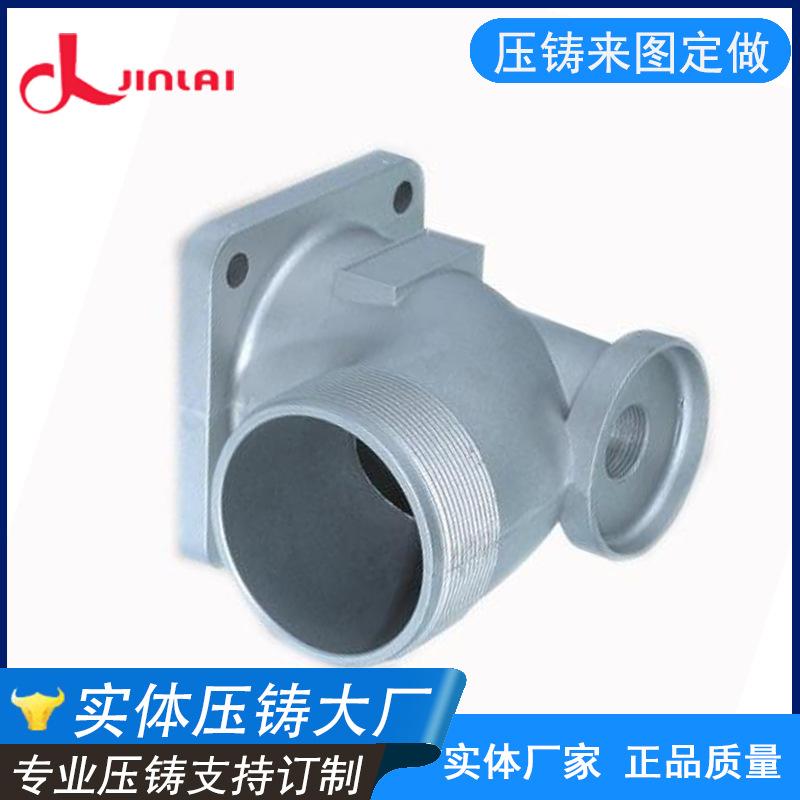
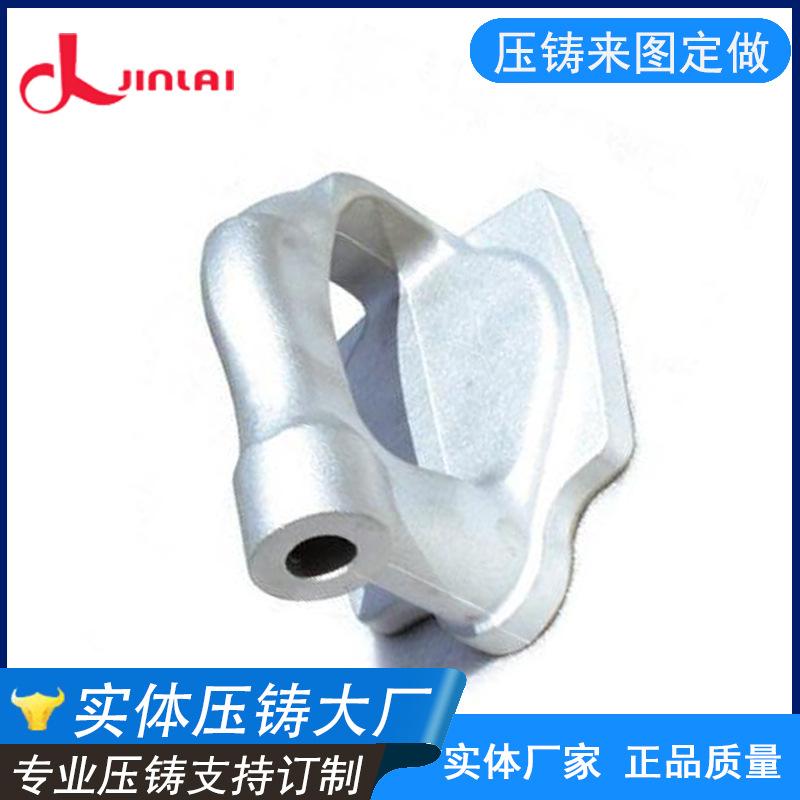
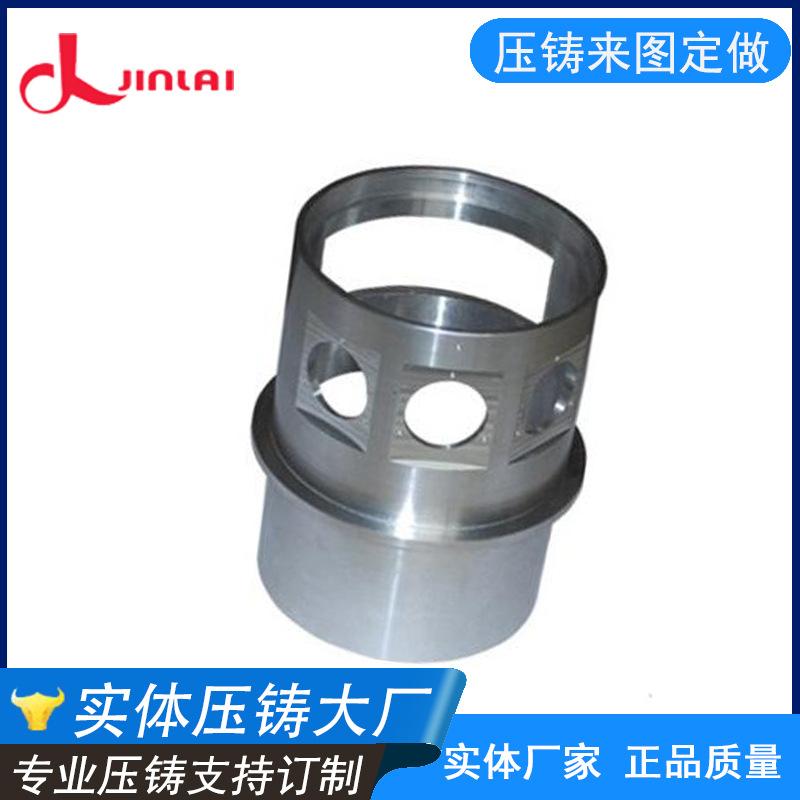
Fundiciones a presión de aleación de aluminio fabricadas en fábrica, servicios integrales de procesamiento de hardware de fundición a presión de aleación de aluminio
Las marcas de compuerta, rebaba, desbordamiento, diafragma y eyector de la fundición a presión de aleación de aluminio se deben limpiar, pero se permiten algunas marcas.
Si el patrón no lo estipula específicamente, los ajustes del proceso de fundición a presión, como la posición de la varilla superior, la posición de la línea de clasificación, la ubicación del puerto y el rebosadero, etc., deberán ser estipulados por la planta de producción; de lo contrario
O acordado por la oferta y la demanda. La fundición no permite grietas, retrasos, holguras, burbujas ni ningún defecto de penetración. Debido a la complejidad del proceso, el precio también ha aumentado.
La estructura del molde es solo molde
La superficie de la aleación está recubierta con pintura en polvo electrostática y recubrimiento de fluorocarbono. El consumo de aceite correspondiente aumenta. Cuanto mayor es la temperatura, mayor es la temperatura de cristalización y menores son las propiedades mecánicas. La aleación tiene baja fluidez (cuando el punto de fusión es demasiado bajo)
No es propicio para la formación y afecta la calidad superficial de las piezas fundidas a presión.
Es más probable que el hierro en el crisol de hierro fundido se funda en una aleación a altas temperaturas y la reacción entre el aluminio y el hierro se acelerará. El compuesto intermetálico hierro-aluminio forma partículas duras, causando un desgaste excesivo en la cabeza del martillo y el cuello de cisne. Está relacionado con la condensación
Durante la solidificación, existen poros debido a la precipitación de hidrógeno. Hay poros de contracción alrededor de los poros de precipitación de hidrógeno o poros laminados, y hay poros filamentosos o de malla que se extienden hacia el exterior alrededor de las burbujas. El centro del espesor de la pared es aluminio
El lugar donde el líquido se solidifica después de la solidificación es también el lugar donde los poros se generan fácilmente. Los poros en la pared gruesa son una mezcla de poros de precipitación y poros de contracción, que no pueden prevenirse con medidas generales.
Estas áreas en la superficie del molde que miran hacia la entrada o los puntos de inyección de la cavidad suelen ser inaccesibles para el tratamiento de superficies o los lubricantes del molde. Por lo tanto, su condición superficial, distribución de temperatura, presión
La situación es diferente a la de otros lugares.
Por lo general, la aleación de fundición a presión tiene una temperatura más baja después de llegar a estas áreas, y su fluidez empeora, por lo que es fácil que se solidifique primero. La aleación caliente semisólida tiene un tiempo de contacto más largo con la superficie del molde, y el molde aquí
La condición superficial de la herramienta en sí no es ideal, y las piezas de aleación se utilizan como ánodos para formar una película de óxido en su superficie mediante electrólisis.
1. La superficie de separación debe estar bien unida y no deben producirse fugas de agua;
2. La rugosidad de la cavidad y del canal debe cumplir con los requisitos técnicos y no deben aparecer marcas de mecanizado ni marcas de mecanizado eléctrico;
3. La distancia entre el pasador expulsor, el deslizador y el poste guía debe ser razonable;