Artículos similares
Peças de fundição de precisão em liga de alumínio instalações mecânicas acessórios de hardware processamento personalizado Dongguan fábrica de fundição sob pressão em liga de alumínio
Cantidad

ah
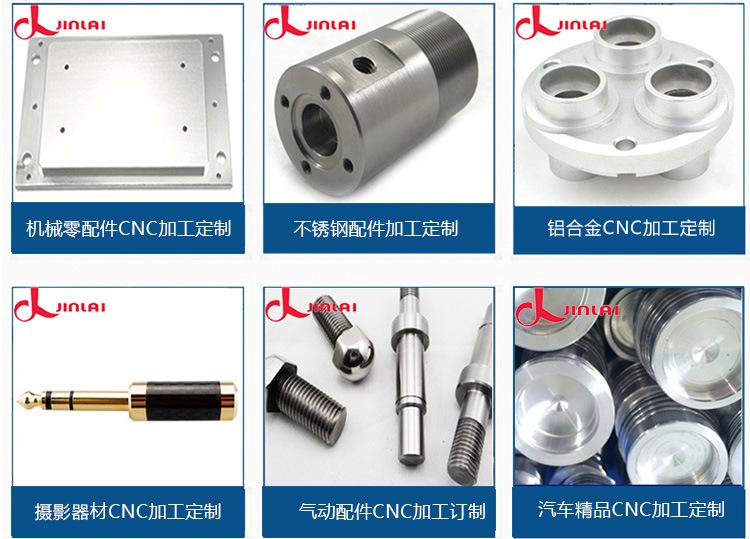
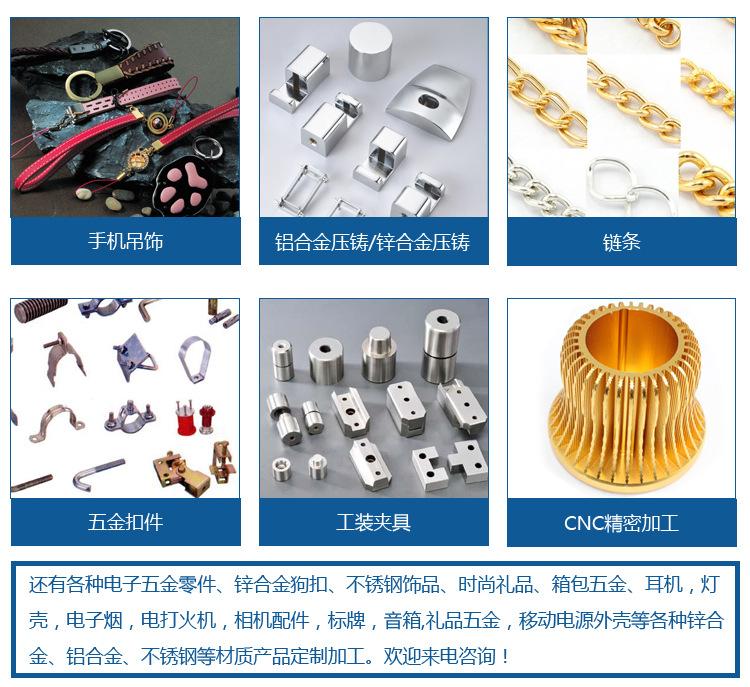
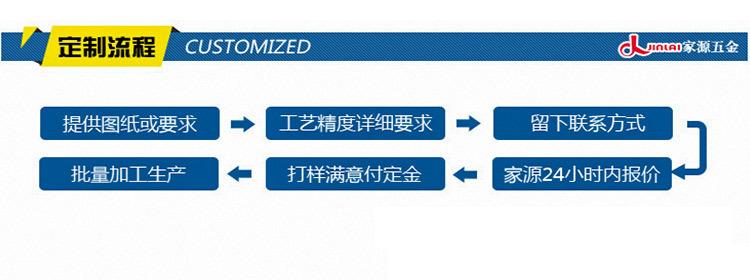
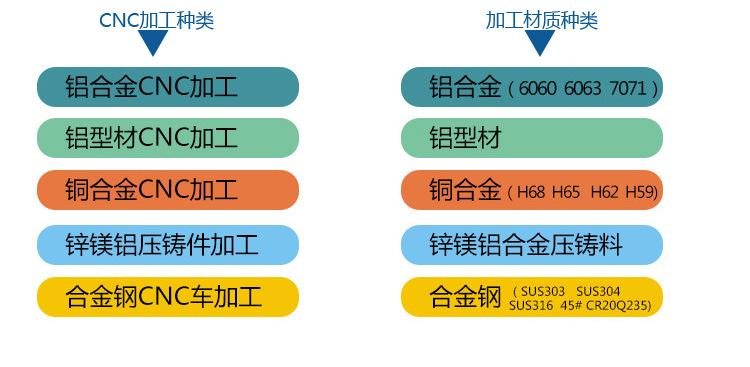
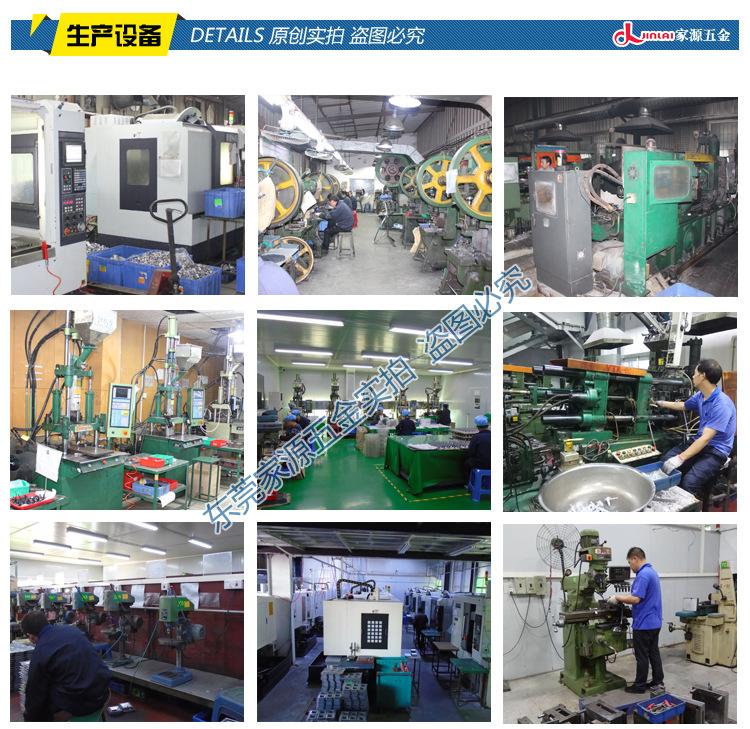
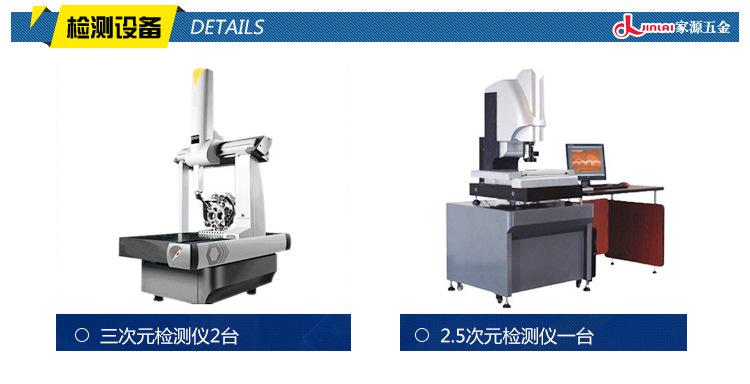
Fundição de precisão em liga de alumínio, equipamento mecânico, acessórios de hardware, processamento personalizado, fábrica de fundição sob pressão de liga de alumínio de Dongguan
Existem muitas dificuldades na galvanoplastia de peças fundidas de liga de alumínio. Devido às propriedades químicas ativas do alumínio, o potencial eletroquímico é muito
É frequentemente negativo, tem alta afinidade por oxigênio e é facilmente oxidado. Também é anfotérico, instável e complexo reage quimicamente em ácidos e bases; a galvanoplastia (ou galvanoplastia) em alumínio pode ser bem-sucedida porque o revestimento
A tensão interna da camada,
O novo equipamento de fundição sob pressão de liga de alumínio tem as características de aceleração de injeção multiestágio, especialmente a máquina de fundição sob pressão Buhler. A função de injeção multiestágio do dispositivo de fundição sob pressão tem mais de 10 estágios de aceleração.
Função de velocidade.
Quando usado. A velocidade de queima é rápida, e a velocidade do portão no molde aumenta bruscamente, resultando em corrosão e aderência do molde no estágio inicial de uso. Devido à ocorrência de aderência, geralmente acredita-se que o revestimento do agente de liberação não é
A expansão do calor grudará no martelo. O ferro no cadinho de ferro fundido é mais facilmente derretido em uma liga em altas temperaturas, e a reação entre o alumínio e o ferro é acelerada. O composto intermetálico ferro-alumínio forma partículas duras, causando o martelo e
Desgaste excessivo do pescoço de ganso. O ferro no cadinho de ferro fundido tem mais probabilidade de derreter em uma liga em altas temperaturas, e a reação entre alumínio e ferro será acelerada. Os compostos intermetálicos de ferro-alumínio formam partículas duras, fazendo com que a cabeça do martelo e o pescoço de ganso se desgastem excessivamente.
Desgaste extenso. Aumento correspondente no consumo de óleo. Quanto maior a temperatura, maior a temperatura de cristalização, menores as propriedades mecânicas. A baixa fluidez da liga (quando o ponto de fusão é muito baixo) não é propícia à formação e afeta a qualidade da superfície da fundição sob pressão.
A fundição centralizada pode garantir a estabilidade da composição da liga.
Aquecimento elétrico: O aquecimento depende principalmente de tubos de aquecimento, que são fáceis de limpar e usar. A desvantagem é que a distância de radiação de calor é pequena. Portanto, deve ser
Pré-aqueça o molde a uma certa temperatura e mantenha uma certa faixa de temperatura durante todo o processo de produção. Ao pré-aquecer o molde, o fluxo rápido de líquido metálico no molde devido ao resfriamento é evitado.
A velocidade é reduzida, o que evita o choque térmico do metal fundido no molde de baixa temperatura e prolonga a vida útil do molde.
Um bom controle da temperatura do molde pode encurtar muito o tempo de produção da unidade e reduzir a pulverização do agente de liberação
A quantidade de revestimento pode estender a vida útil do molde, melhorar a qualidade da fundição sob pressão e melhorar muito os benefícios econômicos. No processo de pós-processamento, nenhuma limpeza é feita, ou água simples não pode ser usada para limpeza completa, e liga de alumínio de fundição sob pressão
A fundição sob pressão deve controlar rigorosamente cada processo, o problema da fundição sob pressão de liga de alumínio preto pode ser controlado, reduzindo assim os custos de produção, melhorando a qualidade da produção e fazendo uso racional dos recursos.
Quanto maior a solubilidade do hidrogênio em solução de alumínio, menor a solubilidade em alumínio sólido, então o hidrogênio precipita para formar buracos durante a solidificação. Fonte de hidrogênio:
Fluido de fundição sob pressão
Primeiro, o gás
As causas dos furos foram identificadas e medidas correspondentes foram tomadas.
(1) Seque e limpe a liga. (2) Controle a temperatura para evitar superaquecimento e exaustão. (3) Seleção razoável dos parâmetros do processo de fundição sob pressão, especialmente injeção
(4) O enchimento sequencial ajuda a descarregar o gás da cavidade, e a comporta e a comporta são longas o suficiente (maiores que 50 mm), o que favorece o fluxo suave do líquido e do gás da liga.
A espessura da porta, a direção da porta e a localização das aberturas podem ser alteradas. A área da seção transversal da seção transversal não deve ser inferior a 60% da área da seção transversal da porta interna, caso contrário, o efeito de descarga será
(5) Escolha um revestimento com bom desempenho e controle a quantidade de pulverização.
