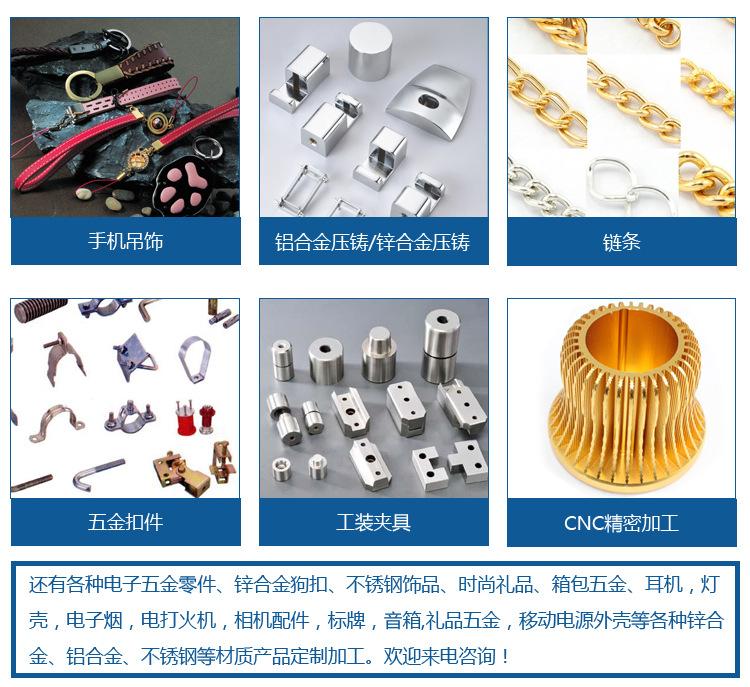
Los fabricantes suministran piezas de fundición de precisión de carcasa, procesamiento de fundición a presión, maquinaria de alta calidad, piezas de metal, fundición a presión, personalizadas no estándar
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo





Automóvil club británico

Durante el proceso de fundición a presión, si el gas de la cavidad no puede descargarse con normalidad y su presión alcanza cierto nivel, invadirá el metal fundido y formará poros en la pieza fundida. Estos poros son invasivos.
Hay dos formas de resolver el problema de los poros invasivos. Una es reducir la cantidad de gas emitido por el material de moldeo. La otra es tomar medidas de proceso apropiadas para facilitar la salida del gas manteniendo la cantidad de gas emitido sin cambios, evitando así que el gas invada el metal fundido y, por lo tanto, evitando la aparición de defectos porosos.
Cuando la compacidad es razonable, el molde de arena no se dañará durante el giro y el transporte, puede soportar el impacto del metal fundido durante el vertido y puede descargar rápidamente el gas para evitar defectos de porosidad en la fundición.
Para todo el molde con un molde superior plano, el gas en la cavidad del molde puede descargarse a través del espacio de la superficie de partición durante el vertido, y no es necesario establecer orificios de ventilación especiales. Algunos orificios de ventilación oscuros pueden perforarse en el área por encima de la fundición en el molde superior para descargar el gas generado en la arena de moldeo debido a la alta temperatura del metal fundido.
Cuando se debe colocar un tubo ascendente en el molde superior para compensar la contracción, si no afecta el efecto de compensación de contracción, intente colocar el tubo ascendente en el punto más alto de la cavidad para facilitar la eliminación y el escape de escoria.
Cuando la superficie superior de la cavidad es un plano relativamente grande, intente adoptar el vertido inclinado, coloque el respiradero abierto o la mazarota en un punto alto, y cuando se vierte el metal fundido y el nivel del líquido en la cavidad sube, el gas y la escoria son impulsados al punto alto de la cavidad y descargados suavemente por el respiradero abierto o la mazarota.
Algunas medidas para que las empresas de fundición a presión lidien con los poros
Al hacer un núcleo pequeño con una forma simple, generalmente es necesario perforar un orificio de aire en el centro del núcleo para facilitar la descarga de gas en el núcleo.
Durante el vertido, el gas generado en el macho de arena se descarga al cabezal del macho a través del orificio de ventilación del macho, y debería poder descargarse suavemente fuera del molde. Si no se descarga suavemente, aún entrará en la cavidad del molde a través del espacio del cabezal del macho, causando defectos de porosidad en la fundición. Por lo tanto, se debe colocar un conducto de aire en la posición correspondiente del orificio de ventilación del macho en el asiento del cabezal del macho para asegurar que el gas en el macho de arena pueda descargarse suavemente fuera del molde. Al formular las medidas de escape para el cabezal del macho, un factor que no se puede ignorar es: prestar atención al hecho de que durante el vertido, el metal fundido entra en el conducto de aire del macho de arena a través del espacio entre el cabezal del macho y el asiento del cabezal del macho, y el conducto de aire se sella, de modo que el gas en el macho de arena no puede descargarse.
Una salida de aire abierto debe colocarse en una posición alta por encima de la cavidad, y el área total de la sección transversal de la salida de aire debe ser mayor o igual al área total de la sección transversal de la compuerta interna para asegurar la descarga sin obstrucciones del gas en la cavidad.
Diseñar correctamente el sistema de colada, la forma y el tamaño de la copa de colada, y evitar diseñar una compuerta externa circular o una copa de colada circular, ya que este tipo de compuerta generará vórtices. Debe haber una cavidad de compuerta debajo del bebedero, y el diseño del canal transversal debe evitar giros bruscos. Se debe asegurar que el metal fundido llene la cavidad suavemente y sin impacto, y se debe eliminar el fenómeno de succión de aire y arrastre de aire en el sistema de colada. Al verter, la boca del cucharón debe estar lo más cerca posible o alineada con la copa de colada, y se debe prestar atención a controlar el tamaño del flujo de líquido de vertido, para que el metal fundido no salpique, se rompa o forme corrientes de remolino.
Especialmente en la producción de fundiciones grandes, tomar medidas específicas del proceso, diseñar razonablemente el sistema de colada e iniciar oportunamente durante el proceso de colada, etc., evitará la aparición de poros invasivos y garantizará la integridad de las fundiciones.