Artículos similares
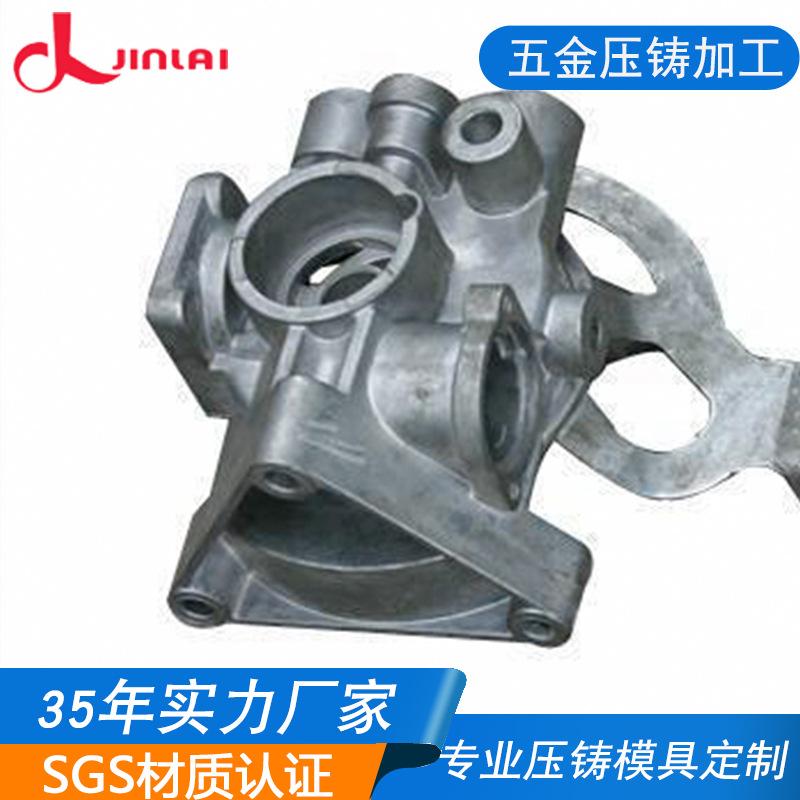
Dongguan fundición a presión de zinc fundición a presión de aleación de zinc de alta resistencia molde para fundición a presión de piezas de automóvil Planta de procesamiento de fundición a presión de precisión
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo



Automóvil club británico
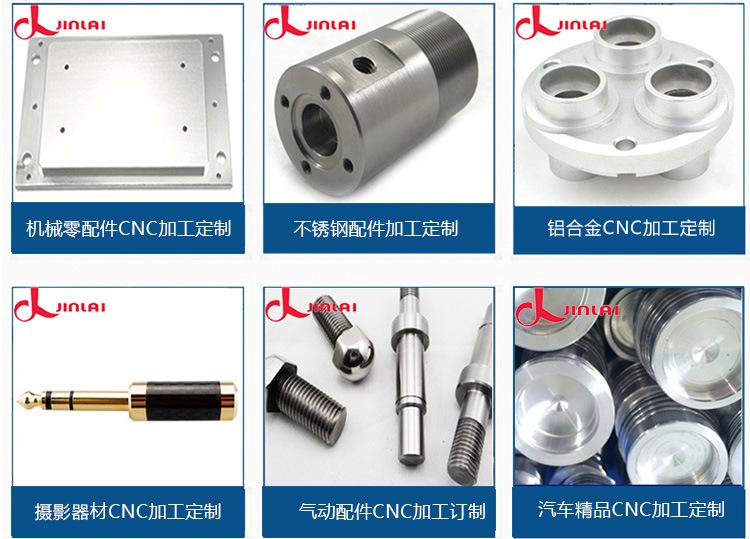
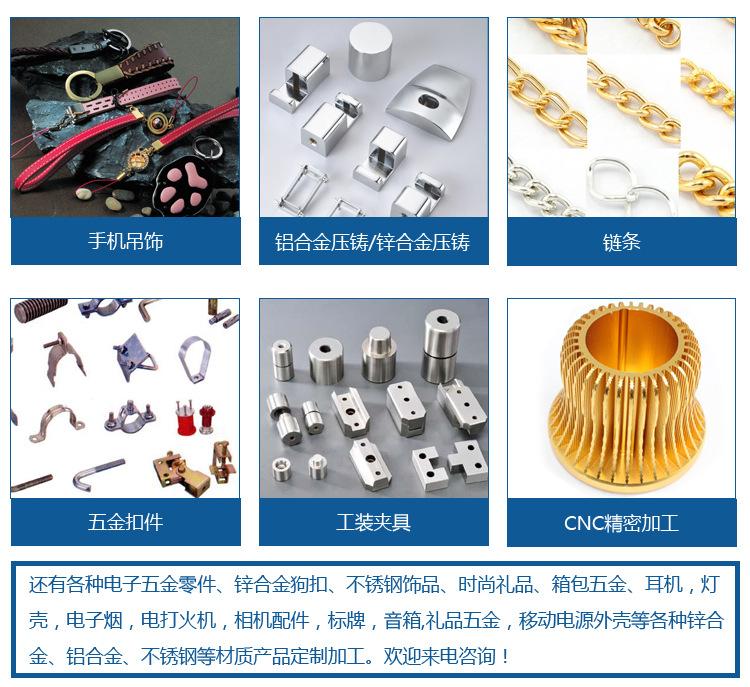
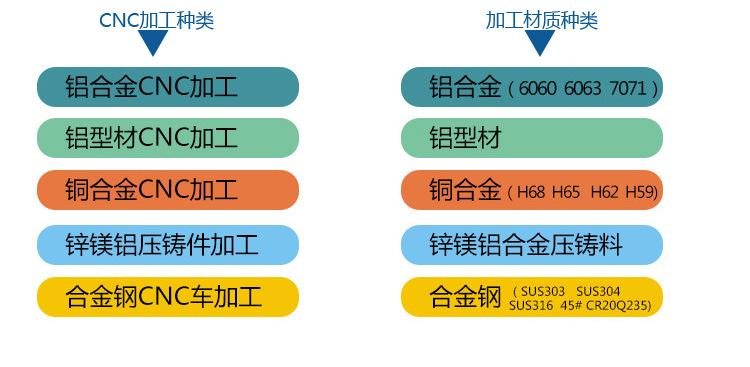
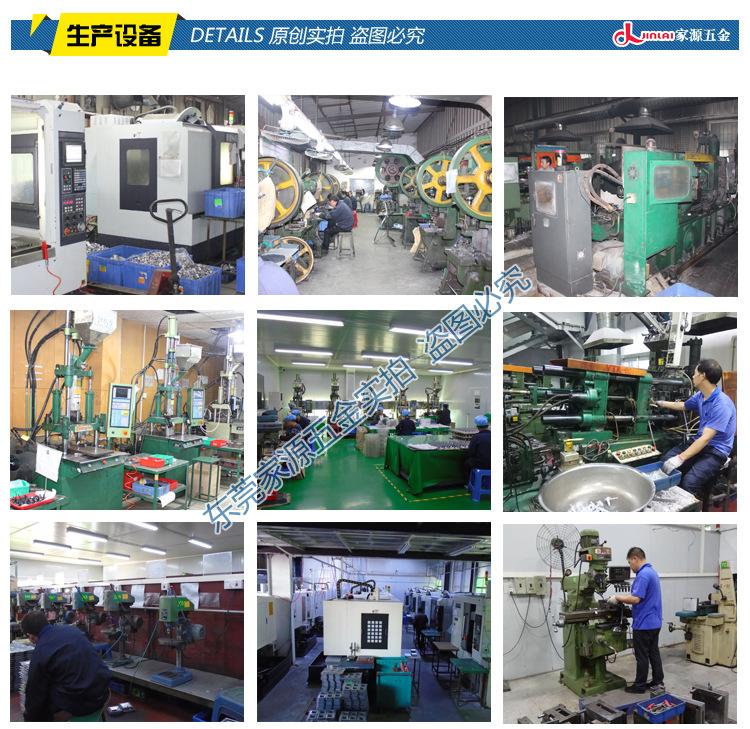
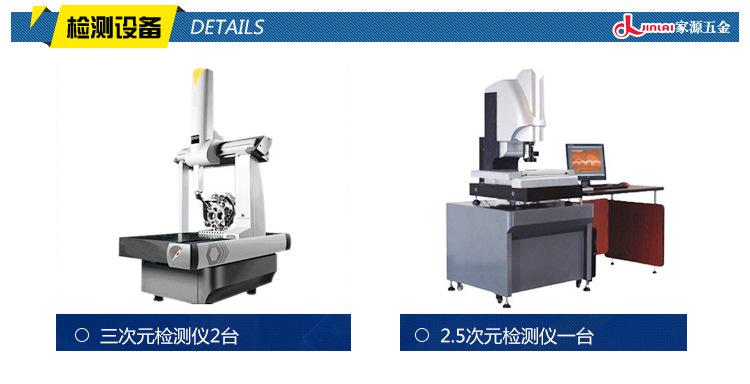
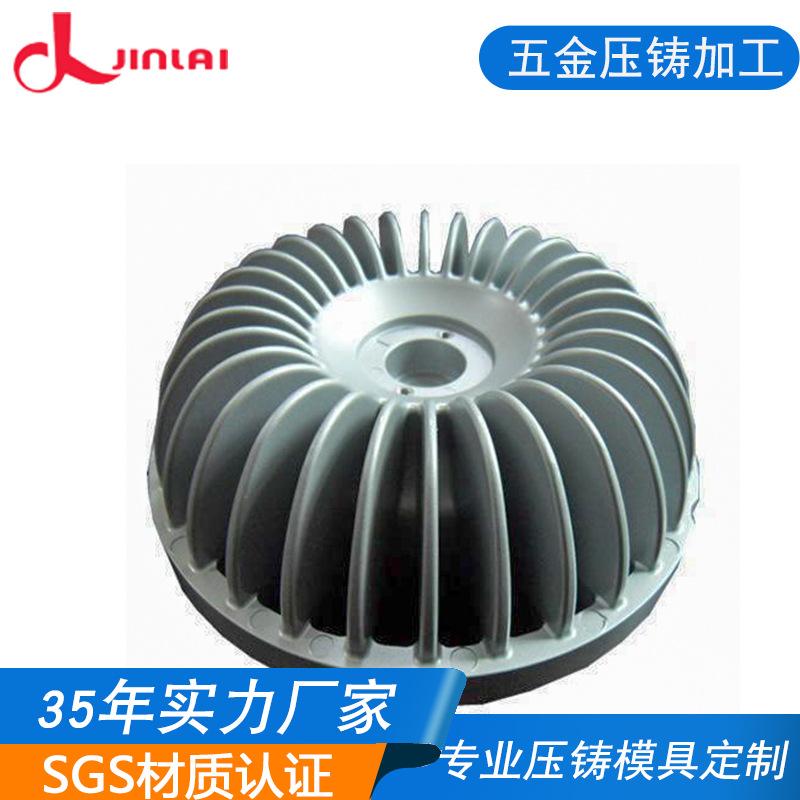
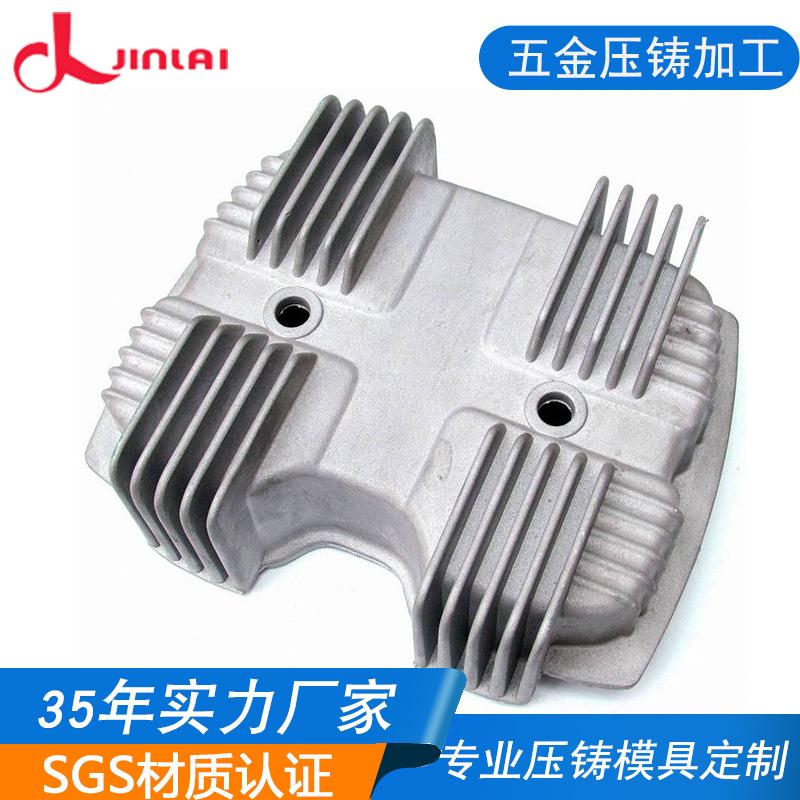
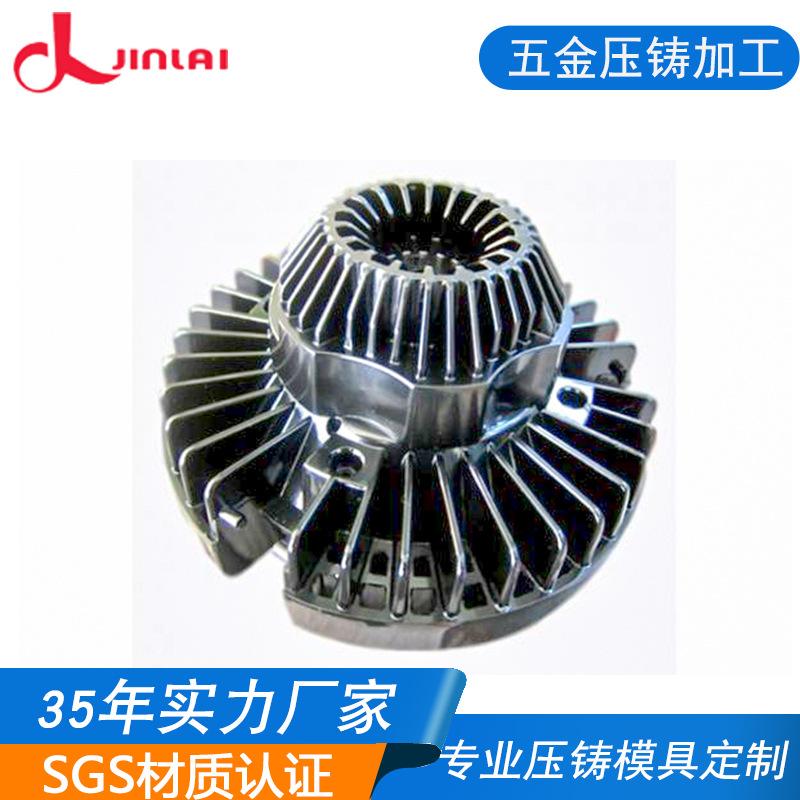
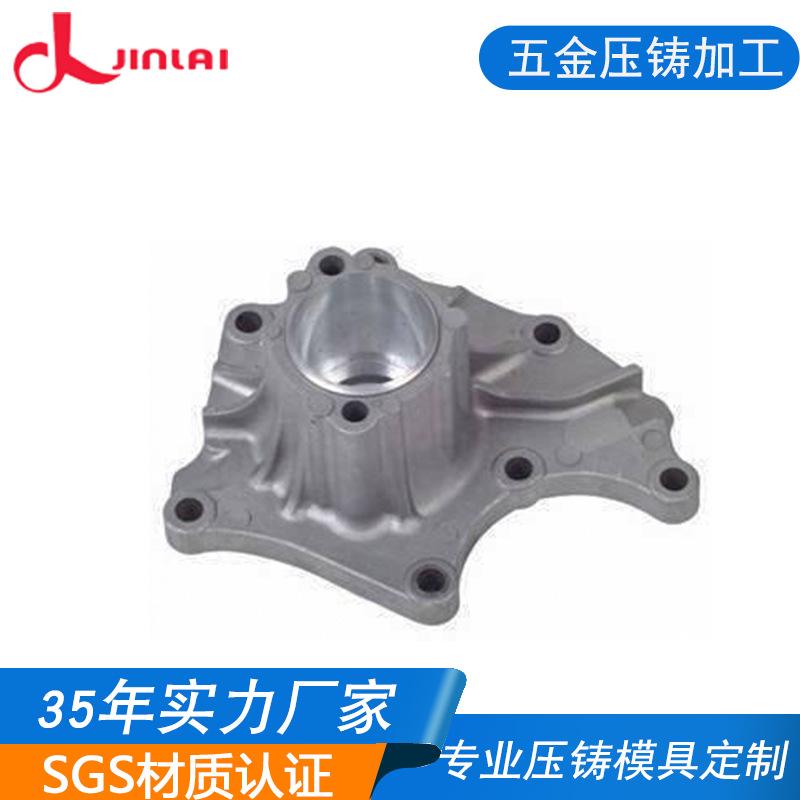
Fundición a presión de zinc aleación de zinc de alta resistencia molde de fundición a presión para piezas de automóvil fábrica de procesamiento de fundición a presión de precisión
La calidad de las piezas fundidas a presión incluye la calidad de apariencia, la calidad inherente y la calidad de uso. La calidad de apariencia se refiere a la rugosidad, la calidad superficial, la tolerancia dimensional, la tolerancia posicional y la desviación de calidad de la superficie de la fundición;
La calidad interna se refiere a los ingredientes químicos, las propiedades físicas y mecánicas de la fundición, la microestructura de la fase dorada y los agujeros en el interior de la fundición, los objetos mezclados y las grietas; la calidad de uso se refiere a
Diversos requisitos de uso y propiedades de trabajo, como resistencia al desgaste, resistencia a la corrosión, maquinabilidad, soldabilidad, etc.
Durante el proceso de producción de fundición a presión de aleación de aluminio, se produjo un fenómeno adhesivo o pegajoso severo en la parte de colada del molde de aleación de aluminio. La aleación de aluminio se adhiere a la pared alrededor del puerto.
Esta situación aparece más en el molde nuevo.
Muchos, tales como ajustes irrazonables de los parámetros del proceso, diseño irrazonable del colado del molde, la rigidez o rugosidad superficial del molde, etc.
Ajuste de los parámetros del proceso de fundición a presión: El ajuste de los parámetros del proceso sobre el impacto de los moldes pegados también es muy grande, como la presión y la velocidad, la temperatura de vertido del agua de la aleación, la temperatura del molde, etc., por lo que según
La estructura y los requisitos de uso de las fundiciones se calculan para calcular parámetros de proceso razonables.
(1) El flujo de presión metálica con alta regulación de presión y velocidad aumentará la unión de aleaciones y moldes. La presión y la velocidad son dos factores que se complementan y restringen mutuamente.
La presión de fundición a presión y la velocidad de llenado deben ajustarse de forma continua. (2) Control de la temperatura del molde de aleación de aluminio: Cuanto mayor sea la temperatura del molde, más fácil será producir adherencia al molde.
Podemos usar un termómetro infrarrojo para detectar las partes pegadas del molde y controlar la temperatura del molde entre 150℃ y 220℃ para que el molde alcance el equilibrio térmico.
El requisito es establecer la temperatura entre 610℃~680℃ para reducir la formación de moho adherido.
(3) Atascamiento del molde en la entrada: Mejore el bebedero del molde. La alta velocidad de la entrada aumenta la temperatura local del molde donde el flujo de metal impacta la pared del molde, lo que acelera la formación de atascamiento del molde.
Considerando reducir la velocidad de la compuerta, aumentamos el área de sección transversal de la compuerta y ajustamos la velocidad de inyección para reducir la velocidad de la compuerta y disminuir la formación de pegado en el molde.
El uso de agente desmoldeante: El agente desmoldeante ayuda a reducir la adhesión, y es necesario usar un buen agente de moldeo. Un agente desmoldeante puede formar una capa de membrana protectora entre la fundición y el molde.
Para prevenir el moho de la adhesión del molde.
Como resultado, se evapora rápidamente y no puede adherirse a la superficie del molde. La temperatura ideal para que el agente desmoldante forme una película protectora en la superficie del molde es de 200℃~250℃.
Los métodos de tratamiento pueden prevenir la aparición de moho adherido. Se deben utilizar materiales especiales con puntos de fusión más altos para tratar la superficie del molde y evitar la adherencia en el lugar donde ocurre la adherencia en la superficie del molde.
La posición del molde utiliza varios materiales para evitar que el molde se pegue, para tratar la superficie del molde, aumentar la dureza del material de la superficie del molde a altas temperaturas y reducir la actividad de la superficie del molde para evitar
Moldeado por adhesión y otros métodos.