Artículos similares
Procesamiento de fundición a presión de aleación de aluminio procesamiento de molde de fundición a presión de alta presión muestra de dibujo producción de procesamiento de fundición a presión de aleación de aluminio
Cantidad

Automóvil club británico
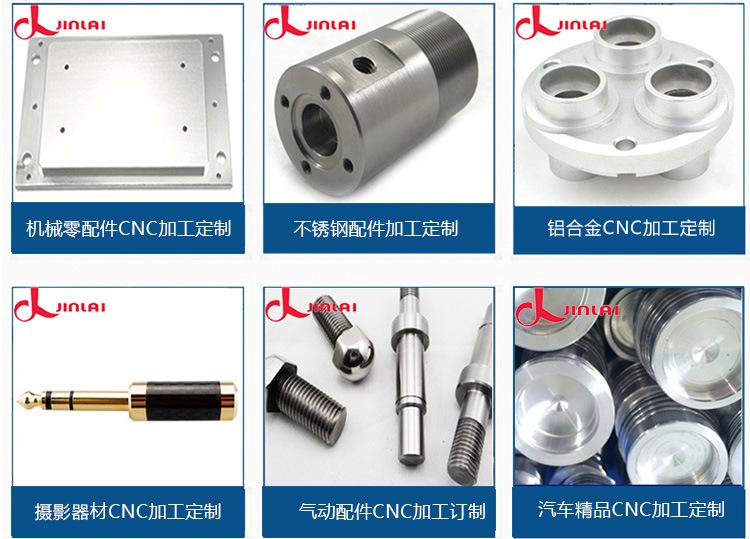
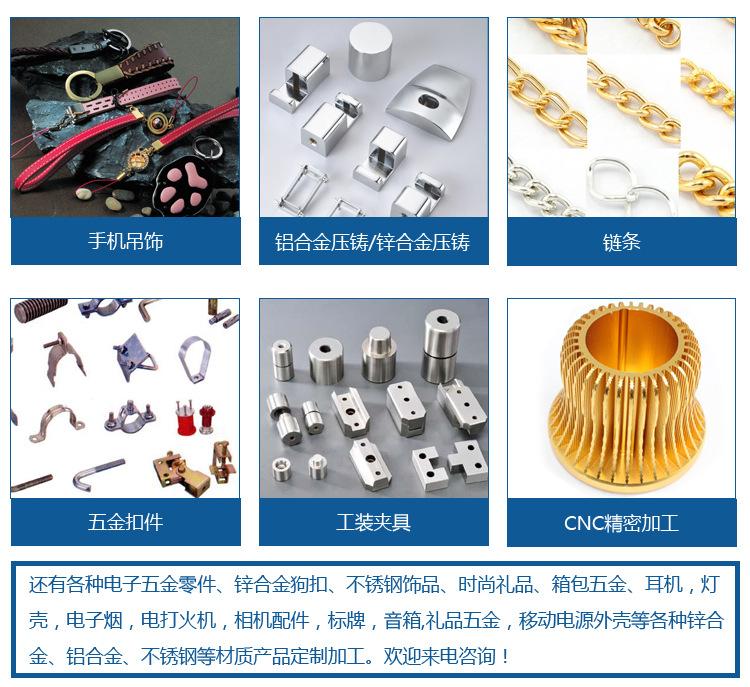
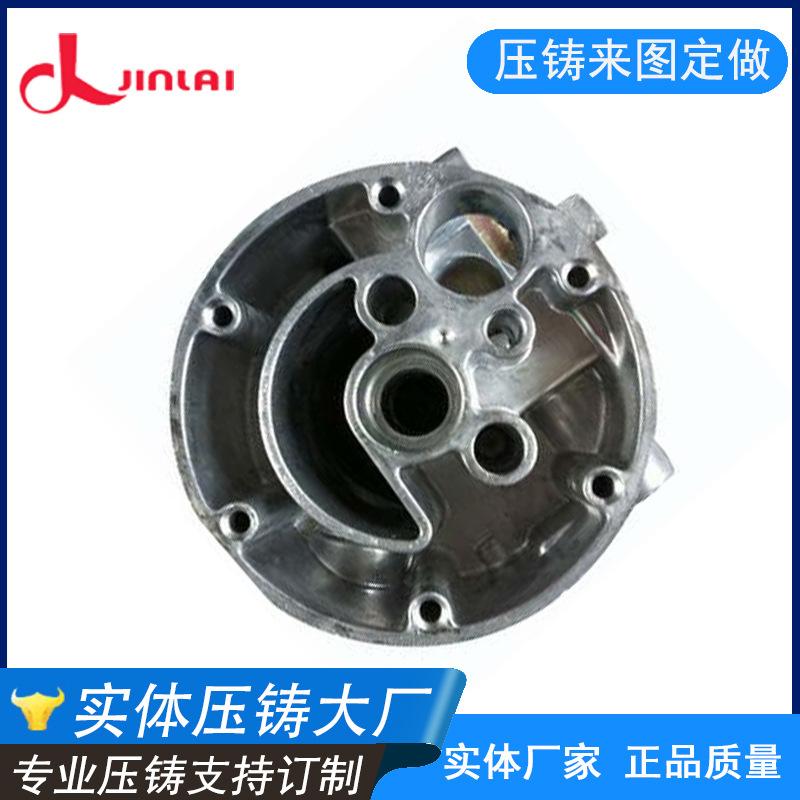
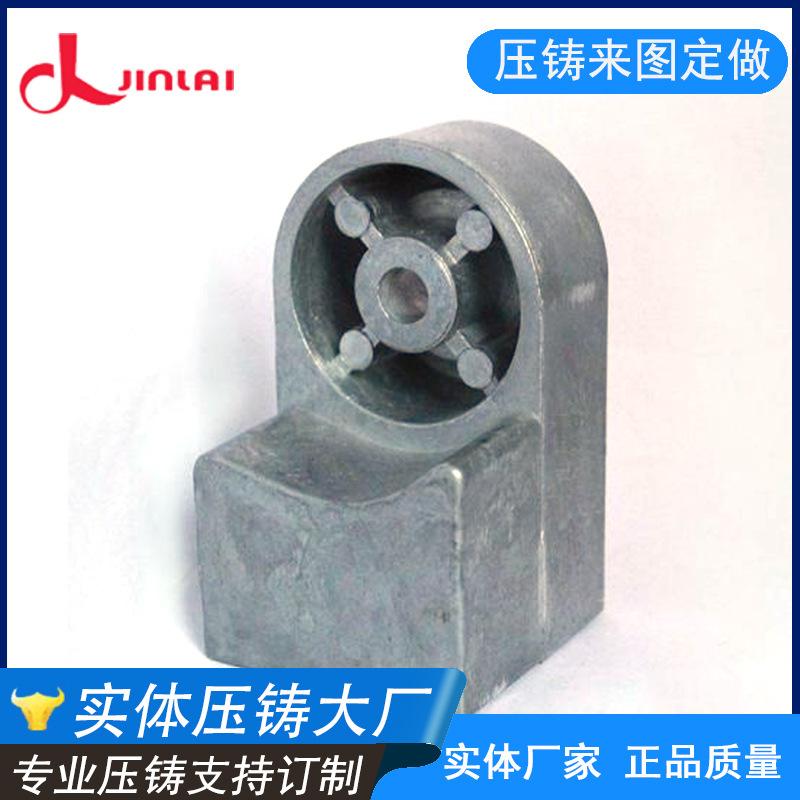
Procesamiento de fundición a presión de aleación de aluminio Procesamiento de moldes de fundición a presión a alta presión Procesamiento de fundición a presión de aleación de aluminio
Hay muchas dificultades en el galvanoplastiado de fundiciones a presión de aleación de aluminio. Debido a las propiedades químicas activas del aluminio, el potencial electroquímico es muy negativo, tiene una alta afinidad por el oxígeno y se oxida fácilmente. También es anfótero e inestable.
de, reacciones químicas complejas en ácidos y álcalis; el galvanizado (o electrodeposición) sobre aluminio puede ser exitoso debido a la tensión interna del recubrimiento,
El nuevo equipo de fundición a presión de aleación de aluminio tiene las características de aceleración de inyección multietapa.
La máquina de fundición a presión Buhler es particularmente destacada. La función de inyección multietapa del dispositivo de fundición a presión tiene más de 10 niveles de función de aceleración.
Cuando se usa. La velocidad de quemado es rápida, la velocidad de la compuerta en el molde aumenta bruscamente, lo que lleva a
El molde se corroerá y se pegará en la etapa inicial de uso. Debido a la ocurrencia de pegado, generalmente se considera que el recubrimiento del agente desmoldeante no es bueno, y la expansión térmica se pegará al cabezal del martillo. El hierro en el crisol de fundición es más fusible a alta temperatura.
La reacción entre el aluminio y el hierro se acelera. Los compuestos intermetálicos de hierro-aluminio forman partículas duras, causando un desgaste excesivo en la cabeza del martillo y el cuello de cisne. El hierro en el crisol de fundición es más propenso a fundirse en una aleación a altas temperaturas.
La reacción entre el aluminio y el hierro se acelerará. Los compuestos intermetálicos de hierro-aluminio forman partículas duras, causando un desgaste excesivo del cabezal del martillo y del cuello de cisne. El consumo de aceite correspondiente aumenta. Cuanto mayor sea la temperatura, mayor será la temperatura de cristalización.
Cu menores propiedades mecánicas, peor es la fluidez de la aleación (cuando el punto de fusión es demasiado bajo), lo cual no favorece el moldeo y afecta la calidad superficial de la fundición a presión. La fundición concentrada puede asegurar la estabilidad de la composición de la aleación.
Calefacción eléctrica: Calefacción principal
Dependiendo del tubo calefactor, es fácil de limpiar y conveniente de usar. La desventaja es que la distancia de radiación de calor es pequeña. Antes de instalar el molde, limpie a fondo la superficie de instalación de la máquina y la superficie de instalación del molde. Generalmente, la forma es simple
Producción de núcleos pequeños, usualmente con un agujero central en el agujero del núcleo para facilitar la descarga del gas del núcleo.
Durante el proceso de colada, el gas generado en el macho de arena se descarga a través de los poros del macho de hierro hacia la parte posterior del cabezal del macho.
, se puede descargar suavemente hacia el exterior del molde. Si el gas no se descarga suavemente, aún entrará en la cavidad a través del espacio de la cabeza del núcleo, causando poros en la fundición.
Un conducto de ventilación debe colocarse en la posición correspondiente del orificio de salida del macho en el asiento para asegurar que el gas dentro del macho de arena pueda ser descargado suavemente hacia el exterior del modelo.
El primer factor es: prestar atención al verter el metal líquido en el cabezal del núcleo, el espacio entre los cabezales del núcleo entra en la vía aérea del núcleo de arena, y la vía aérea se sella para que el gas en el núcleo de arena no pueda ser descargado.
La escoria generalmente contiene 90% de aleación de aluminio. La tasa de reacción de la escoria de aluminio aumenta exponencialmente con el aumento de la temperatura de fusión. En circunstancias normales, la producción de escoria del lingote de aleación de aluminio original es inferior al 1%, oscilando entre el 0.3-0.5%.
La cantidad de escoria producida por la boquilla de refusión y la pieza de trabajo de desecho es generalmente entre el 2% y el 5%. Reducir la generación de escoria de aluminio. El propósito principal de este método es reducir el proceso de llenado de gas de inclusión metálica.
Mejorar las propiedades mecánicas de las fundiciones. El método de llenado laminar tiene baja eficiencia de producción, un proceso de operación complejo y un difícil control de los parámetros del proceso, por lo que no se utiliza ampliamente en la producción real.
El gas se extrae de la cavidad del molde y el vacío se llena con metal líquido, mejorando así las propiedades mecánicas de la fundición.
