El texto en las imágenes se puede traducir
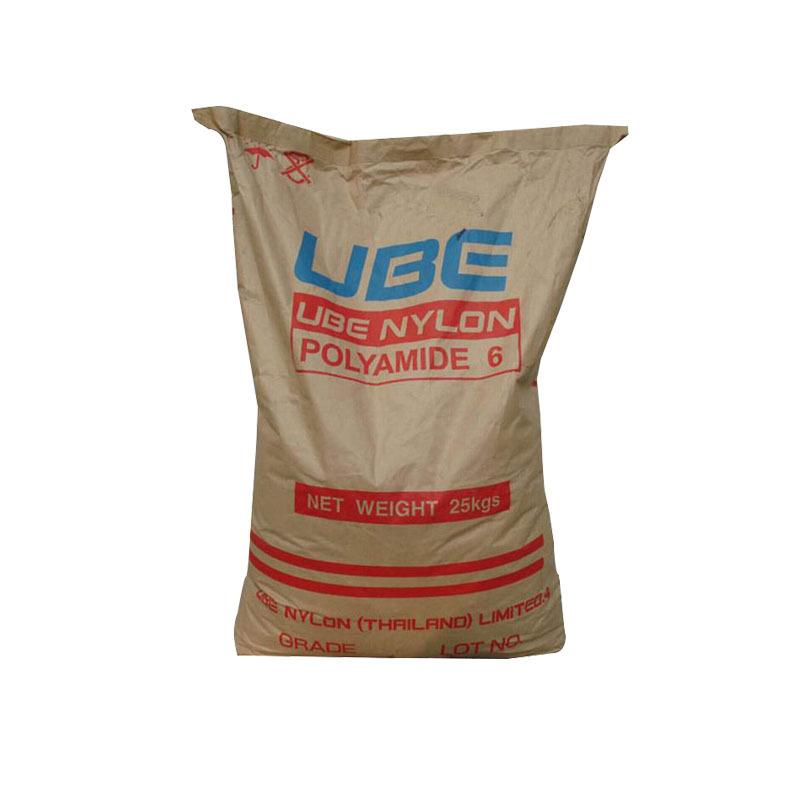
1013b Japón Ube PA6 grado inyección retardante de llama libre de halógenos resistente a altas temperaturas nylon 6 reforzado resistente a químicos PA6 1013b
110 días
$862.800 pedido mín (200 uds)
Producto 5.0
Proveedor 4.5
Cantidad
Standard material*injection grade*1.14*none*150*v-2*2.5%
Productos similares a un precio más bajo





Especificaciones del producto
Origen
Japan
País natal
Japan
Nivel de característica
Flame retardant grade
Nivel de uso
General grade
Marca
Ube, japan
Especificaciones y modelos
Standard material*injection grade*1.14*none*150*v-2*2.5%
Origen
Japan
País natal
Japan
Nivel de característica
Flame retardant grade
Nivel de uso
General grade
Marca
Ube, japan
Especificaciones y modelos
Standard material*injection grade*1.14*none*150*v-2*2.5%
Origen
Japan
País natal
Japan
Nivel de característica
Flame retardant grade
Nivel de uso
General grade
Marca
Ube, japan
Especificaciones y modelos
Standard material*injection grade*1.14*none*150*v-2*2.5%
Detalles del producto
El texto en las imágenes se puede traducir
|
PA6 también conocido como Nailon 6Es una partícula blanco lechoso translúcida u opaca con las características de termoplasticidad, ligereza, buena tenacidad, resistencia química y durabilidad. Generalmente se utiliza en piezas automotrices, piezas mecánicas, productos electrónicos y eléctricos, accesorios de ingeniería y otros productos.
Rango de Aplicación de PA6
Se utiliza ampliamente en la producción industrial para fabricar cojinetes, engranajes circulares, levas, engranajes cónicos, varios rodillos, poleas, impulsores de bombas, aspas de ventiladores, engranajes helicoidales,
Hélices, tornillos, tuercas, juntas, sellos de alta presión, sellos resistentes al aceite, contenedores resistentes al aceite, carcasas, mangueras, fundas de cables, tijeras
Manguitos de poleas, guías de cepilladoras, asientos de válvulas de distribución electromagnéticas, equipos de envejecimiento en frío, revestimientos, jaulas de cojinetes, diversas tuberías de aceite en automóviles y tractores,
Pistones, cuerdas, correas de transmisión, materiales cero niebla para maquinaria textil y equipos industriales, así como artículos de primera necesidad y películas de embalaje, etc.
PA6
Tecnología de procesamiento
PA6Tratamiento de secado:
porquePA6Es fácil que absorba humedad, por lo que se debe prestar especial atención al secado antes del procesamiento. Si el material se suministra en un embalaje impermeable, es fácil que absorba humedad.
El recipiente debe mantenerse hermético. Si la humedad es superior al 0,2 %, se recomienda secarlo al aire caliente a más de 80 °C durante 16 horas.
Si la superficie estará expuesta durante más de 8 horas, se recomienda realizar un secado al vacío a 105°C durante más de 8 horas.
PA6Temperatura de fusión:
230-280℃, 250-280℃ para variedades reforzadas.
PA6Temperatura del molde:
Entre 80 y 90 °C, la temperatura del molde afecta significativamente la cristalinidad, y esta, a su vez, afecta las propiedades mecánicas de las piezas de plástico. Cristalización para componentes estructurales.
La temperatura del molde es muy importante, por lo que se recomienda una temperatura de molde de 80-90 °C. Para piezas de plástico de paredes delgadas con un proceso largo, también se recomienda usar una temperatura de molde más alta.
Una temperatura alta del molde puede mejorar la resistencia y la rigidez de las piezas de plástico, pero reduce su tenacidad. Si el espesor de la pared es superior a 3 mm, se recomienda utilizar una temperatura baja de 20-40 °C.
Molde: Para materiales reforzados con fibra de vidrio, la temperatura del molde debe ser superior a 80°C.
PA6Presión de inyección:
Generalmente entre 750-1250 bar (dependiendo del material y el diseño del producto)
PA6Velocidad de inyección:
Alta velocidad (ligeramente menor para materiales reforzados)
PA6Corredores y puertas:
El tiempo de solidificación del PA6 es muy corto, por lo que la ubicación de la compuerta es fundamental. El diámetro de la compuerta no debe ser inferior a 0,5*T (donde T es el espesor de la pieza de plástico).
Si se utiliza un canal caliente, el tamaño de la compuerta debe ser menor que si se utiliza un canal convencional, porque el canal caliente puede ayudar a evitar que el material se solidifique prematuramente.
El diámetro mínimo de la puerta debe ser de 0,75 mm.
Tabla de Datos de Contracción PA6
Abreviatura inglesa Abreviatura china Especificación Gravedad específica Tasa de contracción %
PA Poliamida (Nylon) PA66 1.13-1.15 0.8-1.5 PA Poliamida (Nylon) PA66GF30 1.38 0.5 PA Poliamida (Nylon) PA6 1.12-1.14 0.8-1.5 PA Poliamida (Nylon) PA6GF30 1.35-1.42 0.4-0.6 PA Poliamida (Nylon) PA66/PA6 1.08-1.14 0.5-1.5 PA Poliamida (Nylon) PA6/PA12 1.06-1.08 1.1 PA Poliamida (Nylon) PA6/PA12GF30 1.31-1.38 0.3 PA Poliamida (Nylon) PA6/PA9 1.08-1.1 1-1.5 PA Poliamida (Nylon) PA6/PA10 1.07-1.09 1.2 PA Poliamida (Nylon) PA6/PA10GF30 1.31-1.38 0.4
|
|


Total