Artículos similares
Herramienta profesional de limpieza de fondo y fresado de 6 mm, herramienta de fondo para fresado de mesa con chaflán, cabezal de corte para máquina de recortar, herramienta para máquina de grabado
Variaciones
Coincidencias exactas a un precio más bajo

Productos similares a un precio más bajo
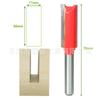

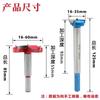
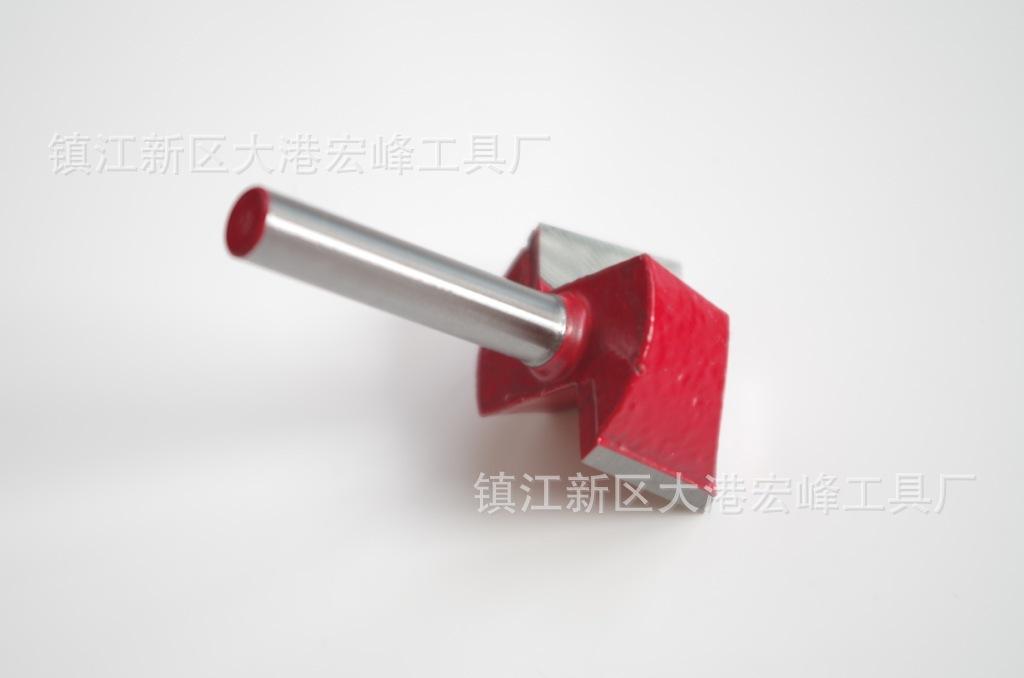

Material:Carburo
Sea aplicable: Acrílico, PVC, MDF, madera y otros materiales
Características:La concentricidad de esta herramienta está dentro de 0.1 MM, el corte es bueno, el acabado es alto y es un grabado tridimensional de alta precisión.

Instrucciones de uso:
1. Intente bajar la posición de agarre de la herramienta tanto como sea posible, es decir, intente acortar la longitud del cabezal de la herramienta expuesto en la parte inferior del mandril.
2. El mandril del eje de la máquina sujeta la herramienta inestablemente, causando vibración. Reduzca apropiadamente la velocidad de rotación y la velocidad de avance para verificar si hay alguna materia extraña en el mandril o si hay algún problema con el dispositivo de fijación.
3. Ajuste la relación de velocidad de rotación a velocidad de movimiento. (Generalmente, ajústela a aproximadamente 10:1) Cuando lo use en la máquina, reduzca la velocidad de rotación apropiadamente.
4. Cuando el eje de mecanizado está inclinado y la trayectoria de rotación de la herramienta es en forma de arco (aparecen líneas de vibración), use el RELOJ COMPARADOR para verificar la verticalidad de la rotación de la herramienta. Si la inclinación es demasiado grande, reemplace o ajuste el mandril para hacerlo vertical.
5. Al iniciar el procesamiento, comience lentamente (velocidad de movimiento) y luego aumente gradualmente la velocidad de movimiento final, pero no debe ser demasiado rápido.
Problemas y soluciones en el grabado:
|
pregunta |
razón |
Solución |
|
Rotura de fresa |
La velocidad de alimentación es demasiado rápida, la velocidad es demasiado lenta |
Reducir la velocidad de avance o aumentar la aceleración |
|
Demasiado margen de corte |
Reducir el volumen de corte |
|
|
La herramienta se extiende demasiado y el área de sujeción es demasiado pequeña. |
Minimice la parte sobresaliente tanto como sea posible y asegúrese de que el ángulo de sujeción sea más de 4 veces el del mango. |
|
|
Desgaste severo en el filo de corte |
Cambie la herramienta y rectifíquela de nuevo, o reduzca la velocidad de corte |
|
|
La precisión del accesorio es demasiado pobre |
Luminaria de repuesto |
|
|
Husillo o accesorio flojo |
Ajuste el husillo o el accesorio |
|
|
La superficie de mecanizado es compleja y hay demasiados ángulos. |
Ajustar parámetros de corte, método de programación |
|
|
La pieza de trabajo no está fijada de forma estable |
Mejorar los accesorios para asegurar la estabilidad de la pieza de trabajo |
|
|
Pobre evacuación de viruta y adherencia severa de viruta |
Reseleccionar modelo de herramienta y cambiar método de refrigeración |
|
|
La hoja se rompe fácilmente |
La velocidad de avance es demasiado rápida, el filo es demasiado afilado o el filo es demasiado afilado |
Reduzca la velocidad de avance y use una lima de diamante para biselar y suavizar el filo |
|
La precisión del mandril es demasiado pobre o la instalación es deficiente |
Reemplace el mandril o limpie los residuos en el mandril |
|
|
La rigidez de la abrazadera es demasiado pobre y el agarre no es lo suficientemente fuerte |
Reducir parámetros de corte |
|
|
La pieza de trabajo tiene una forma compleja y demasiados rincones muertos |
Reducir parámetros de corte y métodos de programación |
|
|
La pieza de trabajo no está instalada firmemente |
Mejorar los accesorios para asegurar la estabilidad de la pieza de trabajo |
|
|
Dirección de corte incorrecta |
Generalmente, el fresado descendente se utiliza para cortar |
|
|
Impurezas en el material |
Presta atención al material y a la velocidad de corte |
|
|
La hoja es fácil de llevar |
La velocidad de rotación es demasiado rápida o la velocidad de avance es demasiado lenta. |
Reducir el número de revoluciones o aumentar la velocidad de avance |
|
La precisión del husillo o del dispositivo no es alta |
Ajustar la precisión del husillo o reemplazar el accesorio |
|
|
Mala evacuación de viruta, virutas pegándose a la hoja |
Elija el modelo de herramienta adecuado para mejorar la evacuación de viruta |
|
|
El material de la pieza de trabajo es desconocido y el modelo de herramienta se seleccionó incorrectamente. |
Determine el material y seleccione la herramienta correspondiente del catálogo |
|
|
Selección incorrecta de fluido de corte |
Elegir el fluido de corte adecuado |
|
|
Dirección de corte incorrecta |
Seleccionar método de fresado descendente |
|
|
Acabado superficial pobre |
La velocidad de alimentación es demasiado rápida o la velocidad de rotación es demasiado lenta |
Disminuir la velocidad de avance o aumentar la velocidad de rotación |
|
Desgaste severo de la herramienta |
Reemplazo de herramientas |
|
|
La precisión del rectificado de herramientas no es alta |
Se recomiendan herramientas nuevas para el acabado |
|
|
Demasiada acumulación de virutas |
Retirar chips y cambiar método de refrigeración |
|
|
Selección incorrecta de fluido de corte |
Elegir el fluido de corte adecuado |
|
|
Vibración grande de la herramienta |
Elija un accesorio con alta rigidez, alta precisión y fuerte agarre para minimizar la longitud de extensión de la herramienta. |
|
|
Precauciones: 1. Al grabar patrones de texto finos, debe usar un ángulo pequeño y una herramienta de punta pequeña. Al grabar patrones de texto grandes, intente usar un ángulo grande y una punta grande sin afectar los requisitos de precisión. Al diseñar la trayectoria de procesamiento de la herramienta de grabado, intente maximizar el ángulo y la punta de la herramienta para mejorar la eficiencia del grabado. El material de grabado debe tener un ángulo grande y una punta grande. 2. Para motores de husillo de baja potencia (con fijaciones más pequeñas), es aconsejable utilizar herramientas de vástago pequeño (3,175 mm, 4,0 mm). La velocidad de corte no debe ser demasiado alta para mantener una resistencia pequeña durante el fresado a alta velocidad y obtener efectos de corte ideales. Para motores de alta potencia, se pueden utilizar herramientas de vástago de diámetro grande para aumentar la velocidad de grabado. 3. La longitud de la hoja de la herramienta debe seleccionarse añadiendo 2-3 mm al espesor de la placa a procesar. La velocidad del motor para cortar acrílico es de 18000-24000 rpm. Si la longitud de la hoja es demasiado larga, no es adecuada para procesar materiales más duros. |
||
Guía de uso de herramientas de la Fábrica de Herramientas Hongfeng:
1, corte de acrílico, se recomienda usar una fresa helicoidal de un solo filo, que se caracteriza por no tener humo ni olor, velocidad rápida, alta eficiencia, sin virutas pegajosas y es verdaderamente respetuosa con el medio ambiente. Su proceso especial de fabricación garantiza que el procesamiento del acrílico noExplosión en boca, marcas de cuchillo muy finas (o incluso sin marcas de cuchillo), superficie lisa y plana.
2, La superficie procesada necesita lograr un efecto esmerilado,Se recomienda utilizar una fresa espiral de doble filo o triple filo.
3, procesamiento de corte de MDF (para apertura de moldes publicitarios), se recomienda utilizar una fresa helicoidal de doble filo para remoción de viruta grande, que tiene dos ranuras de alta capacidad para remoción de viruta y un diseño de doble filo, que tiene tanto buena función de remoción de viruta como buenLa herramienta está bien equilibrada. Al procesar tableros de densidad media y alta, no se ennegrece ni produce humo, y tiene una larga vida útil.
4, Corte de placa de aluminio, se recomienda usar una fresa de aluminio de un solo filo. La herramienta de corte no se pega durante el procesamiento, la velocidad es rápida y la eficiencia es alta.
5,corcho,tablero de densidad,Árboles vírgenes,CLORURO DE POLIVINILO,Para el procesamiento de relieve profundo a gran escala de acrílico, se recomienda utilizar una fresa de bola.
6, Para un corte sin rebabas en las superficies superior e inferior, se recomienda utilizar fresas de corte superior e inferior de un solo filo o doble filo.
7, Para el procesamiento de grabado en metal, se recomienda utilizar cuchillas afiladas de fondo plano con ranura recta de un solo filo o doble filo.
8、3DCuchillo de grabado, alta concentricidad, filo afilado, puede hacer precisión3DProcesamiento de tallado.
9, multicapa, y procesamiento de madera contrachapada, se recomienda utilizar una fresa recta de doble filo.
10, Fresadora para procesamiento de moldes de metal, se recomienda usar fresadora de acero de tungsteno.