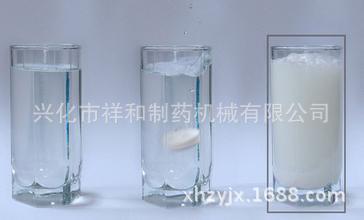
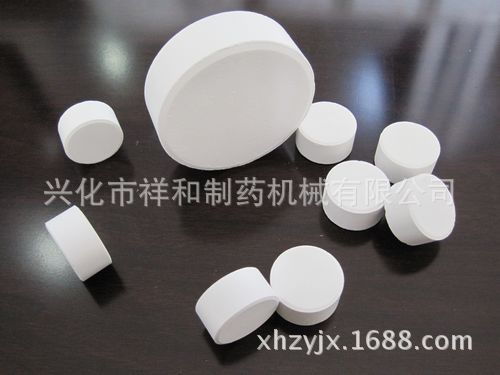
Tabletas de percarbonato de sodio Xianghe, tabletas de oxígeno granular, pequeñas máquinas granulares rotativas de acero inoxidable.
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo


Características estructurales
1. La parte superior de la máquina es una estructura de prensado de tabletas. 33 pares de punzones se distribuyen uniformemente sobre la mesa giratoria. Los punzones constan de tres partes: punzón superior, punzón central y punzón inferior. Las puntas de los punzones superior e inferior están incrustadas en una pista curva fija. Cuando la mesa giratoria gira, los punzones se mueven hacia arriba y hacia abajo a velocidad constante a lo largo de la pista curva. Cuando los punzones superior e inferior pasan por la superficie cilíndrica de la rueda de prensado, el prensado de la tableta finaliza.
2. El proceso de tableteado se divide en tres etapas: llenado de materia prima granular, presurización y tableteado. Estas tres etapas se llevan a cabo de forma continua. Existen mecanismos de control de ajuste para el llenado y la presurización. Para mejorar la capacidad de producción, la máquina utiliza un sistema de doble prensado; es decir, cuando el plato giratorio gira una vuelta completa, el tableteado se completa dos veces y los orificios de la matriz se disponen de forma escalonada con respecto al eje de la rueda de prensado, lo que reduce la vibración y el consumo de energía.
Rendimiento técnico
Número de estaciones de prensado de tabletas
Presión (KN) 40
Diámetro máximo de la tableta (mm) 20
Volumen máximo de llenado (mm): 15
Rango de espesor de la tableta (mm) 1~6
Velocidad de la placa de matriz (rpm) Rápida 15~28 Lenta 11~20
Diámetro de paso (mm) 42
Diámetro de los punzones superior e inferior (mm): 22
Diámetro largo de los punzones superior e inferior (mm) 115
Diámetro de la matriz (mm) 26
Altura de la matriz (mm) 22
Salida de compresión de tabletas (tabletas/h) 45×104~10,3×10⁴
Área de la máquina (mm): 930×900
Altura de la máquina (mm) 1000
Peso neto de la máquina (Kg) 850
- 2. Motor equipado
Modelo Y112M-6
Potencia (KW) 2,2
Velocidad (rpm) 960
Frecuencia (HZ) 50
Voltaje (V) 380
Fallos comunes y soluciones
1 Los ejes de las ruedas de presión superior e inferior se mueven:
Causa: El eje del rodillo de presión no tiene aceite y está desgastado.
Solución: Si el desgaste es menor, agregue aceite después de la reparación; si el desgaste es severo, reemplácelo inmediatamente.
2 Desgaste de la pista superior:
Razones: ① El pulido en seco causado por la falta de aceite provoca daños en el riel; ② Mala calidad del esmalte; ③ Demasiado polvo provoca un impacto colgante, lo que provoca el desgaste del riel superior.
Solución: ① Los daños menores deben repararse a tiempo y los daños graves deben reemplazarse. ② La lubricación entre la pista y el punzón solo puede realizarse con aceite de motor, y se puede usar aceite para engranajes n.° 30 o aceite para compresores de aire. Aplíquelo una vez con una brocha antes de arrancar la máquina. ③ El proceso de granulación debe modificarse para garantizar que el contenido de partículas (por encima de 100 mesh) supere el 10 %.
3. La diferencia de peso de la tableta excede el estándar:
Razones: ① El alimentador está desgastado o instalado incorrectamente; ② La matriz está defectuosa
Solución: 1. Reemplace el alimentador si está desgastado. Si está mal instalado, ajústelo a tiempo. 2. Verifique la longitud total de los punzones superior e inferior. Si excede el rango de tolerancia, deje de usarlo.
mantenimiento
1. Revise las piezas de la máquina regularmente, 1 o 2 veces al mes. Compruebe si el sinfín, el sinfín, los rodamientos, la rueda de presión, el cigüeñal, las guías superior e inferior y otras piezas móviles giran con flexibilidad y si presentan desgaste. Si se detectan defectos, deben repararse y utilizarse a tiempo.
2. Después de un uso o al finalizar el trabajo, retire el polvo restante y cepille cada pieza de la máquina para limpiarlo. Si no se utiliza la máquina durante un tiempo prolongado, retire completamente el troquel, limpie la máquina por completo, aplique aceite antioxidante a la superficie lisa de las piezas y cúbrala con un paño.
3. El troquel debe colocarse en una caja especial para su mantenimiento, de modo que quede completamente sumergido en aceite y se mantenga limpio para evitar la oxidación y las abolladuras. Es recomendable personalizar una caja especial para cada especificación, lo que evita una instalación incorrecta durante el uso y ayuda a prevenir daños.
4. El lugar de utilización debe limpiarse periódicamente, especialmente en la fabricación de comprimidos farmacéuticos y comestibles, donde se debe evitar el polvo y las partículas en suspensión.
5. Los componentes eléctricos deben recibir mantenimiento y revisión periódica para mantenerlos en buen estado de funcionamiento. Los ventiladores de refrigeración deben limpiarse periódicamente con aire comprimido para eliminar el polvo.
6. Preste atención a las condiciones ambientales de trabajo (temperatura y humedad) de los componentes eléctricos. Un buen entorno prolongará su vida útil.
7. El mantenimiento de los componentes eléctricos debe ser realizado por técnicos profesionales, especialmente el inversor, que debe manipularse con precaución. Generalmente, debe enviarse a un fabricante profesional para su reparación.
Antes de realizar la prueba de aislamiento en los componentes eléctricos de la máquina, se deben desconectar todas las líneas de control del circuito principal del inversor para evitar daños durante la prueba. Para obtener información sobre cómo realizar la prueba de aislamiento del inversor por separado, consulte el manual de operación del inversor.


