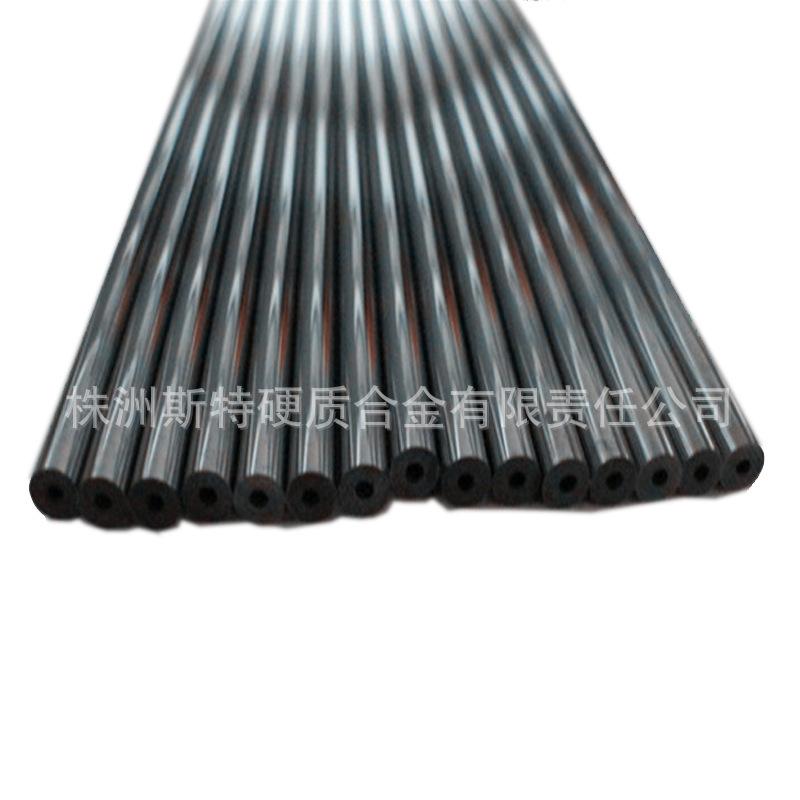
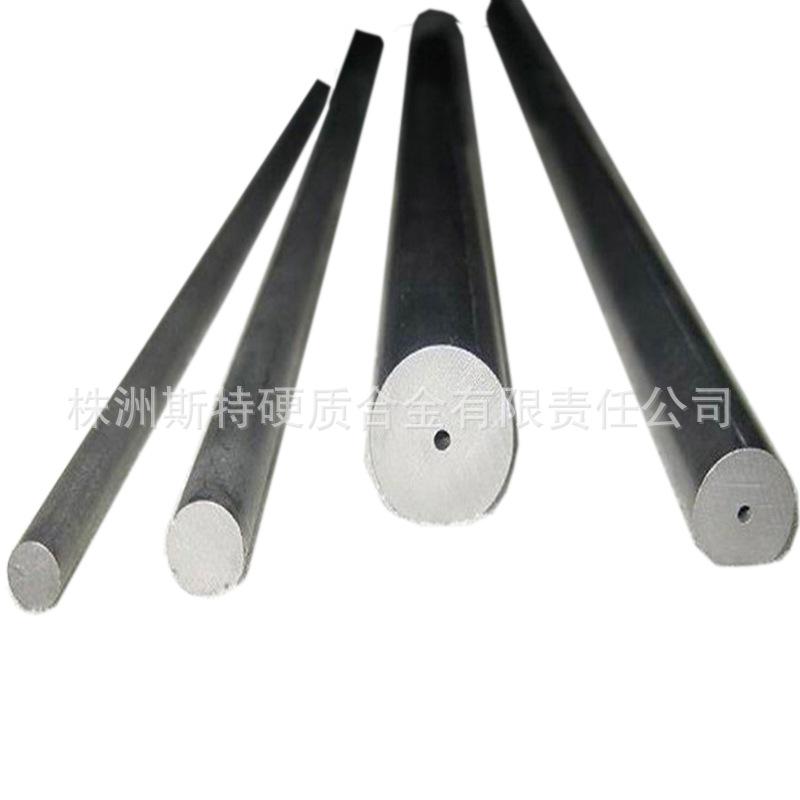
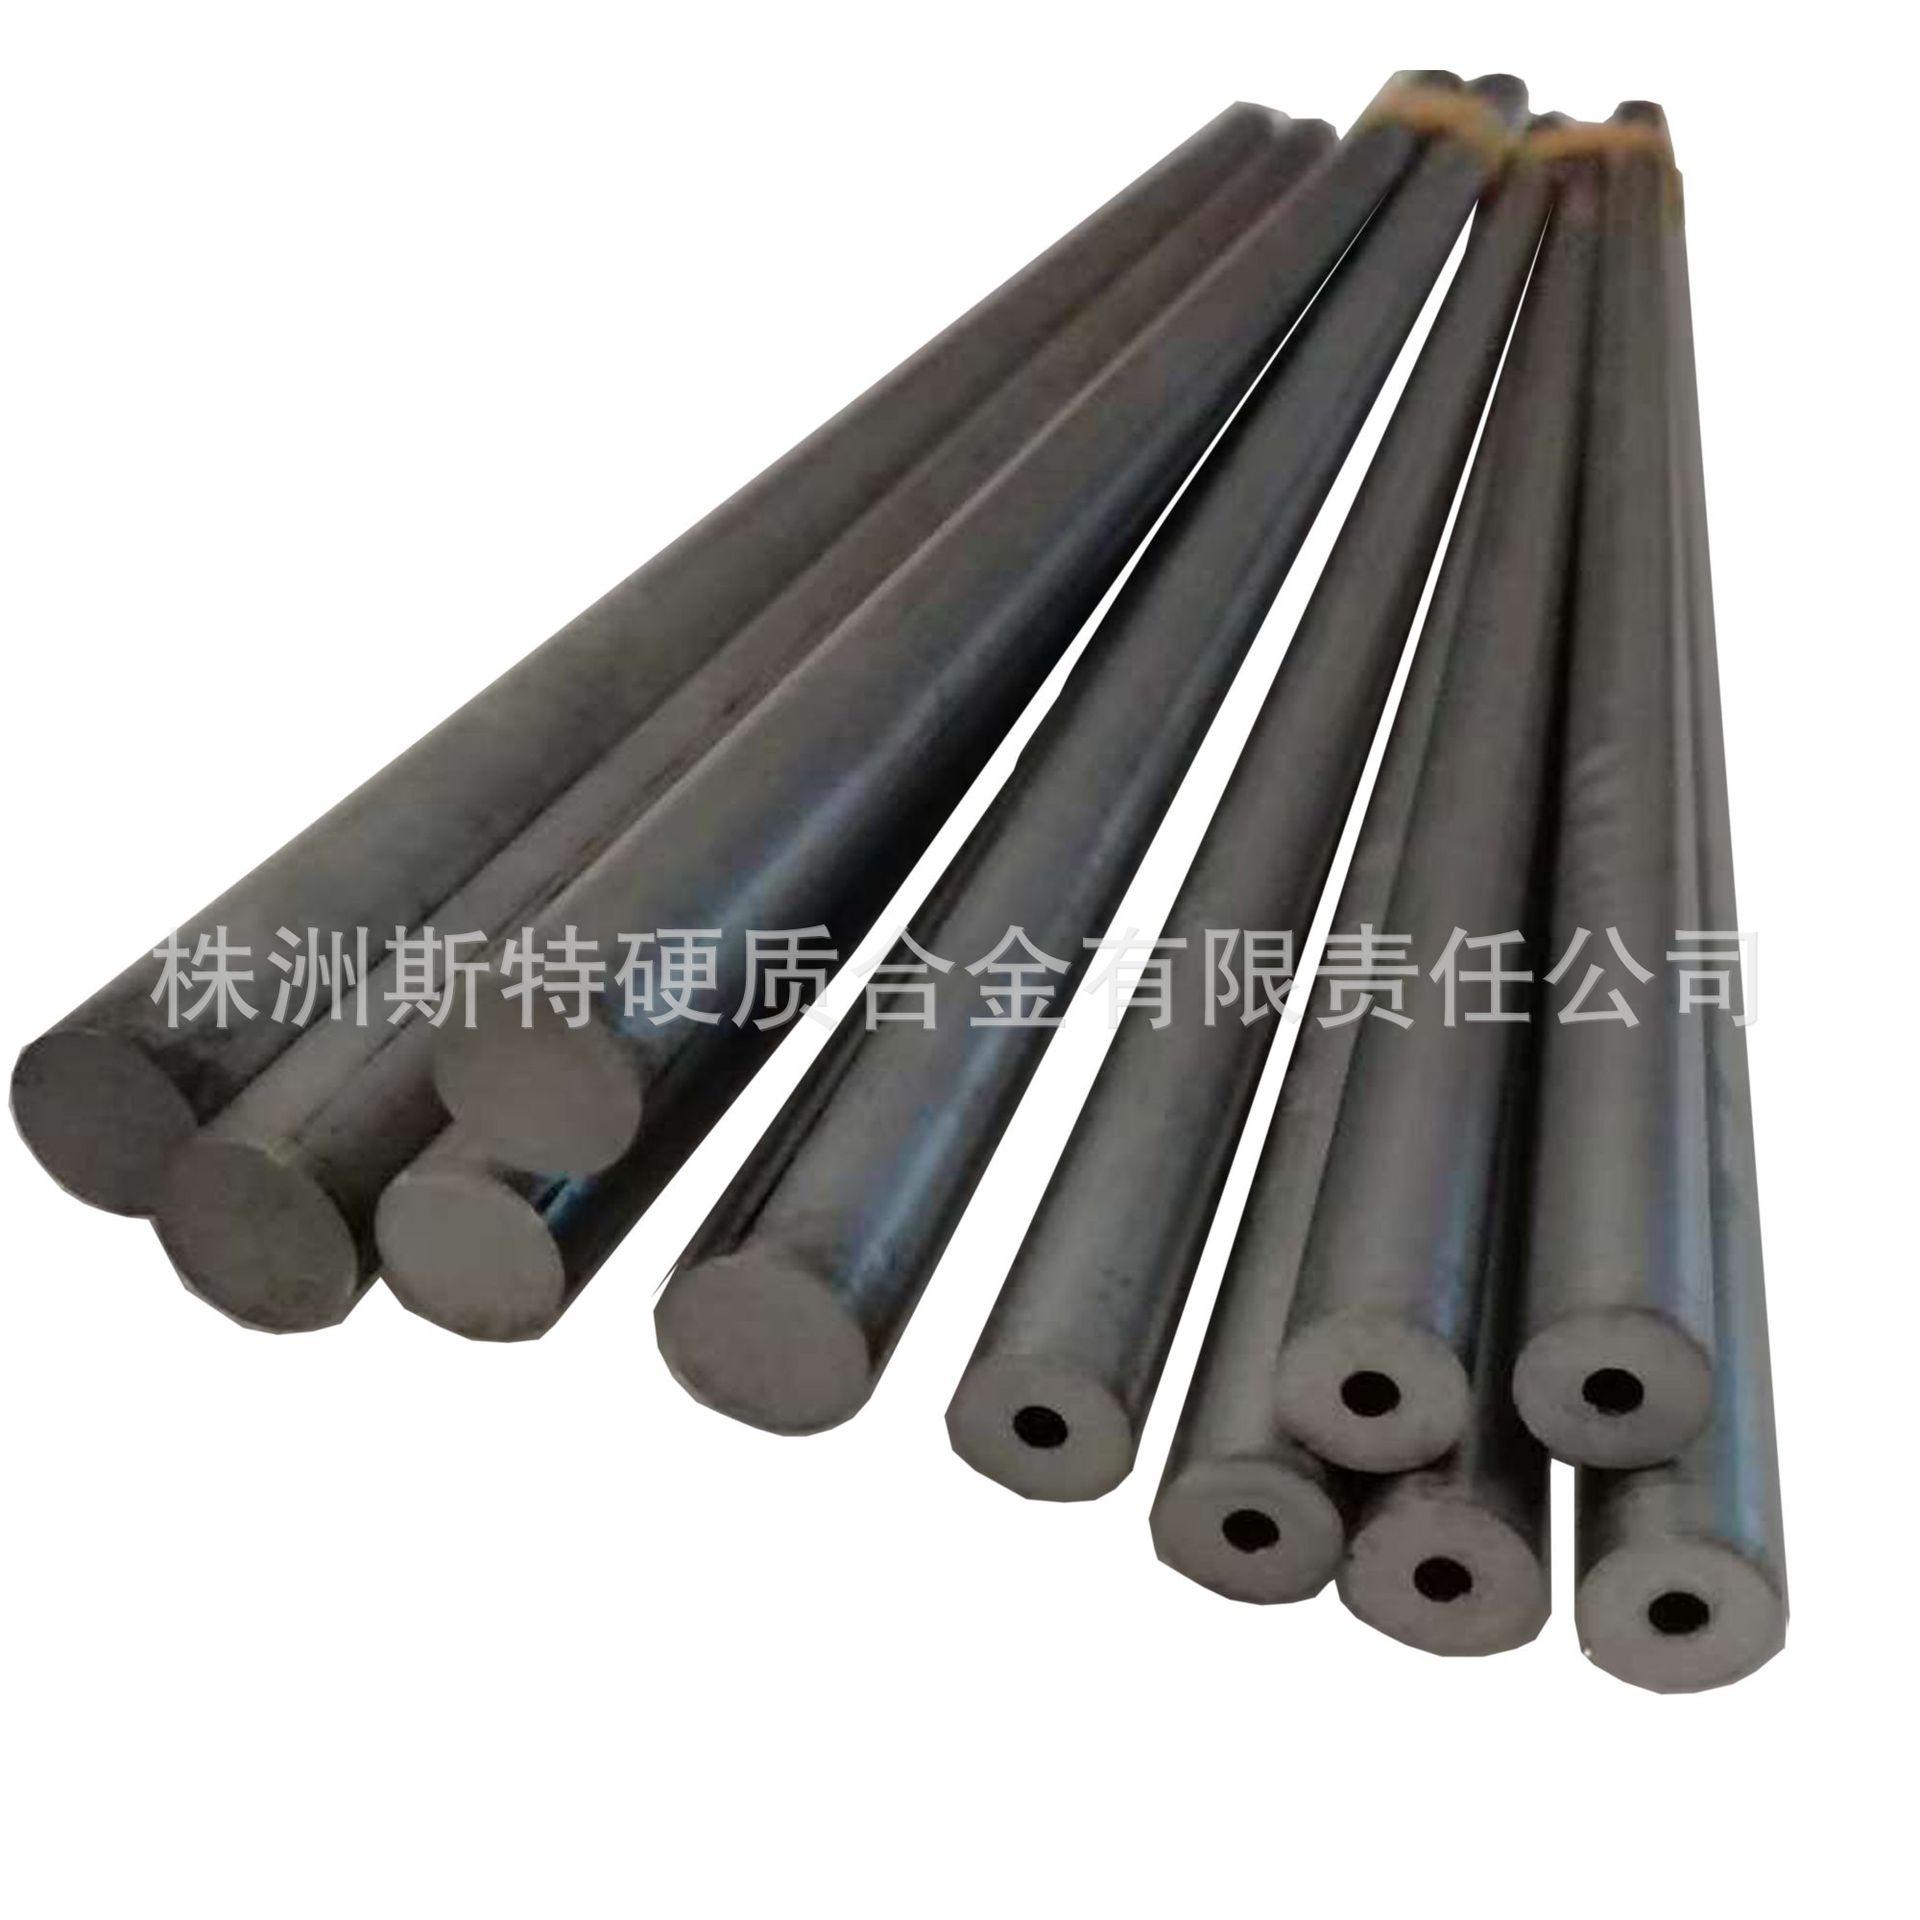
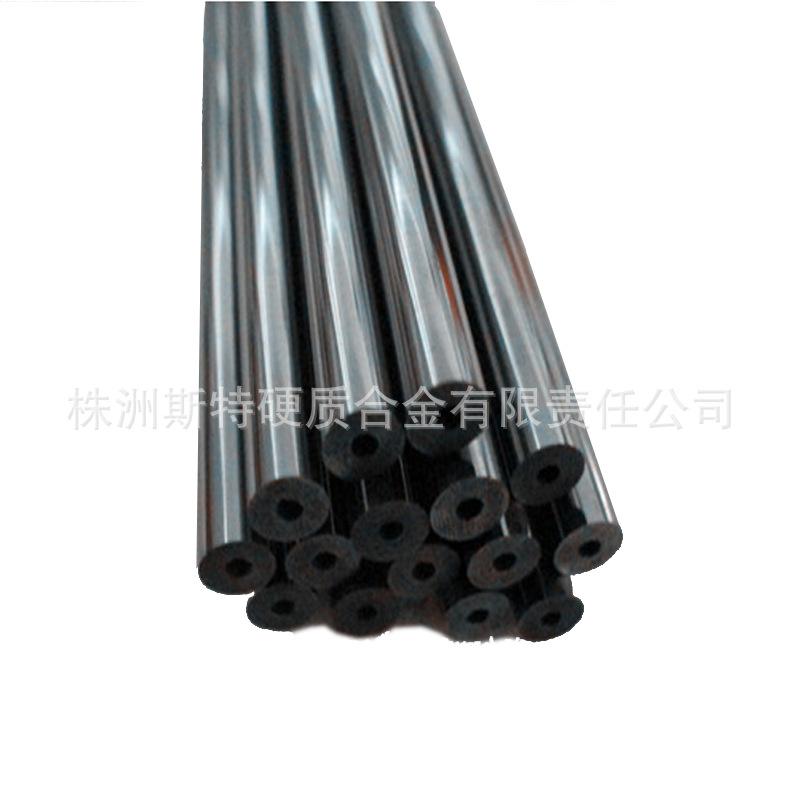
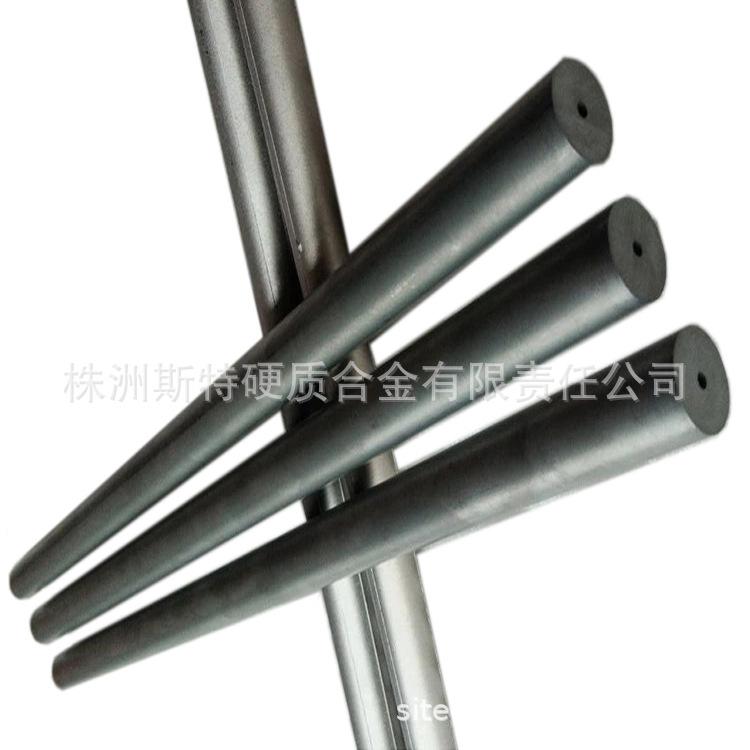
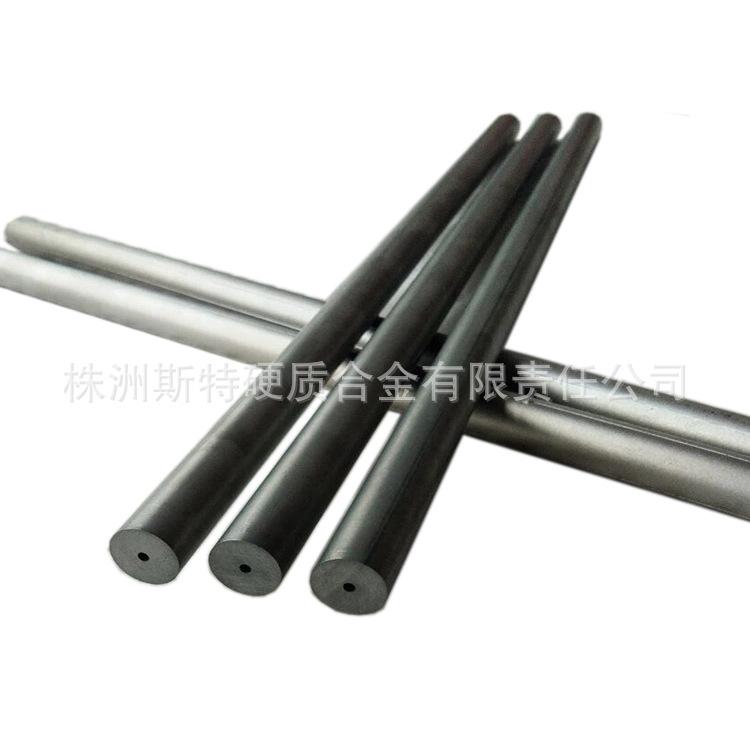
YL10.2 carburo cementado barra redonda de un solo agujero acero de tungsteno desbaste fino barra de un solo agujero 2.5~26*330
Variaciones
Productos similares a un precio más bajo


Breve introducción al proceso de rectificado fino de barra redonda de carburo:
1. Se adopta la tecnología de sinterización a baja presión, y la calidad es estable y confiable: * La presión de sinterización puede alcanzar 100 kgf, y los poros internos de la aleación pueden eliminarse eficazmente, para obtener un blanco de alta dureza y alta resistencia con buena densificación. El avanzado sistema de control de temperatura puede reducir eficazmente las fluctuaciones de calidad.
2. Utilizando equipos de extrusión con alivio de presión automático por sobrepresión, se pueden producir varios tipos de barras: utilizando equipos de extrusión automáticos importados de Alemania, la presión se puede ajustar según diferentes requisitos, lo que favorece la producción de diferentes tipos de barras.
3. Rectificado de alta precisión de las barras para lograr un acabado espejo: Utilizando una rectificadora CNC con una alta tasa de pulido, puede eliminar rápidamente la capa dañada generada durante el rectificado, mejorando la suavidad de la superficie y logrando un acabado espejo. Precisión de rectificado de las barras: Tolerancia de diámetro D≤±0.005, Tolerancia de longitud L≤±0.5.
4. Zhuzhou Star puede producir barras redondas de carburo de grano fino de varios tamaños y especificaciones según los requisitos del cliente.
Diagrama esquemático de barra redonda hueca y especificaciones en blanco:

| Diámetro exterior | tolerancia | Abertura | tolerancia | longitud | tolerancia | Concentricidad |
| D | Peaje | d | Peaje | Yo | Peaje | do |
| mm | mm | mm | mm | mm | mm | mm |
| 2.5 | +0.20~0.50 | 0.3 | ±0,10 | 330 | 0~+5.0 | 0.2 |
| 4 | +0.20~0.50 | 1 | ±0,15 | 330 | 0~+5.0 | 0.2 |
| 6 | +0.20~0.50 | 1 | ±0,15 | 330 | 0~+5.0 | 0.2 |
| 8 | +0.20~0.50 | 1.5 | ±0,15 | 330 | 0~+5.0 | 0.2 |
| 10 | +0.30~0.60 | 2 | ±0,20 | 330 | 0~+5.0 | 0,25 |
| 12 | +0.30~0.60 | 2 | ±0,20 | 330 | 0~+5.0 | 0,25 |
| 14 | +0.30~0.60 | 2 | ±0,20 | 330 | 0~+5.0 | 0,25 |
| 16 | +0.30~0.60 | 2 | ±0,20 | 330 | 0~+5.0 | 0,25 |
| 18 | +0.40~0.80 | 3 | ±0,25 | 330 | 0~+5.0 | 0.3 |
| 20 | +0.40~0.80 | 3 | ±0,25 | 330 | 0~+5.0 | 0.3 |
| 22 | +0.40~0.80 | 3 | ±0,25 | 330 | 0~+5.0 | 0.3 |
| 24 | +0.40~0.80 | 4 | ±0,30 | 330 | 0~+5.0 | 0.3 |
| 26 | +0.40~0.80 | 5 | ±0.35 | 330 | 0~+5.0 | 0.3 |
Diagrama esquemático de barra redonda de doble agujero y especificaciones de material en bruto:

| Diámetro exterior | tolerancia | Abertura | tolerancia | Espaciado de agujeros | tolerancia | longitud | tolerancia | Desviación del agujero |
| D | Peaje | d | Peaje | Conocimiento tradicional | Peaje | Yo | Peaje | a |
| mm | mm | mm | mm | mm | mm | mm | mm | mm |
| 6.3 | 0~+0.3 | 1 | ±0,10 | 3 | -0.2 | 330 | 0~+5.0 | 0,15 |
| 8.3 | 0~+0.3 | 1 | ±0,15 | 4 | -0.3 | 330 | 0~+5.0 | 0,15 |
| 10.3 | 0~+0.3 | 1.4 | ±0,15 | 5 | -0.3 | 330 | 0~+5.0 | 0.2 |
| 12.3 | 0~+0.4 | 1,75 | ±0,15 | 6 | -0.5 | 330 | 0~+5.0 | 0.3 |
| 14.3 | 0~+0.4 | 1,75 | ±0,15 | 7 | -0.5 | 330 | 0~+5.0 | 0.37 |
| 16.3 | 0~+0.4 | 2 | ±0,20 | 8 | -0.5 | 330 | 0~+5.0 | 0.4 |
| 18.3 | 0~+0.5 | 2 | ±0,20 | 9 | -0.8 | 330 | 0~+5.0 | 0.5 |
| 20.4 | 0~+0.5 | 2.5 | ±0,25 | 10 | -0.8 | 330 | 0~+5.0 | 0.5 |
Otras especificaciones de los blanks se pueden personalizar según los requisitos del cliente.

 |
| Fábrica de superfuentes |
| Servicio integral/personalización según planos/entrega e instalación/garantía posventa |
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||







| VENTA CALIENTEGráficos de ventas | ||
| |
 |  |  |  | |||||||||||||||||||
|
|
|
| |||||||||||||||||||
 |  |  |  | |||||||||||||||||||
|
|
|
| |||||||||||||||||||
 |  |  |  | |||||||||||||||||||
|
|
|
| |||||||||||||||||||
 |  |  |  | |||||||||||||||||||
|
|
|
|