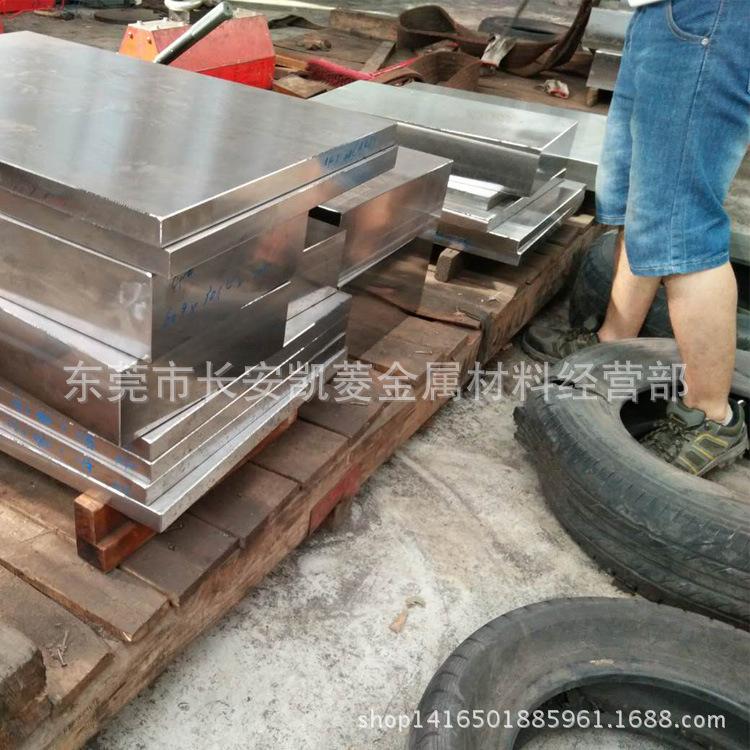
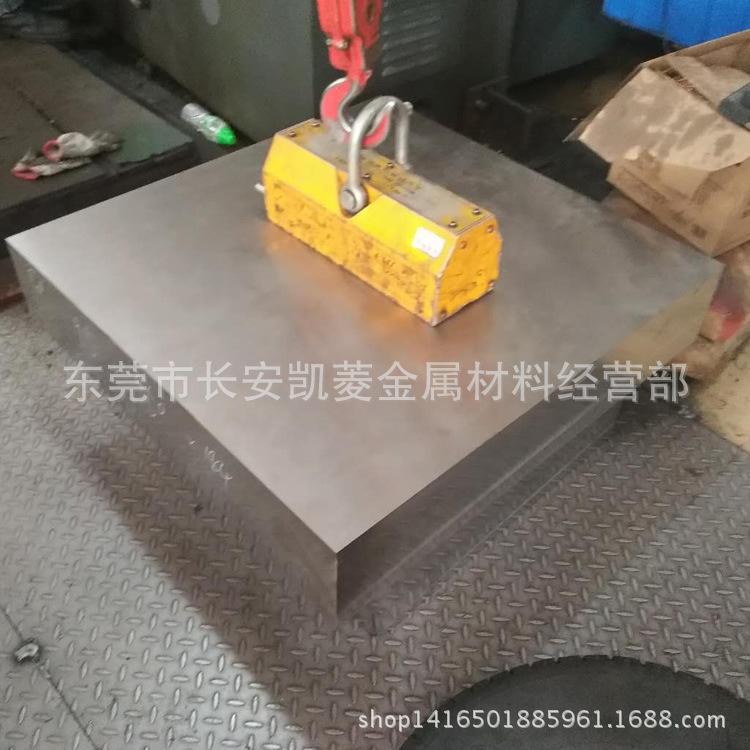
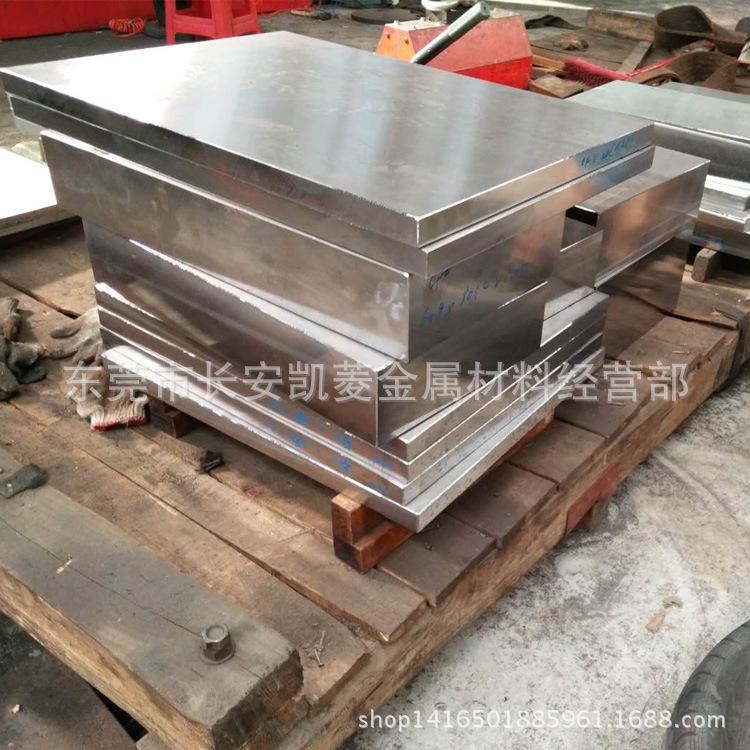
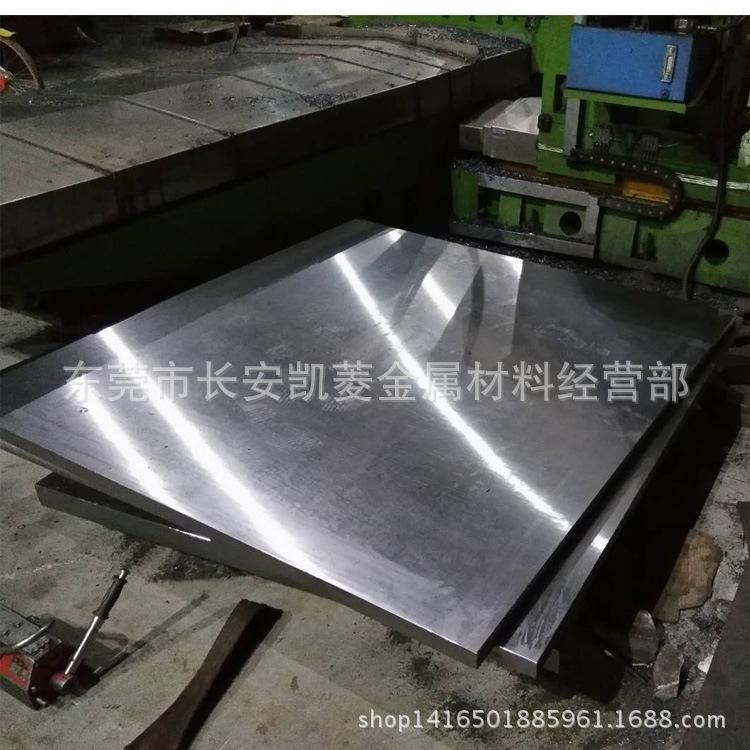
Suministro de Acero para Moldes de Plástico P20, Placa Fina P20 y Material Fino P20, Placa de Acero Mediana y Gruesa P20
Variaciones
Productos similares a un precio más bajo






El acero para moldes P20 es un tipo de material de soldadura para moldes. El más antiguo es el P20, seguido por el P20H y el P20Ni.
El acero P20 es adecuado para fabricar moldes de plástico y materiales de moldes de metal de bajo punto de fusión para fundición a presión. Este acero tiene buena maquinabilidad y espejo
Rendimiento de rectificado de superficies.
Carbono C: 0.38
Manganeso Mn: 1.30
Cromo Cr: 1.85
Mo: 0.40
Azufre S: 0.008
El acero para moldes P20 ha sido pre-templado a 285-330HB (30-36HRC), y es comparable al sueco 618 y al alemán GS-2311.
Es equivalente al del acero pretemplado, que se puede usar directamente para la fabricación de moldes y tiene buena estabilidad dimensional.
La vida útil del molde puede alcanzar 50 millones de ciclos de moldeo.
El acero es puro después de la desgasificación por vacío y el refinado, lo que lo hace adecuado para moldes de plástico que requieren pulido o grabado.
Suministrado en estado pre-templado, se puede usar directamente para el mecanizado de moldes sin tratamiento térmico, acortando así el período de construcción.
Después de la forja y el laminado, la estructura es densa, inspección ultrasónica al 100%, sin poros, defectos de picaduras.
Moldes de inyección de plástico termoplástico, moldes de extrusión.
Moldes por soplado termoplástico.
Componentes principales del molde de alta resistencia.
Piezas estructurales frías.
Comúnmente utilizado en la fabricación de carcasas de televisores, lavadoras, interiores de refrigeradores, cubos, etc. Especificaciones de tratamiento térmico Especificaciones de tratamiento térmico Especificaciones de tratamiento térmico
Y estructura metalográfica: Tratamiento de endurecimiento: Para aumentar la vida útil del molde a más de 800,000 moldes, el acero pre-endurecido puede ser templado y revenido a baja temperatura
Al templar, primero precalentar a 500-600 ℃ durante 2-4 horas, luego mantener a 850-880 ℃ durante un período de tiempo determinado.
(al menos 2 horas), sumérgelo en aceite y enfríalo a 50-100℃, luego enfríalo al aire fuera del aceite. La dureza puede alcanzar 50-52 HRC después del temple.
La grieta debe ser inmediatamente revenida a 200℃. Después del revenido, la dureza se puede mantener por encima de 48HRC.
Para aumentar la vida útil del molde a más de 800,000 moldes, el acero pretemplado se puede endurecer mediante temple y revenido a baja temperatura.
Al templar, precalentar a 500-600℃ durante 2-4 horas, luego mantener a 850-880℃ durante un período de tiempo determinado (al menos 2 horas), y luego ponerlo en
Enfriar en aceite a 50-100℃ y luego enfriar al aire. La dureza puede alcanzar 50-52HRC después del temple. Para prevenir el agrietamiento, calentar inmediatamente a 200℃.
Después del tratamiento de revenido a baja temperatura, la dureza se puede mantener por encima de 48HRC
El tratamiento de nitruración puede obtener una estructura superficial de alta dureza, y la dureza superficial después de la nitruración alcanza 650-700HV (57-60HRC)
La vida útil de la herramienta puede alcanzar más de 1 millón de veces. La capa de nitruro tiene las características de estructura densa y suavidad, y la liberación del molde y la resistencia a la humedad, el aire y los álcalis
El rendimiento frente a la corrosión líquida mejora.