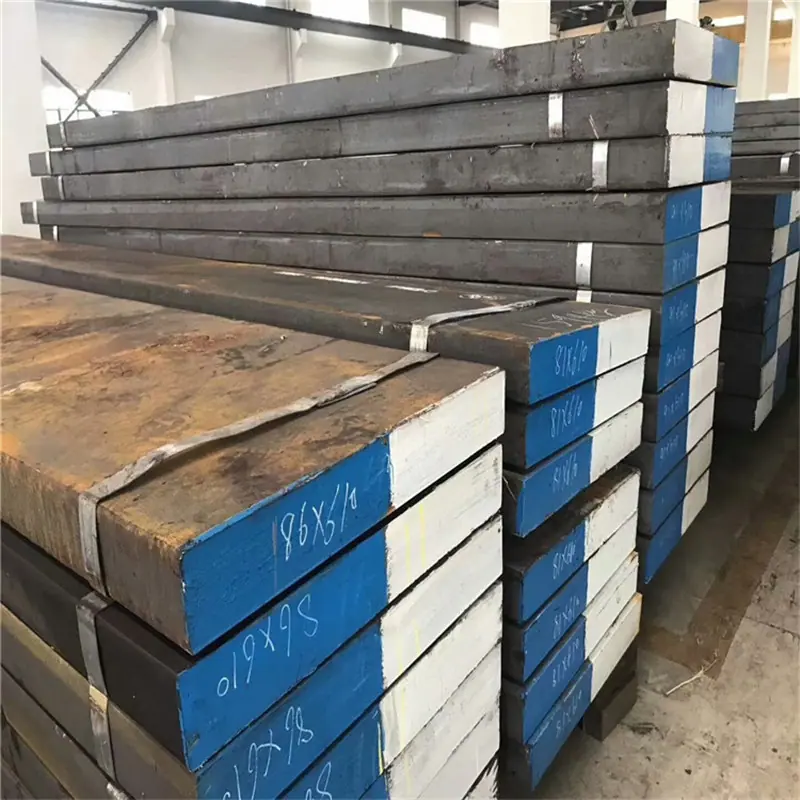
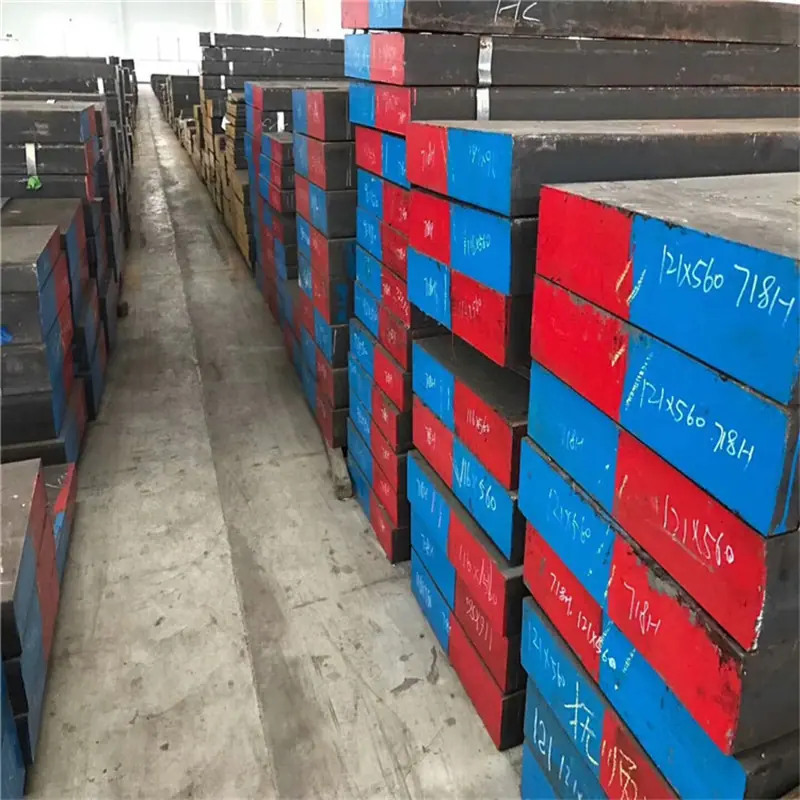
Suministro Listo Acero para Moldes Fdac Acero para Moldes Calientes Fdac Fresado Seis Investigación 2
Variaciones
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo


Bienvenido a consultar
Tienda con más de diez años de antigüedad/Bienvenido a consultar/Calidad confiable/Precio razonable

El acero para moldes FDAC tiene las ventajas de una rápida fabricación de moldes, excelente resistencia a altas temperaturas y dureza. La dureza es HRC40-44 cuando sale de fábrica. Por lo tanto, se puede utilizar directamente en la producción de productos sin tratamiento térmico. Puede reducir significativamente el tiempo de procesamiento del molde. Se utiliza principalmente en moldes de fundición a presión de aleaciones de aluminio, zinc, magnesio y moldes de extrusión. También se utiliza a menudo en moldes de plástico de alta dureza, como moldes de motor. . La dureza es de hasta HRC39-44, lo que satisface las necesidades de una rápida fabricación de moldes. 2. Añadir oligoelementos, y el rendimiento de procesamiento se mantiene. 3. Tiene excelente resistencia a altas temperaturas y resistencia a la corrosión. 4. Tiene excelente dureza y tenacidad.
1. Molde de fundición a presión de aleación de aluminio, zinc y magnesio 2. Molde de extrusión 3. Molde de plástico de alta dureza 4. Piezas en el molde
Recocido: Calentar a 800-850℃, mantener a esta temperatura durante dos horas y dejar enfriar gradualmente en el horno. Temple: 550-600℃, calentar a 850-900℃ por segunda vez y luego calentar a a.1000-1.040℃. b.1.040-1.080℃ endurecimiento en aceite (a. Herramientas que requieren tenacidad; b. Herramientas que requieren dureza en trabajo en caliente) Revenido: Calentar lentamente a 550-680℃, mantener a esta temperatura y luego enfriar en aire quieto. El revenido debe hacerse dos veces. Dureza: HRC530℃ o menos.
Carbono (C) 0.33~0.42
Manganeso (Mn) 0.55~0.75
Alumbre (V) 0.30~0.80
Silicio (Si) 0.80 a 1.20
Cromo (Cr) 4.80~5.50
Molibdeno (M0) 1.20~1.60
Fósforo (P) ≤ 0.030
Azufre (S) 0.10~0.15
1. La dureza es tan alta como HRC39-44, lo que satisface las necesidades de fabricación rápida de moldes.
2. Agregue oligoelementos, el rendimiento del procesamiento sigue siendo el mismo.
3. Posee excelente resistencia a altas temperaturas y resistencia a la corrosión.
4. Tienen excelente durabilidad y resistencia.
1. Moldes de fundición a presión de aleación de aluminio, zinc, magnesio
2. Matriz de extrusión
3. Molde de plástico de alta dureza
4. Piezas en el molde
Recocido: Calentar a 800-850℃, mantener a esta temperatura durante dos horas y dejar enfriar gradualmente en el horno.
Temple: 550-600℃, primero calentar a 850-900℃, luego calentar a a.1000-1.040℃. b.1.040-1.080℃ endurecimiento en aceite (a. Se requieren herramientas con mayor tenacidad; b. Se requieren herramientas con mayor dureza para trabajo en caliente)
Temple: calentar lentamente a 550-680℃, mantener a esta temperatura, luego enfriar en aire estático. El temple debe repetirse dos veces.
Dureza: HRC530℃ o menos.
?v1mm×largo×ancho?w(Ф1-10mm)
?v2mm×largo×ancho?w(Ф10-20mm)
?v3mm×largo×ancho?w(Ф20-30mm)
?v4mm×largo×ancho?w(Ф30-40mm)
?v5mm×largo×ancho?w(Ф40-50mm)
?v6mm×largo×ancho?w(Ф50-60mm)
?v7mm×largo×ancho?w(Ф60-70mm)
?v8mm×largo×ancho?w(Ф70-80mm)
?v9mm×largo×ancho?w(Ф80-90mm)
?v10mm×largo×ancho?w(Ф90-100mm)
?v11mm×largo×ancho?w(Ф100-110mm)
?v12mm×largo×ancho?w(Ф110-120mm)
?v13mm×largo×ancho?w(Ф120-130mm)
?v14mm×largo×ancho?w(Ф130-140mm)
?v15mm×largo×ancho?w(Ф140-150mm)
?v16mm×largo×ancho?w(Ф150-160mm)
?v17mm×largo×ancho?w(Ф160-170mm)
?v18mm×largo×ancho?w(Ф170-180mm)
?v19mm×largo×ancho?w(Ф180-190mm)
Invitamos a clientes nuevos y antiguos a que nos llamen para solicitar una consulta: