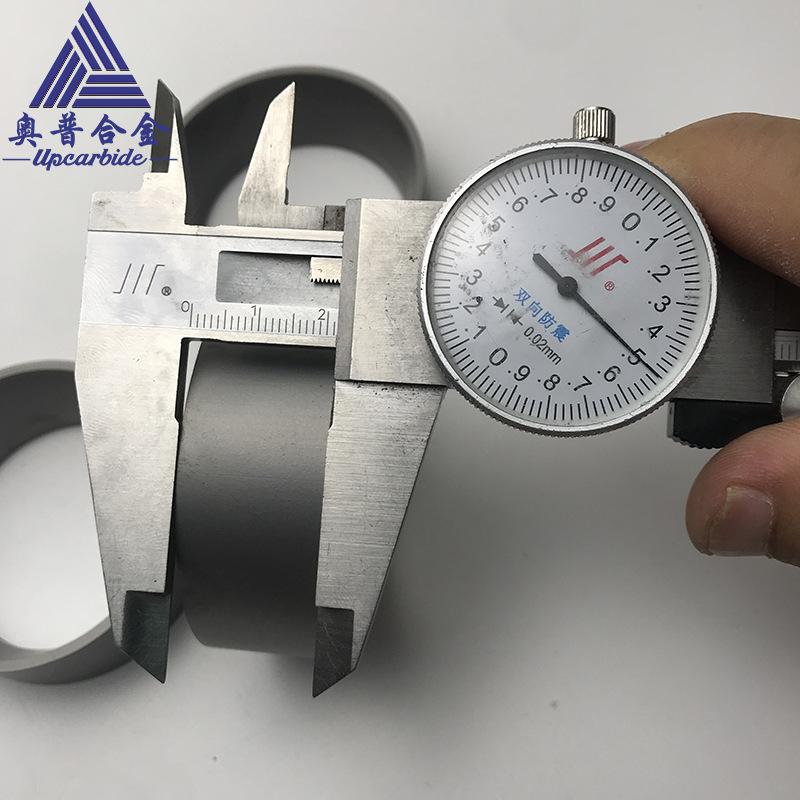
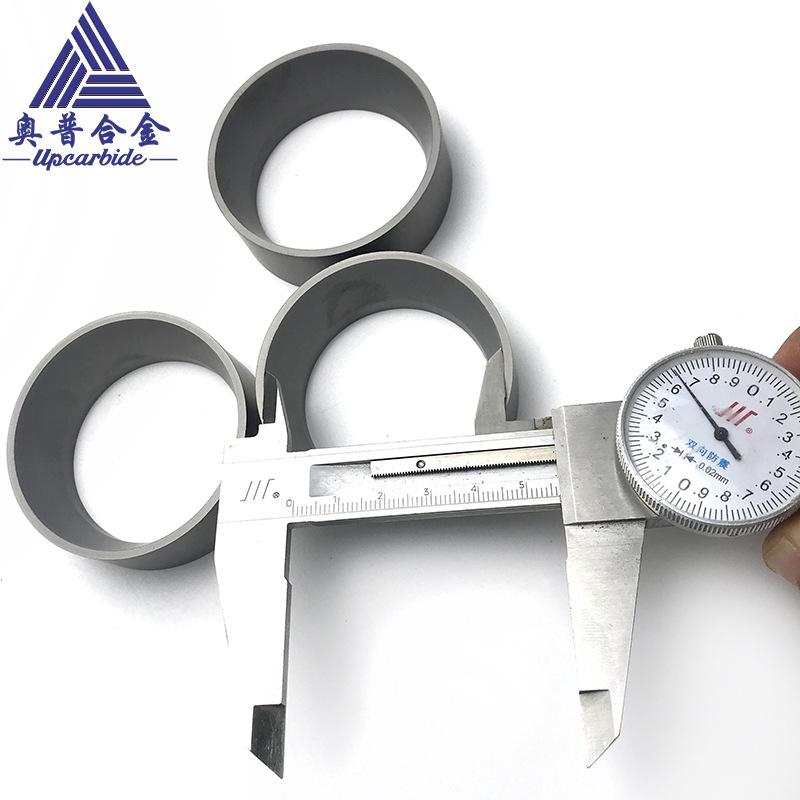
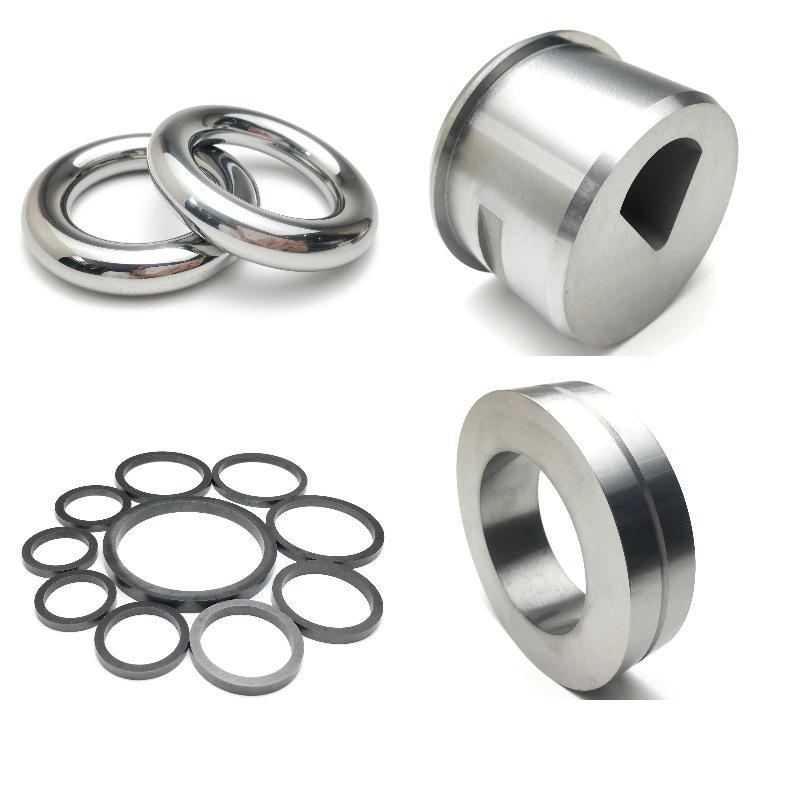
Anillo de Cuchilla Cónica Abierta para Laminador Metalúrgico de Acero de Tungsteno: Adecuado para Reducir el Diámetro de Tubos de Acero Sin Costura, Resistente al Desgaste y a Altas Temperaturas y al Polvo
Cantidad
Productos similares a un precio más bajo

 | ||
Nuevo producto express | ver más | |
| NUEVA SELECCIÓN EXPRESS | ||
 | | | ||
| título predeterminado | título predeterminado | título predeterminado | ||
| ¥000.00 | ¥000.00 | ¥000.00 | ||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
|
|
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
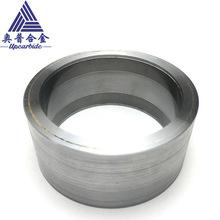
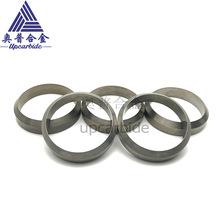
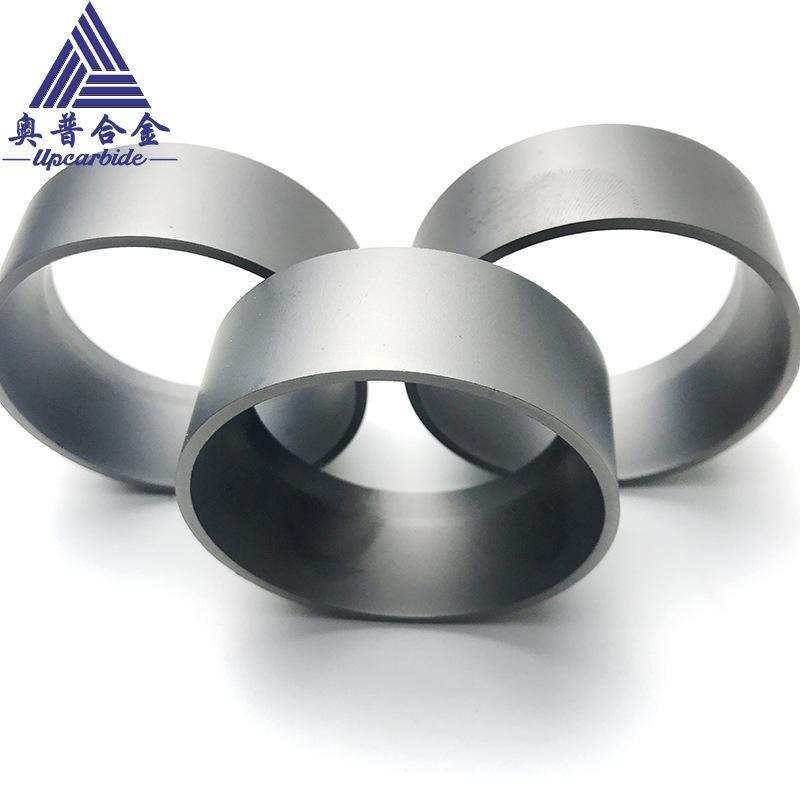
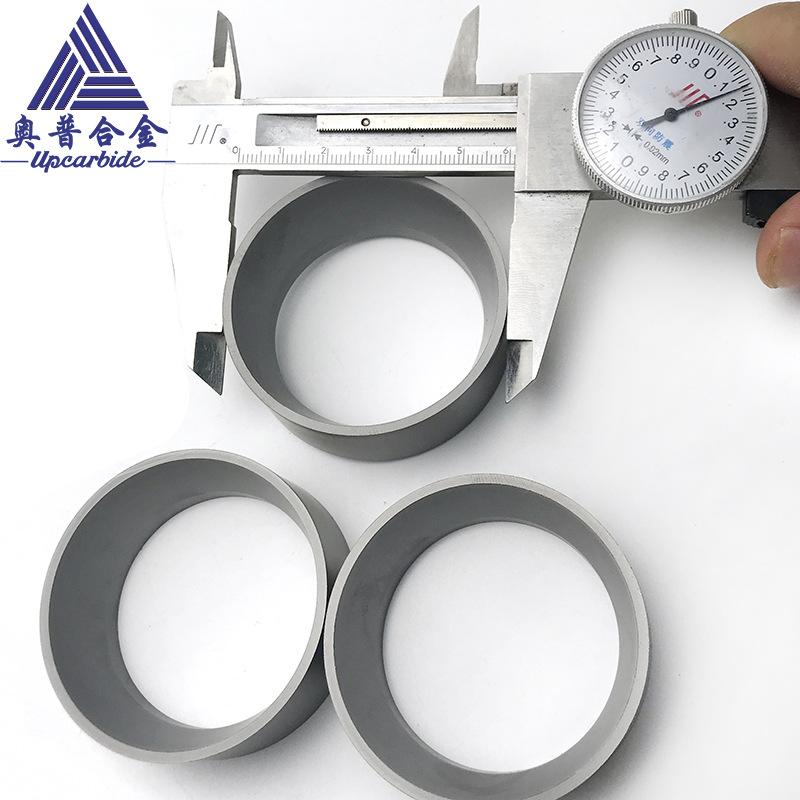
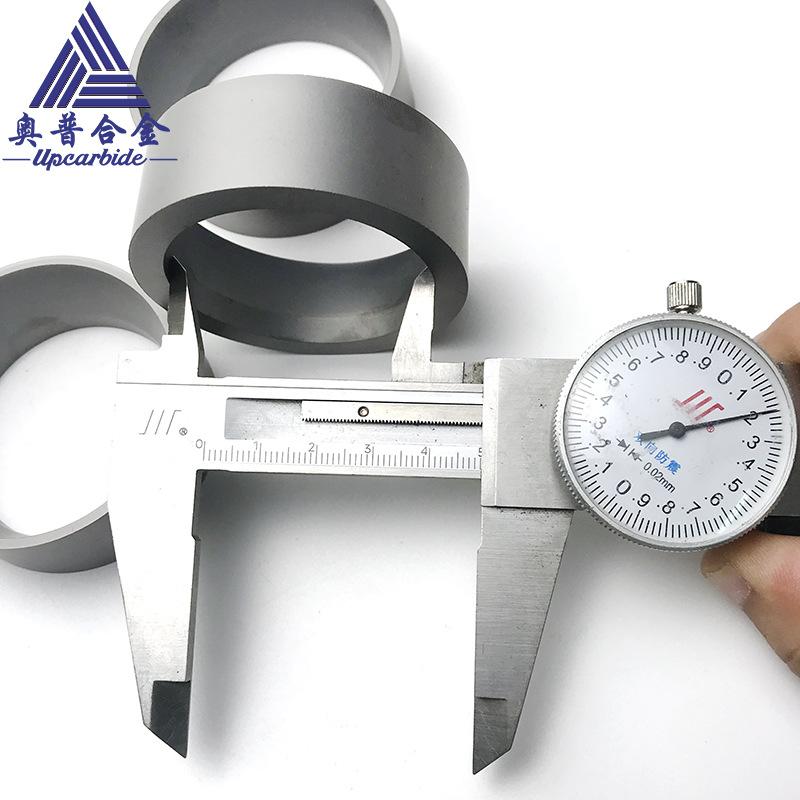
Anillo de Cuchilla Cónica Abierta de Acero de Tungsteno es una herramienta de corte con carburo cementado de grano ultrafino (base WC-Co) como material central, combinado con un diseño de estructura cónica abierta. Su característica "abierta" generalmente se manifiesta como un diámetro mayor en un extremo (extremo abierto) y un diámetro menor en el otro extremo (extremo fijo), formando un ángulo de conicidad de 6°~90°, utilizado principalmente para expansión de agujeros de alta precisión, desbarbado, mecanizado de agujeros cónicos y otros escenarios. A continuación, se presenta un análisis en profundidad desde cinco dimensiones: estructura central, ventajas de rendimiento, campos de aplicación, puntos de selección y proceso de fabricación.
- Ángulo de conicidad: Según los diferentes escenarios de aplicación, el ángulo de conicidad se puede dividir en **6°, 10°, 30°, 45°, 90°**, etc. (por ejemplo, ángulo de filo de 30° para cuchillas de grabado de sellos, 75° para dientes de corte rotativos), cuanto mayor es la conicidad, mayor es la capacidad de expansión del extremo de apertura, adecuada para la expansión de agujeros o el mecanizado de agujeros profundos.
- Forma de la abertura: La abertura del extremo suele diseñarse como una estructura acampanada o escalonada para facilitar la guía del filo de corte en el área de mecanizado y reducir la fricción y la resistencia. Por ejemplo, las hojas de sierra circular de la serie Aolai logran la rotación y el reemplazo del área desgastada mediante un diseño poligonal (como de diez lados, dieciséis lados).
- Método de conexión: La interfaz del vástago comúnmente usa conexión roscada, soldadura o ajuste por presión en frío, requiriendo una coaxialidad ≤ 0.002 mm para evitar el estrés radial que conduce al descascarillado.
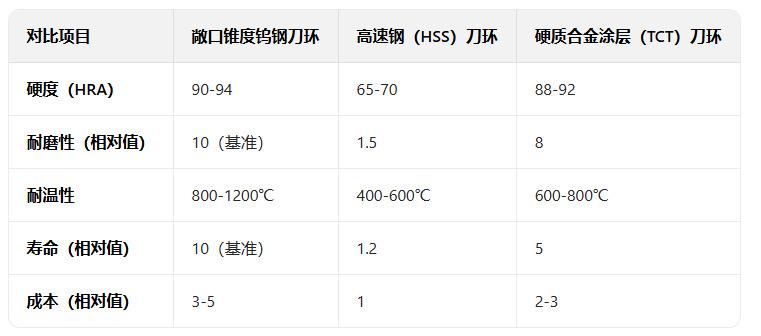
- Dureza: HRA90-94 (Acero de alta velocidad HRA60-70), puede mecanizar materiales por debajo de HRC60.
- Resistencia al desgaste: La aleación dura a base de WC-Co (contenido de cobalto 8%-12%) tiene 10 veces la resistencia al desgaste del acero inoxidable, y su vida útil puede alcanzar de 3 a 8 veces la de las herramientas tradicionales.
- Resistencia al calor: Rango de temperatura - 200℃~1200℃, sin riesgo de deformación térmica a altas temperaturas.
- Resistencia al impacto: Al ajustar el contenido de cobalto y el tamaño de grano (grano ultrafino ≤1μm), puede soportar impactos de alta presión de 30-100 MPa.
- Precisión de ampliación del agujero: El diseño cónico asegura que los filos de corte hagan contacto uniforme con el material, la tolerancia del diámetro del agujero se puede controlar dentro de ±0.01 mm y la rugosidad superficial Ra≤0.4 μm.
- Eficiencia de desbarbado: El filo cortante agudo del extremo abierto (como un ángulo de corte de 30°) puede eliminar rápidamente las rebabas de los bordes de materiales metálicos o compuestos, aumentando la eficiencia en un 50% en comparación con las herramientas tradicionales.
- Escenario de alta temperatura: Durante el laminado en un tren de laminación (superior a 800℃) o el procesamiento de metal fundido, la matriz de carburo de tungsteno sinterizado (que contiene WC de grano grueso + WC fundido esférico) puede mantener la estabilidad estructural.
- Entorno de alta corrosión: Las aleaciones duras que contienen TiC, TaC (como WC-TiC-TaC-Co) pueden resistir medios ácido-base de pH 1-14.
- Diseño poligonal: como la cuchilla decagonal, al rotar el área de desgaste, la vida útil de una sola cuchilla se extiende 10 veces, reduciendo la frecuencia de inactividad para cambios de herramienta.
- Refuerzo de recubrimiento: El recubrimiento TiAlN (dureza HV3000+) puede mejorar aún más la resistencia al desgaste 3 veces, adecuado para materiales difíciles de mecanizar como aleaciones de aluminio con alto contenido de silicio.

- Dureza del material: Por debajo de HRC30, se puede seleccionar WC-Co ordinario; Por encima de HRC50, se requiere grano ultrafino + recubrimiento (como TiAlN).
- Profundidad de procesamiento: Para agujeros profundos (> 5 veces el diámetro), seleccione un anillo de herramienta con una conicidad ≤ 15° para evitar una resistencia de corte excesiva.
- Temperatura ambiente: Para escenarios de alta temperatura (>600℃), se debe dar prioridad a los carburos cementados que contienen TaC (como WC-TaC-Co).
- Diseño del diente: Los dientes serrados (como los dientes trapezoidales invertidos en la patente) pueden mejorar la eficiencia de la evacuación de virutas y reducir la rebaba.
- Sinterización de la matriz: Cuando la relación de WC de grano grueso (70-140 mesh) a WC de fundición esférica (70-325 mesh) en el polvo de la matriz es de 2:1, la resistencia al desgaste y la tenacidad son buenas.
- Parámetros de sinterización: Temperatura de sinterización del cuerpo 1120-1170℃, mantenimiento durante 2-3 horas, puede garantizar la resistencia de unión metalúrgica entre el cuerpo y la matriz ≥400MPa.
- Tratamiento superficial: El pulido espejo (Ra≤0.2μm) puede reducir la resistencia al corte y extender la vida útil en un 20%.
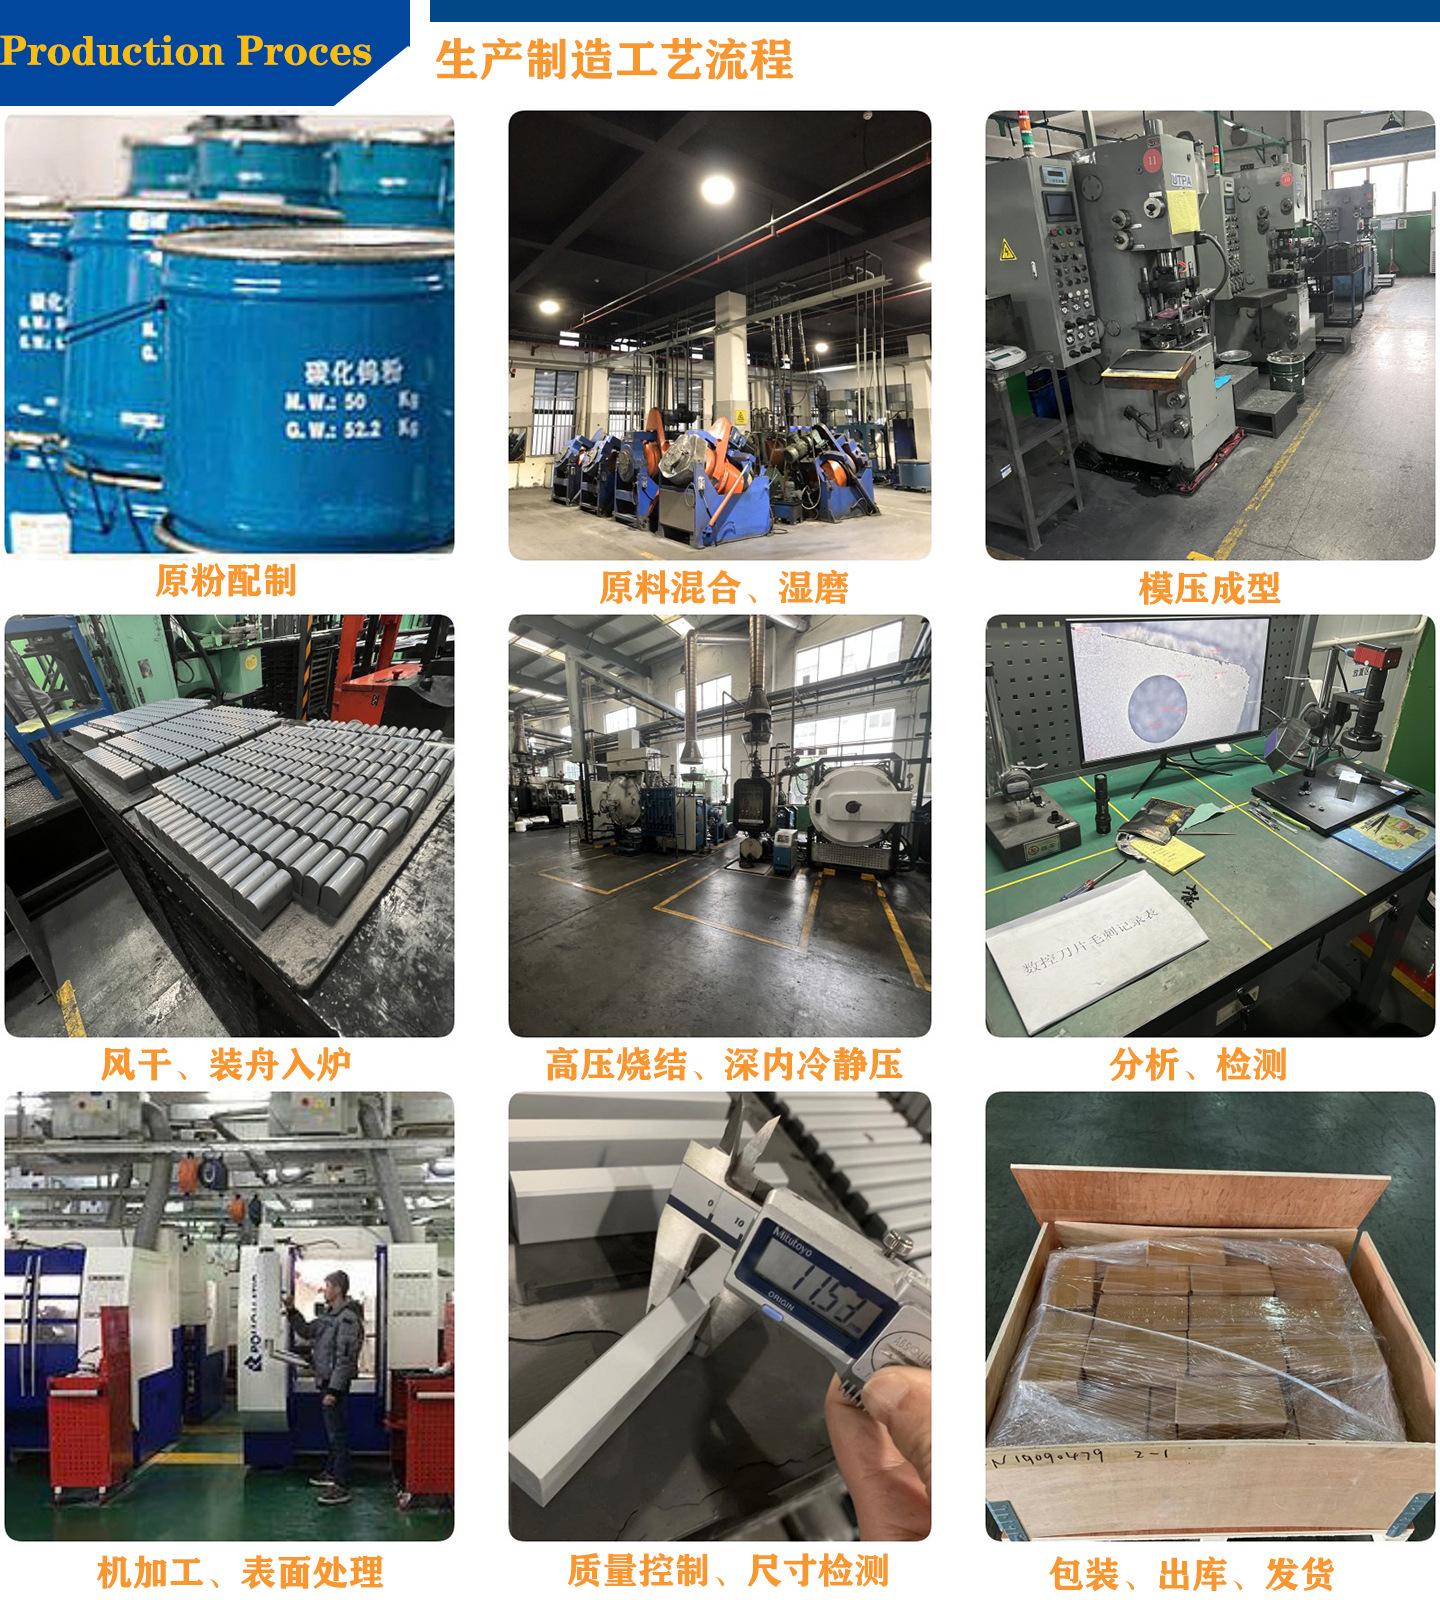
- Preparación de la materia prima: Se mezclan polvo de WC (pureza 99.9%) y polvo de Co (tamaño de partícula ≤2μm) según la proporción, y se añade WC esférico colado para mejorar la resistencia al desgaste.
- Moldeo por prensado: Presión de prensado en frío 100-200 MPa, tiempo de mantenimiento 5-10 minutos, formando el cuerpo verde.
- Tratamiento de sinterización: Sinterización al vacío (1120-1170℃, 2-3 horas) + Sinterización en fase líquida (contenido de cobalto ≥8%), densidad ≥14.5g/cm³.
- Mecanizado: Rectificado CNC (precisión ±0.001 mm) + recubrimiento (como CrN, espesor 2-5 μm).
- Prueba de dureza: El durómetro Rockwell detecta el valor HRA, rango de fluctuación ≤ 0.5.
- Análisis metalográfico: Observación por MEB del tamaño de grano (granos ultrafinos ≤1 μm) y la distribución de la fase de cobalto, evitando la segregación.
- Detección de fallas: La detección ultrasónica de fallas (frecuencia 5-10MHz) detecta defectos internos, asegurando la ausencia de grietas.
- fractura de anillo de pala
- Causa: Contenido de cobalto demasiado bajo (<6%) o conicidad excesiva que conduce a la concentración de tensiones.
- Solución: Elija un grado con un contenido de cobalto del 10%-12%, conicidad ≤ 45°.
- El filo se desgasta demasiado rápido
- Causa: El recubrimiento no utilizado o la dureza del material exceden el rango.
- Solución: Recubrimiento TiAlN + carburo cementado de grano ultrafino seleccionado con HRA92 o superior.
- Rugosidad superficial de mecanizado deficiente
- Causa: Desgaste del filo de corte, el material de la pieza de trabajo tiene alta viscosidad.
- Solución: Pulido a espejo + Líquido de corte (que contiene aditivos de extrema presión).