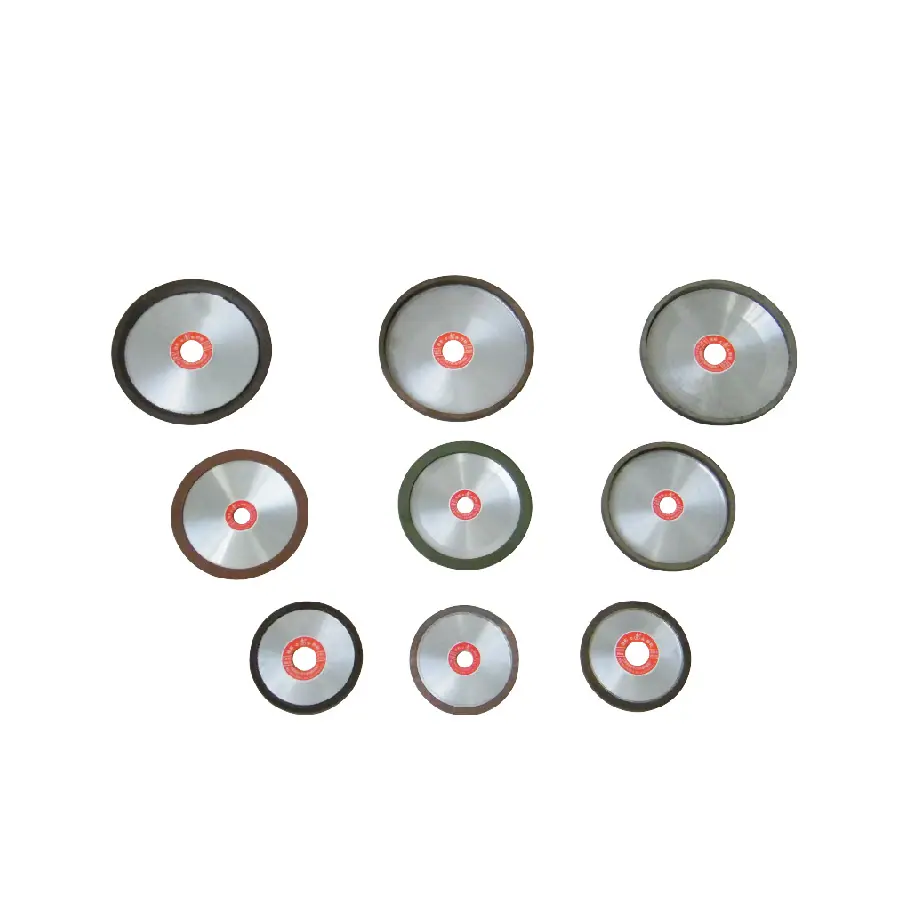
Muela Diamantada Personalizada, Rueda de Disco con Hoja de Aleación de Acero de Tungsteno Paralela, Disco de Sierra de Aleación Dura, Muela Diamantada de Resina
Variaciones
Coincidencias exactas a un precio más bajo
Productos similares a un precio más bajo









|
Principios de selección |
Razones de selección |
|
Al esmerilar materiales duros, elija una herramienta abrasiva más blanda, de lo contrario, elija una herramienta abrasiva más dura. |
Los materiales duros son difíciles de rectificar, y los granos abrasivos se desafilan fácilmente, así que elija los más blandos; los materiales blandos son fáciles de rectificar, y los granos abrasivos no se desafilan fácilmente, así que elija los más duros. |
|
Al rectificar materiales metálicos no ferrosos blandos y duros, la dureza debe ser más blanda. |
Al rectificar materiales de metales no ferrosos blandos y duros, la muela abrasiva es propensa a obstruirse. Para mejorar la propiedad de autoafilado de la muela abrasiva, la dureza debe seleccionarse más blanda. |
|
Al rectificar piezas de trabajo con baja conductividad térmica y afilar herramientas, se debe seleccionar una muela abrasiva más blanda. |
Este tipo de material tiene alta dureza y baja conductividad térmica, y la temperatura en el área de rectificado no se disipa fácilmente, evitando quemaduras y recocido. |
|
La herramienta de rectificado utilizada para el rectificado de entrada es más blanda que la utilizada para el rectificado por alimentación longitudinal. |
Evite quemar la pieza de trabajo. |
|
Al rectificar perfiles y superficies discontinuas, la dureza de la herramienta abrasiva debe ser mayor. |
Asegúrese de la geometría correcta para el trabajo. |
|
La dureza de la herramienta de rectificado debe ser más blanda para el rectificado de superficies, y más blanda para el rectificado frontal y el rectificado circunferencial. Al rectificar, cuando el área de contacto entre la pieza de trabajo y la herramienta de rectificado es grande o la velocidad de avance es alta, la dureza de la muela abrasiva debe ser más blanda. |
El área de contacto entre la herramienta de rectificado y la pieza de trabajo es grande, las partículas abrasivas se desafilan fácilmente, el calor de rectificado aumenta y la pieza de trabajo se quema fácilmente. |
|
La dureza de la herramienta de rectificado seleccionada para el rectificado interno es mayor que la para el rectificado externo y el rectificado de superficies. |
Durante el rectificado interno, la velocidad lineal de la herramienta de rectificado es baja, por lo que la dureza debe ser mayor. |
|
Al afilar la herramienta, use una muela de esmerilar más blanda. |
Al afilar la herramienta, la pieza de trabajo tiene malas condiciones de disipación de calor, lo que es propenso a quemaduras y grietas. Generalmente se selecciona entre HL. |
|
La dureza de la muela abrasiva para rectificado de alta velocidad es 1-2 niveles inferior a la de la muela abrasiva ordinaria. |
Debido a que la muela abrasiva obtiene alta "dureza dinámica" bajo rotación a alta velocidad, la dureza debería ser menor. |
|
El rectificado con refrigerante producirá una dureza de la muela abrasiva mayor que el rectificado en seco. |
La pieza de trabajo tiende a calentarse durante el rectificado en seco, por lo que al seleccionar la dureza de la muela, debería ser 1-2 niveles más blanda que el refrigerante. |