Procesamiento y Personalización de Película Autoadhesiva No Asfáltica Película Autoadhesiva de Polímero Membrana Impermeabilizante Autoadhesiva de Polímero Precolocada
Cantidad
Productos similares a un precio más bajo

Introducción del producto:
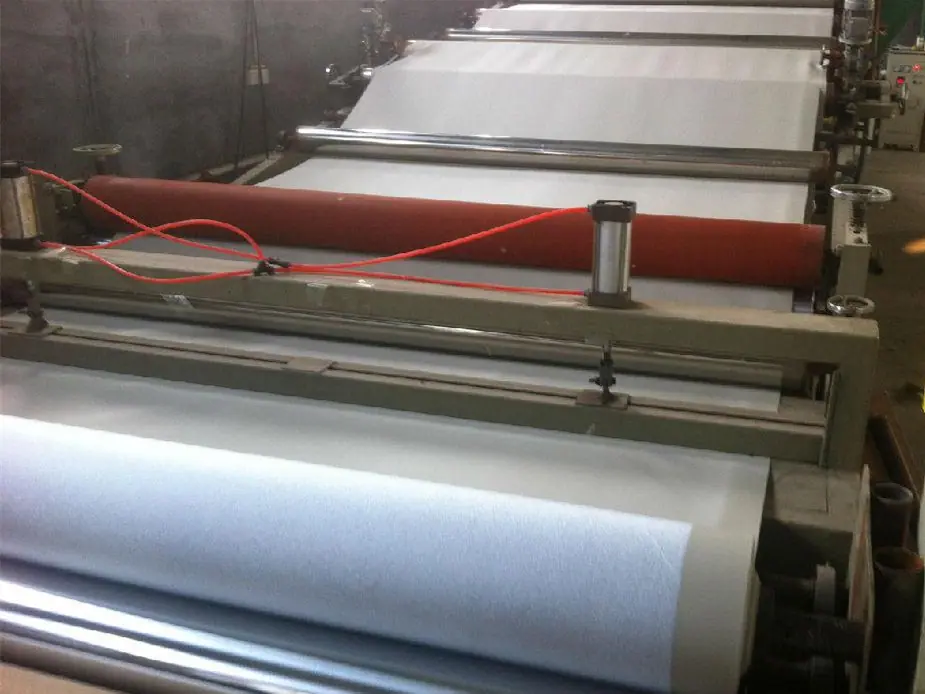
Membrana Impermeabilizante Homogénea de Cloruro de Polivinilo (PVC) es un material impermeabilizante polimérico de alto rendimiento, con resina de cloruro de polivinilo como materia prima principal. Se produce utilizando equipos y procesos avanzados, con la adición de varios aditivos especializados y componentes antienvejecimiento. El producto presenta alta resistencia a la tracción, alta elongación, baja contracción, buena flexibilidad a bajas temperaturas y una larga vida útil. El rendimiento del producto es estable, su calidad es confiable y es conveniente de instalar.
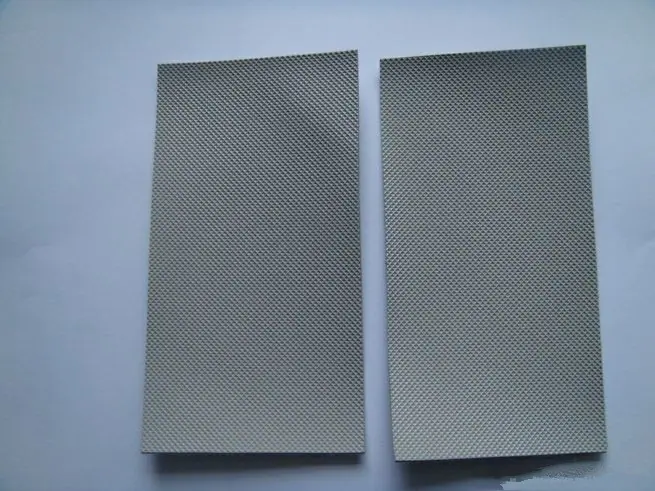
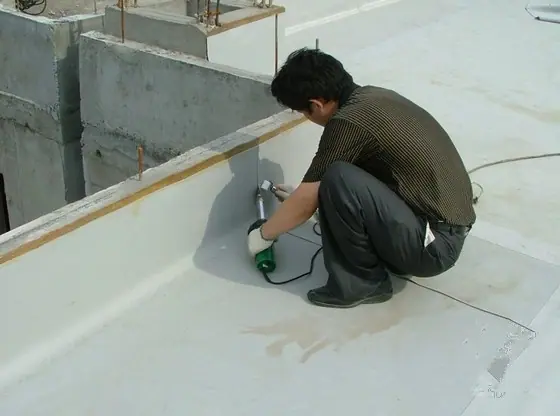
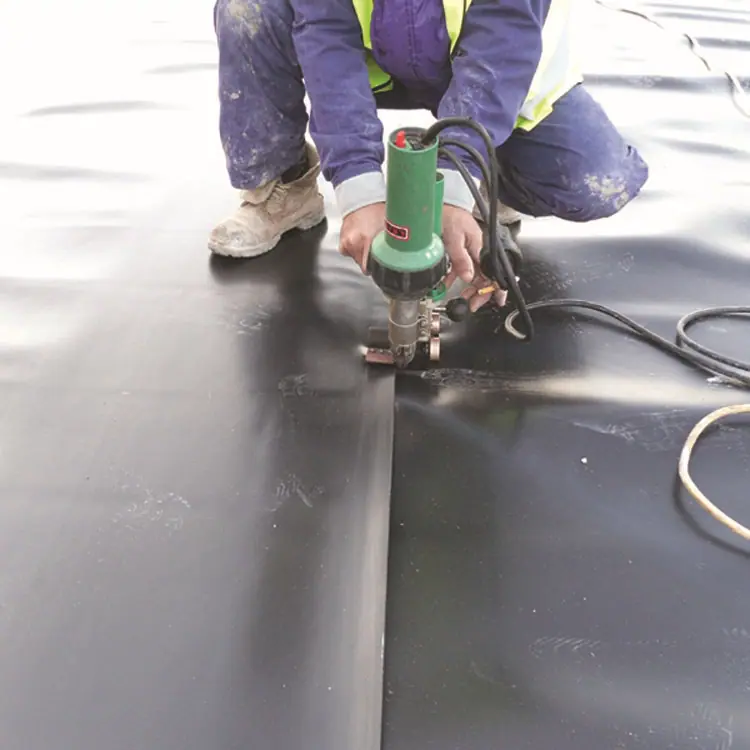
Membrana Impermeable de Cloruro de Polivinilo (PVC) Reforzado con Fibra de Poliéster es una lámina termoplástica de PVC. Esta lámina se forma integrando un tejido de fibra de poliéster como refuerzo con capas de plástico de PVC en ambos lados mediante un proceso especial de extrusión y recubrimiento, creando una lámina polimérica. La fórmula avanzada de la capa de plástico de PVC, combinada con la estructura de malla del tejido de fibra de poliéster, otorga a la lámina una excelente estabilidad dimensional y un bajo coeficiente de expansión térmica. Mejora el rendimiento a largo plazo de la lámina cuando se expone directamente al entorno natural. Método de Construcción: Soldadura con aire caliente, que garantiza la calidad de la junta soldada.

Sitio de construcción:
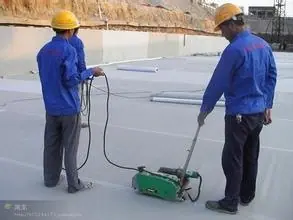
Ámbito de uso:
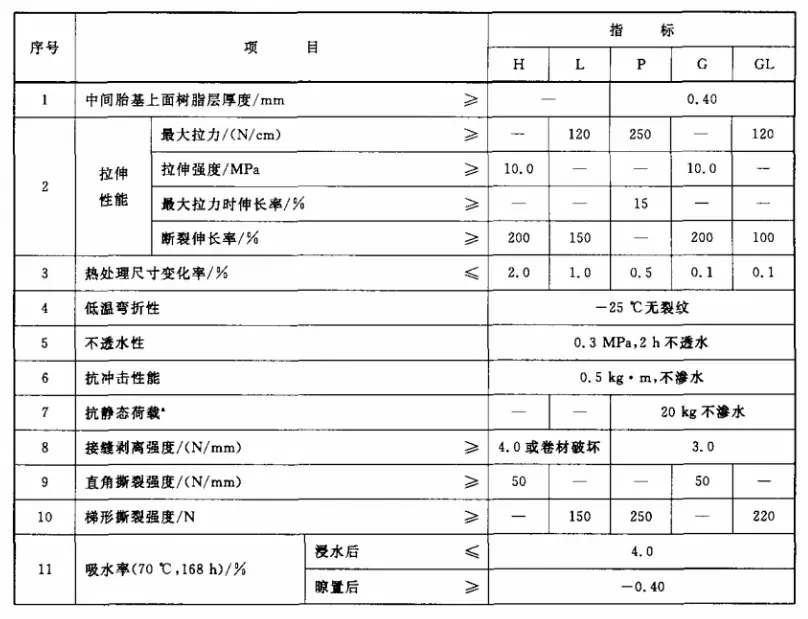
Estándares de rendimiento del producto:
Tecnología de construcción:
Las bobinas de PVC generalmente se fabrican mediante unión en frío, colocación por aire, fijación mecánica y, en ocasiones, mediante un proceso único de soldadura por aire caliente. Las piezas complejas de construcción impermeable requieren equipos de soporte especiales. Construcción combinada con accesorios especiales de PVC.
1. método de unión en frío
El método de construcción que consiste en utilizar un adhesivo especial para bobinas de PVC para pegar las bobinas a la capa base mediante operación en frío se denomina método de unión en frío.
Según los diferentes requisitos de diseño a prueba de agua, el método de unión en frío se puede dividir en unión total o unión parcial.
(1) El método de unión completa es un método de construcción en el que todas las membranas de PVC se unen a la capa base.
1) Durante la construcción, se debe realizar primero la pavimentación previa y la membrana de PVC debe colocarse de forma natural sobre la superficie de la capa base donde se colocará el cableado (sin adherir previamente). Debe quedar lisa y recta, sin deformaciones.
2) El ancho de solape longitudinal del material laminado es de 50 mm y debe cortarse adecuadamente. La unión transversal se realiza a tope, sobre la cual se aplica una capa no compuesta (tipo N) de 200-250 mm de ancho. La membrana de PVC se cubre con soldadura de solape.
3) Doble el lado largo de uno o más rollos por la mitad (aproximadamente 10 m) y aplique un adhesivo especial sobre la capa base y la superficie del rollo desde la zona doblada. Cuando el adhesivo se seque y deje de ser pegajoso, extienda la superficie del rollo pre-pavimentada. Para cerrar y pegar, utilice un rodillo de presión para compactarla. Luego, doble las demás partes desplegadas, continúe operando desde la parte doblada como se mencionó anteriormente, y así sucesivamente, pegándola firmemente y compactándola. Finalmente, se realiza la construcción de la unión a tope mediante soldadura.
(2) Encolado parcial del material en rollo. Al pavimentar rollos de PVC, los rollos y la capa base se pegan sobre la capa base mediante encolado por puntos o encolado en tiras.
Unión por puntos: La membrana se une a la capa base por puntos. Debe haber un mínimo de 5 puntos de unión por metro cuadrado, con un área de 100 mm × 100 mm por punto.
Unión por tiras: El material enrollado se une a la capa base mediante tiras. Cada rollo se une a la capa base mediante al menos dos tiras, cada una con un ancho mínimo de 150 mm.
2. método de tienda vacía
Es decir, al instalar una membrana impermeabilizante de PVC, la membrana y la capa base solo se unen dentro de un ancho determinado alrededor de toda la capa impermeabilizante; el resto de las partes no se unen. El proceso de construcción del método de instalación en vacío es el siguiente:
Nivelación y limpieza de la capa base - línea elástica - pre-colocación de bobinas - soldadura superpuesta de costuras de bobinas - tratamiento de piezas especiales - fijación, prensado de bordes - material de sellado y sellado de bordes - aceptación.
En primer lugar, el material en rollo se preinstala mediante el método de encolado completo, con un ancho de solape longitudinal de 50 mm. En segundo lugar, solo se encolan completamente las membranas circundantes del proyecto de impermeabilización general y se sueldan las juntas superpuestas. Las juntas transversales se procesan mediante unión a tope, y se utiliza una bobina de PVC no compuesto (tipo N) de 200-250 mm de ancho para cubrir el solape y soldar.
3. método de fijación mecánica
Es decir, un método de construcción que utiliza dispositivos de fijación mecánicos para conectar la membrana a la capa base.
(1) Durante la construcción, se debe realizar primero la pavimentación previa, utilizando el método de encolado completo. El ancho de solape longitudinal es de 100 mm, de los cuales 50 mm se utilizan para elementos de fijación. Estos elementos deben atravesar la capa de aislamiento y fijarse a la capa estructural.
(2) Según el espaciado fijo diseñado y calculado, utilice un taladro de impacto para perforar primero los agujeros, cuyo diámetro sea ligeramente menor que el diámetro exterior de los tornillos de fijación. Una vez colocadas las piezas de fijación, apriételas con un destornillador eléctrico y, a continuación, realice las operaciones en secuencia. Suelde cada junta a solape, procesándola transversalmente a tope, y cubra la junta a solape con una capa de material no compuesto (categoría N) en rollo de 200 a 2500 mm de ancho.
Proceso de soldadura de bobinas de PVC
El solapamiento longitudinal entre las bobinas de PVC es de 50 mm y el transversal de 100 mm. Al soldar, la boquilla se coloca a 45 grados con respecto a la dirección de soldadura, el rodillo de presión se encuentra paralelo a la boquilla y mantiene una distancia de aproximadamente 5 mm. El rodamiento no debe ser demasiado rápido.
Utilice una boquilla de soldadura pequeña con un ancho de 20 mm para soldar, generalmente dos pasadas, la temperatura de soldadura se controla en el nivel 6 y el ancho efectivo de cada pasada de soldadura es de 15 mm a 20 mm.
Utilice una boquilla de soldadura grande de 40 mm de ancho para soldar en una sola pasada. La temperatura de soldadura debe controlarse al 7.º nivel y el ancho de soldadura efectivo debe ser de 25 mm.
Requisitos de soldadura: Se debe realizar una presoldadura antes de soldar, con un ancho no excesivo para evitar que el aire caliente se desborde durante la soldadura y afecte la calidad de la misma. Debe haber desbordamiento de lodo fundido por el borde de soldadura, pero sin quemaduras.
El ancho de soldadura efectivo se refiere a la distancia desde el punto de desforre de la bobina hasta el borde de la lechada fundida. Garantizar el ancho de soldadura efectivo es uno de los principales indicadores para comprobar la calidad de la soldadura.
Muestra de visualización:
Honor: