El texto en las imágenes se puede traducir
Máquina de ángulo de clavo CNC máquina de corte en ángulo máquina de marcos de fotos máquina de ángulo de clavo automática eficiente
110 días
$139.164 pedido mín (3 uds)
Proveedor 4.0
Cantidad
Producto seleccionado
Productos similares a un precio más bajo




Especificaciones del producto
Tipo
CNC nail angle machine
Marca
HZXK
Modelo
Contact customer service for details
Ámbito de aplicación
Contact customer service for details
Alias del producto
Contact customer service for details
Dimensión total
Contact customer service for details
Peso
Contact customer service for details
Potencia del motor principal
Contact customer service for details
Velocidad de movimiento
Contact customer service for details
Adecuado
Crafts
Detalles del producto
El texto en las imágenes se puede traducir

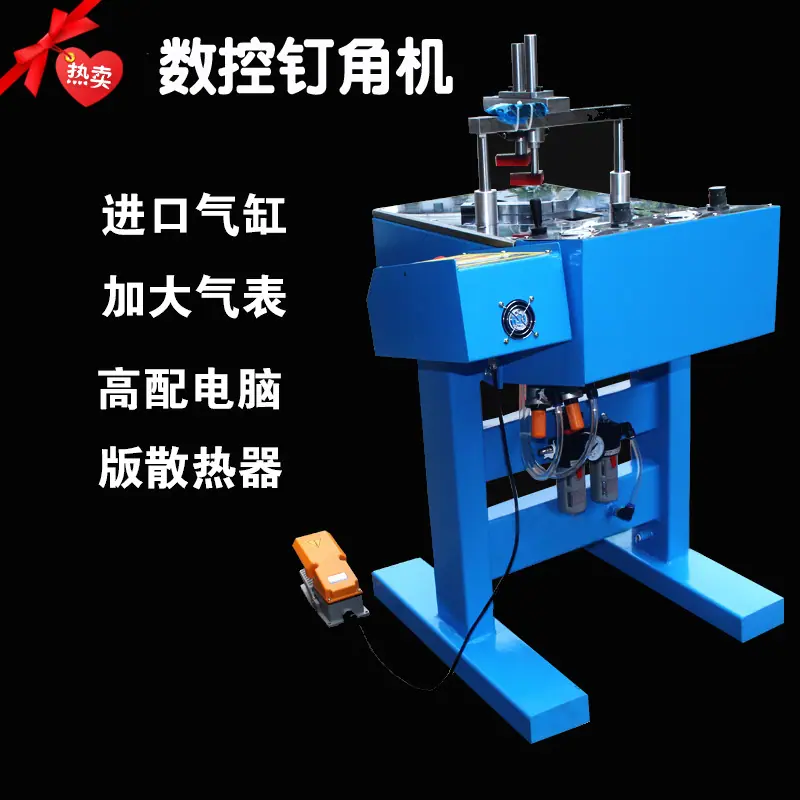
(Modelo de Producto) Clavadora de Esquina CNC
(Material del Producto) Acero
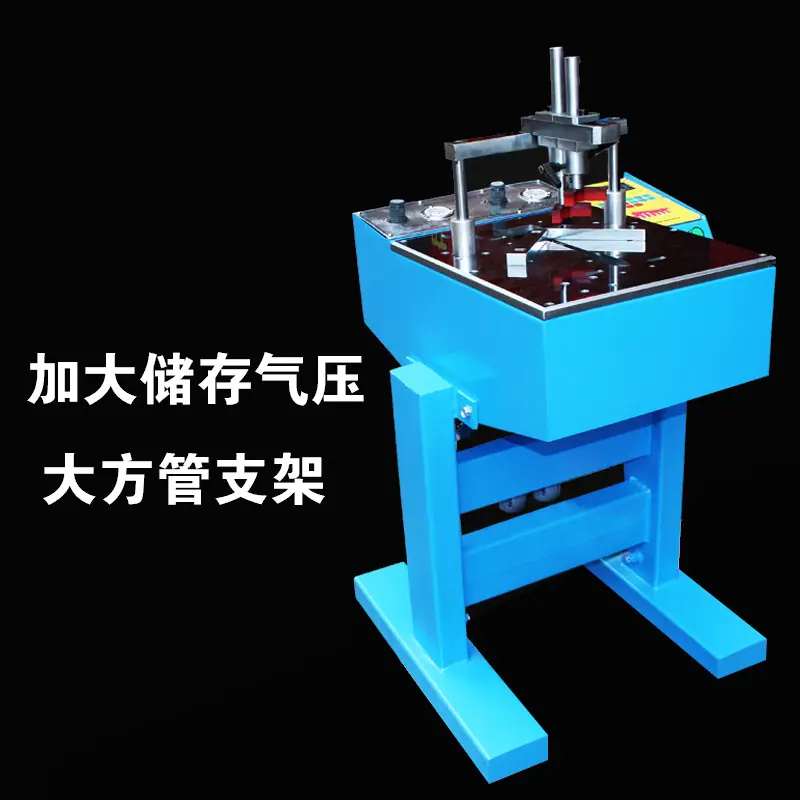
(Especificaciones del Producto) Ancho de la Mesa: 405 mm
Longitud: 480 mm
Altura total: 110 cm
Grosor de la placa base: 14 mm
(Peso) Aprox. 95 KG
(Precio unitario del producto) 6000 yuanes
Voltaje nominal: 220V;
Presión de aire nominal: 0.6-0.8MP
Ancho aplicable de la estaca de tienda: 10.3-10.8mm
Altura aplicable de la estaca de tienda: 7/10/12/15 mm
Ángulo: 89-91°
Carrera de desplazamiento hacia adelante y hacia atrás: 100 mm
Ventajas: ¡Rápido! ¡Estable! ¡Potente!
¡Más adecuado para trabajos de encuadernación con materiales y hilos más duros!
Características y parámetros técnicos:
La Clavadora de Esquinas CNC es adecuada para el clavado en ángulo recto de 90° de molduras de madera y molduras de plástico. Proporciona buenos resultados de clavado y alta velocidad. Es particularmente adecuada para productos con requisitos estrictos en la distancia entre clavos. Se utiliza ampliamente en la producción en masa de marcos de fotos de alta calidad.
Voltaje de trabajo 220V, la presión de aire correspondiente es 0.6-0.8Mpa. El ancho de las tachuelas aplicables a esta máquina es 10.3-10.8mm, el ángulo es 89-91°, y las alturas de tachuela aplicables son 7#, 10#, 12#, 15#. La carrera de movimiento delantero y trasero es de 100 mm, adecuada para unir perfiles con un ancho de 70 mm y un grosor de 75 mm.
Guía de funcionamiento:
1. Conecte el aire comprimido y la fuente de alimentación, ajuste la presión del aire al rango de presión de trabajo. En este punto, el ariete está en la posición alta. Primero, coloque las tiras del marco cortadas a inglete en el centro del bloque de ajuste de posicionamiento de 90°, luego retire un lado y observe si la superficie de corte de la tira del marco está a la mitad del clavo de esquina y si la posición del primer clavo está en el lugar adecuado. Método de ajuste:
a. Afloje el tornillo del bloque de posicionamiento, mueva el bloque de posicionamiento a la posición adecuada y apriete el tornillo. Luego, alinee la otra mitad con el borde de tope en un ángulo de 90° y apriétela.
b. Ajuste la altura y la posición del martillo de presión. Dado que esta máquina tiene martillos de presión dobles, primero afloje la manija del tornillo en la placa de sujeción sobre el martillo de presión, ajuste la posición del primer martillo de presión, presione firmemente el primer martillo de presión y luego ajuste el segundo.
c. Primero, ajuste el cilindro de sujeción a 0.2 Mpa. Afloje los dos tornillos de posicionamiento sobre los dos martillos de prensado para permitir que los martillos de prensado se muevan hacia arriba y hacia abajo. Luego, presione manualmente hacia abajo las líneas y ajuste naturalmente la altura de los martillos de prensado. Después de eso, apriete los tornillos de los martillos de prensado y, a continuación, ajuste la presión del aire a la presión de trabajo normal de 0.6 Mpa o superior.
2. Cierre la válvula de control manual del cilindro de alimentación de agujas, el cilindro de alimentación de agujas se retrae e inserte el clavo en ángulo.
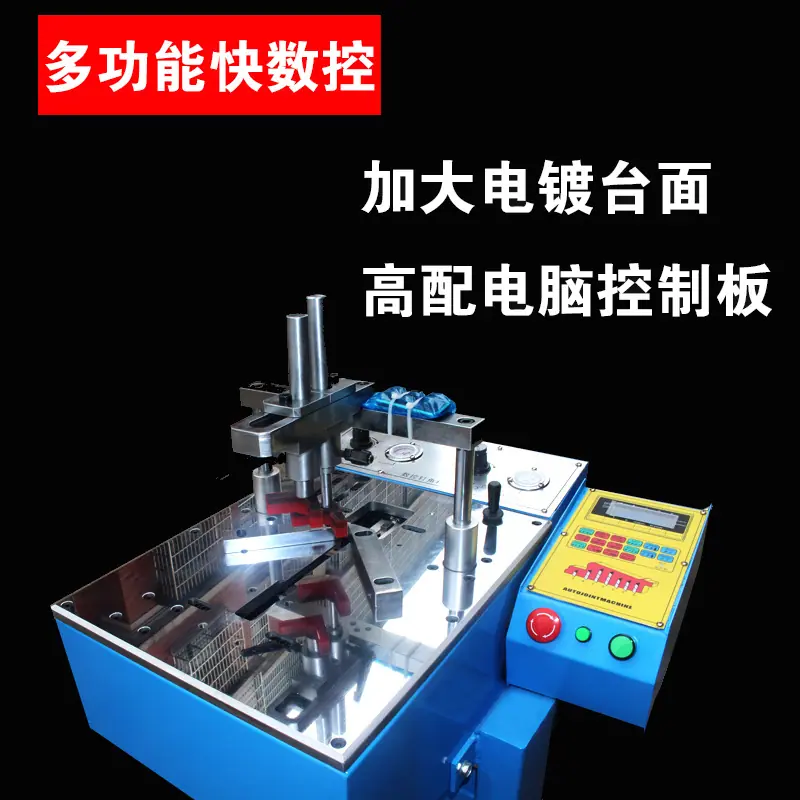
3、Configuración de datos en el panel de control:
La tecla ENTER es la tecla de confirmación después de colocar la mano y completar la configuración.
La tecla SHOT.NO es la tecla para establecer los tiempos de trabajo del cilindro de grapado en el mismo punto de trabajo;
La tecla ARRIBA es una tecla de incremento lento para ajustar la distancia entre clavos, y cada pulsación aumenta la distancia en 1 mm;
La tecla ABAJO es una tecla de disminución lenta para la distancia entre clavijas, disminuyendo 1 mm cada vez que se presiona;
La tecla IZQUIERDA es la tecla de la fila izquierda para la ventana de diseño;
La tecla DERECHA es la tecla de clic derecho para la ventana de diseño;
La tecla SAVE es la tecla de guardar del diseño;
La tecla RECALL es la tecla para borrar la tecla de guardar la memoria de trabajo;
La tecla ADELANTE es la tecla de retirada rápida para el puerto de salida de la uña;
La tecla BACKWAPD es la tecla de avance rápido para la salida de uñas;
La tecla MOVE es la tecla de reinicio de operación automática;
La tecla PINSHT es la tecla de reinicio manual.
Cuando el diseño esté completo, presione la tecla ENTER para confirmar y guardar, y la máquina entrará en el estado de espera de trabajo. Coloque las tiras cortadas. Pise el interruptor del pedal para enviar la señal de pulso de trabajo, y la máquina completará automáticamente un ciclo de la tarea de trabajo.
Los registros del programa de trabajo automático de la máquina pueden almacenar 5 a la vez. Siempre que llames a la secuencia del programa y presiones la tecla ENTER, puede entrar en el estado de trabajo.
Fallas Comunes y Solución de Problemas:
1. Sin disparos fallidos ni atascos. Cuando ocurran disparos fallidos, primero verifique si la presión del aire está dentro del rango de trabajo. Realice los ajustes apropiados según el material. Cuando ocurra un atasco, no continúe disparando en absoluto, para evitar daños innecesarios a la camisa de la aguja y a la máquina. Debe aflojar rápidamente el tornillo de la camisa de la aguja, retirar la camisa de la aguja, cerrar la válvula de control del cilindro de bajada de la aguja, retirar la grapa atascada y luego reinstalar la camisa de la aguja y abrir la válvula de control del cilindro de alimentación de grapas.
2. Cuando la posición de clavado o el espaciado de los clavos es inestable, verifique si el interruptor del sensor junto al cilindro está flojo. Si está flojo, apriételo. Si el problema aún no se puede resolver, verifique si la correa de distribución está demasiado floja y ajústela.
3. Si hay reventones o la uña no está colocada correctamente, verifique la posición de la primera o última uña y realice los ajustes apropiados. Si la uña no se puede clavar correctamente, reajuste la altura del martillo y verifique si todavía hay aceite en el tubo de aceite del martillo. Agregue aceite lubricante según sea necesario.
Mantenimiento diario:
Antes de iniciar la máquina cada día, debe comprobar que la fuente de alimentación y la fuente de aire estén conectadas correctamente. Compruebe si el nivel de aceite lubricante está en la posición normal. Mantenga un entorno de trabajo limpio. Después de terminar de trabajar cada día, asegúrese de limpiar el polvo de la mesa de trabajo rápidamente, especialmente la salida de clavos. Los no profesionales no deben mantener las partes eléctricas para evitar causar daños mayores.

Total