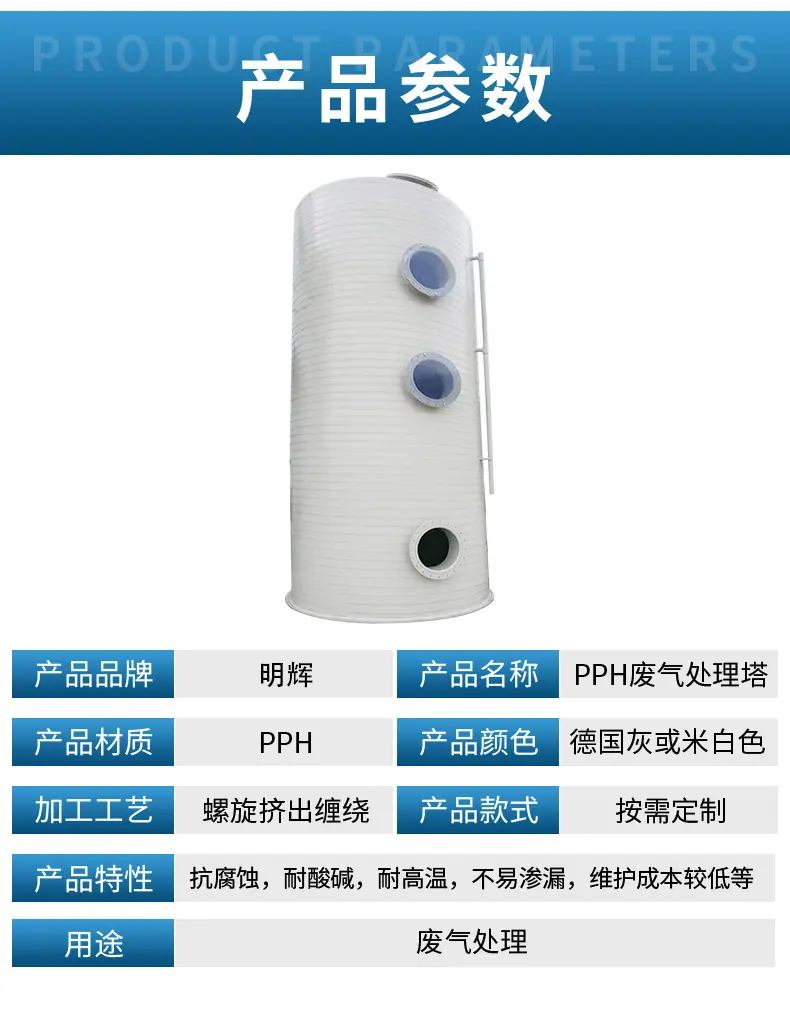
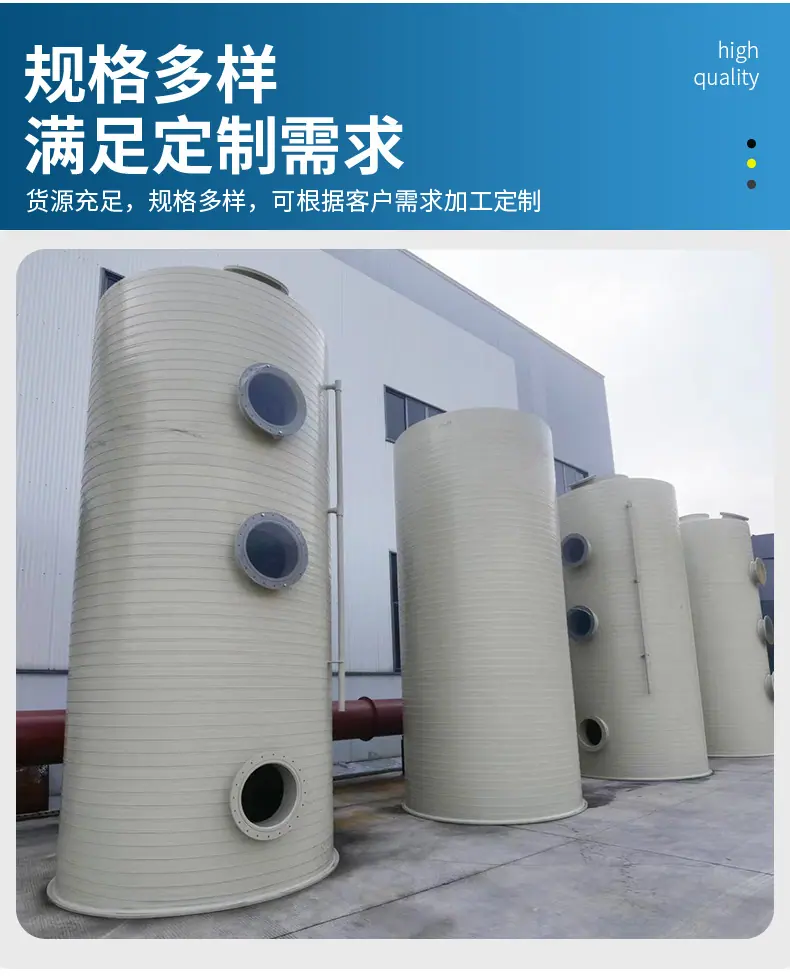
Ximinghui Pph Torre de Gases de Escape Equipo de Purificación de Niebla Ácida Torre de Purificación de Eliminación de Polvo por Niebla de Agua Multietapa Suministro Directo del Fabricante Original
Cantidad
Productos similares a un precio más bajo




-
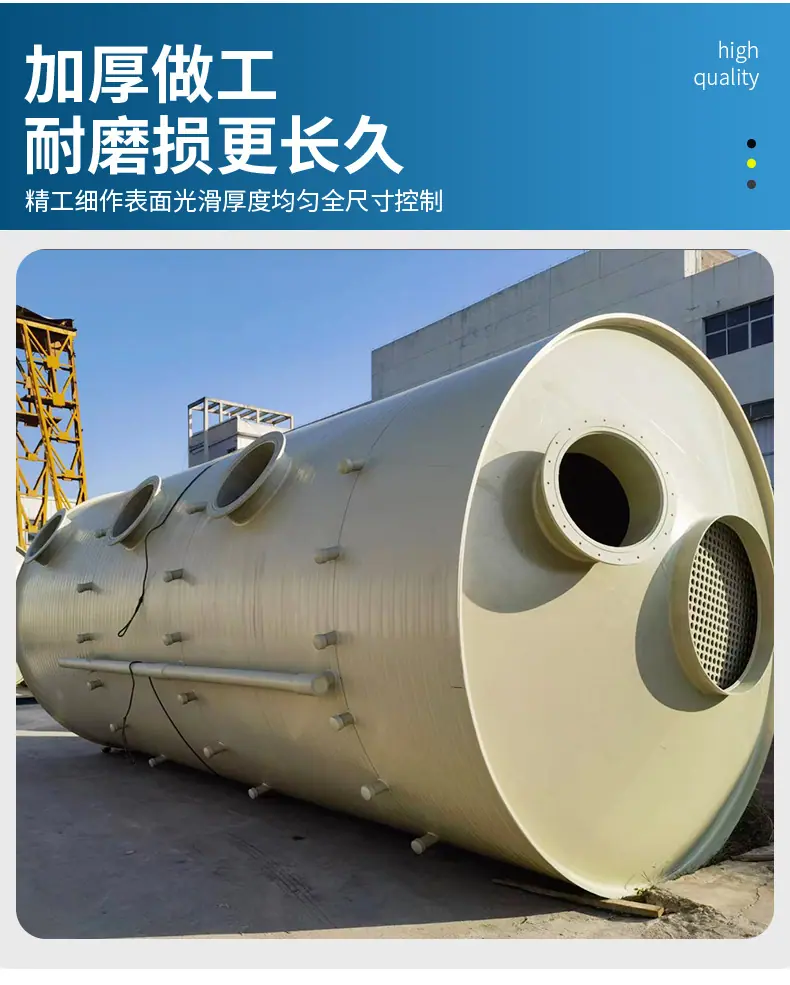
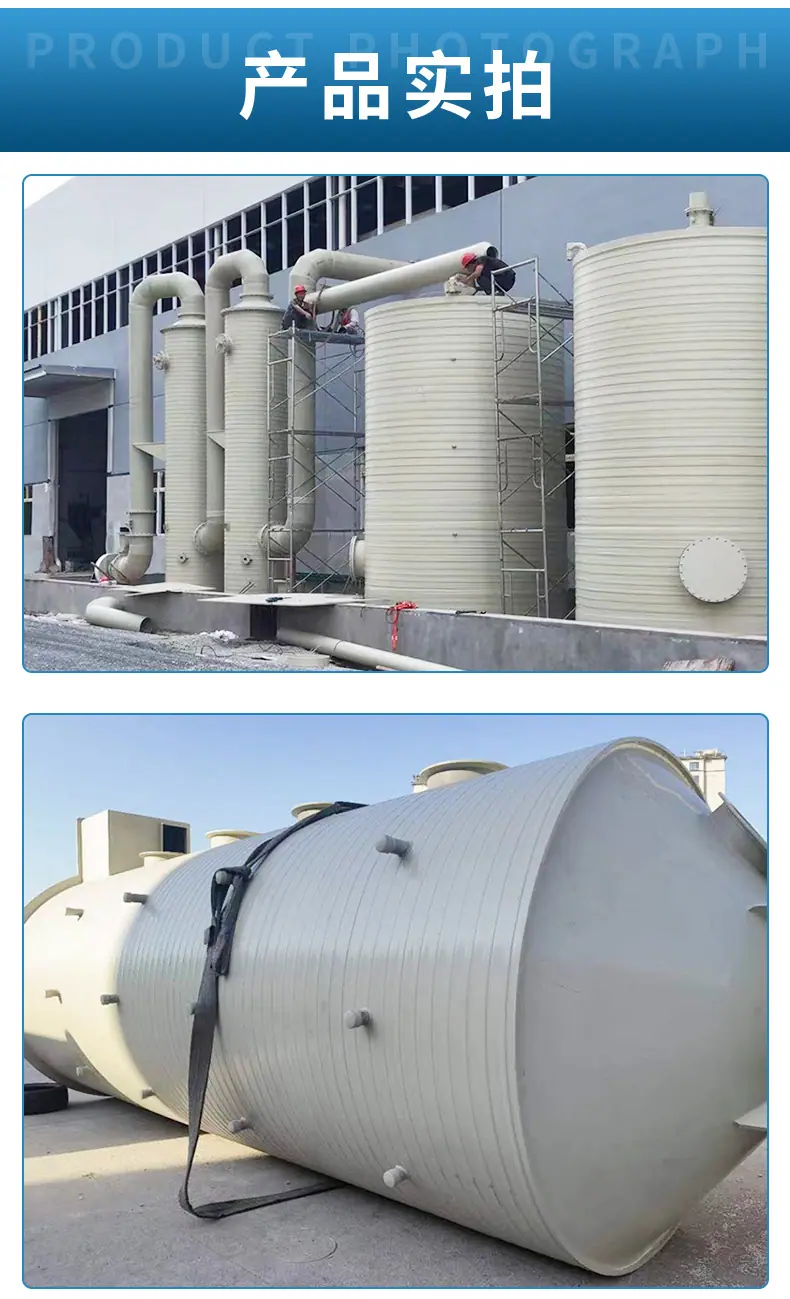
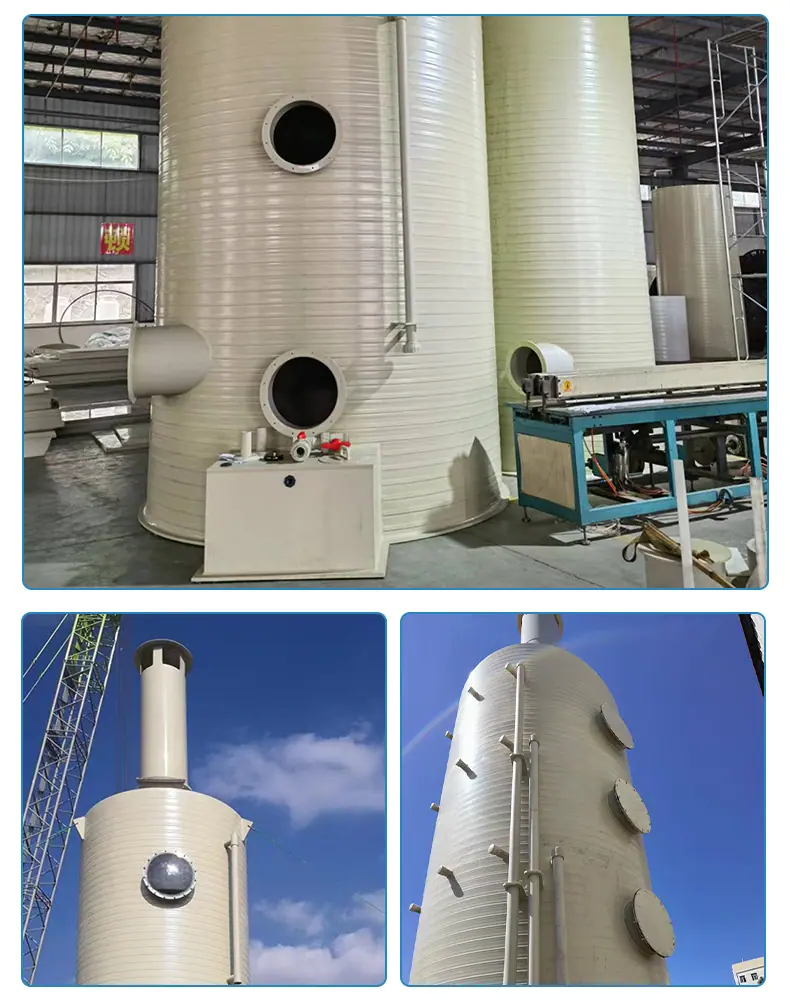
Proceso de Fabricación: Las torres de pulverización PPH tradicionales se fabrican cortando planchas y luego soldándolas manualmente. Las costuras de soldadura son los puntos más débiles en términos de resistencia, y los problemas comunes incluyen soldaduras deficientes y fugas. En contraste, las torres PPH enrolladas con filamento se forman utilizando una técnica de extrusión y enrollado en espiral, lo que resulta en un cuerpo de torre de una sola pieza sin soldaduras longitudinales. Esto elimina estructuralmente el riesgo de fugas en las costuras de soldadura, y el costo es naturalmente más alto.
-
Grosor de la Placa y Materias Primas: Los fabricantes regulares utilizan materias primas de alta calidad de marcas como Nordic Chemical y Sinopec. El equipo inferior puede usar materiales reciclados o regenerados. El grosor de las placas del cuerpo de la torre varía de 1,5 mm a más de 3 mm, lo que afecta directamente al costo.
-
Completitud del equipo de soporte: La diferencia de precio entre una cotización de torre desnuda y una cotización de sistema completo (incluyendo embalaje, boquillas, ventilador, bomba de circulación, tuberías, etc.) es enorme. Comparar solo el precio de la torre desnuda e ignorar el equipo de soporte a juego a menudo lleva a que la eficiencia de purificación no cumpla con los estándares después de la puesta en marcha.
-
Especificaciones y Nivel de Personalización: El diámetro de la torre, la altura de la torre, el número de capas de pulverización y el tipo de empaque deben personalizarse según el caudal de aire real y las características de los gases de escape. El costo del equipo varía significativamente con las diferentes especificaciones.
Los parámetros clave para la selección son el volumen de aire de proceso y las características del gas de escape; no se puede aplicar una solución universal basándose únicamente en el volumen de aire.
Cálculo del Diámetro de la Torre: Área transversal de la torre = Caudal de aire de procesamiento ÷ Velocidad del gas en torre vacía. Las velocidades de gas en torre vacía comúnmente utilizadas son de 0.8-1.5 m/s. Para gases de escape ácidos y gases fácilmente solubles, use alrededor de 1.0 m/s. Para altas concentraciones, gases difíciles de absorber y aquellos que contienen polvo, use alrededor de 0.8 m/s. Valores de referencia empíricos: 5000 m³/h corresponde a un diámetro de torre de 1.2-1.4 m, 10000 m³/h corresponde a un diámetro de torre de 1.6-2.0 m, 20000 m³/h corresponde a un diámetro de torre de 2.2-2.6 m.
Configuración de empaque: La opción preferida general son los anillos Pall de PP (gran área superficial específica, resistencia moderada). Se pueden seleccionar anillos de escalera para condiciones de operación de alta concentración. Para gases de escape que contienen polvo, las esferas huecas multifacéticas son adecuadas (baja resistencia, no propensas a obstruirse). La altura del empaque para gases de escape ácidos y alcalinos convencionales es de 1.0~1.2 m. Para condiciones de alta concentración y difíciles de tratar, se requiere una altura de 1.5 m o más.
Número de capas de pulverización: 1 capa para baja concentración, 2 capas para concentración media a alta. Se debe instalar un redistribuidor entre las dos capas para evitar el flujo de pared. Para gases residuales ácidos estándar con un volumen de aire de tratamiento de 5000 m³/h, 2-3 capas de pulverización combinadas con una cantidad adecuada de empaque pueden lograr alta eficiencia y equilibrio.
Coincidencia del ventilador: El caudal de aire del ventilador debe ser el caudal de diseño × coeficiente de 1.1~1.2; la resistencia total del sistema suele ser de 800~2000 Pa (incluyendo el cuerpo de la torre, las tuberías, el empaque y el eliminador de neblina). Una presión de viento insuficiente provocará la incapacidad de succionar aire, emisiones de vapor en el taller y una caída drástica en la eficiencia del tratamiento.