
El texto en las imágenes se puede traducir
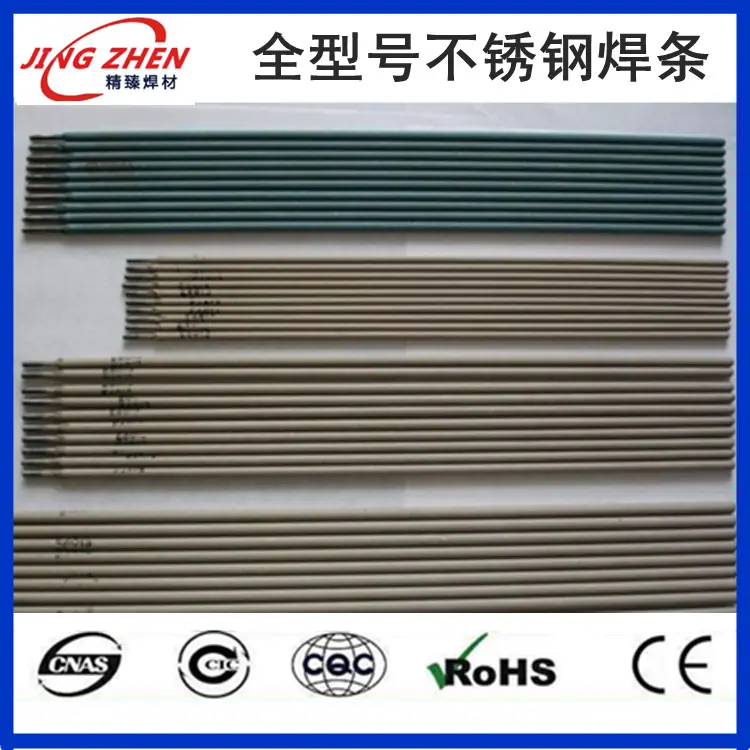
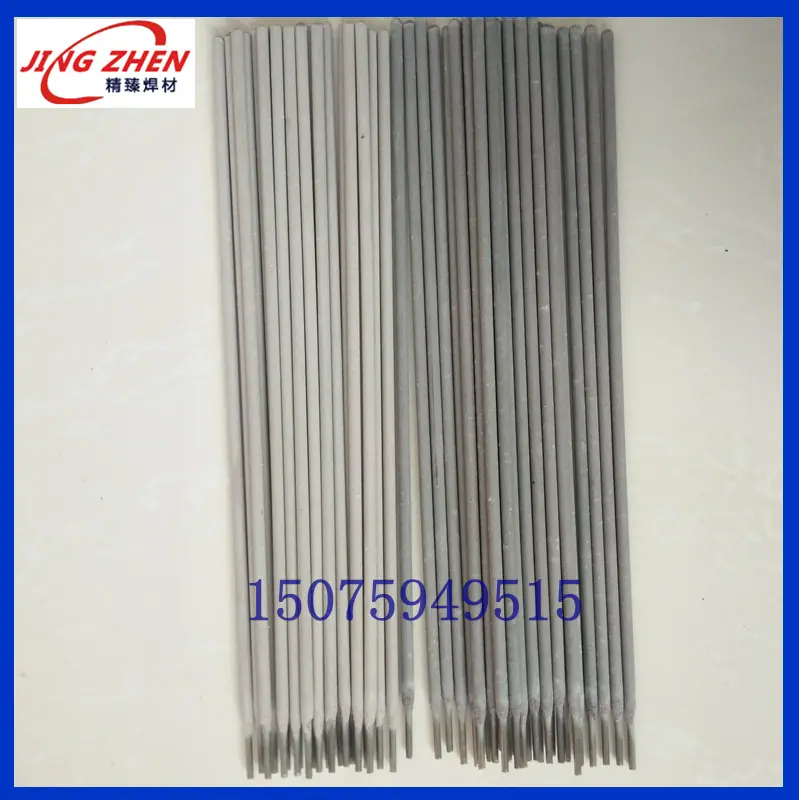
Electrodo de acero de baja aleación de alta resistencia E12015-G Electrodo de soldadura para acero estructural de alta resistencia P con soporte de presión Electrodo de soldadura de acero grado E
110 días
$22.400 pedido mín (200 uds)
Proveedor 4.0
Variaciones
E12015-G 3.2M
E12015-G 4.0MM
E12015-G 5.0MM
Productos similares a un precio más bajo





Especificaciones del producto
Marca
Exquisite
Origen
Hebei
Temperatura de funcionamiento
350
Dureza HRC
30
Especificaciones y modelos
E12015-G 3.2M, E12015-G 4.0MM, E12015-G 5.0MM
Diámetro
2.5-4.0
Marca
Exquisite
Origen
Hebei
Temperatura de funcionamiento
350
Dureza HRC
30
Especificaciones y modelos
E12015-G 3.2M, E12015-G 4.0MM, E12015-G 5.0MM
Diámetro
2.5-4.0
Marca
Exquisite
Origen
Hebei
Temperatura de funcionamiento
350
Dureza HRC
30
Especificaciones y modelos
E12015-G 3.2M, E12015-G 4.0MM, E12015-G 5.0MM
Diámetro
2.5-4.0
Detalles del producto
El texto en las imágenes se puede traducir

Nuestra tienda puede emitir factura especial de IVA del 13%
★Factura Especial de IVA (Tasa del 13%): Por favor proporcione (Nombre Completo de la Empresa, RFC, Dirección, Número de Teléfono, Nombre del Banco, Número de Cuenta) ¡Le deseamos una agradable experiencia de compra en nuestra tienda!

(J857CrNi)
Cumple con: GB E8015-G
Equivalente: AWS E12015-G
| Descripción: J857CrNi es un electrodo de acero de alta resistencia de baja aleación con un recubrimiento tipo sodio de bajo hidrógeno. Utiliza polaridad inversa de CC y puede usarse para soldadura en todas las posiciones. Tiene un excelente rendimiento del proceso de soldadura, una difusión de hidrógeno extremadamente baja en la soldadura y una excelente tenacidad a baja temperatura y resistencia al agrietamiento. Aplicación: Se utiliza principalmente para la soldadura de reparación de defectos en acopladores de trenes fabricados con acero de grado E. También se puede utilizar para soldar aceros de baja aleación con una resistencia a la tracción de aproximadamente 830 MPa, como WEL—TEN80, WEL—TEN80C, etc. |
||||||||||||||||||
Composición química del metal depositado (%):
|
||||||||||||||||||
Propiedades mecánicas del metal depositado: (Templado a 620℃×1h)
El contenido de humedad del recubrimiento es ≤0.15% Requisitos de detección de defectos por rayos X: Nivel I. |
||||||||||||||||||
Corriente de referencia: (CC)
|
||||||||||||||||||
| Precauciones: 1. El electrodo de soldadura debe hornearse a 400℃ durante 1 hora antes de soldar. ⒉ Antes de soldar, las piezas a soldar deben limpiarse de impurezas como aceite, óxido y humedad. 3. Después de la soldadura, se puede realizar un tratamiento de revenido a 600-650℃ para aliviar el esfuerzo interno. |

Total