Artículos similares
Tubería de Suministro de Agua de HDPE Xi'An Diámetro Grande Riego Polietileno Pe Tubería de Suministro de Agua 1.6Mpa Tubería de Plástico Tubería Rígida
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo





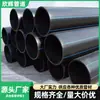

Con el lanzamiento sucesivo de proyectos nacionales clave como la Transmisión de Gas de Oeste a Este, la aplicación de tuberías de polietileno—PE (polietileno) se ha vuelto cada vez más generalizada. Actualmente, este producto se utiliza ampliamente en campos como el gas, el gas natural y el suministro de agua.
Las tuberías de PE tienen características como facilidad de construcción, alta velocidad, resistencia a la corrosión, no contaminan y tienen una larga vida útil. Principalmente existen dos métodos para conectar tuberías de PE: la conexión por termofusión y la conexión por electrofusión. Actualmente, la conexión por termofusión se utiliza principalmente para tuberías principales. El principio de la conexión por termofusión es poner en estrecho contacto las superficies de unión de dos tuberías de PE con una herramienta de calentamiento para calentar sus extremos planos hasta que se derritan. Después de retirar la herramienta de calentamiento, los dos extremos fundidos se juntan y se mantienen bajo presión hasta que la unión se enfría, convirtiéndolos en una sola entidad.
I. Preparación de la soldadura. El trabajo de preparación para la construcción con soldadura por fusión en caliente es el siguiente:
① Instale el Kawa que coincida con las especificaciones del tubo en el bastidor;
② Prepare soportes suficientes para asegurar que la tubería a soldar pueda estar a la misma altura que la línea central del bastidor de la máquina y pueda moverse convenientemente;
③ Ajuste la temperatura de la placa calefactora a 200~230℃ (Estos datos son de referencia de Hangzhou Huanzhong Welding Machine, la temperatura específica estará sujeta a los datos proporcionados por el fabricante);
④ Conecte la fuente de alimentación de la máquina de soldar, encienda los interruptores de la placa calefactora, la fresadora y la bomba de aceite, y realice una prueba de funcionamiento.
II. Soldadura. El flujo del proceso de soldadura es el siguiente: Inspeccionar el material de la tubería y limpiar el extremo de la tubería → Sujetar el material de la tubería → Fresar el extremo de la tubería con una fresadora → Verificar la desalineación y el espacio del extremo de la tubería → Calentar el material de la tubería y observar la altura mínima de abocinado → Fusionar el material de la tubería y enfriar durante el tiempo especificado → Retirar el material de la tubería. Durante el proceso de soldadura, el operador debe operar de acuerdo con los diversos parámetros en el procedimiento de soldadura especificado y, si es necesario, realizar los ajustes apropiados basados en los cambios en el clima, la temperatura ambiente, etc.:
① Verifique si las especificaciones y la clasificación de presión del material de la tubería a soldar son correctas, e inspeccione su superficie en busca de abolladuras, impactos y rayones. Si la profundidad del rayón excede el 10% del espesor de la pared de la tubería, debe eliminarse localmente antes de su uso;
② Use papel suave o tela humedecida en alcohol para limpiar manchas de aceite o materia extraña de ambos extremos de los tubos;
③ Coloque la tubería a soldar en los mandriles del bastidor de la máquina, asegurando que las longitudes que sobresalen de ambos extremos sean iguales (lo más cortas posible sin afectar el fresado y el calentamiento, preferiblemente 20-30 mm), soporte las partes de la tubería fuera del bastidor de la máquina de modo que el eje de la tubería esté a la misma altura que la línea central del bastidor de la máquina, y luego apriete firmemente los mandriles;
④ Inserte la fresa. Primero, encienda el interruptor de encendido de la fresa, luego junte los dos extremos del tubo y aplique la presión adecuada hasta que aparezcan virutas continuas en ambos extremos (el grosor de la viruta es de 0.5-10 mm, el grosor de la viruta se puede ajustar ajustando la altura de la cuchilla de la fresa). Retire la presión, espere un momento, luego retraiga el bastidor móvil y apague la alimentación de la fresa.
⑤ Retire la fresadora, junte los dos extremos de la tubería y verifique la alineación de los dos extremos (la desalineación de los extremos de la tubería no puede exceder el 10% del espesor de la pared; esto se puede mejorar ajustando la rectitud de la tubería y la tensión de las abrazaderas; el espacio entre las caras de los extremos de los dos extremos de la tubería tampoco puede exceder los 0,3 mm (para diámetros de 225 mm y menores), 0,5 mm (para diámetros de 225 mm ~ 400 mm), 1 mm (para diámetros de 400 mm y mayores); si no se cumplen los requisitos, se debe realizar el fresado aquí hasta que se cumplan los requisitos.
⑥ Una vez que la temperatura de la placa calefactora alcance el valor establecido, colóquela en el soporte, aplique la presión especificada hasta que el crimpado mínimo en ambos lados alcance la altura especificada, luego reduzca la presión al valor especificado (mantenga solo el contacto entre los dos lados del extremo de la tubería y la placa calefactora para la absorción de calor). Una vez transcurrido el tiempo establecido, libere el marco móvil, retire rápidamente la placa calefactora, luego una los dos extremos de la tubería, minimizando el tiempo de cambio. Después de enfriar durante el tiempo especificado, libere la presión, suelte las abrazaderas y retire la tubería conectada completada.
