Índice de Fluidez del Fuelle de Fusión de Tela Meltblown de Yangzhou Material Meltblown Medidor de Caudal de Fusión Polipropileno Medidor de Fusión
Cantidad
Coincidencias exactas a un precio más bajo

Productos similares a un precio más bajo


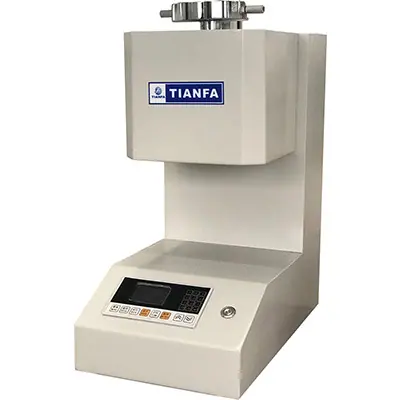
Probador de Índice de Fluidez por Fusión TF-400D
El Medidor de Índice de Fluidez por Fusión TF-400D es un instrumento diseñado y fabricado de acuerdo con normas como "GB/T 3682-2000 Determinación de la tasa de fluidez másica del fundido y la tasa de fluidez volumétrica del fundido de termoplásticos" e "ISO 1133-2005 Plásticos-Determinación de la tasa de fluidez másica del fundido (MFR) y la tasa de fluidez volumétrica del fundido (MVR" para medir la tasa de fluidez por fusión de termoplásticos.
Este instrumento utiliza el método de masa y el método de volumen para las pruebas; tiene un dispositivo de corte automático; está equipado con una microimpresora para imprimir los resultados de las pruebas; el instrumento tiene una estructura simple, es fácil de usar, mide con precisión y tiene un rendimiento estable y confiable. Este instrumento no solo es adecuado para probar plásticos con temperaturas de fusión más bajas, como polietileno, polipropileno, poliestireno y resina ABS, sino que también es adecuado para probar plásticos de ingeniería con temperaturas de fusión más altas, como policarbonato, fluoroplásticos y nailon. Por lo tanto, se utiliza ampliamente en industrias como la producción de plásticos, productos plásticos y petroquímicos, así como en colegios y universidades relevantes, institutos de investigación y departamentos de inspección de productos.

1. Utiliza una pantalla táctil LCD a todo color de 7 pulgadas y puede realizar pruebas básicas del método de calidad. También puede usar el modo de método de volumen y puede funcionar en modo dual simultáneamente, lo que significa que puede calcular el resultado del método de calidad y también inferir el resultado del método de volumen a través de la densidad de fusión. Permite la configuración intuitiva y conveniente del tiempo, la temperatura y los tiempos de muestreo.
2. Utilizando un microordenador de un solo chip de 32 bits como núcleo de control, tiene una velocidad de cálculo rápida y alta precisión de datos.
3. Utilizando un convertidor analógico a digital de 24 bits de la empresa estadounidense AD, la velocidad de adquisición de temperatura es rápida y la precisión de adquisición es alta, proporcionando garantía física para la precisión del control de temperatura.
4. Adopta un sistema operativo integrado, programación interna razonable de tareas, control preciso de tiempo y retardo, y garantiza la precisión del control de temperatura, indicaciones sonoras y otras operaciones.
5. Probado utilizando el método de calidad (MFR) y el método de volumen (MVR).
6. Corte automático durante la prueba; corte manual al ajustar el instrumento.
7. La máquina tiene una apariencia hermosa, un diseño razonable, un rendimiento estable y es fácil de operar.

1、Función de prueba de índice de fluidez por fusión de método de calidad, función de prueba de método volumétrico (MVR).
2. Función de corte automático.
3. El modo de método de volumen se puede utilizar para la operación simultánea en modo dual, lo que significa que puede calcular los resultados del método de masa y también inferir los resultados del método de volumen a partir de la densidad del fundido.
4. Función de guardado del resultado de la prueba de índice de fluidez por fusión.
1. Parte de descarga por extrusión
Diámetro del puerto de descarga: Φ2.095±0.005mm
Longitud del puerto de descarga: 8.000±0.025mm
Diámetro interior del barril de carga: Φ9.550±0.025mm
Longitud del cañón de carga: 152±0.1mm
Diámetro de la cabeza del vástago del pistón: Φ9.475±0.015 mm
Longitud de la cabeza del vástago del pistón: 6.350±0.100 mm
Carrera efectiva del vástago del pistón: 30 mm
2. Carga de Prueba: Pesos de PE, PP
3. Rango de temperatura: temperatura ambiente ~ 400℃
4. Precisión del control de temperatura: ±0.2℃
5. Fluctuación de temperatura: ±0.2℃
6. Resolución de temperatura: 0.1℃
7. Tiempo de recuperación de temperatura: ≤4min
8. Método de Prueba: Caudal másico (MFR) Caudal volumétrico (MVR)
9. Rango de medición: O.1~2000g/10min(MFR)
10. Precisión de tiempo: 0.1S (MFR, MVR)
11. Método de corte: Automático (durante las pruebas), Manual (durante el ajuste del instrumento)
12. Intervalo de tiempo más importante: 9999.9 segundos
13. Configuración de la impresora: Impresora térmica montada en panel
14. Suministro de Energía: 220V, 50Hz
15. Potencia: 600W
16. Dimensiones exteriores: Largo 550 × Grosor 410 × Alto 600 (mm)

1. Por favor, encienda la máquina y precaliente durante 10 minutos antes de usar
2. Configure los parámetros correspondientes en la página de configuración de la prueba
3. Coloque la varilla de material de moldeo en el molde, encienda el control de temperatura para alcanzar la temperatura preestablecida
4. Coloque 3-4 g de material de prueba, coloque la varilla de prensado encima y presione hacia abajo suavemente con la mano para compactarlo.
5. Presione el botón del temporizador para ingresar la cuenta regresiva. Una vez completada la cuenta regresiva, coloque el peso correspondiente. Presione el botón de inicio y la máquina entrará automáticamente en modo de funcionamiento.
6. Pese el valor promedio del material tomado al final del experimento (la configuración normal son 5 cortes, no tome las dos primeras secciones, tome el peso promedio de las últimas 3 secciones) e ingréselo en el punto de parámetro correspondiente, luego presione el botón de imprimir para generar los resultados experimentales.
7. Una vez finalizado el experimento, utilice hilo de algodón y un hisopo para limpiar el material residual dentro del cilindro del material.
8. Prueba finalizada, apague la alimentación de la máquina.

1. Las tomas de corriente monofásicas deben tener un orificio de tierra y estar conectadas a tierra de forma fiable.
2. Después de confirmar el final del experimento, el instrumento permanece a una temperatura constante y el operador puede realizar experimentos continuos o volver a introducir parámetros.
3. La fuente de alimentación principal debe desconectarse después de usar el instrumento.
4. Los usuarios no pueden desarmar el instrumento arbitrariamente.
5. El instrumento debe usarse en un entorno libre de interferencias electromagnéticas fuertes.
6. El cilindro, el pistón y la matriz deben mantenerse limpios y no deben golpearse ni rayarse. El cilindro no debe limpiarse con herramientas no especificadas. Después de un período de uso, las superficies del cilindro y el pistón se pueden limpiar con un agente de limpieza.
7. Al retirar el molde, si no se puede sacar, el cilindro de material se puede retirar del cuerpo del horno, y el molde se puede empujar hacia afuera de arriba hacia abajo usando la varilla de material fuera del instrumento.
8. Los trabajos de limpieza deben realizarse a alta temperatura, lo que facilita la limpieza. Sin embargo, tenga mucho cuidado de no quemarse en este momento.
9. Si el cilindro, la barra del pistón o la matriz están excesivamente desgastados y los resultados de la prueba son inexactos, puede pedir estas piezas a nuestra empresa de manera oportuna.
10. Cuando el instrumento funcione mal, se debe apagar y luego volver a encender la alimentación.

1. El raspador se atascó al cortar el material.
Solución: a. Doble suavemente el limpiaparabrisas usando pinzas en la dirección de su curvatura.
b. Verifique si el material se está pegando al raspador.
c. Verifique si el raspador está flojo. Si está flojo, alinee el raspador con la ranura y luego apriete el tornillo de fijación.
2. Es muy difícil extraer o insertar la cabeza de troquel del o en el cañón.
Solución: Después de encender, espere a que el dispositivo alcance la temperatura establecida (puede ser 30℃ más alta que la temperatura de funcionamiento habitual). Limpie repetidamente usando la varilla limpiadora de material envuelta en gasa.
3. Al agregar ingredientes, se acumulan en la abertura de la tolva.
Solución: Limpiar con herramientas, controlar la velocidad de alimentación al añadir materiales y añadir los materiales lentamente.
4. Después de encender, se muestra un error y no hay respuesta al corte, calentamiento ni impresión.
Solución: Abra la tapa trasera y verifique si el cable de conexión de datos detrás de la pantalla está suelto.

1. Las muestras (granuladas, en forma de varilla, en forma de lámina, bloques moldeados, etc.) se deshumidificarán y secarán antes de la prueba según los requisitos para el tipo de plástico. Pese la muestra según la tabla (A) basándose en el índice de fluidez por fusión esperado de la muestra.
Tabla A Monto de Muestra e Intervalo de Corte
Tasa de Fusión | Cantidad de muestra | Tiempo de corte |
( g/10min ) | (g) | ( s ) |
0.1 ~ 0.5 | 3 ~ 4 | 120 ~ 240 |
0.5 ~ 1.0 | 3 ~ 4 | 60 ~ 120 |
1.0 ~ 3.5 | 4 ~ 5 | 30 ~ 60 |
3.5 ~ 10 | 6 ~ 8 | 10 ~ 30 |
10 ~ 25 | 6 ~ 8 | 5 ~ 10 |
2. Selección de las Condiciones Experimentales
Polietileno 1, 2, 3, 4, 6
Poliacetal 3
Poliestireno 5, 7, 11, 13
ABS 7、9
Polipropileno 12, 14
Policarbonato 16
Poliamida 10, 15
Acrilato 8, 11, 13
Ésteres de celulosa 2, 3
Nota: Se pueden seleccionar tipos de plásticos como copolímeros y mezclas de polímeros consultando las pruebas de clasificación anteriores.
Condiciones de Prueba de la Tabla B
número de serie | Diámetro interior de la boca estándar mm | Temperatura de prueba °C | Coeficiente de molde de boca g·mm2 | Carga kg |
1 | 1.180 | 190 | 146.6 | 2.160 |
2 | 2.095 | 190 | 70 | 0.325 |
3 | 2.095 | 190 | 464 | 2.160 |
4 | 2.095 | 190 | 1073 | 5.000 |
5 | 2.095 | 190 | 2146 | 10.000 |
6 | 2.095 | 190 | 4635 | 21.600 |
7 | 2.095 | 200 | 1073 | 5.000 |
8 | 2.095 | 200 | 2146 | 10.000 |
9 | 2.095 | 220 | 2146 | 10.000 |
10 | 2.095 | 230 | 70 | 0.325 |
11 | 2.095 | 230 | 253 | 1.200 |
12 | 2.095 | 230 | 464 | 2.160 |
13 | 2.095 | 230 | 815 | 3.800 |
14 | 2.095 | 230 | 1073 | 5.000 |
15 | 2.095 | 275 | 70 | 0.325 |
16 | 2.095 | 300 | 253 | 1.200 |
3. Resultados del cálculo de pesaje
Después de cortar la estría, enfríala y colócala en una balanza (se requiere balanza analítica con precisión de 0.001g) para pesarla por separado.
Calcule el resultado según la siguiente fórmula:
MFR=600×m / t ( g/10min)
En la fórmula: MFR——Índice de Fluidez por Fusión (g/10min)
W——Media aritmética del peso de las muestras cortadas (g)
t——Intervalo de tiempo de muestreo de corte (S)
Los resultados de las pruebas se redondean a dos cifras significativas.
Cada muestra debe medirse por duplicado en paralelo, y los valores de MFR deben calcularse por separado. Si la diferencia entre los dos resultados de la prueba excede el 10% del valor de MFR, se debe identificar la razón.

(Apéndice Estándar)
Condiciones de prueba para determinar el índice de fluidez por fusión
Todas las condiciones de prueba se especificarán mediante la designación de material o el estándar de especificación correspondiente. La Tabla A1 enumera las condiciones de prueba que han demostrado ser aplicables.
Tabla A1
Condición (código de letra) | Temperatura de pruebaθ,℃ | Carga Nominal (Combinada)metronombre,kg |
A | 250 | 2.16 |
B | 150 | 2.16 |
D | 190 | 2.16 |
mi | 190 | 0.325 |
F | 190 | 10.00 |
GRAMO | 190 | 21.6 |
H | 200 | 5.00 |
METRO | 230 | 2.16 |
norte | 230 | 3.80 |
S | 280 | 2.16 |
T | 190 | 5.00 |
Tú | 220 | 10.00 |
Yo | 300 | 1.20 |
Z | 125 | 0.325 |
Nota: Si en el futuro se requieren condiciones de prueba no enumeradas en esta tabla, por ejemplo, para nuevos materiales termoplásticos, solo se podrán seleccionar las cargas y temperaturas ya utilizadas en esta tabla.
| ||

Condiciones de prueba para materiales termoplásticos
La Tabla B1 enumera las condiciones de prueba especificadas en las normas pertinentes. Si es necesario, se pueden utilizar otras condiciones de prueba no enumeradas para ciertos materiales especiales. Tabla B1
Materiales | Condición (código de letra) | Temperatura de pruebaθ,℃ | Carga Nominal (Combinada)metronombre,kg |
PD | H | 200 | 5.00 |
Educación física | D | 190 | 2.16 |
Educación física | mi | 190 | 0.325 |
Educación física | GRAMO | 190 | 21.60 |
Educación física | T | 190 | 5.00 |
PÁGINAS | METRO | 230 | 2.16 |
abdominales | Tú | 220 | 10.00 |
PS-1 | H | 200 | 5.00 |
E/VAC | B | 150 | 2.16 |
E/VAC | D | 190 | 2.16 |
E/VAC | Z | 125 | 0.325 |
SAN | Tú | 220 | 10.00 |
ASA、ACS、AES | Tú | 220 | 10.00 |
ordenador personal | Yo | 300 | 1.20 |
PB | D | 190 | 2.16 |
PB | F | 190 | 10.00 |
MABS | Tú | 220 | 10.00
|
1. Máquina anfitriona 1 unidad
2. Molde de boca 1 pieza
3. Cable de alimentación 1 pieza
4. Cargar Varilla 1 pieza
5. Rascador 1 pieza
6. Tolva 1 pza
7. Charola 1 pieza
8. Taladro de molde bucal 1 pieza
9. Limpie la barra de material 1 ud.
10. Manual de Instrucciones 1 copia
11. Certificado de Calificación 1 copia
12. Gasa 1 rollo
13. Pesos: 1835g, 4675g
Nota: El papel de impresión y la gasa son consumibles y no están cubiertos por la garantía.