Artículos similares
Máquina de moldeo por inyección de Shenzhen cabeza de goma cabeza de goma cabeza de tornillo procesamiento entrega personalizada rápida
Cantidad
Productos similares a un precio más bajo
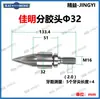
Boquilla de pegamento para máquina de moldeo por inyección, punta de fuego, cabezal dispensador de pegamento, brida, boquilla, procesamiento, hecho a medida, entrega rápida, calidad dura, generalmente entregado dentro de 3 días después de recibir la muestra.
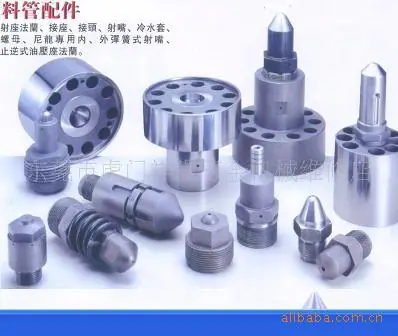
Producción profesional de cabezales de pegamento para máquinas de moldeo por inyección, juntas tóricas, tornillos para marcas importantes, venta al por mayor de marcas importantes como (Zhende, Zhenxiong, Toshiba, Kawaguchi, JSW, Renxing, Haitian, Huada, Donghua, Baoyuan, Tejia, LK) etc. máquinas de moldeo por inyecciónCabezal de pegamento,Varilla Roscada,Barril de Material,Brida;139 2946 7448 Sr. Liu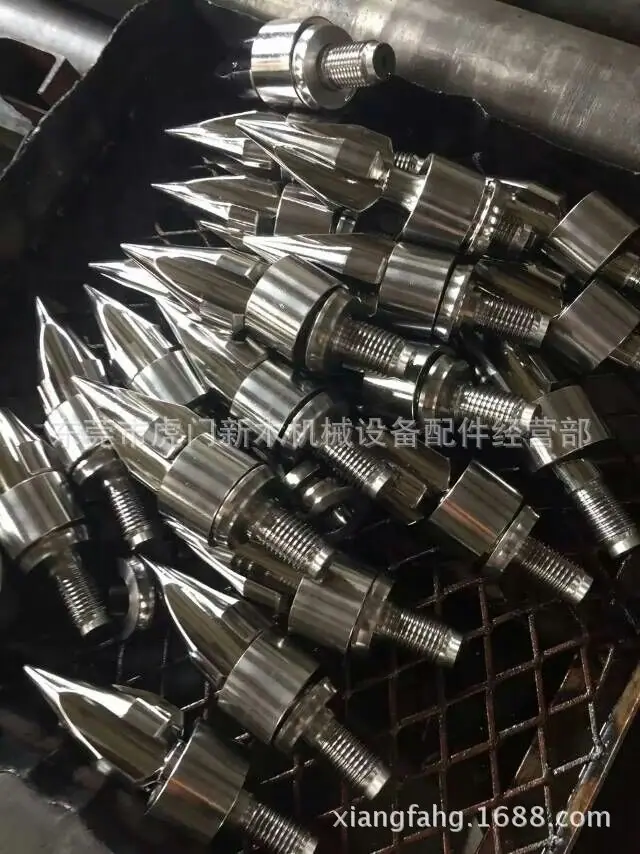
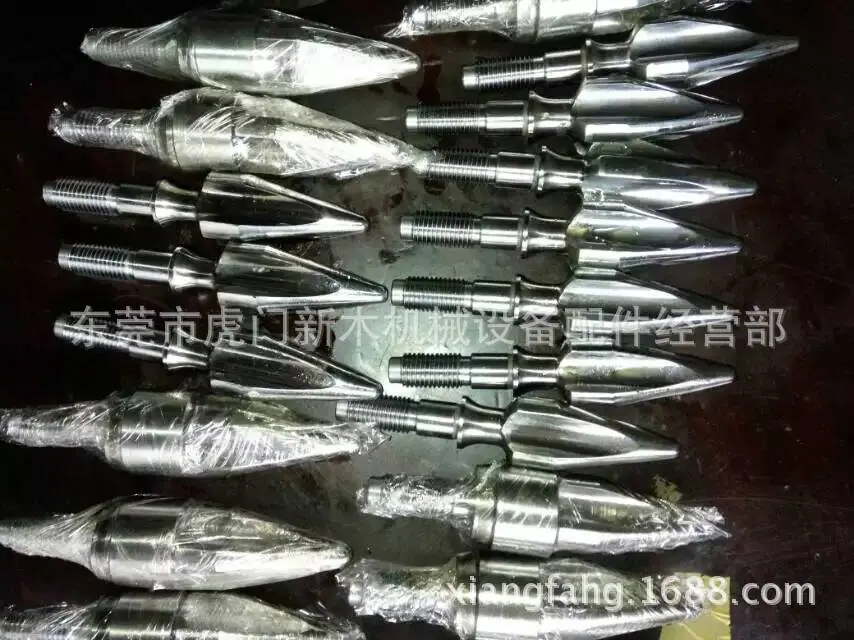
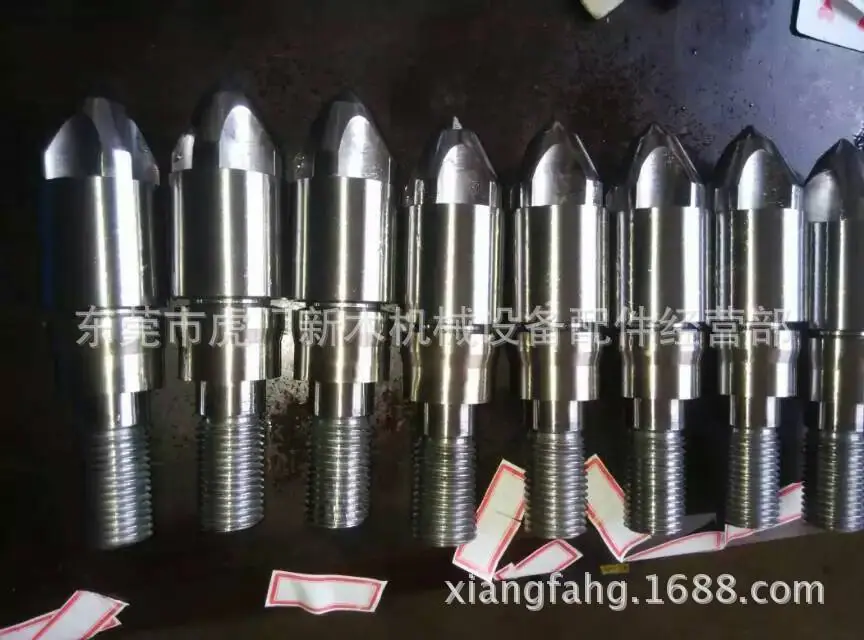
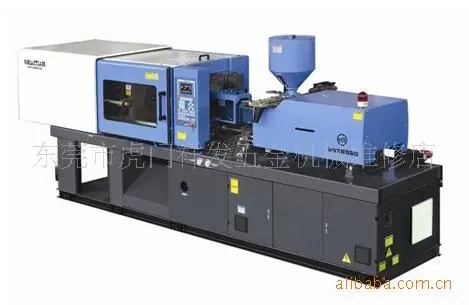
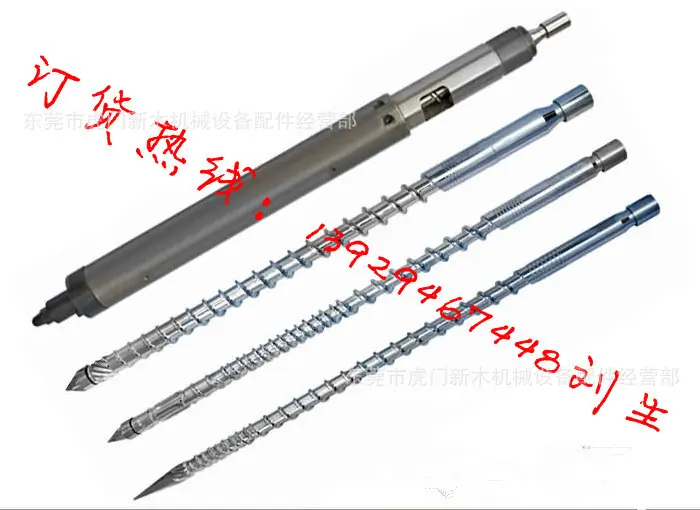
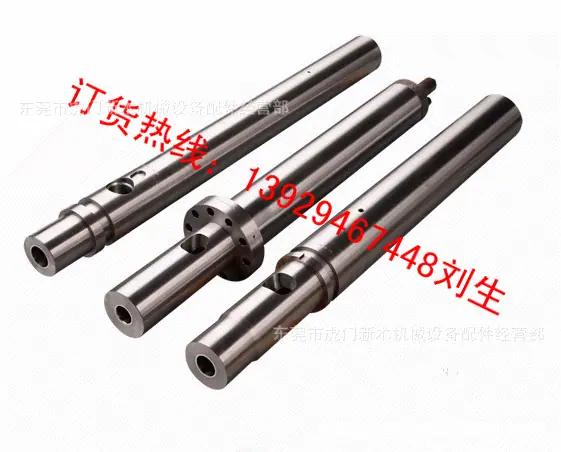
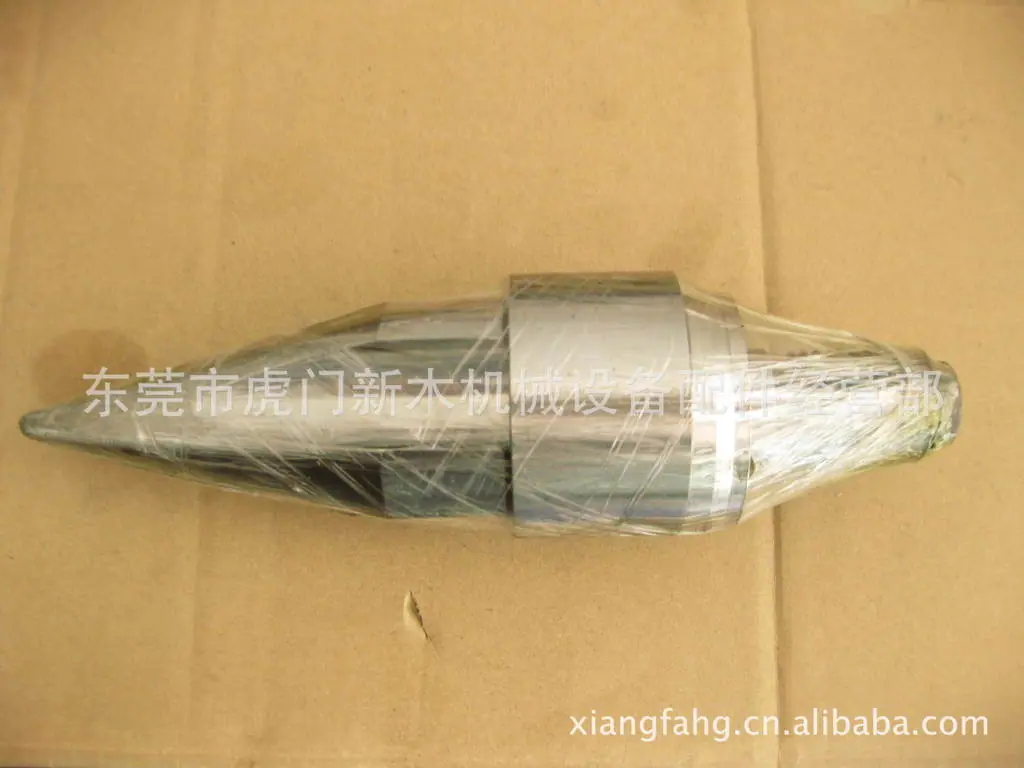
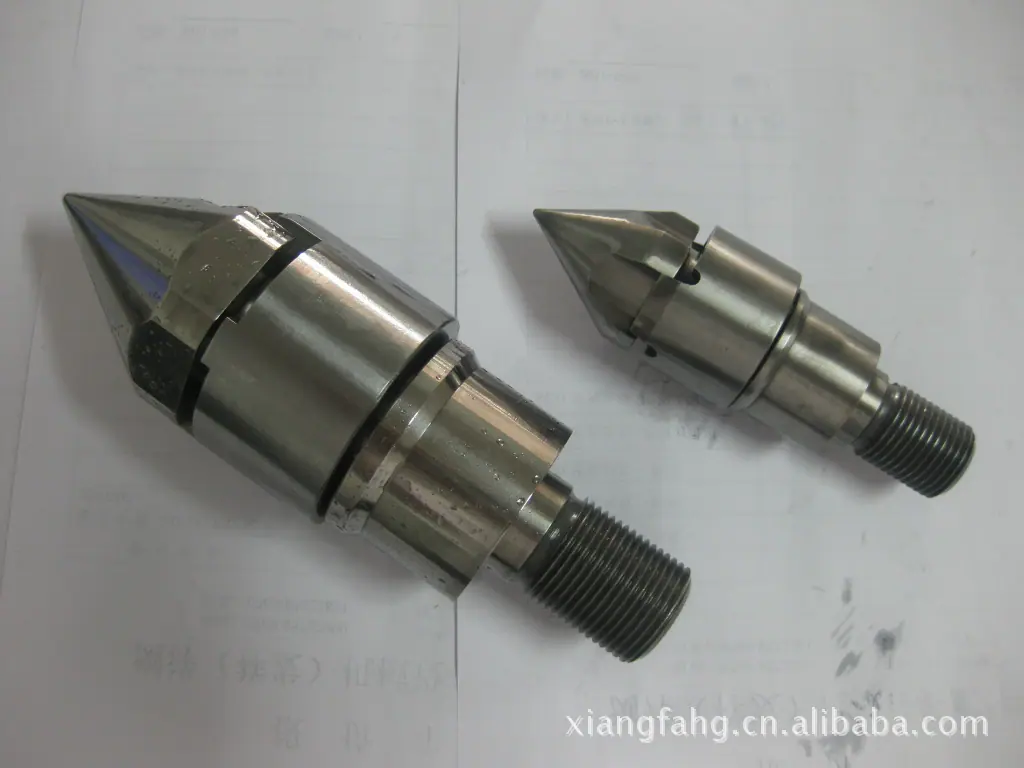
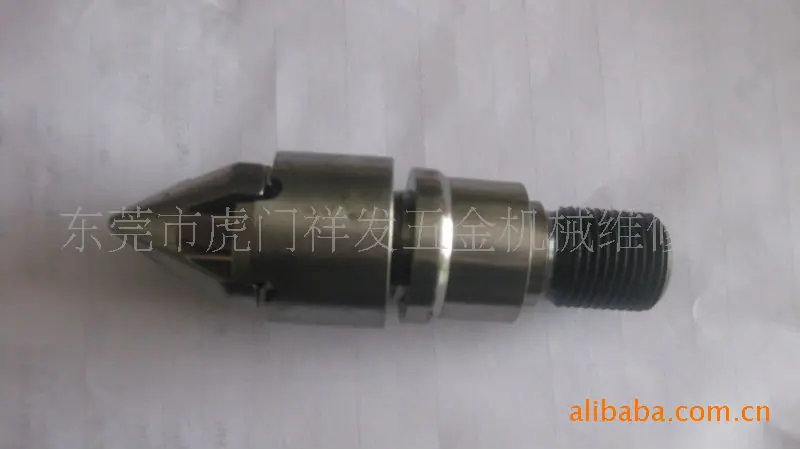
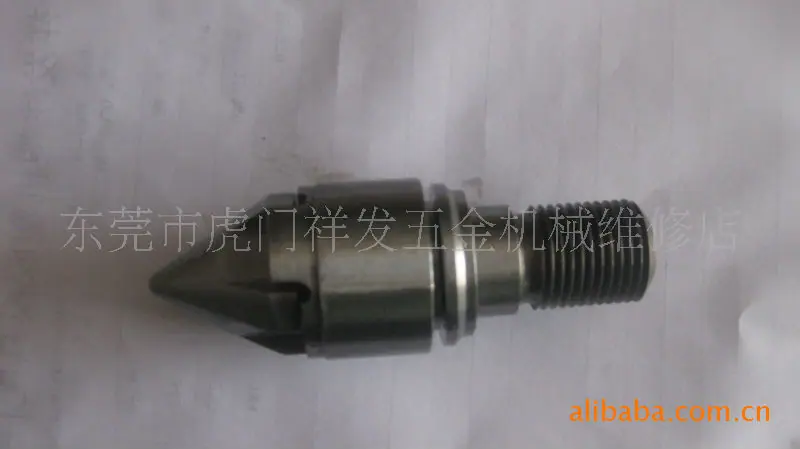
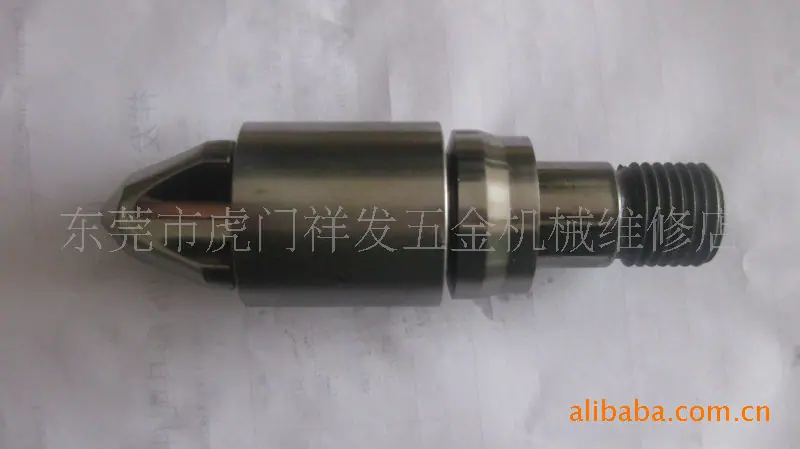
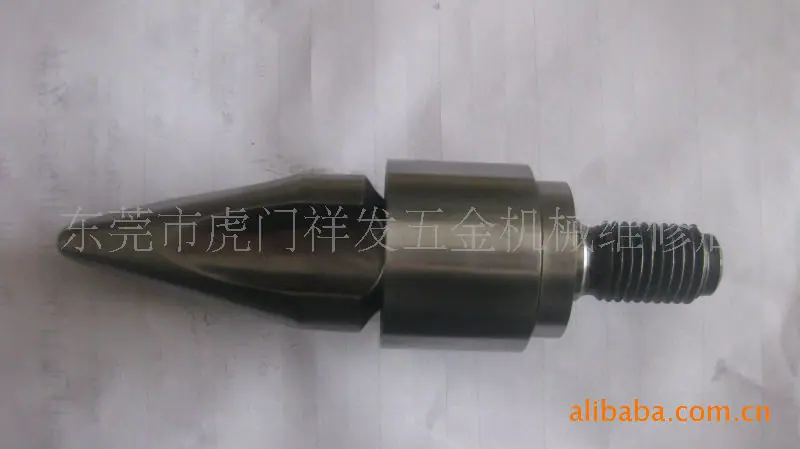
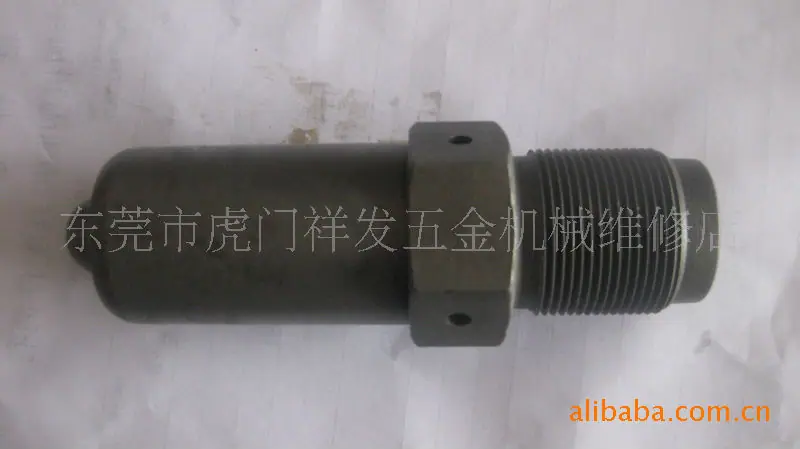
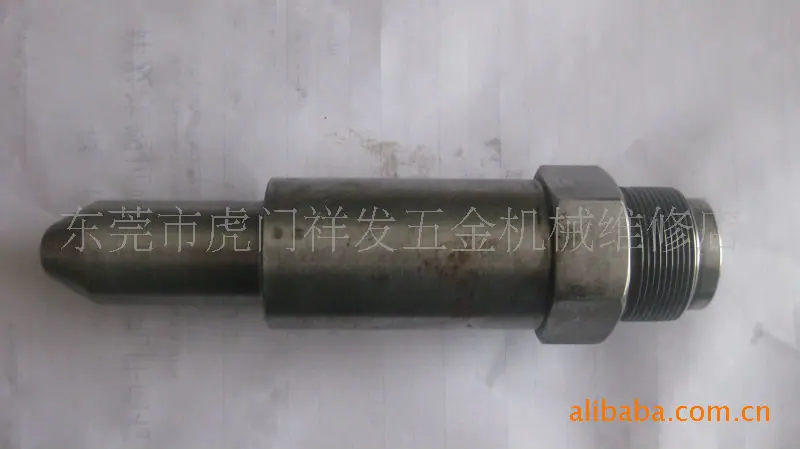
Material de la Cabeza de Pegamento: Acero Aleado de Alta Calidad 38CrMoALA Importado SACM645 Profundidad de la Capa de Nitruración: 0.5mm-0.7mm Dureza de la Capa Superficial: Hv960-1100 Profundidad de Nitruración: 0.45~0.7mm Espesor de la Capa de Cromado: 0.05 ~0.10mm ..
La superficie del tornillo de doble aleación está rociada con una capa de aleación, lo que hace que el tornillo sea más resistente al desgaste y a la corrosión.
Por ejemplo:
Parámetros técnicos del tornillo bimetálico producido por la Fábrica de Maquinaria de Plástico Huahong de la Ciudad de Dongguan:
El sustrato del producto está hecho de acero aleado de alta calidad (38CrMOALA) o acero aleado de cromo-molibdeno negro cruzado (SACM645), y la superficie del tornillo está recubierta con aleación de carburo de tungsteno, con un grosor de aproximadamente 1,5-2 mm.
Indicadores técnicos:
Uso en Producción: Para Máquinas de Moldeo por Inyección / Para Máquinas de Baquelita / Para Máquinas de Extrusión / Para Máquinas de Moldeo por Soplado / Para Máquinas de Soplado de Película / Para Máquinas de Peletizado / Para Extrusoras / Para Máquinas de Tuberías / Para Máquinas de Láminas / Para Cables y Alambres
Rango de procesamiento: Diámetro interior Ф20mm-Ф250mm
Longitud efectiva: 8000 mm
Composición de la aleación: 88wc/12c0.Crc/25Nicr.XaloY108
Dureza después de la nitruración: HRC58°-62°
Dureza de la aleación: HRC60°-65°
Rango de Plásticos Aplicables: Adecuado para varios tipos de plásticos con fibra de vidrio añadida, y plásticos de ingeniería especiales como PPA, PO, PPS, LCP, ABS ignífugo, polvo de baquelita, polvo magnético, PC, etc.

SKD11 es un grado de acero para herramientas japonés. Tanto Hitachi como Daido Steel lo producen. El nombre del producto SKD11 de Hitachi es SLD (la versión mejorada más reciente se llama SLD-MAGIC), y el nombre del producto de Daido Steel es DC11. Ambos tienen fábricas en China continental y son los más conocidos en la industria, con los precios más altos. Actualmente, este grado también se produce a nivel nacional. La calidad del acero es muy similar al acero japonés, pero el precio es muy ventajoso.
La siguiente es información del producto de Hitachi, Japón: Hitachi, Japón HITACHI Acero al Cromo para Herramientas de Trabajo en Frío de Alta Resistencia SLD JIS G4404(SKD11)/AISI D2 Composición Química/COMPOSICIÓN QUÍMICA
| do | Si | Minnesota | Cr | Mes | V | PAG | S |
| 1,50 | 0,25 | 0.45 | 12.00 | 1.00 | 0.35 | ≤0,025 | ≤0,01 |
DUREZA DE ENTREGA Recocido Suave Aproximadamente HB210 CARACTERÍSTICAS Acero para herramientas de trabajo en frío de uso general con alta resistencia al desgaste; buena templabilidad, baja distorsión durante el tratamiento térmico. APLICACIONES Este acero es fácil de mecanizar y adecuado para fabricar filos de corte afilados, tijeras, sierras circulares, troqueles de acabado para trabajo en frío o caliente, filos de rodillos, roscas de tornillo, trefiladoras, fresas, troqueles de impacto, rodillos cilíndricos, troqueles para punzonar núcleos de transformadores, rodillos de corte de chapa de acero, rodillos formadores de tubos de acero, rodillos formadores especiales, calibres de precisión, herramientas de conformado en frío de formas complejas, mandriles, metalurgia, troqueles para hojalatería, moldes para plástico, troqueles para cabezas de tornillo, etc.
1. Uso en el estado de "Temple + Revenido" 2. Uso en el estado de "Temple + Tratamiento en Frío + Revenido" (adecuado para requisitos de alta precisión y estabilidad dimensional) 3. Uso en el estado de "Temple + Revenido + Tratamiento de Nitruración" (adecuado para requisitos de alta dureza superficial) 4. Tratamiento Criogénico Profundo Para obtener la máxima dureza y estabilidad dimensional, el molde se somete inmediatamente a un tratamiento criogénico profundo a -70°C a -80°C después del temple, se mantiene durante 3-4 horas y luego se templa. La dureza de las herramientas o moldes tratados con tratamiento criogénico profundo es 1-3 HRC mayor que la del tratamiento térmico convencional. Para piezas con formas complejas y grandes cambios dimensionales, el tratamiento criogénico profundo conlleva el riesgo de agrietamiento. 5. Tratamiento de Nitruración Después del tratamiento de nitruración del molde o la pieza de trabajo, se forma una capa endurecida con dureza muy alta y cierta resistencia a la corrosión en la superficie. 6. En el tratamiento de nitruración a 525°C, la dureza superficial de la pieza de trabajo es aproximadamente 1250 HV. El efecto del tiempo de nitruración en la capa de difusión se muestra en la siguiente tabla. Tiempo de Nitruración (horas) | 20 | 30 | 60 --------------------------- |----|----|---- Profundidad de la Capa de Difusión (mm) | 0.25 | 0.30 | 0.35 7. En el tratamiento de nitruración suave a 570°C, la dureza superficial de la pieza de trabajo es aproximadamente 950 HV. Típicamente, con tratamiento de nitruración suave durante 2 horas, la profundidad de la capa endurecida puede alcanzar 10-20 µm. El rectificado de los blancos de moldes o piezas de trabajo en un estado revenido a baja temperatura puede causar fácilmente grietas de rectificado. Para prevenir las grietas, se deben utilizar velocidades de avance de rectificado pequeñas y múltiples pasadas de rectificado, junto con buenas condiciones de refrigeración por agua. El electroerosionado por hilo de formas complejas o moldes grandes a menudo presenta fenómenos de agrietamiento cuando se utiliza para el conformado final. Para prevenir el agrietamiento, se recomienda utilizar temple al gas y revenido a alta temperatura para reducir las tensiones del tratamiento térmico, o realizar un pre-mecanizado de las cavidades en el blanco del molde.
Templado: Primero precalentar a 700-750℃, luego calentar a 1000-1050℃ y enfriar en aire quieto. Si el espesor de la herramienta de acero es superior a 6 pulgadas, es mejor calentar a 980-1030℃ y templar en aceite. Revenido: Calentar a 150-200℃, mantener a esta temperatura y luego enfriar en aire quieto. Dureza: HRC 61 o superior. Recocido: Calentar a 800-850℃, mantener a esta temperatura durante 1-3 horas y dejar enfriar gradualmente en el horno. Forjado: 1050-950℃.