Artículos similares
Malla de banda de sujeción sin trama paralela banda de sujeción sin trama Nivel H/Nivel F/Nivel B sin trama
Cantidad
Coincidencias exactas a un precio más bajo
Productos similares a un precio más bajo
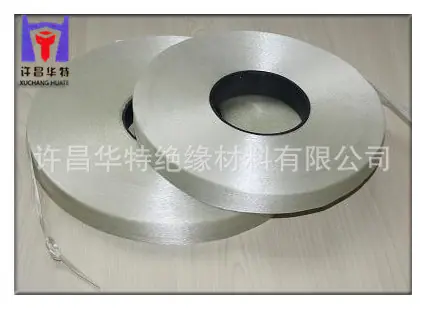
Fibra de vidrio impregnada con resina de poliésterCinta de unión de malla, no tejida paralelaSe fabrica impregnando hilo de vidrio trenzado sin álcali con una resina de poliéster insaturado termoestable especial resistente a altas temperaturas. La cinta de unión tiene buena flexibilidad y adhesión, forma una estructura de malla al separarse, es fácil de desenrollar, no se deshilacha y no tiene arrugas.Cinta no tejidaCon excelentes propiedades como alta resistencia, resistencia al impacto, alto módulo, baja elongación, sin histéresis magnética y sin pérdidas por corrientes de Foucault, es un material de unión ideal para motores, transformadores y pararrayos.Cinta no tejidaSe utiliza principalmente para núcleos de transformadores, bobinas y sujeción de correas. Materiales de bobinado y atado para motores, motores de tracción, generadores, motores de CC, máquinas de soldar y recipientes de alta presión. Adecuado para la sujeción, el atado y el aislamiento de rotores de motores, estatores y núcleos de transformadores, etc.
Cinta Unidireccional Paralela/Scrimespecialidad:
1. Resistencia a altas temperaturas, la cinta no tejida 2830 tiene una resistencia a la temperatura clase B, la cinta no tejida 2841-W tiene una resistencia a la temperatura clase F, la cinta no tejida 2853-W tiene una resistencia a la temperatura clase H, (la cinta paralela es clase B 130 grados Celsius).
2. Alta tensión de unión, puede alcanzar 80 kg/cm, especialmente eficaz para unir el rotor del motor de tracción, alta resistencia a la tracción después del curado.
3. Tiempo de curado corto, solo 3-4 horas a 155 grados Celsius, puede mejorar significativamente la eficiencia del trabajo.
4. Fácil de desenrollar, alta tasa de utilización.
5. Buen rendimiento de aislamiento eléctrico, el voltaje de ruptura de la capa bobinada en paralelo alcanza 20 kv o más.
6. Larga vida útil, puede alcanzar más de 3 meses a 30 grados Celsius, lo cual es beneficioso para el almacenamiento y evita el desperdicio.
actuación:
|
Número de modelo
|
2853-W
|
2841-W |
2830
|
|
Clasificación de resistencia al calor
|
H
|
F |
B
|
|
Contenido de materia volátil
|
≤2%
|
≤4% |
≤5%
|
|
Contenido de resina
|
26%±2%
|
27%±2% |
26%±2%
|
|
Contenido de resina soluble
|
≥90%
|
≥90% |
≥90%
|
|
Resistencia a la tracción antes del curado
|
≥1500N/cm
|
≥1000N/cm |
≥500N/cm
|
|
Fuerza máxima de unión
|
800N/cm
|
800N/cm |
400N/cm
|
Especificación:
|
Espesor (mm)
|
Ancho (mm
|
Longitud (m)
|
|
0,17
|
20, 25, 30
|
200
|
|
50
|
100
|
|
|
0.3
|
20, 25, 30
|
200
|
|
50
|
100
|
Se pueden proporcionar especificaciones especiales y longitudes de rollo especiales (por ejemplo, cilíndricas) según sea necesario.
Condiciones de curado:
|
Temperatura (°C)
|
160
|
150
|
135
|
120
|
115
|
|
Tiempo (horas)
|
3.5
|
4
|
7
|
16
|
24
|
Almacenamiento:
|
Temperatura de almacenamiento ℃
|
10℃
|
15℃
|
20℃
|
30℃
|
|
Tiempo (Mes)
|
12
|
10
|
6
|
3
|
Instrucciones de uso:
1、Cinta no tejidaDebe almacenarse en un ambiente por debajo de los 30 grados Celsius. Cuando la temperatura ambiente supere los 30 grados Celsius, debe almacenarse en un refrigerador.
2. Si es necesario probar el rendimiento de la cinta no tejida (por ejemplo, midiendo el contenido de materia volátil), debe realizarse dentro de 1 hora después de retirarla de la bolsa de plástico.
3. Antes de usar la cinta no tejida retirada del refrigerador, debe guardarse en su empaque sellado a temperatura ambiente durante un día.
4. El trabajo de encuadernación debe realizarse a temperatura ambiente, pero el efecto de encuadernación es mejor cuando se hace en caliente.
Método de Vinculación en Estado Caliente:
A. Precaliente la pieza de trabajo ensamblada. La temperatura de precalentamiento es de 60 a 80 grados Celsius y el tiempo es de aproximadamente 1 hora.
B. Precalentar la cinta no tejida: La cinta no tejida se puede colocar en un horno a 40 grados Celsius ± 5 grados Celsius durante unos 20 minutos, y luego se puede usar (el tiempo de precalentamiento de la cinta no tejida no es
No debe ser demasiado largo, para evitar el curado prematuro, la cinta no tejida precalentada debe usarse de inmediato).
5、variedades de 0.3 mm de espesor tensión de rotura ≤800N;
Espesor 0.17 variedad tensión de atado ≤ 400N.
6. Al terminar de atar, el extremo libre debe asegurarse para evitar la pérdida de la tensión aplicada, lo que podría hacer que la correa tensada se afloje (el extremo libre se puede insertar en la capa interior de la correa para facilitar la presión).
7. La temperatura de curado es de 150 grados Celsius y no debe ser demasiado alta. El tiempo de curado es de aproximadamente 4 horas. Para motores de tracción o motores industriales grandes, se recomiendan 5 horas (excluyendo el tiempo de calentamiento de la pieza de trabajo).
8. Si el curado de la cinta unidireccional y el secado del barniz de impregnación se van a completar en un solo tratamiento térmico, se deben realizar pruebas para determinar que el proceso de secado del barniz de impregnación no obstaculiza el curado de la cinta unidireccional.