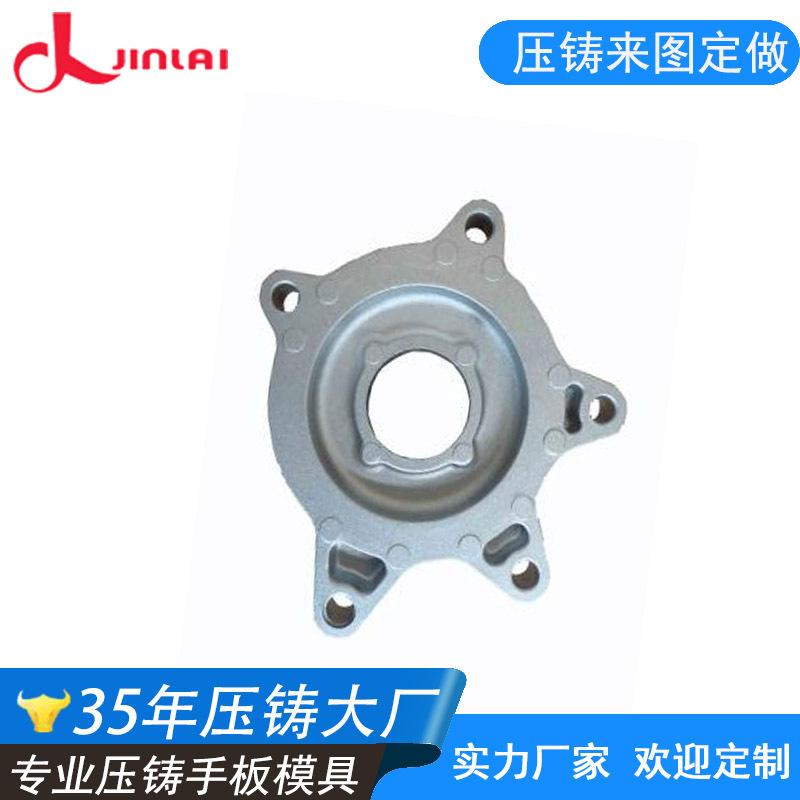
Dongguan fábrica de fundição de alumínio OEM R & D projetar e fabricar acessórios de produtos de liga de alumínio fundido processamento de fundição
Quantidade
Correspondências exatas por um preço menor






Produtos similares a um preço mais baixo





ah
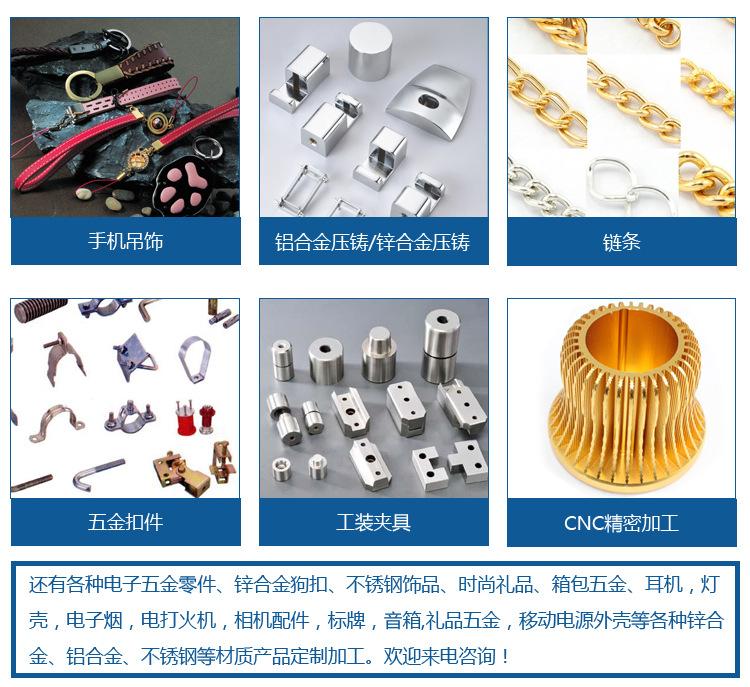
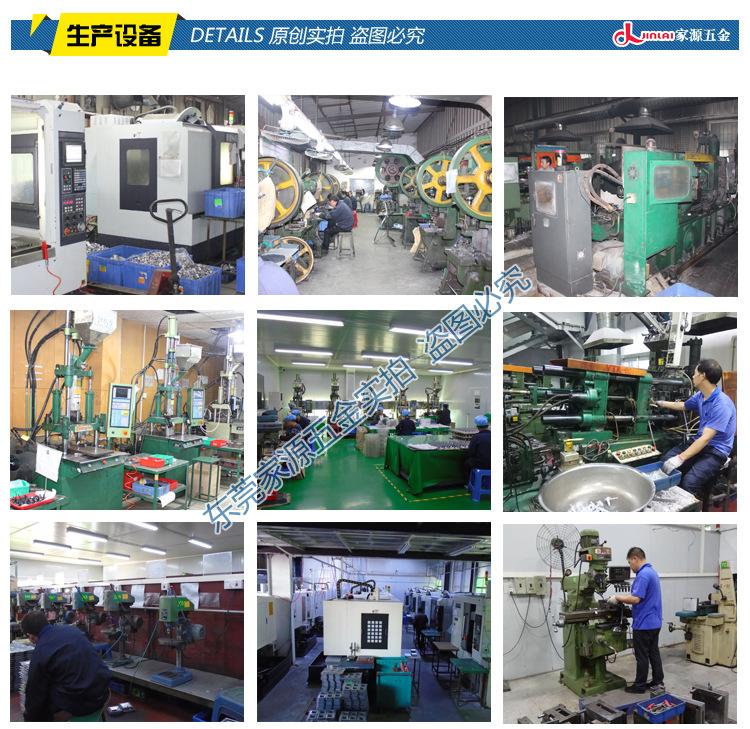
Dongguan fábrica de fundição de alumínio OEM R&D design e fabricação de moldes de fundição sob pressão peças de liga de alumínio processamento de fundição sob pressão
A fusão da liga de alumínio é uma parte importante do processo de fundição sob pressão. O processo de fusão não é apenas para obter líquido metálico fundido, mas, mais importante, para obter composição química que atenda aos requisitos, para que a fundição sob pressão possa ser obtida.
O metal fundido tem uma boa estrutura cristalina e contém muito pouco gás e inclusões. Durante o processo de fundição, a interação entre o metal e o gás e entre o metal fundido e o cadinho faz com que os componentes mudem.
Alterações, inclusões e absorção de ar. Portanto, o processo de fusão correto é uma garantia importante para obter peças fundidas de alta qualidade. A melhor temperatura de fusão para fundição sob pressão de liga de alumínio:
O ponto de fusão do ouro é 382 ~ 386℃. O controle de temperatura apropriado é um fator importante no controle da composição da liga de alumínio. A fim de garantir boa fluidez do líquido da liga para preencher a cavidade, o pote de alumínio da máquina de fundição sob pressão
A temperatura do metal fundido é de 415 ~ 430℃. A temperatura de fundição sob pressão de peças de paredes finas e peças complexas pode ser tomada como o limite superior; a temperatura de peças de paredes espessas e peças simples pode ser tomada como o limite inferior. A temperatura do metal fundido no forno de fusão central é de 430 ~ 450
℃. A temperatura do metal fundido que entra no tubo gooseneck é basicamente a mesma que a temperatura no pote de alumínio. Ao controlar a temperatura do metal fundido no pote de alumínio, a temperatura de vazamento pode ser controlada com precisão.
Isso requer que os fabricantes de equipamentos tenham o nível correspondente de conhecimento técnico e de aplicação. Como o equipamento de fundição sob pressão é acionado por um sistema hidráulico, o processo é controlado por uma série de aberturas de válvulas/
O tempo de resposta da válvula deve ser muito sensível e rápido. Somente dessa forma é possível garantir que o deslocamento do punção durante o processo de aceleração esteja de acordo com os requisitos do projeto.
De acordo com a equação de Bernoulli na física dos fluidos, a pressão do metal fluido é proporcional ao quadrado da velocidade do fluido. Quando o líquido da liga de alumínio é fundido sob pressão, ele entra na cavidade do molde e se move
A velocidade diminuirá e a pressão do metal também diminuirá. Quando a pressão do metal cair o suficiente, um fluxo ramificado começará a se formar na frente do metal. No processo de fluxo subsequente, o gás será atraído para
Entre eles, quando dois ou mais fluxos de metal se encontram na cavidade do molde, o ar é puxado para dentro dele, causando a formação de poros na fundição. Para manter a liga de alumínio com uma certa pressão para frente durante a fundição sob pressão,
O projeto do processo do equipamento de fundição sob pressão pode ser um aumento contínuo de velocidade. Quando a alta velocidade definida é alcançada, a desaceleração e a frenagem são realizadas de acordo com as condições definidas.
(Quando a temperatura de fusão é muito alta) a reação entre o cadinho de ferro e o líquido de alumínio acelera, e o ferro na superfície do cadinho sofre uma reação de oxidação para produzir Fe2O3 e outros óxidos; o elemento ferro também reage com o líquido de alumínio para produzir FeZn13
Compostos (escória de alumínio) são dissolvidos no líquido de alumínio. Elementos de alumínio e magnésio são queimados, a velocidade de oxidação do metal é acelerada, a quantidade de queima aumenta e a escória de alumínio aumenta. A expansão térmica pode fazer com que a cabeça do martelo fique presa.
Em cadinhos de ferro fundido, mais ferro é derretido na liga, e a reação entre alumínio e ferro é acelerada em altas temperaturas. Partículas duras de compostos intermetálicos de ferro-alumínio serão formadas, causando desgaste excessivo da cabeça do martelo e do pescoço de ganso.
Mais ferro é derretido na liga, e a reação entre alumínio e ferro é acelerada em altas temperaturas. Partículas duras de compostos intermetálicos de ferro-alumínio serão formadas, causando desgaste excessivo da cabeça do martelo e do pescoço de ganso. O consumo de combustível aumentará de acordo.
Quanto maior a temperatura, mais grosseiros são os cristais das peças fundidas, o que reduz as propriedades mecânicas. (Quando a temperatura de fusão é muito baixa) A liga tem baixa fluidez, o que não é propício à formação e afeta a qualidade da superfície das peças fundidas. Fundição concentrada
Pode garantir a estabilidade da composição da liga. Ou adotar um avançado sistema automático de alimentação de líquido metálico para manter a velocidade de alimentação estável, a temperatura do líquido da liga e o nível do líquido do pote de alumínio.
Adicione materiais diretamente no pote de alumínio. É recomendado adicionar pequenos pedaços de lingotes de liga várias vezes em vez de adicionar um lingote de liga inteiro de uma vez, o que pode reduzir a mudança de temperatura causada pela adição de materiais. (Controle de escória de alumínio)
A transformação de liga fundida de sólida para líquida é um processo físico e químico complexo. O gás reage quimicamente com o metal fundido, e o oxigênio reage mais fortemente.
Uma certa quantidade de escória é produzida pela oxidação. A escória contém óxidos e compostos intermetálicos de ferro, alumínio e alumínio. A escória raspada da superfície do fundido geralmente contém cerca de 90% de liga de alumínio.
A taxa de reação aumenta exponencialmente com o aumento da temperatura de fusão. Em circunstâncias normais, a produção de escória do lingote de liga de alumínio original é menor que 1%, variando de 0,3 a 0,5%;
A produção de escória das peças de trabalho é geralmente entre 2 e 5%. Para reduzir a geração de escória de alumínio.
1. Evite mexer o líquido da liga na panela de alumínio o máximo possível. Qualquer agitação fará com que mais líquido da liga entre em contato com átomos de oxigênio no ar, formando assim mais escória.
2. Controle rigorosamente a temperatura de fundição. Quanto maior a temperatura, mais escória de alumínio será produzida.
3. Não remova a escória com muita frequência. Quando a liga fundida é exposta ao ar, ela oxida e forma escória. Manter uma fina camada de escória na superfície do forno é benéfico para evitar que o líquido no pote sofra mais oxidação.
mudar.
4. A superfície do material do bico é oxidada durante o processo de fundição sob pressão, e seu teor de óxido de alumínio é muito maior do que o do lingote de liga original. Quando esses materiais do bico são refundidos em uma panela de alumínio, o óxido de alumínio em alta
Ele é viscoso em condições de baixa temperatura e, quando retirado da panela de alumínio, uma grande quantidade de componentes da liga será removida.