
Realizar producción de varios tipos de piezas mecánicas carcasa fundición a presión de aluminio procesamiento de producción tratamiento superficial ventanilla única
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo





Automóvil club británico
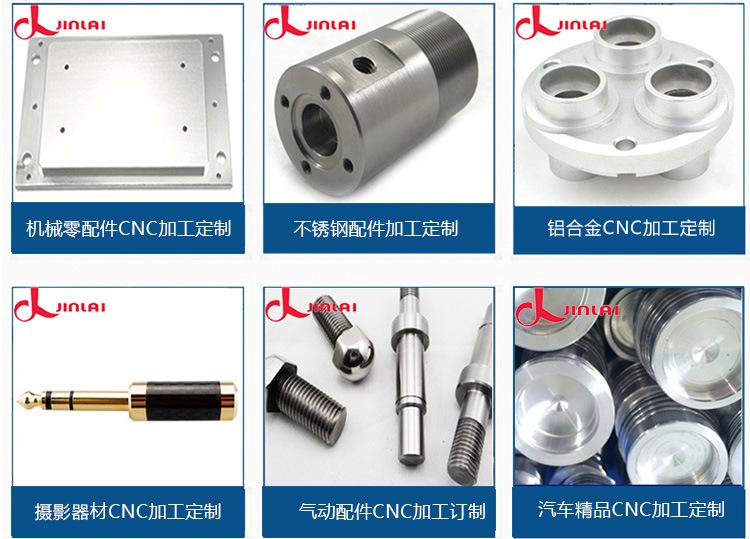
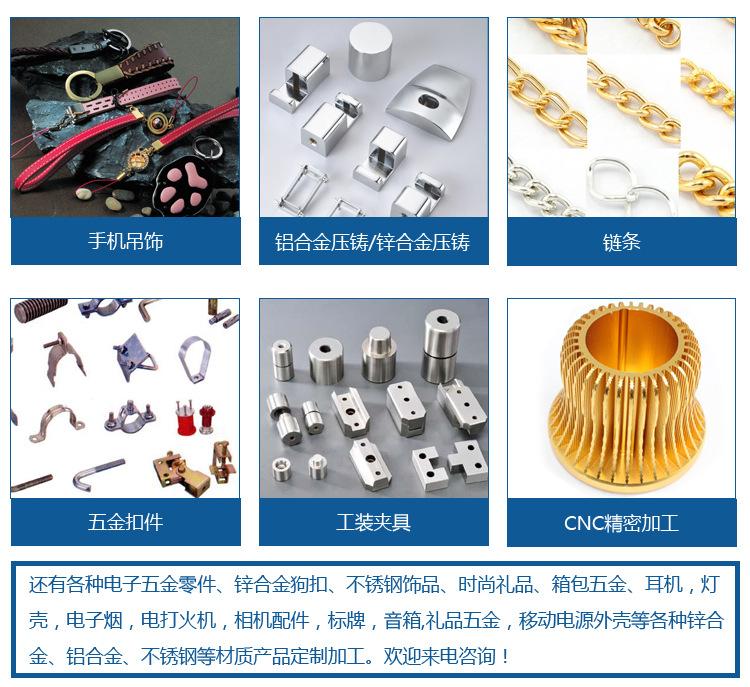
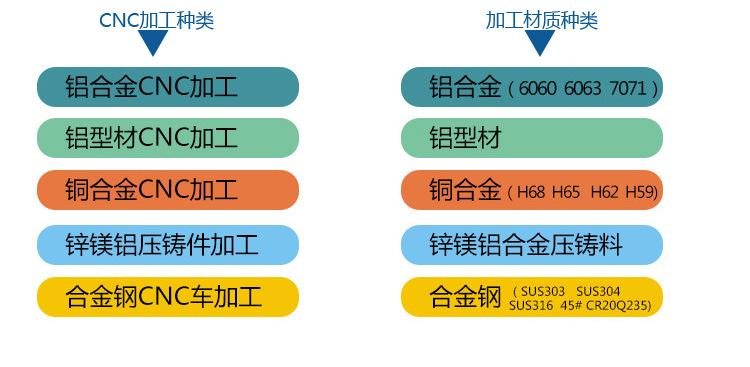
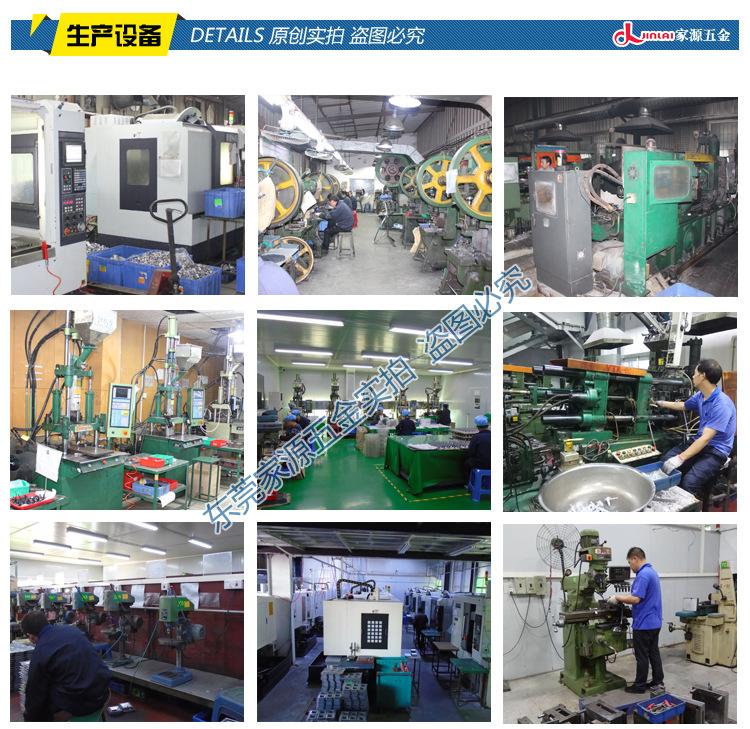
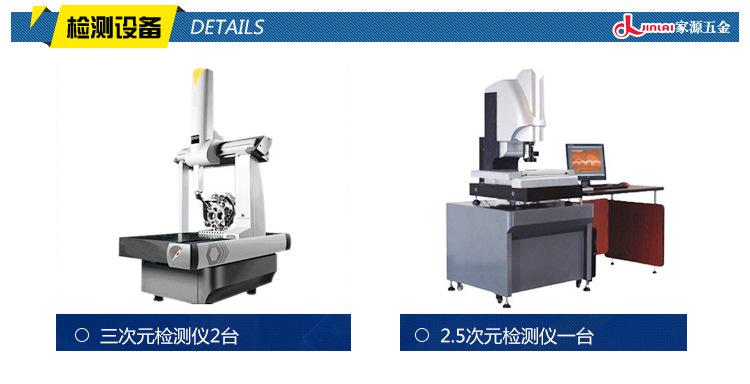
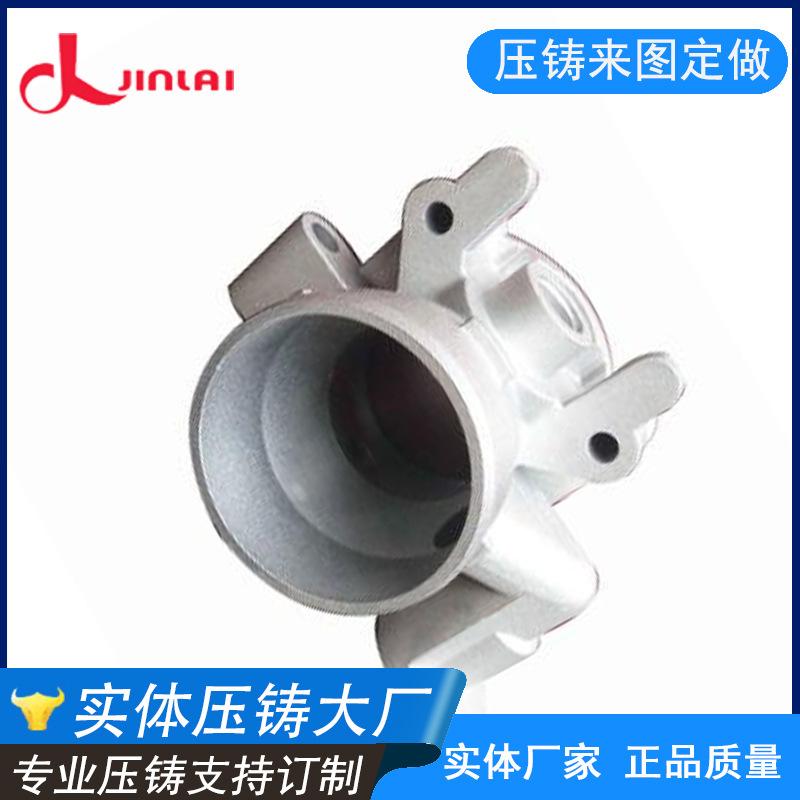
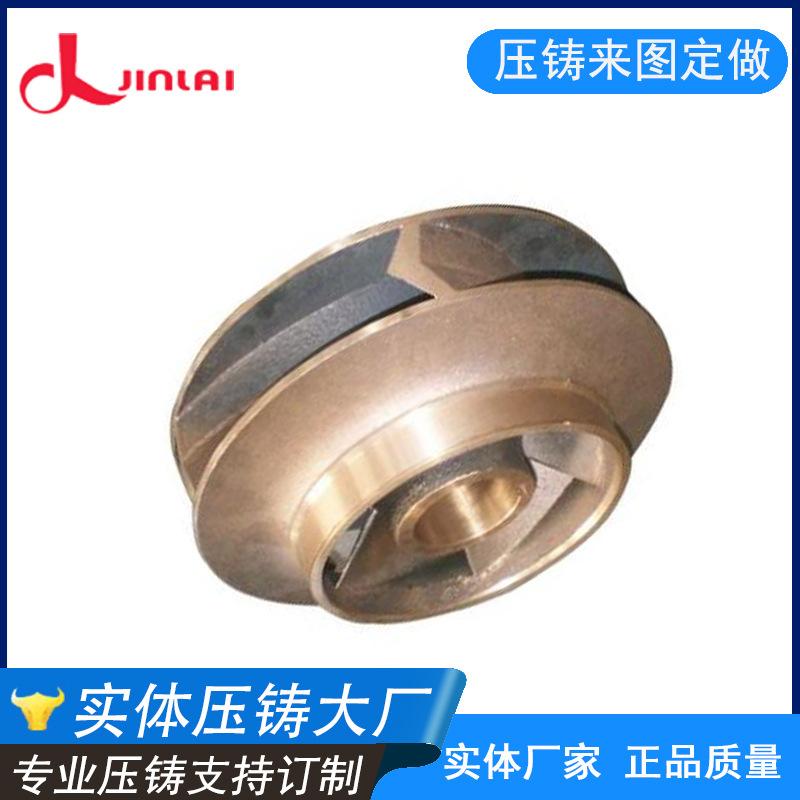
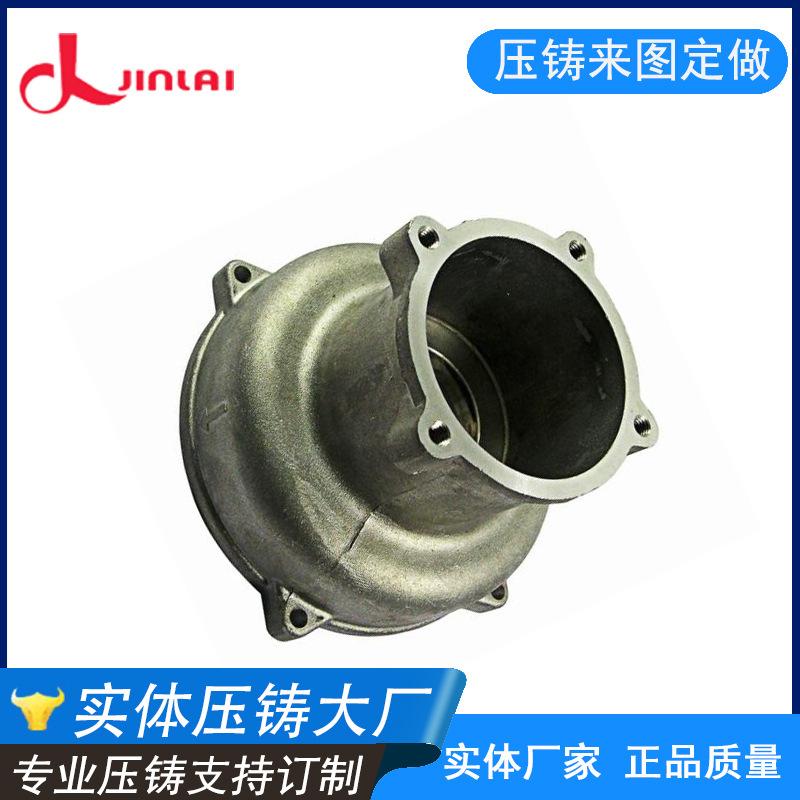

Realizar la producción de varios tipos de carcasas de piezas mecánicas, producción y procesamiento de fundición a presión de aluminio, tratamiento de superficies, todo en un solo lugar.
Algunas de las principales herramientas utilizadas. Las piezas fundidas a presión de aleación de aluminio tienen una amplia gama de aplicaciones, buen rendimiento de fundición, alta precisión dimensional, alta rugosidad superficial, buena estabilidad de la fundición, alta productividad y un alto aprovechamiento del metal.
Alta eficiencia, fácil ahorro de producción, alta resistencia de fundición, alta dureza superficial, las siguientes son las cinco características principales de las fundiciones a presión de aleación de aluminio.
Durabilidad: El aluminio tiene una fuerte estabilidad y resistencia a la oxidación. Fundición de aluminio
No se oxidará ni corroerá. La superficie está hecha de recubrimiento en polvo electrostático y recubrimiento de fluorocarbono.
El anodizado de aluminio es un proceso de oxidación electrolítica que convierte la superficie del aluminio y las aleaciones de aluminio en
La película de óxido tiene otras propiedades funcionales. Reacciones químicas complejas; el galvanizado (o recubrimiento) sobre aluminio puede tener éxito debido a la tensión interna del recubrimiento, cercana a 4.20
.El nuevo equipo de fundición a presión de aleación de aluminio tiene pulverización multietapa
Aceleración de la inyección, especialmente representada por Buhler. La función de inyección multietapa del dispositivo de fundición a presión tiene más de 10 niveles de función de aceleración.
Al usar una alta velocidad de quema, la velocidad de la compuerta en el molde aumenta drásticamente, lo que lleva a
Esto causa corrosión y adherencia al molde en la etapa inicial de uso. Debido a la aparición de adherencia, generalmente se asume que el agente desmoldante no está bien recubierto, pero se rocía una gran cantidad de agente desmoldante. Como resultado, el molde está frío y caliente,
Miles de productos se han agrietado después de ser producidos. Por lo tanto, el proceso de fusión correcto es una garantía importante para obtener fundiciones de alta calidad.
Si la escoria es demasiado rápida, significa que la temperatura es demasiado alta y debe ajustarse a tiempo. Para mejorar la calidad superficial de las piezas de fundición a presión de aleación de aluminio, facilitar el galvanizado, la pintura o eliminar las rebabas pequeñas en la línea de partición del molde de fundición a presión, se puede utilizar abrasivo de diamante.
Al desbastar, el tamaño de partícula de la arena de diamante se determina según el estado superficial de la fundición, pero es fácil producir defectos de contracción en el interior. Por lo tanto, no retire esta buena capa dura en frío durante el desbaste. Si se retira demasiado,
De lo contrario, aparecerán defectos como picaduras y burbujas durante el electroplateado o la pintura. Además, si la fundición a presión de aleación de aluminio se presiona demasiado contra la rueda de pulido durante el pulido, se sobrecalentará y la expansión del aire interno provocará que la superficie
Producir puntos finos. Intente evitar usar muelas de diamante demasiado abrasivas y con baja velocidad de corte.
Según esta definición, el anodizado de aluminio implica solo parte del proceso que produce la película anodizada.
La pieza de metal o aleación se utiliza como ánodo y se forma una película de óxido en su superficie mediante electrólisis.
La película de óxido cambia el estado y las propiedades de la superficie, como el color de la superficie, mejora la resistencia a la corrosión, la resistencia al desgaste y la dureza, y protege la superficie del metal. .El fundición a presión de precisión tiene una alta eficiencia de producción debido a la fundición a presión
El canal de agua de refrigeración debe estar despejado, no se permiten fugas y las entradas y salidas de agua deben estar claramente marcadas;
