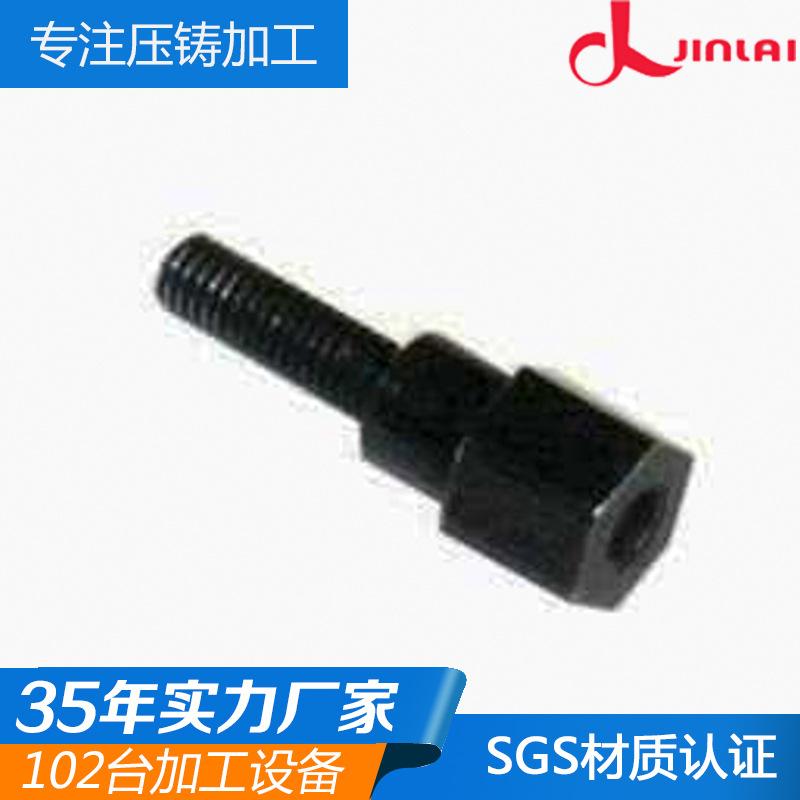
Suministro de piezas de aleación de aluminio para fundición a presión, pulido y tratamiento de galvanoplastia, fabricante de piezas de aleación de aluminio de fundición sólida con resistencia
Cantidad
Coincidencias exactas a un precio más bajo






Productos similares a un precio más bajo




Automóvil club británico

1. ¿Cuál es la causa de la corrosión excesiva en las esquinas y puntas de las piezas fundidas a presión de aleación de aluminio después del pulido?
Generalmente, la corriente en las esquinas y puntas es demasiado alta, la temperatura del electrolito es demasiado alta y el tiempo de pulido es demasiado largo, lo que resulta en una disolución excesiva. Las empresas de fundición a presión de Shenzhen deben ajustar la densidad de corriente o la temperatura de la solución, o acortar el tiempo. Verifique la posición del electrodo y coloque el blindaje en las esquinas.
2. ¿Por qué las piezas fundidas a presión de aleación de aluminio no son brillantes sino grisáceas después del pulido?
Es posible que la solución de pulido electroquímico ya no funcione o que el efecto no sea evidente. Shenzhen Die Casting Company debe verificar si la solución de pulido electrolítico se ha utilizado durante demasiado tiempo, si su calidad ha disminuido o si la proporción de la solución está desequilibrada.
3.¿Por qué aparecen rayas blancas en la superficie de la fundición a presión de aleación de aluminio después del pulido?
La densidad relativa de la solución es demasiado grande, el líquido es demasiado espeso y la densidad relativa es superior a 1,82.
La empresa de fundición a presión necesita aumentar el grado de agitación de la solución. Si la densidad relativa de la solución es demasiado alta, dilúyala con agua a 1,72. Caliéntela a 90-100 °C durante una hora.
4. ¿Por qué la superficie tiene lados yin y yang y algunas partes quedan opacas después del pulido?
La pieza de fundición de aleación de aluminio no está colocada correctamente con respecto al cátodo, o las piezas están protegidas entre sí. Solo es necesario ajustar la pieza de fundición de aleación de aluminio adecuadamente para que la posición entre la pieza y el cátodo sea la adecuada y la distribución de potencia sea razonable.
5. Tras el pulido, la superficie de la pieza fundida a presión de aleación de aluminio queda lisa y limpia, pero algunas manchas o bloques no tienen el brillo suficiente o aparecen rayas oscuras verticales. ¿Cuál es la causa general?
Análisis de la causa: Es posible que las burbujas generadas en la superficie de la fundición a presión de aleación de aluminio durante la etapa posterior del pulido no se desprendieran a tiempo y se adhirieran a la superficie, o que existieran líneas de flujo de aire en la superficie. Es necesario aumentar la densidad de corriente para aumentar el volumen de desprendimiento de gas y facilitar la desorción de burbujas, o aumentar la velocidad de agitación de la solución para aumentar su flujo.
6.¿Por qué los puntos de contacto entre las piezas y las perchas están opacos y tienen manchas marrones, mientras que el resto de la superficie está brillante?
Es posible que el contacto entre las piezas y el soporte sea deficiente, lo que provoca una distribución desigual de la corriente, o que haya muy pocos puntos de contacto entre las piezas y el soporte. Pula los puntos de contacto del soporte para que sea conductor o aumente el área de contacto entre las piezas y el soporte.