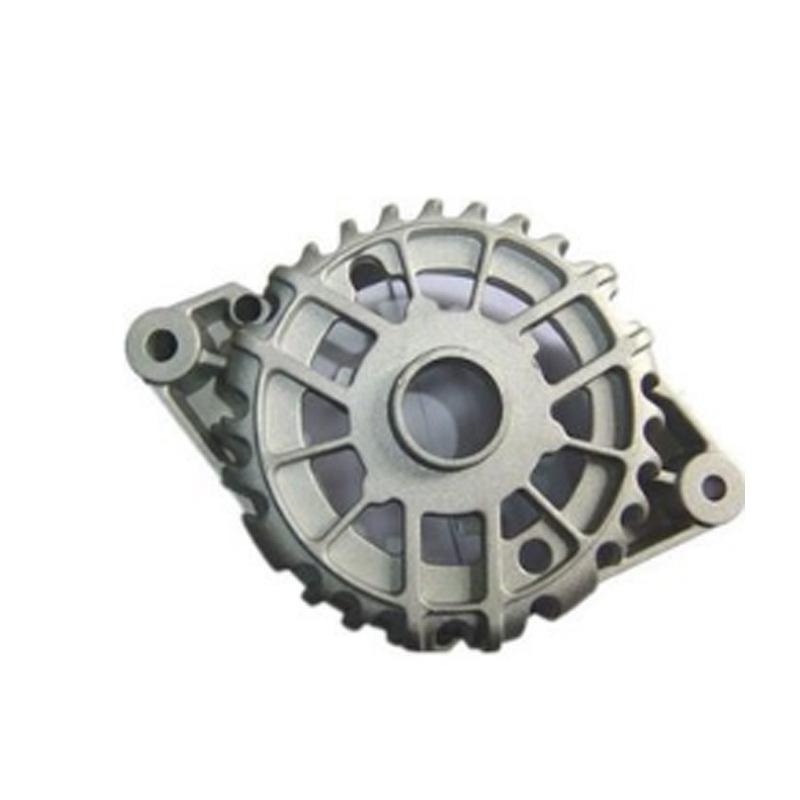
Carcasa de fundición a presión de aluminio fundido a medida procesamiento de fundición a presión de aleación de aluminio precisión fundición a presión de aluminio fábrica garantía de calidad
Cantidad
Coincidencias exactas a un precio más bajo





Productos similares a un precio más bajo





Automóvil club británico
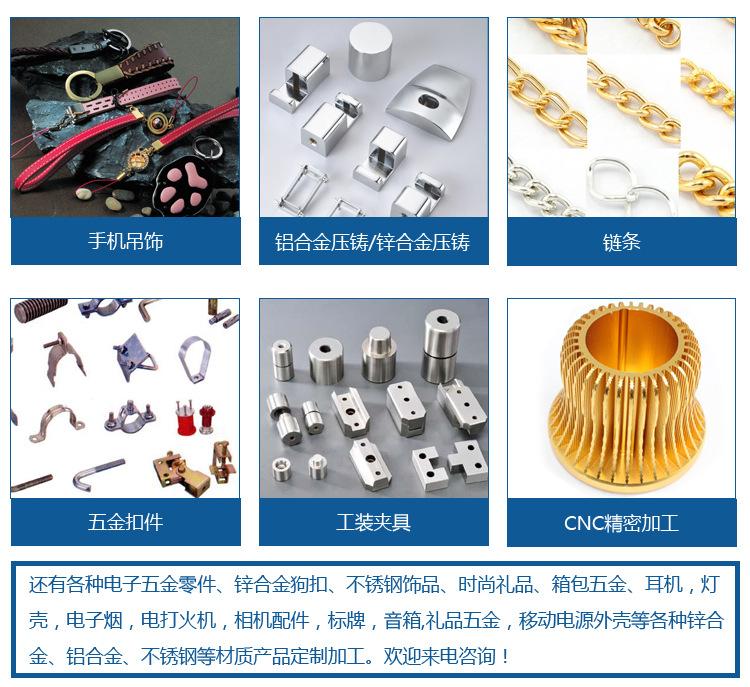
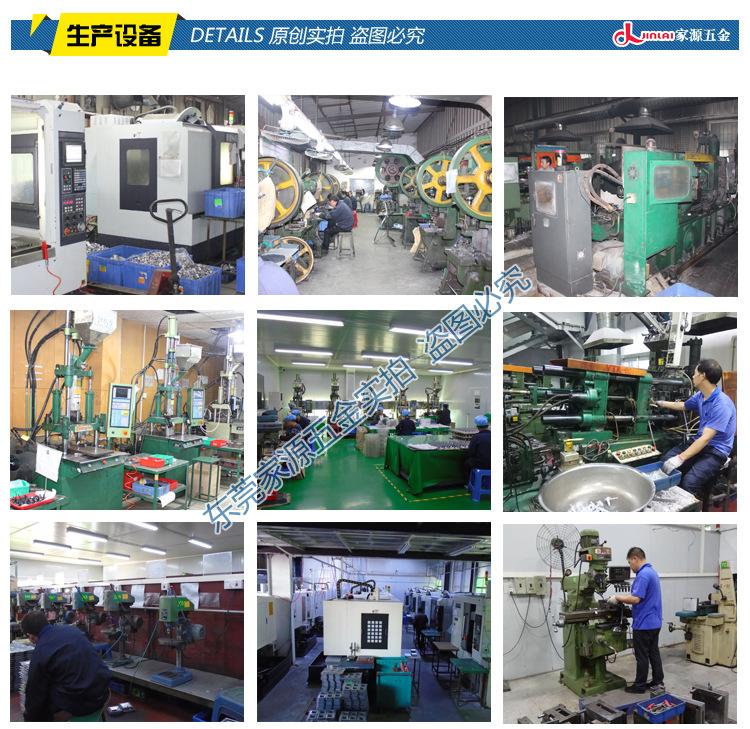

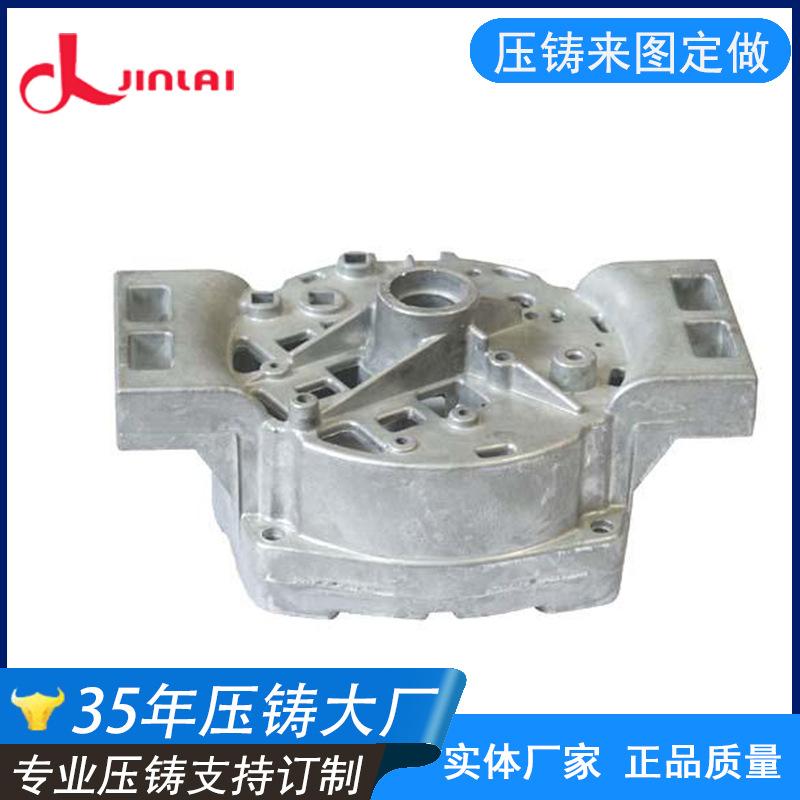
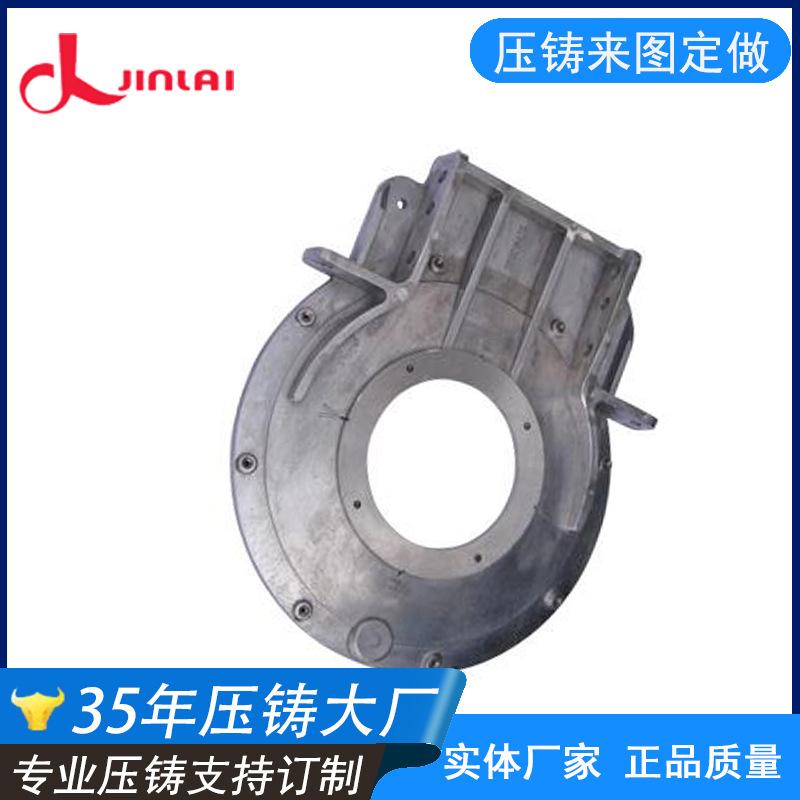

Carcasa personalizada de fundición a presión de aluminio procesamiento de fundición a presión de aleación de aluminio fábrica de fundición a presión de aluminio garantía de calidad
Procesamiento de moldes
La aceptación de los moldes de fundición a presión es para verificar si los moldes de fundición a presión producidos por la fábrica de fundición a presión cumplen con los requisitos técnicos firmados por ambas partes. Si hay defectos en el diseño y la fabricación de un juego de moldes, inevitablemente causará problemas en el futuro.
La producción normal continuada traerá riesgos de calidad y seguridad. Solo mediante la aceptación de moldes de fundición a presión que cumplan los estándares calificados se podrá garantizar la producción normal y la calidad del producto en el futuro.
Aceptación de seguridad
Aceptación del rendimiento de la fundición a presión
1. Si el producto tiene algún defecto externo;
2. Si el metal está deformado (incluyendo techo, planitud local, grietas, etc.);
Inyección en la cavidad del molde a alta presión y alta velocidad.
Se enfría el aluminio fundido, se abren los moldes y se forman los productos. Sin embargo, la fundición a presión de aleación de aluminio no utiliza aluminio de desecho, sino lingotes de aluminio. Demasiadas impurezas en el aluminio de desecho afectan el trabajo de fundición. ¿Conoces la fundición a presión de aleación de aluminio?
hay unos cuantos
Ejemplos de descascarillado: 1. (Las características superficiales son productos de alta velocidad y alta presión con muchas áreas de grano frío propensas al descascarillado).
2. Piel horneada. Cuando el producto se hornea a alta temperatura, algunos lugares tendrán más
Poros, se libera gas interno, causa fácilmente burbujas o superficie descascarada solución: 1. En primer lugar, se mejoraron los parámetros del proceso de la máquina de fundición a presión y las piezas de la máquina de fundición a presión.
1.1 Ajustar la velocidad de inyección
y carrera de presión, aumentando la presión.
Dado que la aleación eutéctica Al-Si tiene las características de un intervalo de temperatura de cristalización pequeño, un gran calor latente de solidificación, una capacidad calorífica pequeña en comparación con el silicio en la aleación y una pequeña contracción lineal, su fundición
El rendimiento es generalmente mejor que el de otras aleaciones de aluminio, el rendimiento de llenado es mejor y la tendencia a la fisuración en caliente y a la porosidad por contracción es relativamente pequeña.
Generalmente, se producen núcleos pequeños con formas simples, usualmente en el agujero central del agujero del núcleo.
Para facilitar la descarga del gas del núcleo.
Durante el proceso de fundición, el gas generado en el núcleo de arena se descarga hacia la cabeza del núcleo a través de los poros del núcleo de hierro, y luego puede descargarse suavemente al exterior del molde.
Si el gas no se evacúa sin problemas, aún entrará en la cavidad a través del espacio de la cabeza del núcleo, lo que resultará en poros en la fundición. Por lo tanto, se debe establecer un conducto de ventilación en la posición correspondiente del orificio de salida del núcleo en el asiento de la cabeza del núcleo.
Para asegurar que el gas dentro del núcleo de arena pueda ser descargado suavemente al exterior del modelo. Al formular las medidas de escape de la cabeza del núcleo, un factor que no se puede ignorar es: prestar atención a verter el metal líquido en la cabeza del núcleo.
El espacio entre los dos entra en la vía aérea del núcleo de arena, que está sellada para que el gas del núcleo de arena no pueda ser descargado. La escoria raspada de la superficie del material fundido generalmente contiene 90% de aleación de aluminio. La velocidad de reacción de la escoria de aluminio
La escoria aumenta exponencialmente con el aumento de la temperatura de fusión. En circunstancias normales, la escoria producida por el lingote original de aleación de aluminio es inferior al 1%, dentro del rango de 0.3-0.5%. La escoria producida por la boquilla de remoldeo y la pieza de trabajo de desecho es generalmente
Entre el 2% y el 5%. Reducir la generación de escoria de aluminio. El propósito principal de este método es reducir el proceso de llenado de gas de inclusión metálica y mejorar las propiedades mecánicas de las fundiciones. El método de llenado laminar tiene baja eficiencia de producción
El proceso de operación es complicado y los parámetros del proceso son difíciles de controlar, por lo que no se utiliza ampliamente en la producción real. El principio de la fundición a presión por vacío es eliminar el gas de la cavidad y llenar el vacío con metal líquido.
Mejoró las propiedades mecánicas de las fundiciones.