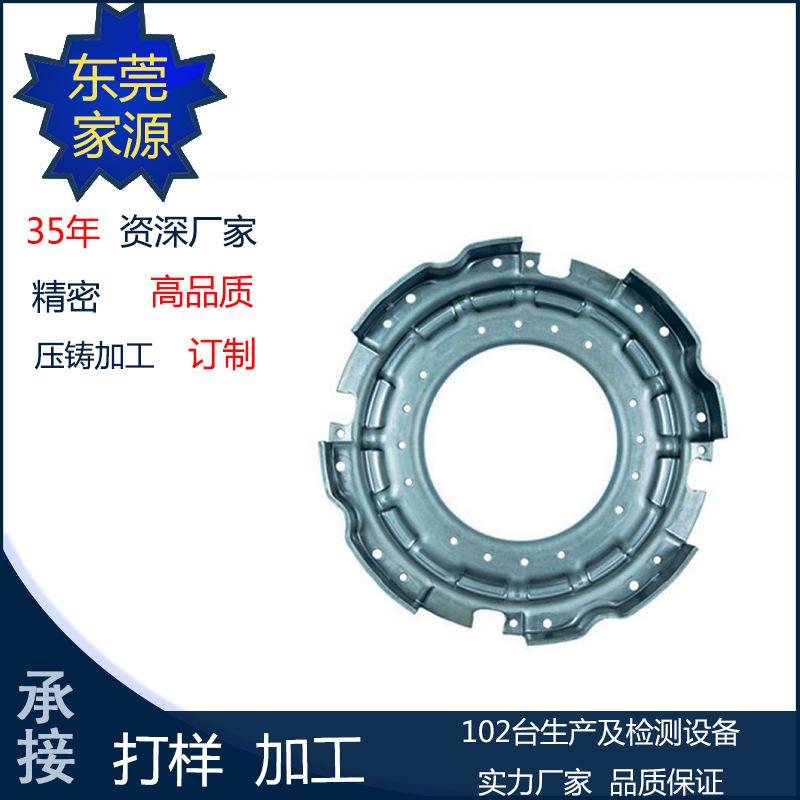
Realizar fabricación de moldes para piezas mecánicas, fundición a presión de alta precisión de aleación de aluminio y zinc para piezas de hardware
Cantidad
Coincidencias exactas a un precio más bajo


Productos similares a un precio más bajo







Automóvil club británico

El temple general convencional difícilmente puede satisfacer los requisitos de alta resistencia al desgaste de la superficie y tenacidad de la matriz de los moldes de fundición a presión.
El tratamiento de refuerzo superficial no solo mejora la resistencia al desgaste y otras propiedades de la superficie del molde de fundición a presión, sino que también mantiene la matriz fuerte y tenaz, evitando que el metal fundido se adhiera al molde y lo corroa. Esto es muy eficaz para mejorar el rendimiento integral del molde de fundición a presión, ahorrar elementos de aleación, reducir significativamente los costos, aprovechar al máximo el potencial de los materiales y optimizar el uso de nuevos materiales.
La práctica de producción demuestra que el tratamiento de refuerzo superficial es una medida importante para mejorar la calidad de los moldes de fundición a presión y prolongar su vida útil. Los procesos de tratamiento de refuerzo superficial comúnmente utilizados en moldes de fundición a presión incluyen: carburación, nitruración, nitrocarburación, boruración, cromación y aluminización.
1. Carburación
La carburación es el método de tratamiento térmico químico más utilizado en la industria de la maquinaria. Sus características son: el calentamiento de matrices de acero de baja aleación con contenido medio-bajo-alto en carbono y matrices de acero de alta aleación con contenido medio-alto en carbono a 900 °C-930 °C en un medio activo de carburación (agente carburante) para permitir que los átomos de carbono penetren en la capa superficial de la matriz, seguido del temple y revenido a baja temperatura, de modo que la superficie y el núcleo de la matriz presenten diferentes composiciones, estructuras y propiedades.
La carburación se divide en carburación sólida, carburación líquida y carburación gaseosa. Recientemente, se ha desarrollado en carburación en atmósfera controlada, carburación al vacío y carburación con iones de benceno.
2. Nitruración
El proceso de infiltración de nitrógeno en la superficie del acero se denomina nitruración. La nitruración permite que las piezas del molde adquieran mayor dureza superficial, resistencia al desgaste, resistencia a la fatiga, dureza al rojo y resistencia a la corrosión que la carburación. Gracias a la baja temperatura de nitruración (500-570 °C), la deformación de las piezas del molde tras la nitruración es mínima.
Existen tres tipos de métodos de nitruración: nitruración sólida, nitruración líquida y nitruración gaseosa. Actualmente, se utilizan ampliamente nuevas tecnologías como la nitruración iónica, la nitruración al vacío, la nitruración catalítica electrolítica y la nitruración de alta frecuencia para acortar el tiempo de nitruración y obtener capas de nitruración de alta calidad.
3. Nitrocarburación
La nitrocarburación es un proceso de nitrocarburación a baja temperatura (530 °C-580 °C) que infiltra simultáneamente nitrógeno y carbono en un medio que contiene átomos de carbono activado y nitrógeno, y se nitrura principalmente. La capa de nitruración en la nitrocarburación es menos frágil y el tiempo de cocarburación es mucho menor que el de la nitruración. Tras la nitrocarburación del molde de fundición a presión, su resistencia a la fatiga térmica puede mejorar significativamente.
Las duras condiciones de trabajo requieren que los moldes de fundición a presión tengan buenas propiedades mecánicas de alta temperatura, resistencia a la fatiga por frío y calor, resistencia a la erosión del metal líquido, resistencia a la oxidación, alta templabilidad y resistencia al desgaste, etc. El tratamiento térmico es el principal proceso de fabricación que determina estas propiedades.
El tratamiento térmico del molde de fundición a presión consiste en modificar la estructura del acero para que la superficie del molde adquiera alta dureza y resistencia al desgaste, manteniendo el núcleo con la resistencia y tenacidad necesarias, y evitando eficazmente que el metal fundido se adhiera al molde y se corroa. La elección del tratamiento térmico adecuado puede reducir los residuos y aumentar significativamente la vida útil del molde.