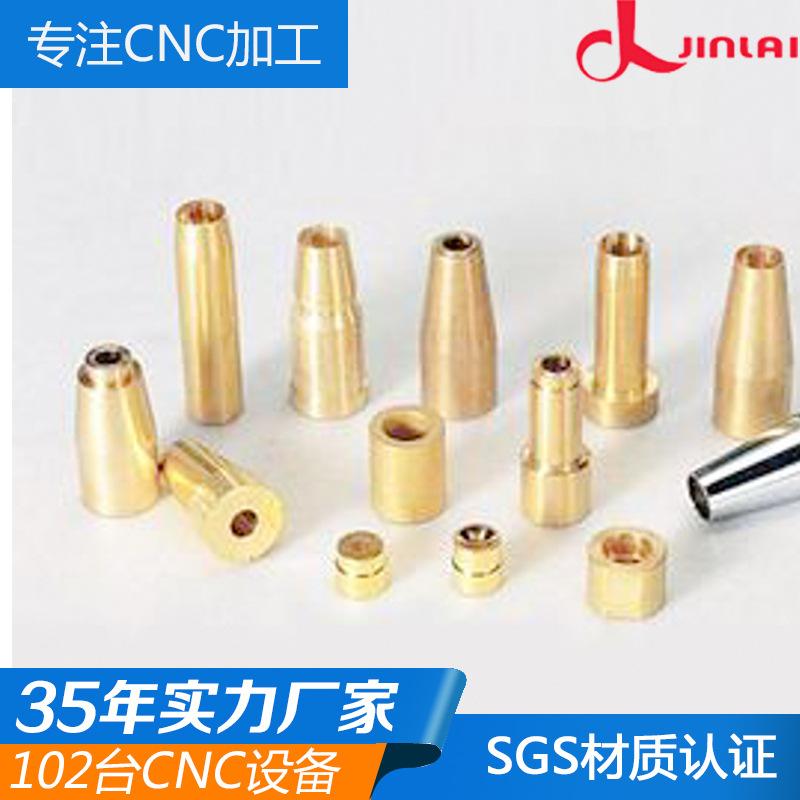
Conjunto de procesamiento de muestras CNC de cinco ejes procesamiento de aleación de aluminio de precisión emprender dibujo personalización de muestras no estándar
Cantidad
Coincidencias exactas a un precio más bajo






Productos similares a un precio más bajo







Automóvil club británico
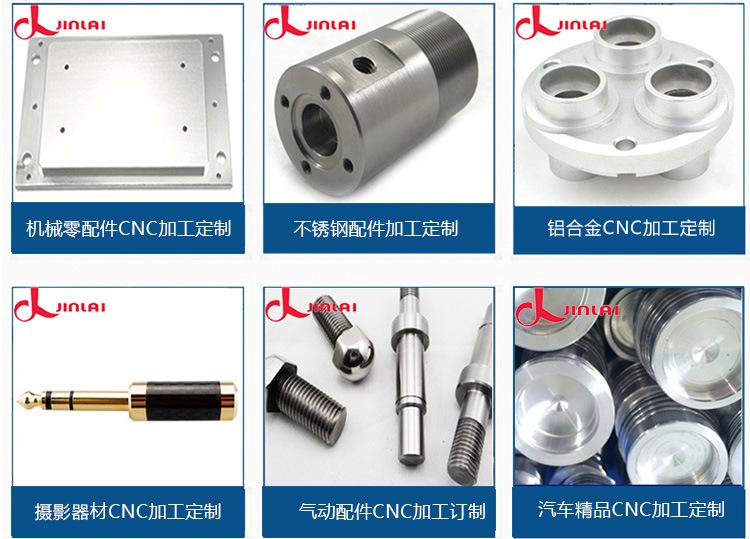
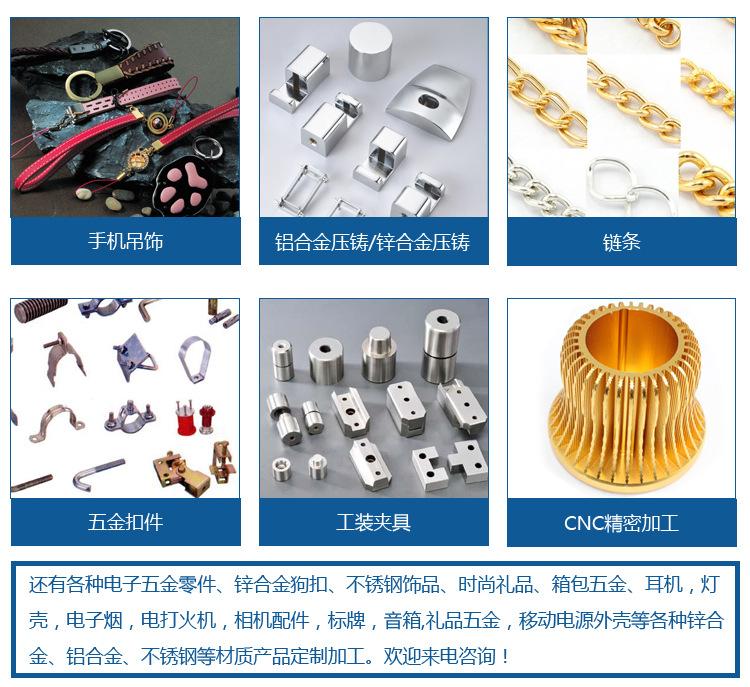


Procesamiento de aleación de aluminio CNC
1. Enjuague y deshidratación después de la limpieza de residuos de aluminio (aleación)
Después de limpiar los residuos (los residuos se eliminan por completo), el proceso de enjuague es muy importante. El agua de enjuague es generalmente agua pura industrial. Si no hay equipo de agua pura, también se requiere que el agua de enjuague sea agua limpia. Cuanto más pura sea la calidad del agua, mejor será el efecto antioxidante. Los métodos de enjuague en la producción industrial general incluyen: enjuague ultrasónico, enjuague por burbujeo, enjuague con agua corriente, enjuague por inmersión en agua desbordante, etc. Las piezas procesadas de aluminio (aleación) en forma de placas, láminas y cilindros se pueden enjuagar directamente con agua corriente. Si hay ranuras, patrones y agujeros ciegos en la superficie, se requieren 2 tanques de enjuague ultrasónico o 3 tanques de enjuague con agua desbordante. Los requisitos de enjuague son relativamente estrictos para evitar la entrada de iones de cromo hexavalente y cromo trivalente del proceso de pretratamiento. Además, antes de que los productos complejos entren al tanque antioxidante, es necesario evitar la presencia de líquido residual. Solo haciéndolo así durante mucho tiempo puede la vida útil de la solución alcanzar el mejor estado.
Después de enjuagar las piezas de aluminio (aleación), se requiere un proceso de deshidratación simple y rápido. Eliminar el agua de enjuague residual tiene dos funciones: 1. Reducir aún más los iones residuales de cromo hexavalente y cromo trivalente en el proceso de pretratamiento; 2. Evitar que el exceso de agua entre y afecte la concentración del fluido de trabajo antioxidante de aluminio; los métodos de deshidratación incluyen: deshidratación con alcohol, deshidratación con pistola de aire industrial, deshidratación centrífuga, etc. Las piezas de aluminio (aleación) con ranuras profundas y agujeros ciegos en la superficie necesitan atención especial, y el agua residual en las ranuras o agujeros ciegos debe eliminarse por completo.
2. Inmersión antioxidante de aluminio (aleación)
En el proceso de inmersión antioxidante de aluminio (aleación), el material del recipiente del fluido de trabajo antioxidante de aluminio generalmente debe ser: plástico, cerámica y otros recipientes no metálicos. Al sumergir ranuras profundas o agujeros ciegos, es necesario agitar para eliminar las burbujas en las ranuras o agujeros ciegos, de modo que el fluido de trabajo antioxidante de aluminio pueda entrar en contacto directo con la superficie del metal de aluminio. El tiempo de inmersión es diferente para diferentes fabricantes, y los requisitos del proceso de los productos son diferentes. El tiempo de inmersión es generalmente de 2 a 30 minutos. El agente protector antioxidante de aluminio de Shenzhen Gesen Technology Co., Ltd. tiene un tiempo de inmersión a temperatura ambiente de 8 a 10 minutos, y un tiempo de inmersión de 2 minutos cuando se calienta a aproximadamente 65°C. Si tiene calefacción incorporada, el tubo calefactor debe ser de aluminio, o se pueden utilizar tubos calefactores de cuarzo y politetrafluoroetileno (Teflón).
4. Enjuagar y deshidratar el aluminio (aleación) después del remojo antioxidante
Después de completar el remojo antioxidante de aluminio (aleación), el líquido de trabajo antioxidante de la superficie de aluminio (aleación) debe enjuagarse limpiamente. El proceso de enjuague es extremadamente importante. Generalmente se utiliza agua pura industrial para el agua de enjuague. Si no hay equipo de agua pura, también se requiere que el agua de enjuague sea agua limpia. Cuanto más pura sea la calidad del agua, mejor será el efecto antioxidante. Los métodos generales de enjuague en la producción industrial incluyen: enjuague ultrasónico, enjuague por burbujeo, enjuague con agua corriente, enjuague por inmersión con agua de rebosadero, etc. Las piezas de trabajo de aluminio (aleación) en forma de placas, láminas y cilindros se pueden enjuagar directamente con agua corriente. Si hay ranuras, patrones y orificios ciegos en la superficie, se requieren 2 tanques de enjuague ultrasónico o 3 tanques de enjuague con agua de rebosadero. Los requisitos de enjuague son relativamente estrictos, lo cual es para evitar que el líquido de trabajo antioxidante residual se seque en la superficie después del secado posterior; se requiere un proceso de deshidratación estricto después del enjuague del líquido de trabajo antioxidante. Eliminar el agua de enjuague residual tiene dos funciones: 1. Reducir aún más el residuo excesivo de líquido antioxidante durante el proceso de inmersión antioxidante; 2. Evitar que el agua de enjuague excesiva forme oxidación en múltiples puntos durante el secado, lo cual es más propicio para un secado más rápido de la humedad; los métodos de deshidratación incluyen: deshidratación con alcohol, deshidratación con pistola de aire industrial, deshidratación centrífuga, etc. Las piezas procesadas de aluminio (aleación) con ranuras profundas y orificios ciegos en la superficie necesitan atención especial, y el agua residual en las ranuras o orificios ciegos debe eliminarse por completo.