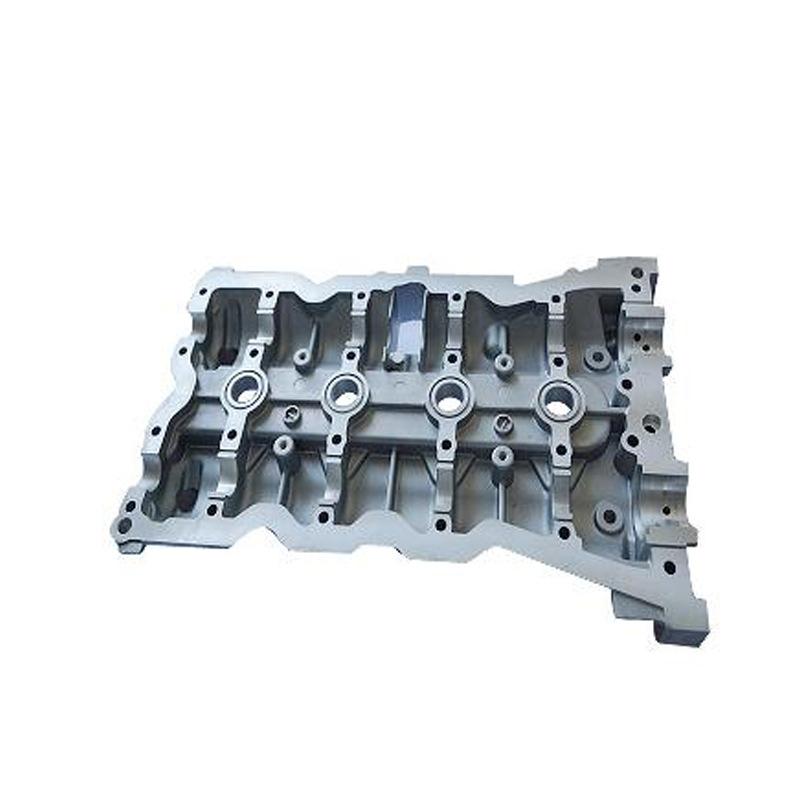
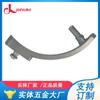
Accesorios de aluminio personalizados no estándar de fábrica, fundición a presión de aleación de aluminio, piezas de maquinaria de ingeniería, carcasa, procesamiento de fundición de aluminio de precisión
Cantidad
Coincidencias exactas a un precio más bajo






Productos similares a un precio más bajo



Automóvil club británico
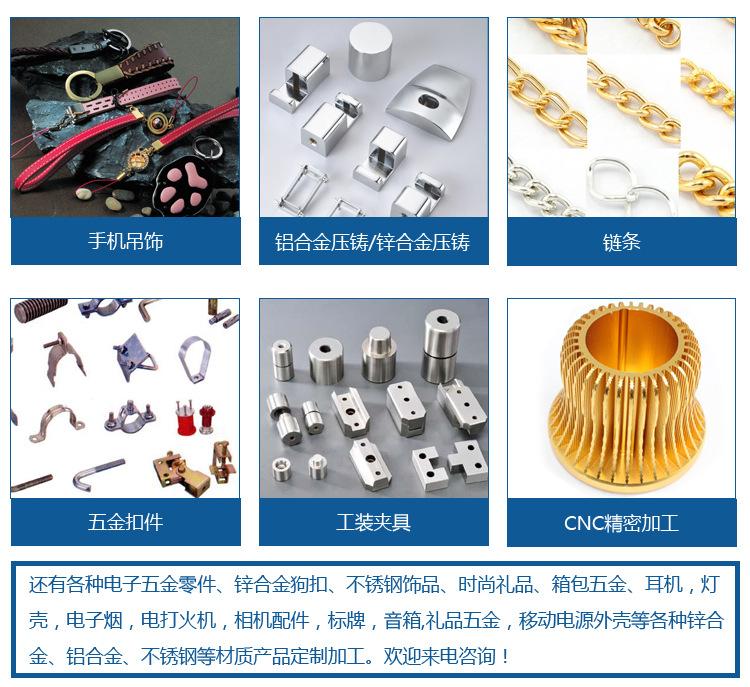
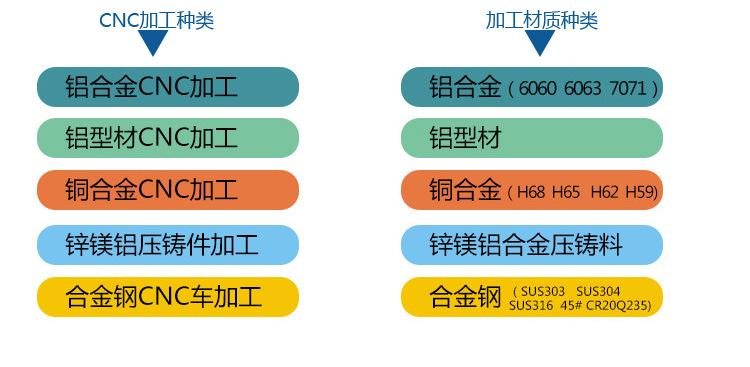
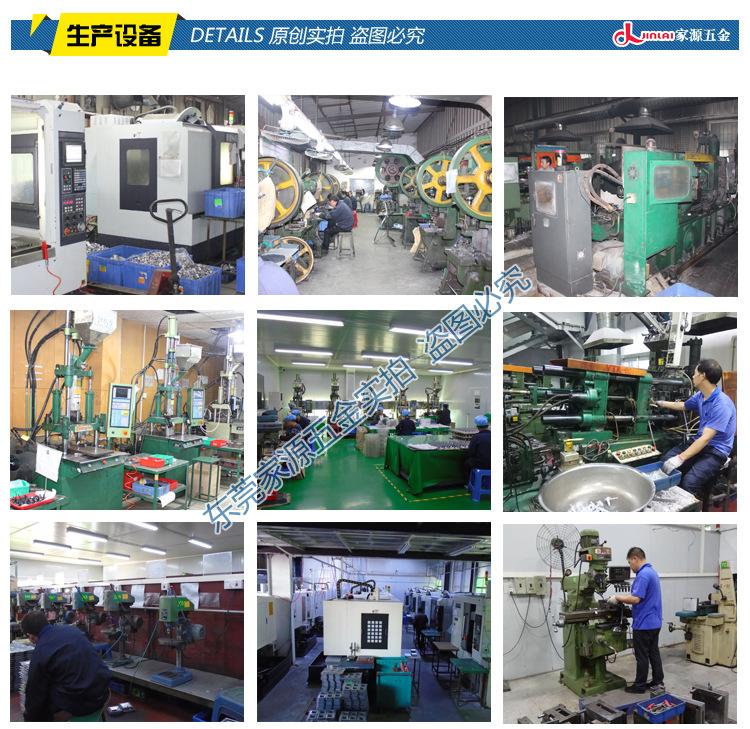
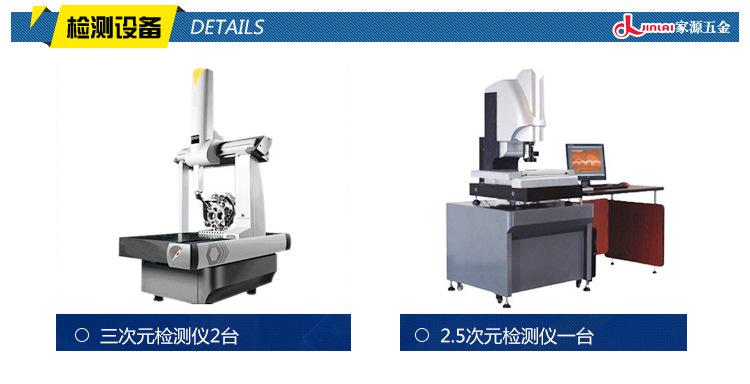
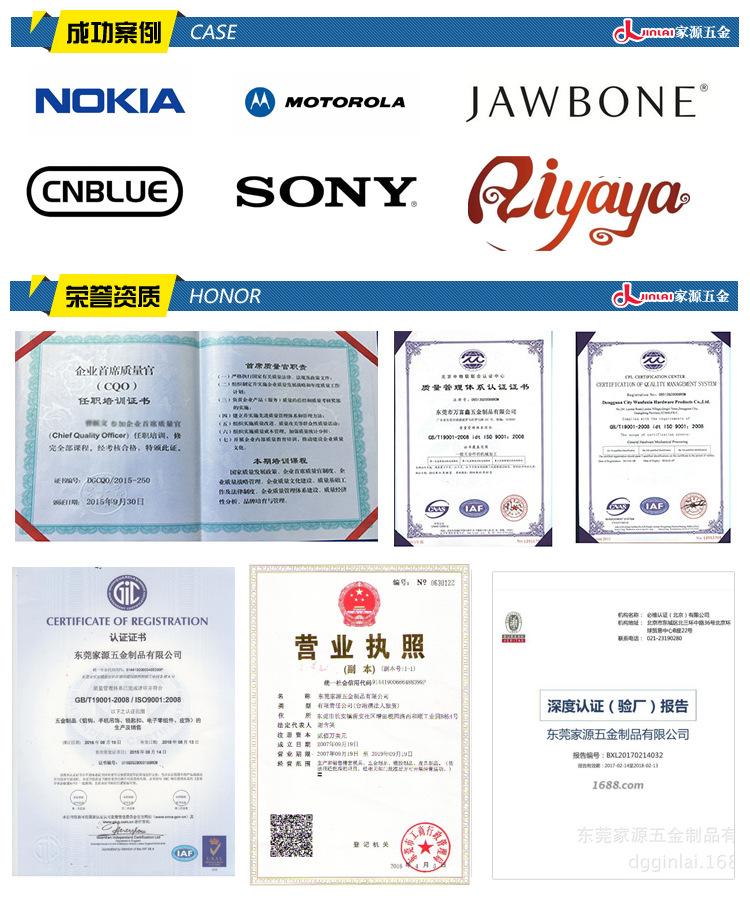
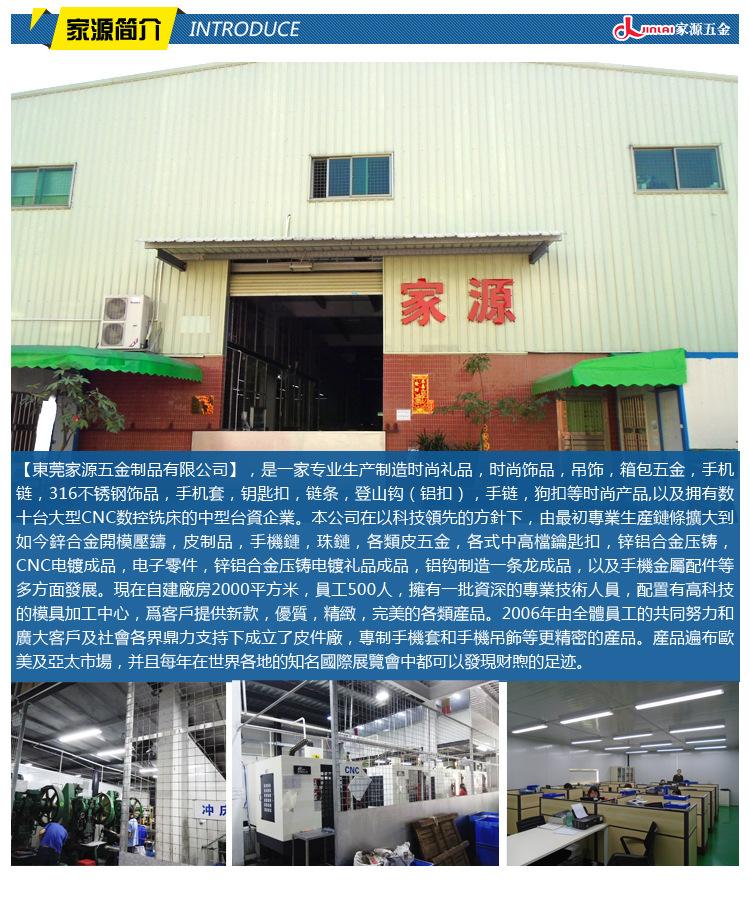
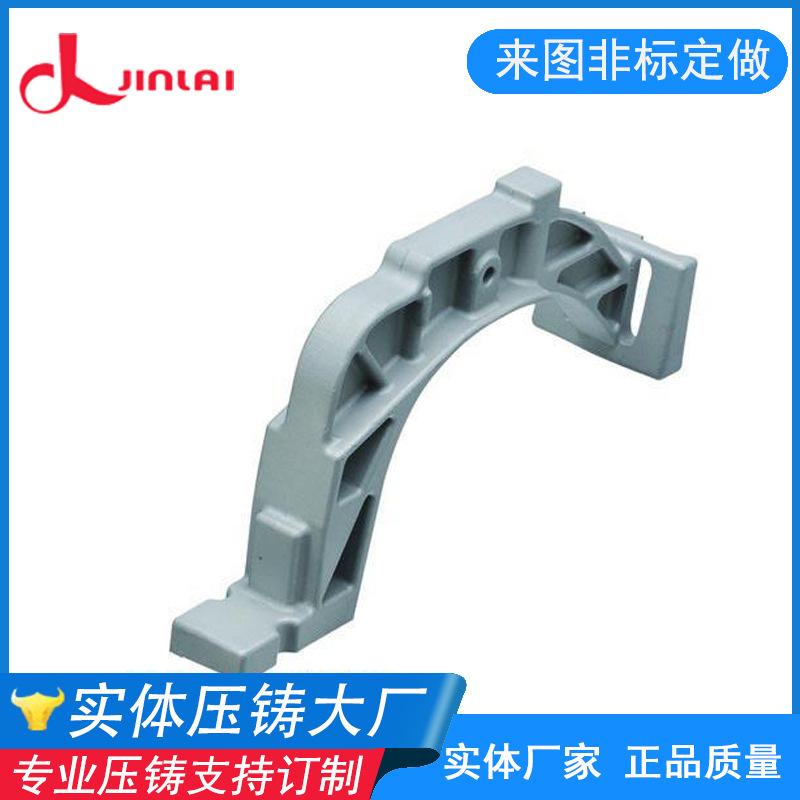
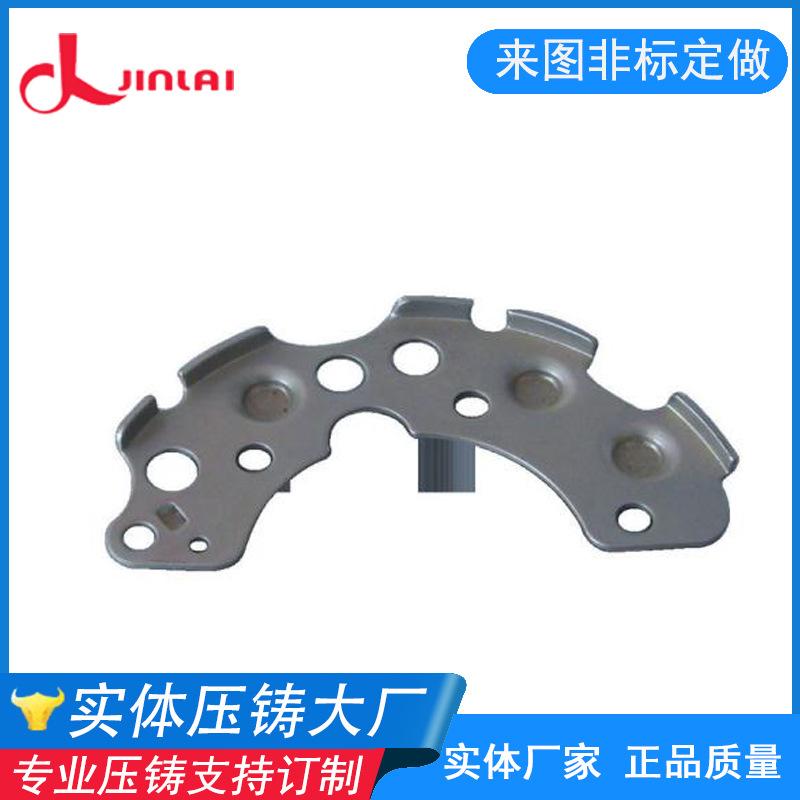
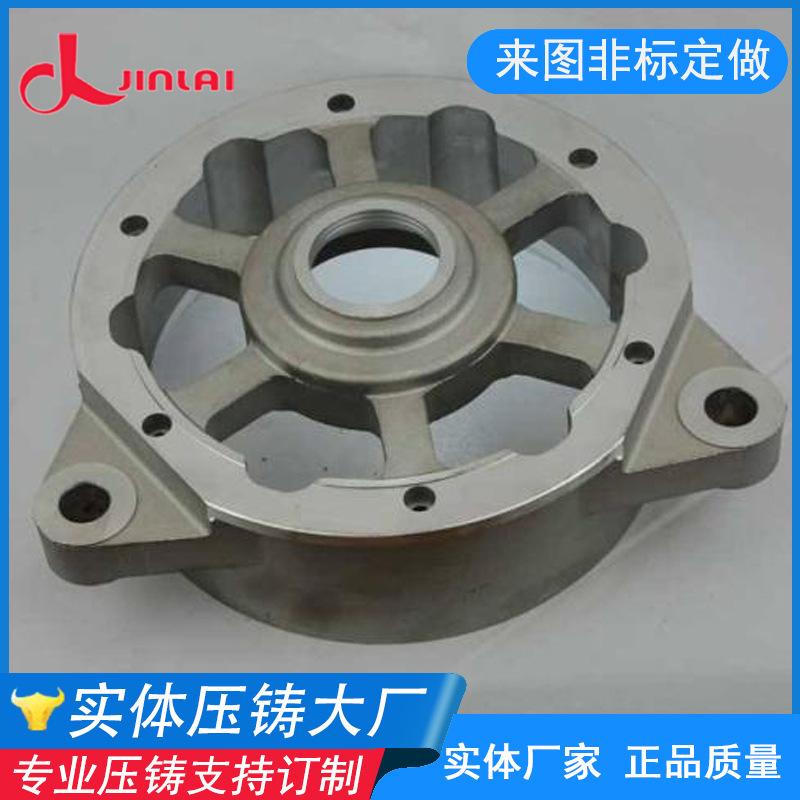
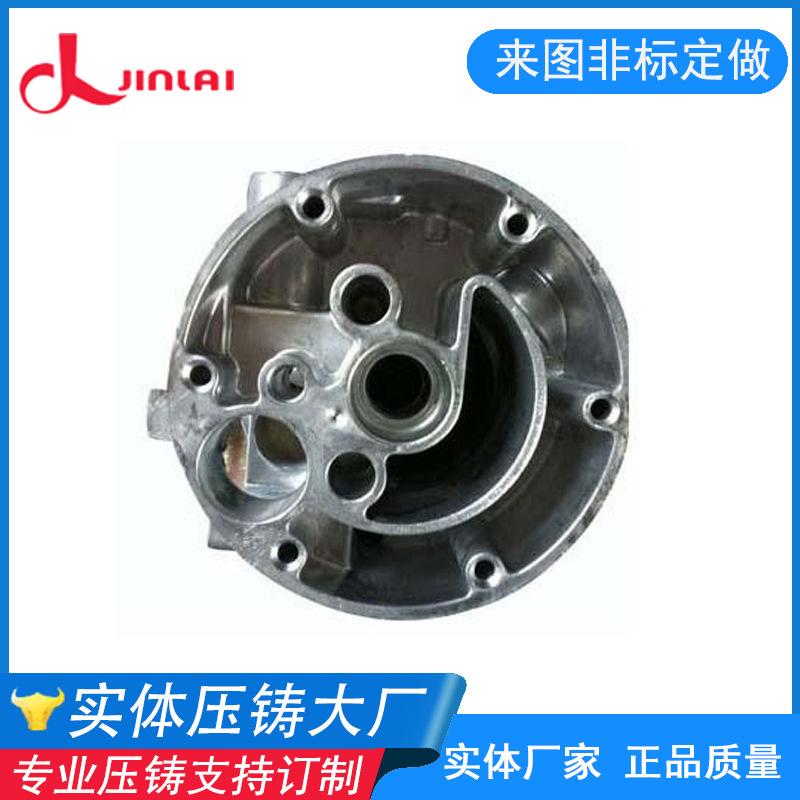
Las condiciones de trabajo de los moldes de fundición a presión de aleación de aluminio son diferentes a las de otros moldes. En términos generales, el molde debe trabajar a alrededor de 500 ℃. Además de alta presión, también está sujeto a alta temperatura. Por lo tanto, para el acero para moldes de fundición a presión de aleación de aluminio, los fabricantes de fundición a presión de aleación de aluminio aún necesitan tener ciertos requisitos.
1. Excelente procesabilidad
Además del mecanizado CNC, la mayoría de los moldes de fundición a presión de aleación de aluminio necesitan ser procesados y reparados por ensambladores. Para prolongar la vida útil de la herramienta, mejorar el rendimiento de corte y reducir la rugosidad superficial, en las plantas de fundición a presión de aleación de aluminio, la dureza del acero del molde debe ser apropiada para evitar el consumo excesivo de la herramienta.
2. Buena estabilidad térmica
Las formas de las piezas de molde de fundición a presión de aleación de aluminio suelen ser complejas y difíciles de mecanizar después del temple. Por lo tanto, debemos tratar de elegir aquellas con buena estabilidad térmica. Después del tratamiento térmico, los moldes de fundición a presión de aleación de aluminio tienen un pequeño coeficiente de expansión lineal, pequeña deformación por tratamiento térmico, pequeña tasa de cambio dimensional causada por la diferencia de temperatura, estructura metalográfica estable y tamaño del molde, y pueden reducir o ya no mecanizarse, asegurando la precisión dimensional y los requisitos de rugosidad superficial del molde de precisión.
4. Dureza superficial y resistencia al desgaste suficientes
Después del tratamiento térmico, el molde debe tener suficiente dureza superficial para asegurar que el molde tenga suficiente rigidez. Dado que el flujo de llenado del líquido de aleación de aluminio está sujeto a mayor presión y fricción, se requiere que el molde mantenga la estabilidad de la precisión de la forma y la precisión dimensional para asegurar que el molde tenga suficiente vida útil.
La resistencia al desgaste del molde depende de la composición química del acero y de la dureza del tratamiento térmico. Por lo tanto, aumentar la dureza del molde es beneficioso para mejorar la resistencia al desgaste del molde.
Además, al seleccionar materiales, también es necesario considerar la prevención de rayaduras y pegado. Si hay movimiento relativo entre las dos superficies, se deben evitar en la medida de lo posible materiales con la misma microestructura. En casos especiales, un lado puede ser electrochapado o nitrurado para dar a los dos lados estructuras superficiales diferentes.
1. Apariencia clara del molde
La placa de identificación debe estar completa, con escritura a mano clara y ordenada. No debe haber defectos en la superficie que afecten la apariencia, como picaduras, óxido, anillos, vapor de agua dentro y fuera, orificios de aceite, etc.
2. Las dimensiones de apariencia del molde son calificadas
La superficie del molde no tiene defectos ni soldaduras, y la rugosidad superficial es menor a 0.3 mm. No hay burbujas, marcas de flujo ni porosidades. La precisión dimensional debe cumplir con los requisitos del plano del molde formal y válido (o archivo 3D), y el desajuste superficial debe ser menor a 0.1 mm.
3. Sistema de enfriamiento del molde
El sistema de refrigeración o calefacción debe estar completamente despejado. Las juntas de los canales de agua y aceite deben estar hechas de materiales no corrosivos.
4Material y dureza
El proveedor de fundiciones a presión de aleación con superficie moldeada debe tomar medidas anticorrosivas. La dureza de las piezas moldeadas no debe ser inferior a 50HRC, o la dureza del tratamiento de endurecimiento superficial debe ser superior a 600HV.
7 Almacenamiento y mantenimiento
Los proveedores de fundiciones de aluminio de precisión para carcasas de piezas de maquinaria de ingeniería de aleación de aluminio deben limpiar la cavidad del molde a tiempo y rociar aceite antioxidante. Las entradas y salidas de agua, líquido, gas y electricidad del molde deben sellarse para evitar la entrada de materias extrañas. Los dibujos del producto del molde, los dibujos estructurales, los dibujos del sistema de refrigeración y calefacción, los dibujos del canal caliente, los detalles del proveedor de piezas de repuesto y material del molde, las instrucciones de operación, los informes de prueba del molde, los certificados de inspección de fábrica y los archivos electrónicos deben estar completos. Fabricantes de accesorios de aluminio personalizados no estándar, procesamiento de fundición de precisión de aleación de aluminio para carcasas de piezas de maquinaria de ingeniería, ¡bienvenidos a consultar!