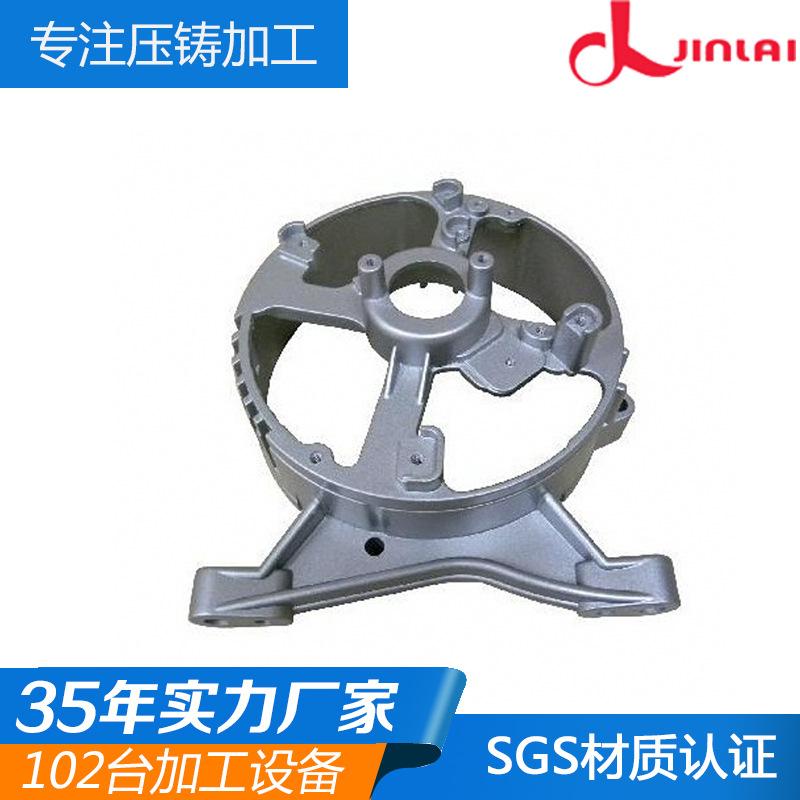
Fábrica de procesamiento de fundición a presión de aluminio suministra una gran cantidad de productos de fundición a presión de aluminio 102 máquinas, fabricantes fuertes prueba gratuita
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo






Automóvil club británico

Estudio sobre el proceso y el principio del decapado de piezas fundidas a presión.
El proceso de decapado del revestimiento del bastidor debe cumplir los siguientes requisitos: primero, el revestimiento debe eliminarse rápida y completamente, y segundo, el bastidor no debe presentar corrosión. El decapado del revestimiento del bastidor es similar al de las piezas no cualificadas. También se puede dividir en dos métodos: decapado químico y decapado electroquímico. Debido a las diferentes formas de la estructura del bastidor, generalmente se utiliza el método de anodizado para decapar el revestimiento metálico del bastidor según sus características estructurales.
Método de pelado:
Generalmente se prefieren los métodos químicos y electroquímicos en función de las propiedades químicas del recubrimiento y del sustrato.
Existen dos tipos principales de métodos químicos tradicionales para la eliminación de recubrimientos de Cu/Ni: el método de oxidación con ácido nítrico concentrado (con cloruro de sodio) y el método de compuestos nitro (sal de resistencia). El primero es más económico y ofrece una mayor velocidad de eliminación, pero produce una gran cantidad de óxido de nitrógeno gaseoso y provoca fácilmente una corrosión excesiva del metal base. La sal de resistencia, m-nitrobencenosulfonato de sodio, no es corrosiva para la base, pero requiere una eliminación a alta temperatura, lo que lleva mucho tiempo y es poco eficiente. Además, si se utiliza simultáneamente con cianuro de sodio, una sustancia altamente tóxica, una operación incorrecta también puede causar daños graves. Actualmente, este método se utiliza principalmente en combinación con tiocianato de potasio, etilendiamina, etc.
La dirección de desarrollo del stripping
El decapado electroquímico consiste en pasivar ciertos metales base en una solución alcalina o con compuestos de cromo, o bien añadir inhibidores de corrosión y otras sustancias a una solución ácida, de modo que solo el metal recubierto sufra oxidación anodizada y se disuelva. En los últimos años, se ha desarrollado una solución de decapado combinada que contiene un ligando, con una alta eficiencia de disolución.
Si bien el deschapado de piezas no cualificadas es solo un paso adicional en la producción de galvanoplastia, el deschapado del recubrimiento en la rejilla de la línea de producción automática es tan importante como el proceso de galvanoplastia de cada recubrimiento. Si el recubrimiento de la rejilla no se elimina correctamente, afectará directamente la composición de la solución de deschapado y la calidad de las piezas. Por lo tanto, es fundamental mantener un buen rendimiento de la solución de deschapado electrolítico al eliminar el recubrimiento.