Fundición a presión de aleación de aluminio, excelente fundición a presión de aluminio, fundición de carcasa de motor, fábrica de fundición, apertura de moldes, producción integral
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo



Automóvil club británico
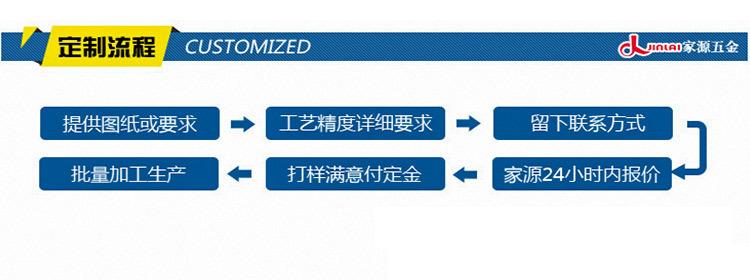
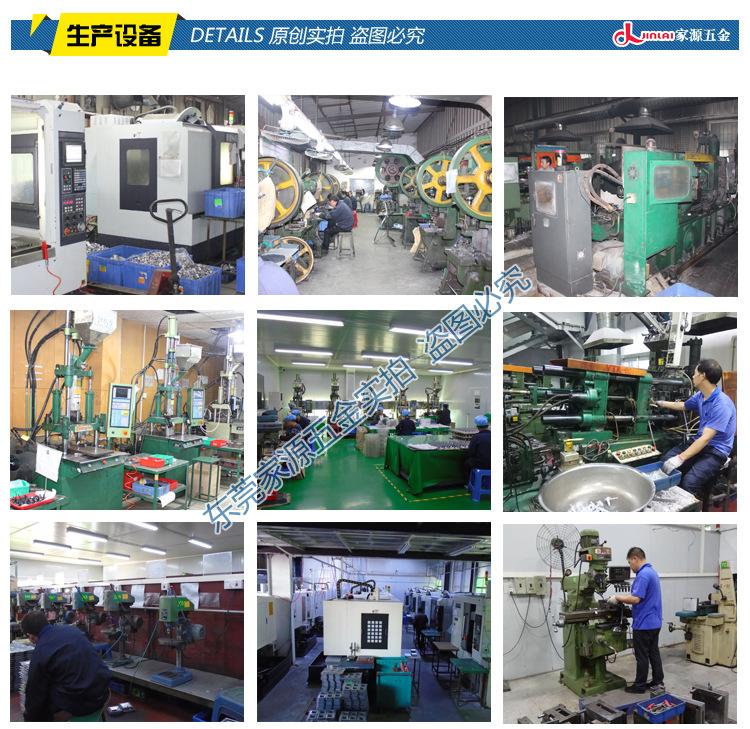
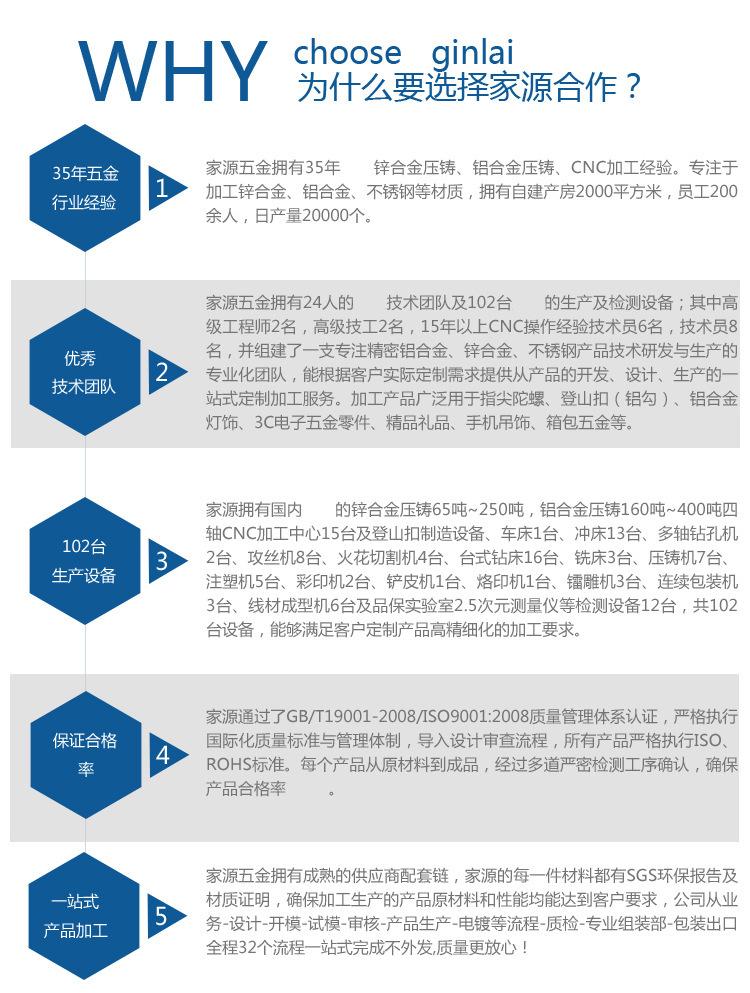
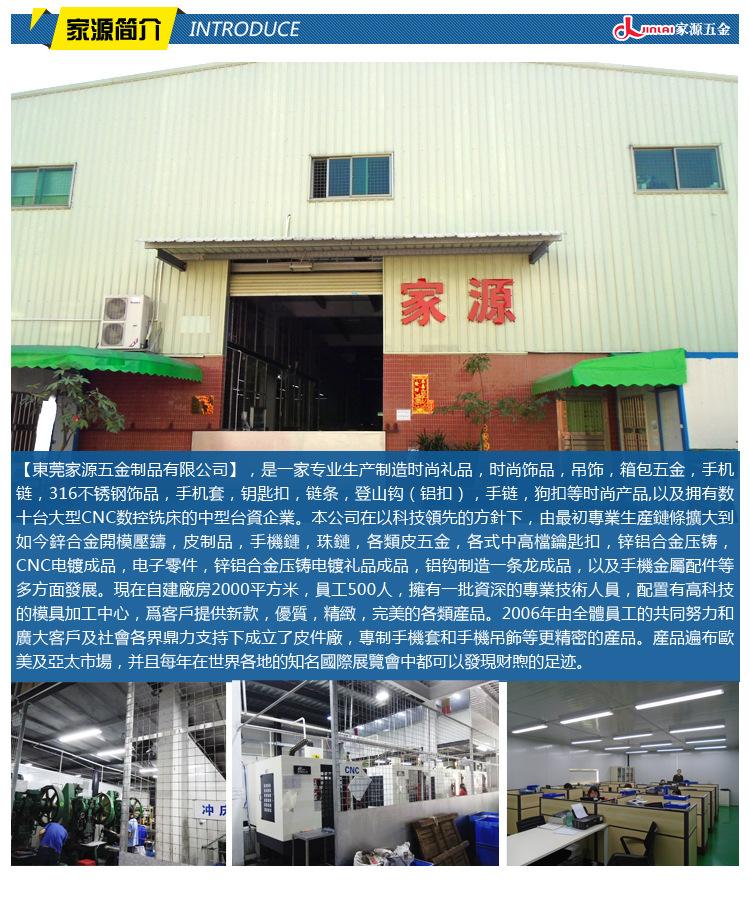
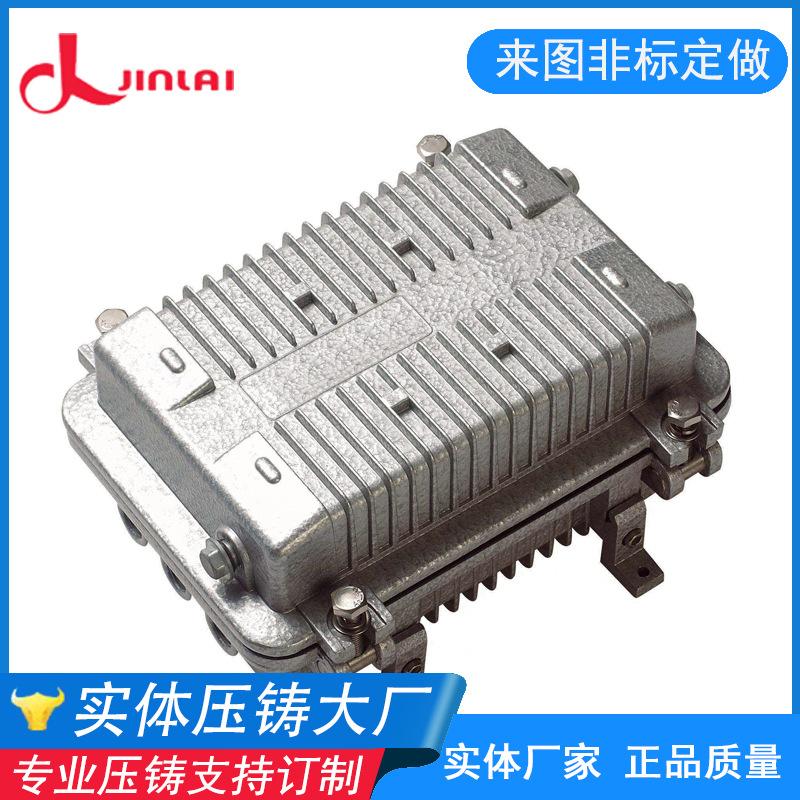
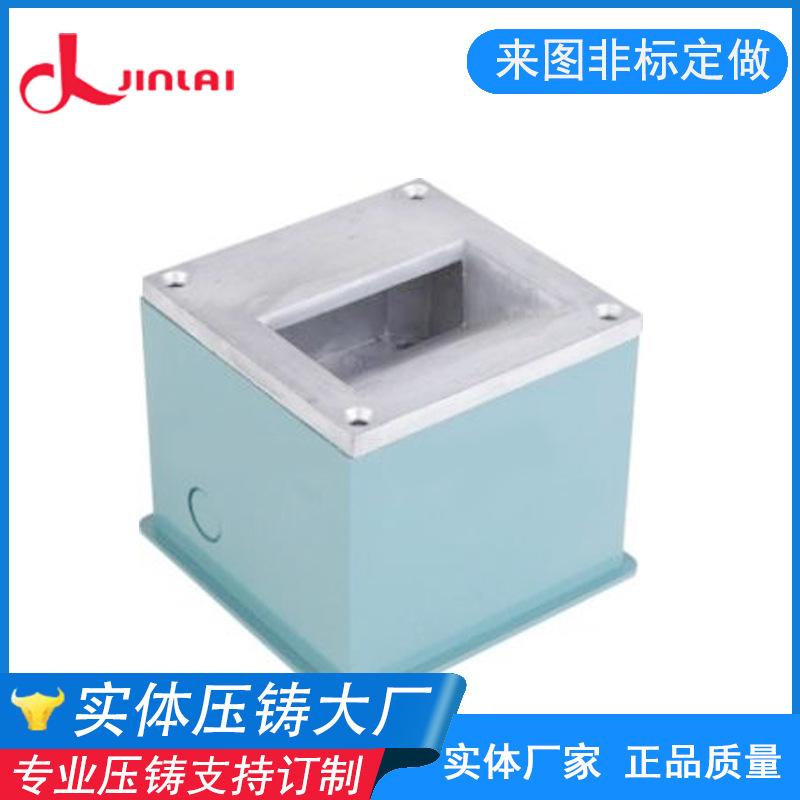
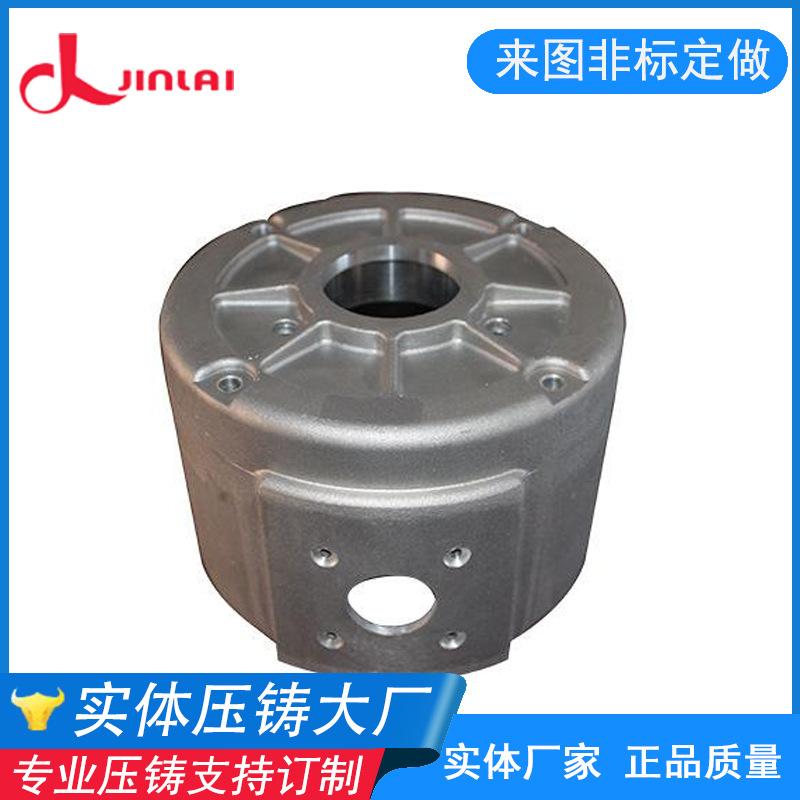
El principio de la fundición a presión es utilizar alta presión para prensar metal fundido en una cavidad de molde metálico de precisión a alta velocidad. El metal fundido se enfría y solidifica bajo presión para formar una fundición. La fundición a presión en cámara fría y en cámara caliente son los dos métodos básicos de fundición a presión. En la fundición a presión en cámara fría, el metal líquido se inyecta en la cámara de presión mediante un dispositivo de vertido manual o automático, y luego el pistón de inyección avanza y la presión hidráulica presiona el metal en la cavidad. En el proceso de fundición a presión en cámara caliente, la cámara de presión está perpendicular al crisol, y el metal líquido fluye automáticamente hacia la cámara de presión a través del puerto de alimentación en la cámara de presión. El pistón de inyección se mueve hacia abajo y empuja el metal líquido hacia la cavidad a través del tubo de cuello de cisne. Después de que el metal líquido se solidifica, se abre el molde de fundición a presión y se extrae la fundición para completar un ciclo de fundición a presión.
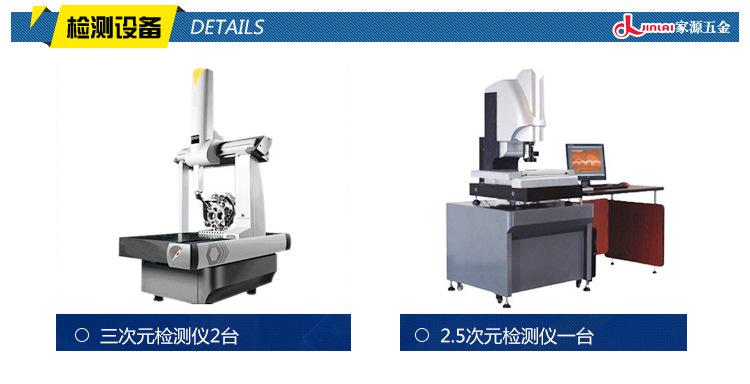
Buena calidad del producto. La fundición tiene alta precisión dimensional, generalmente equivalente al nivel 6-7 o incluso al nivel 4; buen acabado superficial, generalmente equivalente al nivel 5-8; alta resistencia y dureza, generalmente 25-30% más altas que las fundiciones en arena, pero la elongación se reduce en aproximadamente un 70%; tamaño estable y buena intercambiabilidad; se puede utilizar para fundiciones complejas de pared delgada. El tiempo de trabajo promedio de cada máquina de fundición a presión nacional puede alcanzar las 800-7000 horas, y cada máquina de fundición a presión puede realizar fundición a presión en caliente 8 veces en promedio, con una vida útil promedio de hasta 7000 veces. Un par de moldes de fundición a presión, fundición de aleaciones para relojes, puede tener una vida útil de cientos de miles de veces, o incluso millones de veces; fácil de realizar la mecanización y la automatización; buenos beneficios económicos. Debido al tamaño preciso de las piezas fundidas a presión y a la superficie lisa y limpia. Generalmente, no hay necesidad de mecanizado directo, o el volumen de procesamiento es muy pequeño, lo que mejora la tasa de utilización del metal y reduce mucho el equipo de procesamiento y las horas de trabajo; el precio de la fundición es fácil; se puede utilizar en combinación con otros metales o materiales no metálicos. Puede ahorrar tiempo de montaje y metal.
La fundición a alta presión se utiliza principalmente para fundiciones de cáscara. La fundición a alta presión es eficiente, pero la fundición no puede ser tratada térmicamente. La fundición a baja presión (LPC) es un método de fundición que cristaliza llenando el molde bajo la presión adecuada. La fundición es compacta y puede ser tratada térmicamente. Pero en comparación con la fundición a alta presión, su eficiencia es menor. El mecanismo de eyección rápida de la fundición a alta presión es más complicado, y el sistema de presión de la fundición a baja presión es más complicado.
La esencia de la fundición a alta presión (fundición a presión para abreviar) es llenar la cavidad del molde de fundición a presión (molde de fundición a presión) con metal líquido o semilíquido a alta velocidad bajo alta presión, y luego formar y solidificar bajo presión para obtener piezas fundidas. La fundición a presión tiene dos características principales: alta presión y llenado a alta velocidad. Su presión de inyección comúnmente utilizada es de miles a decenas de miles de kPa, incluso hasta 2×10⁵kpa. La velocidad de llenado es de aproximadamente 10~50M/s, a veces incluso más de 100m/s, y el tiempo de llenado es muy corto, generalmente entre 0.01~0.2S.
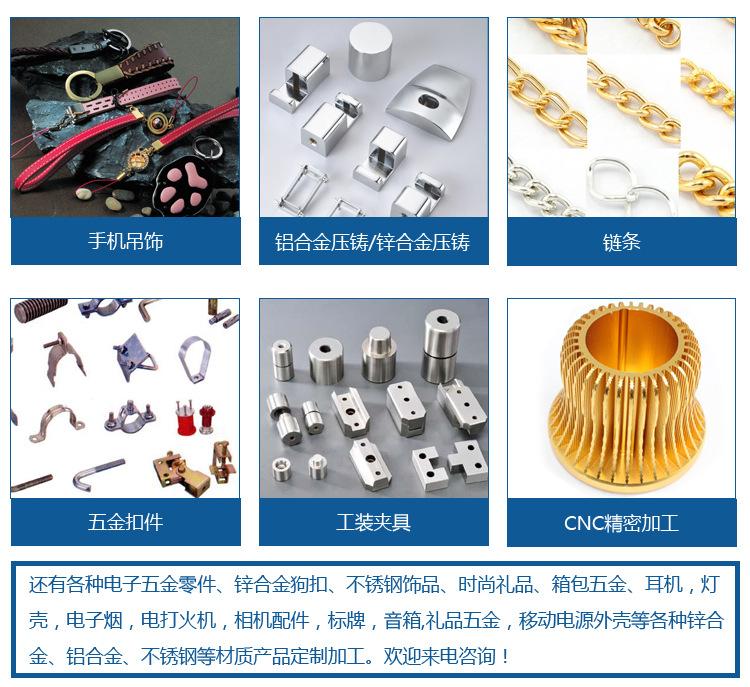
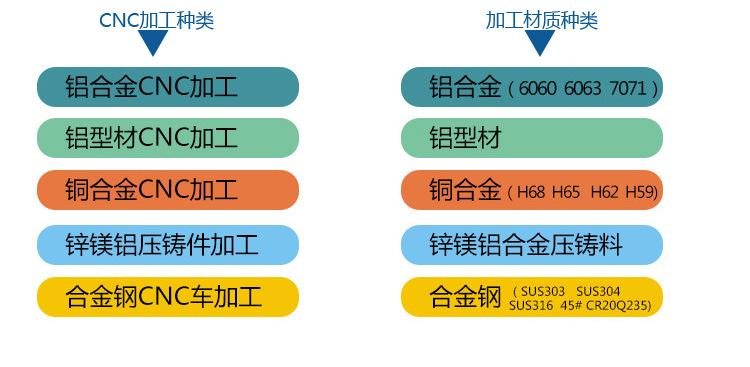
Debido a las ventajas de la fundición a presión, se ha utilizado ampliamente, principalmente para la producción en masa de fundiciones de aleaciones no ferrosas. En la producción de fundiciones a presión, las fundiciones de aleación de aluminio representan el 30%-50%, seguidas por las fundiciones de aleación de zinc, y las fundiciones de aleación de cobre representan el 1%-2%. Las fundiciones a presión más utilizadas se encuentran en las industrias de fabricación de automóviles y tractores, seguidas por la industria de fabricación de instrumentos y la industria de instrumentos electrónicos, seguidas por la maquinaria agrícola, la industria de defensa, la informática, el equipo médico y otras industrias manufactureras. Las piezas producidas por fundición a presión incluyen bloques de motor, culatas, cajas de cambios, capós, carcasas de motor, carcasas y soportes para instrumentos y cámaras, juntas de tuberías, engranajes, etc. Dongguan Jiayuan High Pressure Casting Aluminum Alloy Die Castings es un excelente fabricante de fundiciones de carcasas de motor de aluminio fundido a presión que proporciona producción de moldes llave en mano. ¡Bienvenido a consultar!
