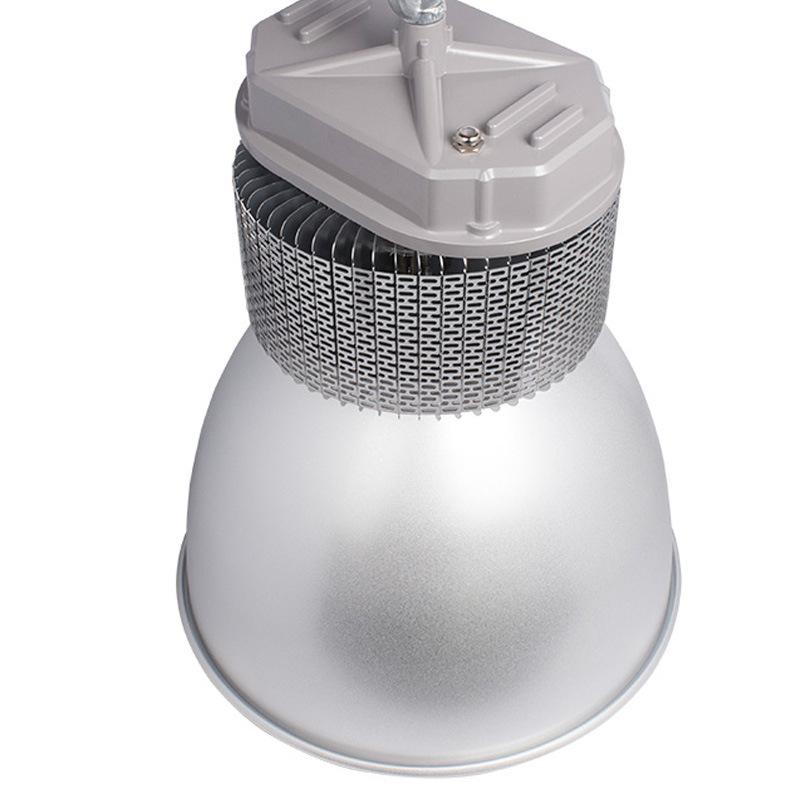
Kit de Carcasa para Lámpara de Calle LED de Aleación de Aluminio Fábrica de Fundición a Presión Guangdong Fábrica de Fundición a Presión Realiza Fundición a Presión Personalizada de Aleación de Aluminio
Cantidad
Coincidencias exactas a un precio más bajo




Productos similares a un precio más bajo







Automóvil club británico
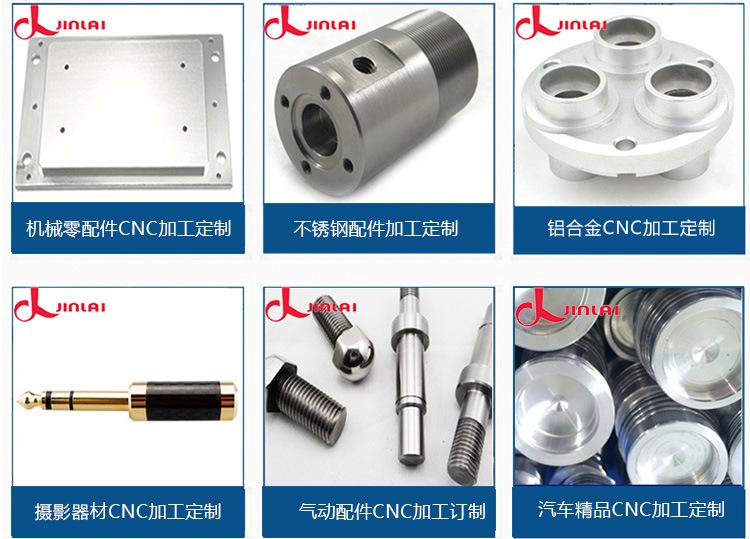
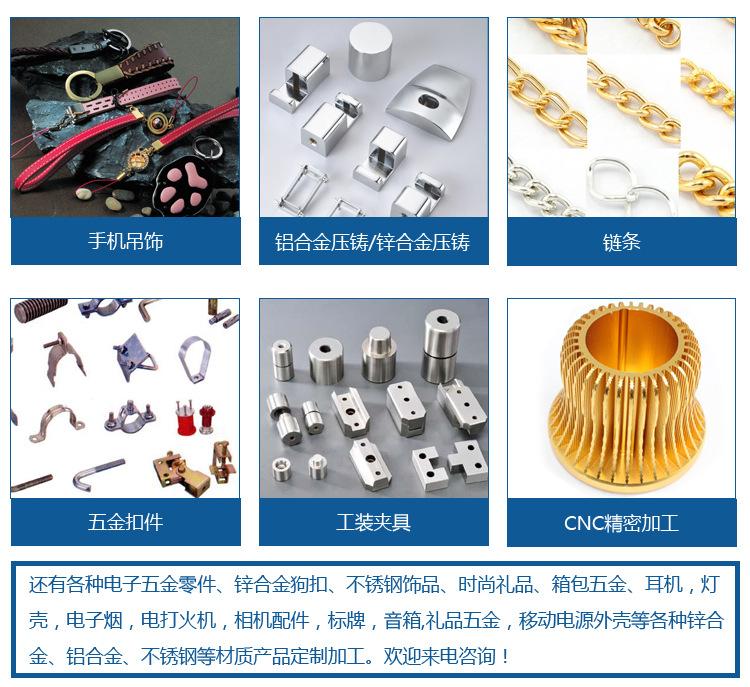
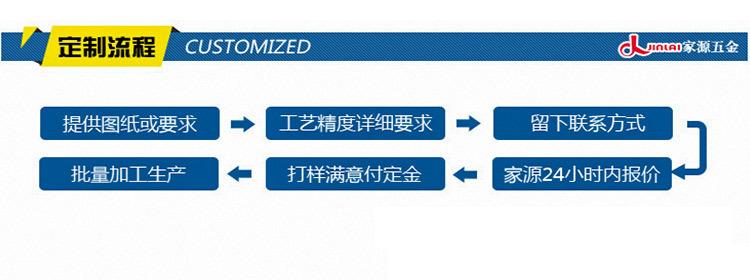
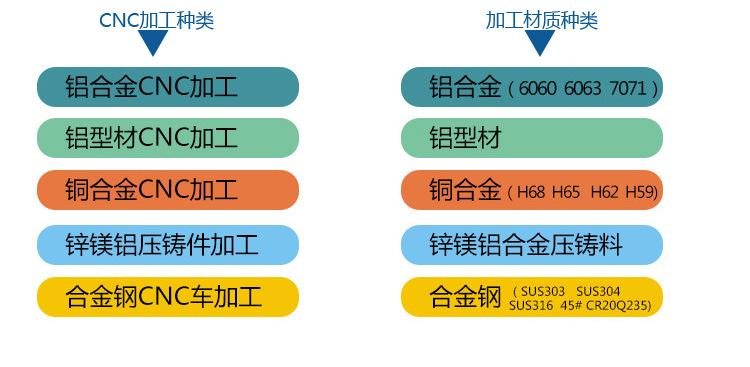
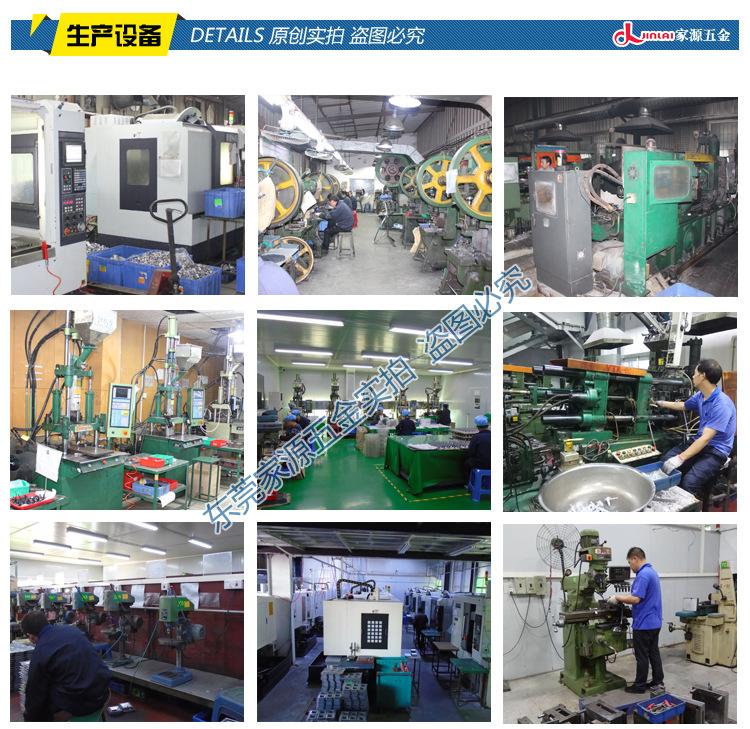
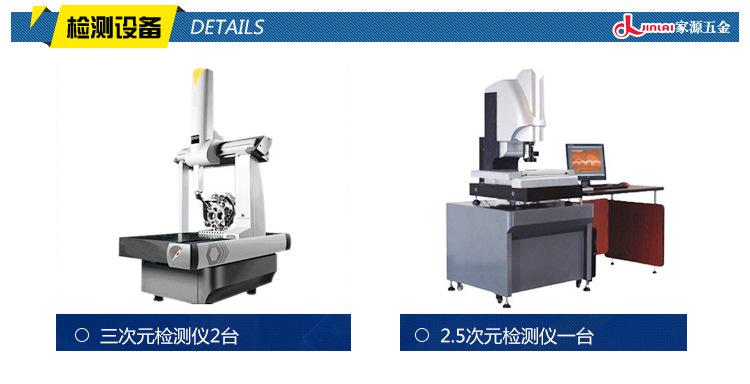
Procesamiento de fundición a presión de aleación de aluminio profesional fábrica personalizada fábrica de fundición a presión de hardware de Guangdong realiza fundición a presión de aleación de aluminio
El centro del espesor de la pared es donde el aluminio líquido se solidifica por última vez y también es el lugar más probable para la formación de poros. Los poros en este espesor son poros de precipitación y poros de contracción.
Es una mezcla de metal fundido y metal fundido, que no se puede prevenir con medidas generales. 1. Se produce en la superficie del molde orientada hacia la entrada o el crecimiento interno de la cavidad.
Estas áreas generalmente están sujetas al impacto violento del flujo de metal fundido durante el llenado del molde, con alta temperatura superficial y alta presión, y la capa protectora se daña fácilmente.
Cuando se cepilla la capa protectora del molde y se expone la matriz metálica, la aleación reacciona con el material de la matriz para formar una fase compuesta intermetálica compleja.
La estructura del molde es solo un aspecto que influye en gran medida. Existen muchos otros factores que afectan el costo de los moldes de fundición a presión de aleación de aluminio. El material utilizado para el molde representa entre el 25% y el 30%.
El hierro es definitivamente más barato que el acero inoxidable, pero en otros aspectos, el acero inoxidable es el más económico, porque el hierro se oxida fácilmente y su dureza no es suficiente.
La eficiencia también se reducirá, y el gasto de tiempo, mano de obra y recursos materiales será mucho mayor. A menos que se trate de una producción de lotes pequeños, la vida útil del molde también es crucial.
La diferencia en el equipo de procesamiento de moldes también afecta directamente el costo del molde. ¡Tomemos como ejemplo los equipos de fabricación de moldes de alta precisión, alta automatización y multifuncionalidad!
La precisión y la funcionalidad de la herramienta son mucho mejores.
De hecho, al considerar el costo de fabricación de moldes de fundición a presión, también debemos considerar el costo de la mano de obra, los recursos materiales y el tiempo para la producción posterior de piezas de fundición a presión, de modo que podamos elegir un aluminio más adecuado.
Molde de fundición a presión de aleación. El nuevo proceso de reparación de piezas fundidas de aluminio utiliza la difusión atómica entre el material base y el material de relleno para unirlos. Este método se utiliza para reparar aluminio.
La superficie de la fundición está reparada, ya sea en términos de color o dureza, es muy perfecta, no aparecerán grietas finas y puede cumplir con requisitos industriales relativamente altos.
La eficiencia de reparación es alta y tiene beneficios económicos relativamente altos.
La mayoría de los defectos de fundición en piezas de aluminio se concentran en la superficie o el interior, donde aparecen poros, agujeros de arena, etc. El método tradicional de reparación consiste en utilizar una soldadora eléctrica.
Este método de reparación hará que la dureza de la soldadura sea demasiado alta después de la soldadura, lo que fácilmente provocará tensión dentro de la pieza fundida de aluminio y provocará fácilmente deformaciones y grietas.
También se requiere un tratamiento térmico de recocido para cumplir con los requisitos. Sin embargo, si se utiliza la máquina de reparación de defectos de fundición de aluminio para reparar el desgaste del objeto, el calor generado durante el proceso de soldadura...
La cantidad es muy pequeña, por lo que las piezas de fundición de aluminio reparadas mediante soldadura básicamente no tienen puntos duros, ni diferencias de color, ni socavaduras ni tensiones, ni grietas.